
Par définition, le surmoulage est un procédé de fabrication qui consiste à mouler un matériau sur un autre afin de créer une pièce unique, liée et réunissant les propriétés des deux matériaux. Ce procédé de moulage par injection façonne les sensations et les performances de nombreux produits du quotidien, mais il ne se limite pas à cette définition. Cet article présente les principaux types de procédés, les raisons de choisir le surmoulage et les associations de matériaux les plus adaptées.
Types de surmoulage par injection plastique
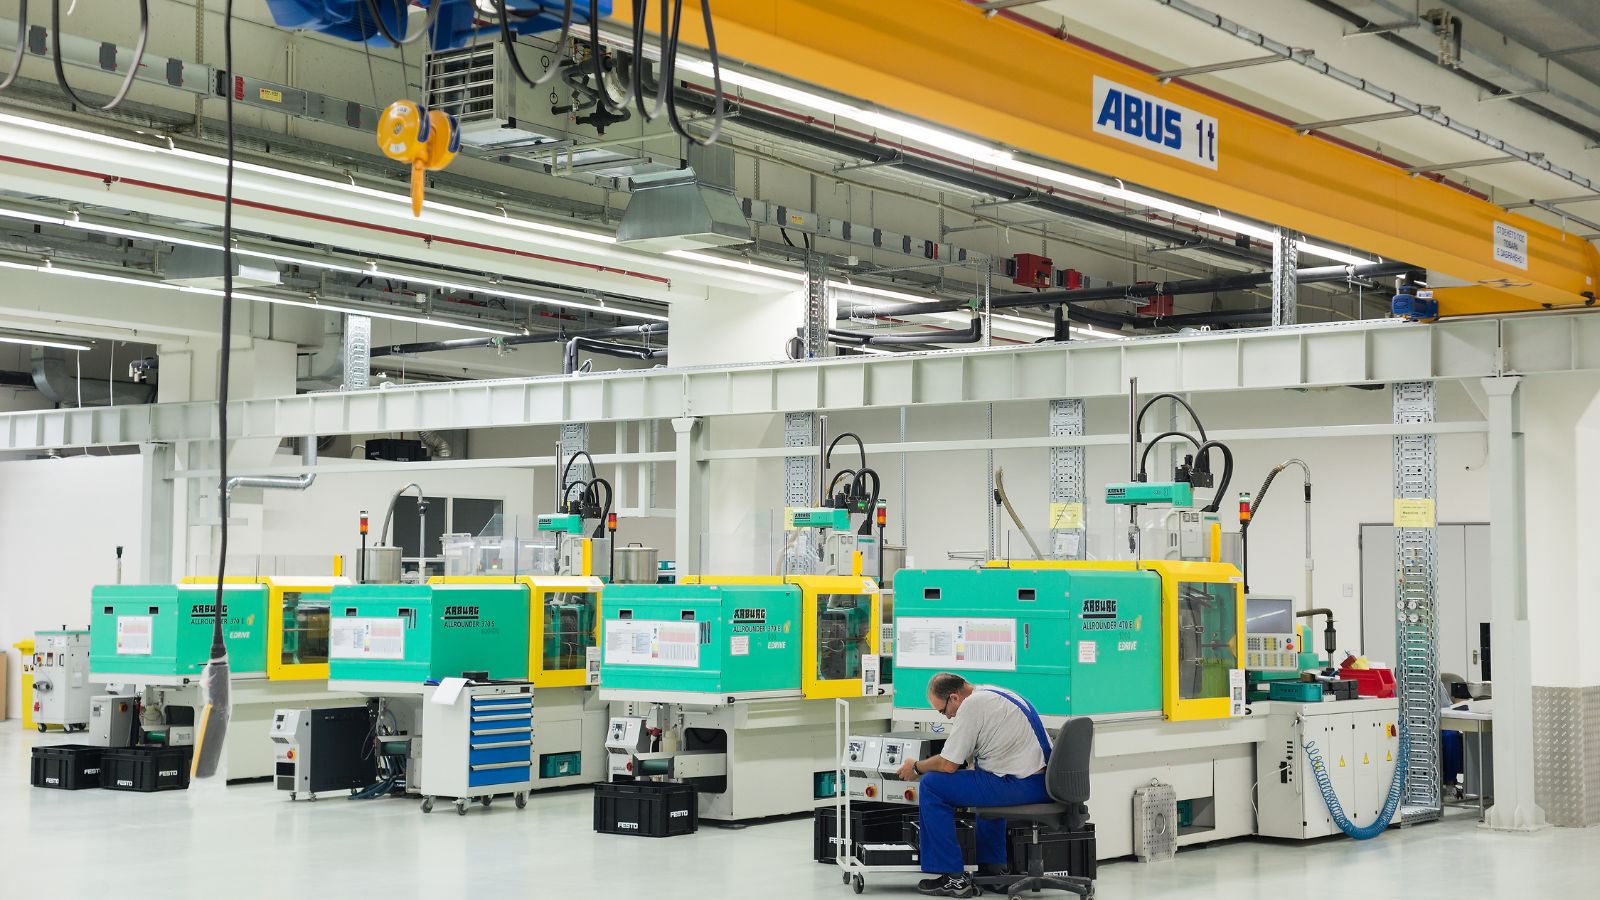
Les fabricants utilisent plusieurs procédés de surmoulage selon la conception de la pièce, le choix des matériaux et le volume de production. Les méthodes les plus courantes se distinguent par la manière dont les matériaux sont positionnés et liés pendant le cycle de moulage.
Moulage bi-injection
Le moulage bi-injection utilise une presse à injection équipée de deux unités d’injection. La première injection forme la pièce de base. Le moule pivote ou coulisse ensuite, puis la seconde injection ajoute un nouveau matériau sur la première couche ou autour de celle-ci.
Cette méthode réalise les deux étapes au cours d’un seul cycle automatisé. Elle améliore l’alignement et réduit les erreurs de manipulation. L’automatisation favorise également la production en grandes séries, car la presse fonctionne sans transfert manuel.
Les fabricants utilisent souvent le moulage bi-injection pour associer un plastique rigide à un élastomère souple. Le manche d’une brosse à dents doté d’un noyau dur et d’une zone de préhension souple en est un exemple courant. Le procédé convient aussi aux pièces multicolores fabriquées à partir de plastiques similaires.
L’outillage coûte plus cher en raison de la complexité accrue du moule. Toutefois, le cycle rapide et la répétabilité rendent cette solution rentable pour les grandes séries.
Moulage par insertion
Le moulage par insertion consiste à placer un composant préformé dans le moule avant d’injecter le plastique autour de lui. L’insert peut être en métal, en plastique ou constituer une autre pièce solide.
La presse injecte ensuite une matière qui s’écoule autour de l’insert et le maintient en place. La liaison peut être mécanique, chimique ou combiner les deux. Les vis, les bagues filetées et les broches électriques sont souvent utilisés comme inserts.
Le moulage par insertion réduit les étapes d’assemblage secondaire. Il renforce également la pièce, car le plastique épouse étroitement l’insert pendant le moulage.
Pour les petits volumes, les opérateurs peuvent charger les inserts à la main. Pour augmenter la cadence, les fabricants utilisent des systèmes robotisés qui améliorent l’automatisation et la régularité.
Moulage multi-injection
Le moulage multi-injection prolonge le principe du moulage bi-injection. Il réalise trois injections de matière ou plus au cours d’un même cycle.
La presse peut utiliser des plateaux rotatifs ou des moules à indexation pour déplacer la pièce d’une injection à l’autre. Chaque injection ajoute une nouvelle couche, une couleur ou une caractéristique. Cette configuration permet de fabriquer en un seul procédé des pièces complexes associant poignées souples, joints et structures rigides.
Le moulage multi-injection convient aux grandes séries lorsque la demande justifie le coût d’outillage plus élevé.
La compatibilité des matériaux reste essentielle. Chaque couche ajoutée doit bien adhérer et résister à la chaleur des injections suivantes. Lorsqu’il est correctement conçu, le moulage multi-injection produit des composants multi-matériaux durables dans un système automatisé unique.
Matériaux de surmoulage et applications
Les fabricants choisissent les matériaux de surmoulage en fonction de leur fonction, de la résistance de la liaison et de leur compatibilité avec la pièce de base. Les options courantes comprennent les élastomères souples, les plastiques techniques rigides et des matériaux spécifiques comme le silicone et le caoutchouc de silicone liquide.
Élastomères thermoplastiques (TPE, TPU)
L’élastomère thermoplastique (TPE) est l’un des matériaux les plus courants pour le surmoulage. Il est souple et flexible au toucher, tout en se transformant comme un thermoplastique standard. Les fabricants surmoulent souvent le TPE sur des plastiques rigides tels que le polypropylène (PP), le polycarbonate (PC), le nylon et l’ABS (acrylonitrile butadiène styrène).
Le TPE améliore l’adhérence et le confort des poignées, des outils et des produits de consommation. Il assure également une étanchéité légère et atténue les vibrations. De nombreuses qualités adhèrent bien au polypropylène (PP) et à l’ABS, ce qui réduit le besoin d’adhésifs.
Le polyuréthane thermoplastique (TPU) est un type d’élastomère thermoplastique reconnu pour sa meilleure résistance à l’abrasion et au déchirement. Il résiste mieux aux produits chimiques que de nombreuses qualités standard de TPE. Les concepteurs choisissent souvent le TPU pour les outils électriques, les dispositifs médicaux et les pièces exposées aux huiles ou à une usure répétée.
Les principaux avantages du TPE et du TPU sont les suivants :
- Toucher doux pour une meilleure prise en main.
- Grande résistance aux chocs et bonne durabilité.
- Cycles de moulage courts pour une meilleure efficacité.
- Recyclabilité dans les filières thermoplastiques.
Le choix du matériau dépend de la dureté, de la flexibilité et de l’adhérence requises avec le substrat.
Matériaux spécifiques : silicone, LSR et autres
Le silicone et le caoutchouc de silicone liquide (LSR) conviennent aux applications exigeant une résistance à la chaleur et une flexibilité durable. Contrairement au TPE, le silicone conserve des propriétés stables sur une large plage de températures.
Les fabricants utilisent le silicone liquide (LSR) dans les produits médicaux, automobiles et électroniques. Il résiste à l’humidité, aux UV et à de nombreux produits chimiques. Le LSR offre également des performances d’étanchéité fiables.
Le silicone n’adhère pas toujours naturellement aux plastiques rigides comme le polycarbonate (PC) ou le nylon. Dans de nombreux cas, les fabricants ajoutent des apprêts ou conçoivent des verrouillages mécaniques pour maintenir le matériau de surmoulage.
Les autres matériaux spécifiques comprennent les thermoplastiques hautes performances et les caoutchoucs thermodurcissables. Les ingénieurs les choisissent lorsque le TPE ou le TPU standard ne répond pas aux exigences de résistance mécanique, thermique ou chimique.
Pourquoi choisir le surmoulage ? Ses avantages
Les fabricants ont recours à ce procédé lorsqu’un matériau unique ne peut pas satisfaire toutes les exigences physiques complexes d’un produit. Cette approche réduit efficacement la complexité de fabrication en réunissant plusieurs propriétés dans une même pièce sans ajouter d’étapes d’assemblage secondaire.
Ergonomie et prise en main améliorées
L’ajout d’une couche extérieure souple sur un noyau rigide améliore considérablement le confort d’utilisation et la prise en main. La tenue devient plus sûre sur les dispositifs médicaux, les produits de consommation et les outils manuels. Le contrôle tactile s’améliore nettement, notamment dans les environnements humides ou huileux où les plastiques rigides classiques glissent facilement.
Durabilité et résistance aux chocs supérieures
La couche extérieure spécifique agit comme un coussin protecteur pour le noyau rigide. Elle absorbe les chocs imprévus, atténue les vibrations en fonctionnement et protège la structure interne contre les chutes accidentelles. Les pièces surmoulées ont ainsi une durée de vie bien plus longue, car leur conception protège les zones vulnérables de l’usure continue.
Étanchéité renforcée
Le surmoulage isole les pièces et permet de créer des joints intégrés directement sur un boîtier rigide. Les concepteurs peuvent mouler des caractéristiques précises, comme des lèvres d’étanchéité, des rainures et des nervures de compression, dans la couche extérieure souple. À la fermeture ou à l’assemblage du produit final, ces éléments se compriment pour former une barrière étanche contre l’humidité, la poussière et les contaminants environnementaux.
Cette conception intégrée réduit fortement le nombre de chemins de fuite potentiels. Elle élimine aussi la pose manuelle, longue, de joints en caoutchouc séparés sur la ligne d’assemblage. En outre, la couche de surmoulage souple recouvre efficacement les interstices délicats et renforce l’interface entre les composants.
Applications industrielles du surmoulage
Les fabricants utilisent le surmoulage pour réunir des matériaux rigides et souples dans une pièce durable. Cette méthode améliore la prise en main, l’étanchéité, l’isolation et la résistance aux chocs des produits exigeants.
Composants automobiles et industriels
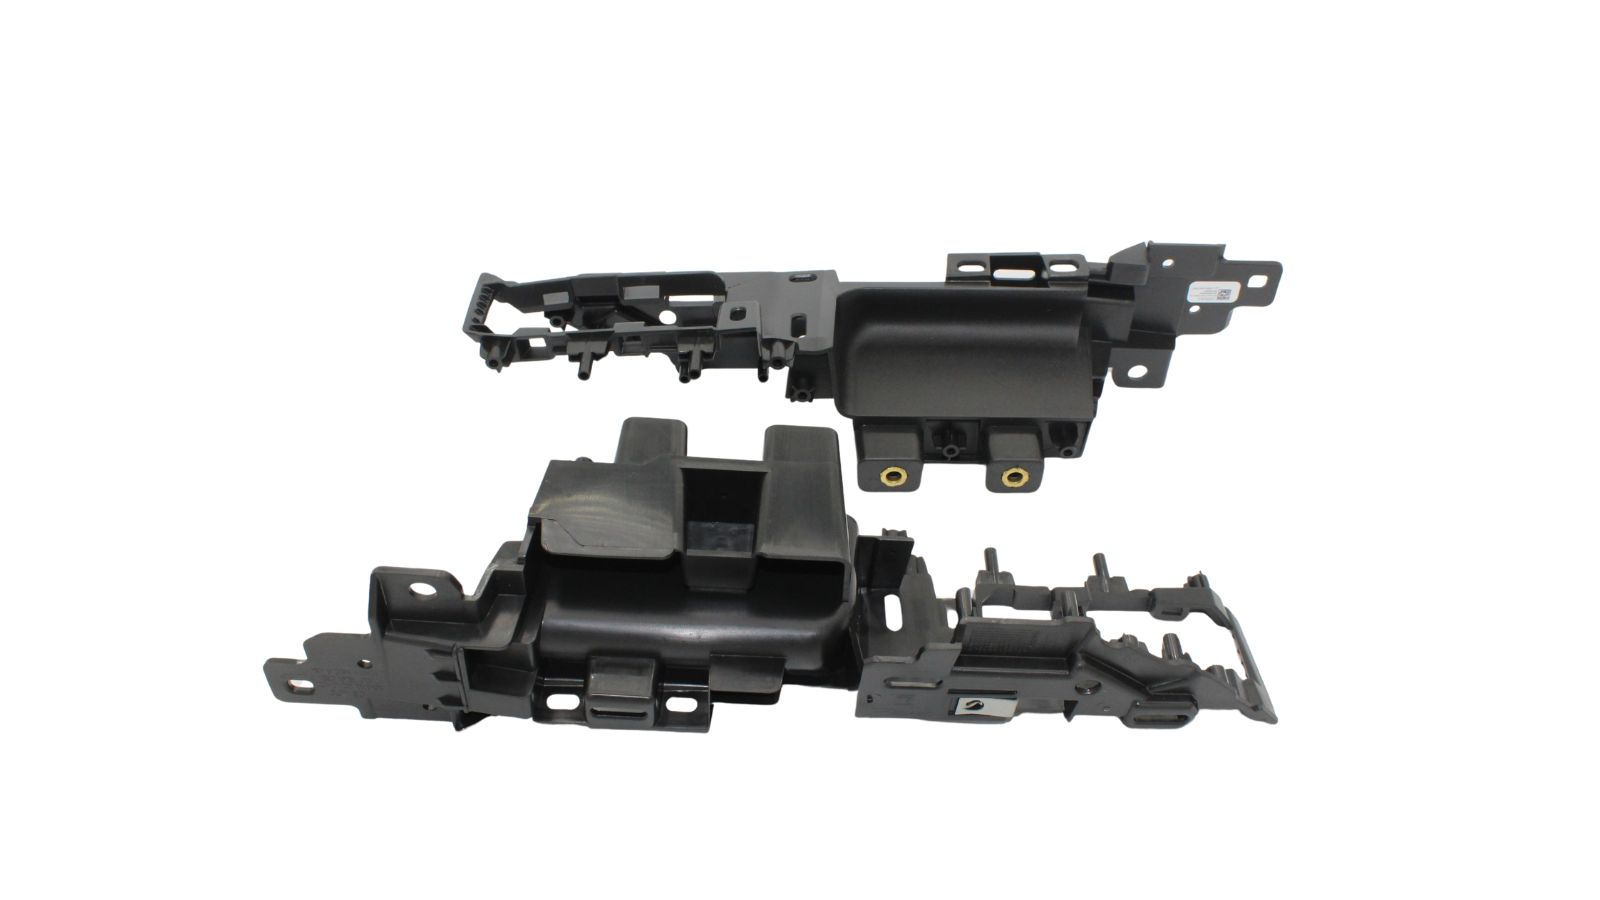
Les pièces automobiles sont souvent exposées à la chaleur, aux vibrations, à l’humidité et aux produits chimiques. Le surmoulage protège les zones essentielles tout en améliorant les surfaces en contact avec l’utilisateur.
Parmi les applications automobiles courantes du surmoulage figurent :
- Connecteurs électriques et boîtiers de capteurs
- Boutons de commande et poignées
- Joints d’étanchéité
- Composants de faisceaux de câbles
De nombreuses conceptions utilisent un insert métallique comme base. Le procédé surmoule le plastique ou l’élastomère sur l’aluminium, le laiton ou l’acier afin d’ajouter une isolation et une résistance à la corrosion. La couche moulée immobilise également l’insert et réduit ainsi les étapes d’assemblage.
Les outils industriels utilisent des pièces surmoulées pour améliorer la prise en main et la sécurité. Les poignées d’outils électriques associent souvent un plastique rigide à un élastomère thermoplastique (TPE). La couche souple limite le glissement et améliore le contrôle.
Dans les environnements difficiles, les boîtiers surmoulés étanches protègent les composants électroniques de la poussière et de l’eau. Un choix de matériau adapté et une liaison solide évitent le décollement des couches sous contrainte.
Électronique grand public et connecteurs
Les appareils électroniques exigent une étanchéité précise et une isolation fiable. Le surmoulage forme des couches protectrices directement autour des composants internes.
Les fabricants appliquent le surmoulage aux éléments suivants :
- Connecteurs USB et de données
- Câbles de recharge
- Interrupteurs et boutons de commande
- Boîtiers d’appareils connectés
La couche moulée assure un renfort anti-traction à la jonction entre les câbles et les connecteurs. Cette conception réduit les ruptures de fils dues à la flexion. Elle améliore aussi la prise en main et la résistance aux chocs des appareils portatifs.
De nombreux produits suivent les normes UL de surmoulage relatives à la sécurité électrique. Celles-ci vérifient l’isolation, la résistance au feu et les performances des matériaux. L’emploi de matériaux homologués facilite le respect des exigences sur les marchés réglementés.
Les élastomères transparents ou colorés peuvent également améliorer l’apparence du produit. La structure liée empêche en parallèle l’humidité et la poussière d’atteindre les circuits sensibles.
Dispositifs médicaux et santé
Les dispositifs médicaux doivent respecter des exigences strictes de sécurité et d’hygiène. Le surmoulage contribue à la fois à leur fonctionnement et à leur confort d’utilisation.
Applications courantes dans les dispositifs médicaux :
- Composants de seringues
- Poignées d’instruments chirurgicaux
- Poignées d’équipements de diagnostic
- Embases et connecteurs de cathéters
Le surmoulage étanche également les assemblages et les interstices. Cette conception limite la pénétration des liquides et facilite le nettoyage. Certains dispositifs associent un noyau rigide à une couche extérieure souple afin de protéger les patients des arêtes vives.
Les fabricants choisissent des matériaux résistants aux produits chimiques et aux méthodes de stérilisation. Une liaison solide entre les couches garantit l’intégrité des pièces surmoulées après des utilisations ou des cycles de nettoyage répétés.
Fabrication, outillage et facteurs de coût
Le surmoulage exige une conception soignée du moule, un investissement d’outillage plus élevé et une maîtrise rigoureuse du procédé. Le volume de production, le niveau d’automatisation et le choix des matériaux influent sur le coût total et la fabricabilité.
Conception et coûts de l’outillage
L’outillage de surmoulage est plus complexe que celui des moules à injection simple. La plupart des projets utilisent soit deux moules distincts avec transfert de la pièce, soit un moule bi-injection qui moule les deux matériaux au cours d’un seul cycle de presse.
Les moules bi-injection coûtent davantage, car ils comprennent des plateaux rotatifs ou des plaques d’indexation. Ils exigent également des zones d’arrêt précises pour maîtriser l’écoulement et l’adhérence des matériaux.
Les principaux facteurs de coût comprennent :
- La complexité du moule et la présence de contre-dépouilles.
- Le choix de l’acier (par exemple P20, H13 ou acier inoxydable).
- Le nombre d’empreintes nécessaire à la production.
Un outillage simple de surmoulage à une empreinte peut coûter entre 8 000 et 15 000 $, tandis que les moules complexes multi-empreintes ou bi-injection peuvent dépasser 40 000 à 80 000 $.
Les équipes de conception doivent également prévoir les éléments d’alignement, les détails de liaison mécanique et la ventilation. Une mauvaise conception du moule augmente les rebuts, les défauts d’adhérence et les bavures.
Le contrôle qualité entraîne lui aussi des coûts. Les opérateurs inspectent les pièces pour détecter le délaminage, les remplissages incomplets et les défauts d’aspect. Une maîtrise stricte des tolérances améliore la régularité, mais augmente le temps d’usinage et de réglage.
Prototypage et évolutivité de la production
Le prototypage permet aux équipes de vérifier la résistance de la liaison, la compatibilité des matériaux et l’ajustement des pièces avant la production complète. De nombreux fabricants commencent par un outillage en aluminium destiné aux petites séries ou par un transfert manuel des pièces afin de réduire les coûts initiaux d’outillage.
Cette approche réduit les risques lors des changements de conception et améliore la fabricabilité avant les investissements importants.
L’automatisation réduit les coûts de main-d’œuvre et améliore la répétabilité. Les robots transfèrent les substrats d’une injection à l’autre en respectant des temps et des positions constants.
Des volumes plus élevés justifient les moules multi-empreintes et les outils en acier trempé. Ils augmentent les coûts d’outillage initiaux, mais réduisent le coût par pièce grâce à des cycles plus rapides et à une main-d’œuvre moins importante.
Une planification rigoureuse relie la stratégie d’outillage au volume de production prévu. Elle évite de surdimensionner l’outil pour les petites séries ou de le sous-dimensionner pour les programmes à long terme.
Faites équipe avec Moldie pour votre prochain projet de surmoulage
Le surmoulage est un procédé de fabrication performant, mais obtenir une adhérence parfaite, une ergonomie irréprochable et une production rentable exige une expertise technique et un outillage de précision. Chez Moldie, nous transformons les conceptions complexes multi-matériaux en composants durables et de grande qualité.
Que vous ayez besoin d’un prototypage rapide pour tester la compatibilité des matériaux, d’un outillage de précision pour un moulage bi-injection complexe ou d’une production en grandes séries évolutive, notre équipe expérimentée vous accompagne du concept au produit fini.
Ne laissez pas les performances de votre produit au hasard. Contactez Moldie dès aujourd’hui pour discuter de vos besoins en surmoulage, consulter nos experts en ingénierie et demander un devis personnalisé et compétitif !







