
Многокомпонентное формование — это производственный процесс, при котором один материал формуется поверх другого, образуя единую соединённую деталь с совокупностью их свойств. Этот процесс литья под давлением влияет на тактильные ощущения и характеристики многих повседневных изделий, но его суть не ограничивается этим простым определением. В статье рассматриваются основные виды процесса, причины выбрать многокомпонентное формование и материалы, которые лучше всего сочетаются друг с другом.
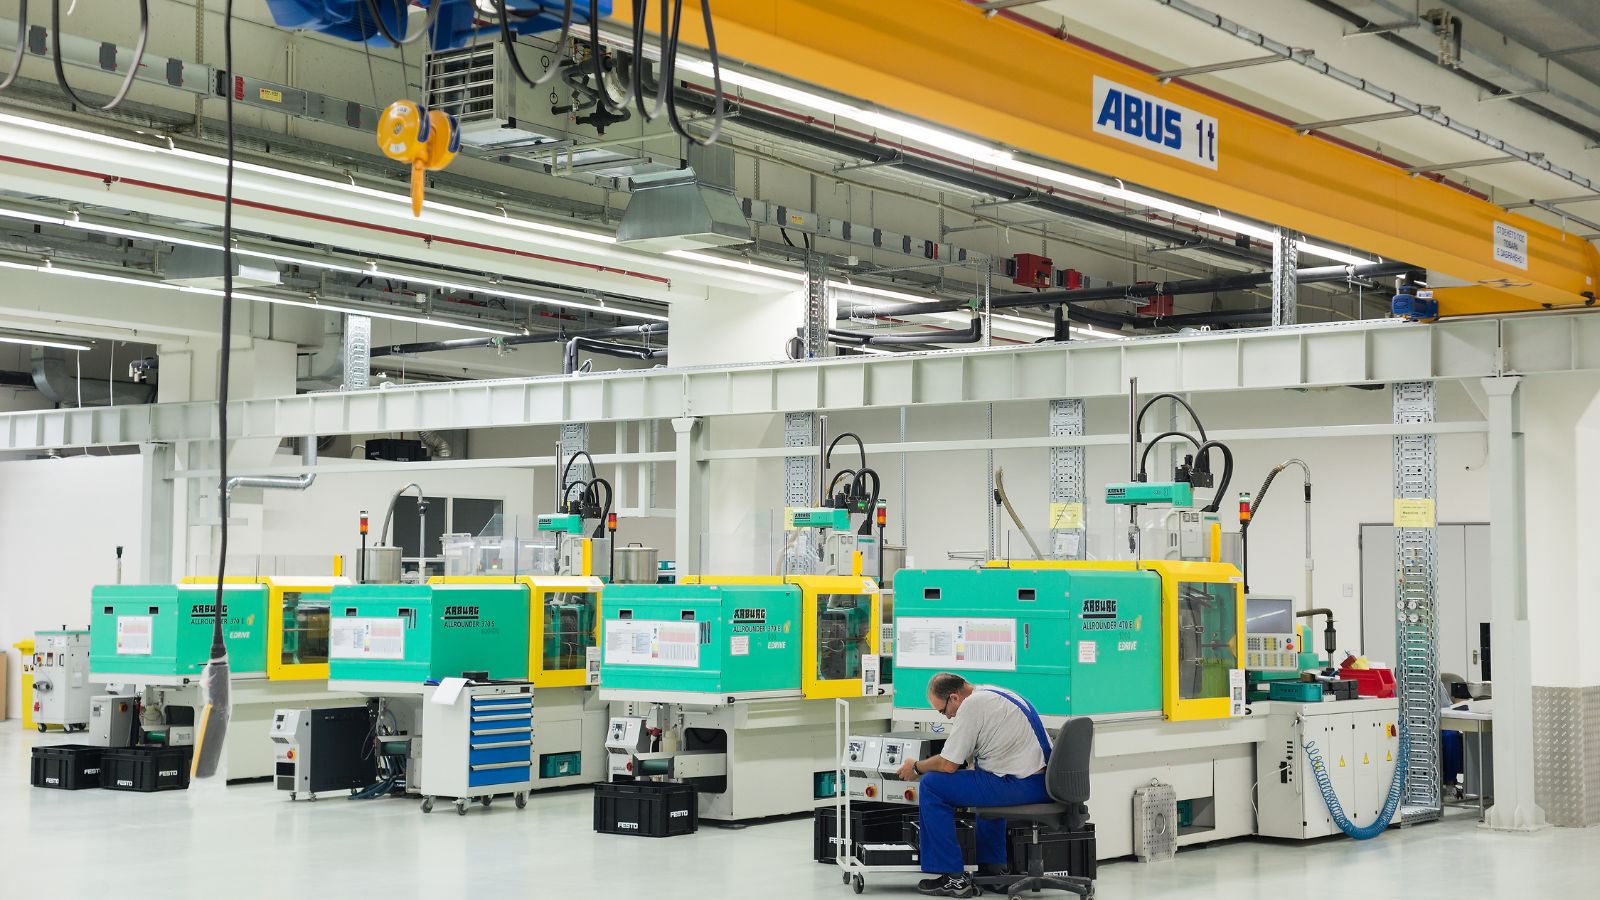
Типы перегрева при пластиковом впрыске
Заводы-изготовители используют несколько перегоревших процессов, основанных на частичной конструировании, выборе материала и объеме производства.
Двухкомпонентное литьё
При двухкомпонентном литье используется одна термопластавтоматическая машина с двумя узлами впрыска. Первый впрыск формирует основную деталь. Затем пресс-форма поворачивается или сдвигается, и при втором впрыске новый материал наносится поверх первого слоя или вокруг него.
Этот метод поддерживает оба этапа в рамках одного автоматизированного цикла. Он улучшает согласование и уменьшает ошибки в обработке. Автоматизация также поддерживает производство большого объема, поскольку машина работает без передачи вручную.
Производители часто используют двухкомпонентное литьё, чтобы сочетать жёсткий пластик с мягким эластомером. Распространённый пример — ручка зубной щётки с твёрдой сердцевиной и мягкой накладкой. Этот процесс также подходит для изготовления многоцветных деталей из сходных пластиков.
Затраты на оснастку выше, поскольку пресс-форма сложнее. Однако короткий цикл и повторяемость делают этот процесс экономически эффективным при крупносерийном производстве.
Вставить смолирование
При литье с закладными элементами готовый компонент помещают в пресс-форму до впрыска пластика вокруг него. Вставка может быть металлической, пластиковой или представлять собой другую твёрдую деталь.
Затем формующая машина впрыскивает материал, который течет вокруг вставки, и запирает его. Эта связь может быть механической, химической или и то, и другое. Кружки, резьбовые кусты и электрические булавки часто служат вставкими.
Вставить плетение уменьшает ступенек вторичной сборки. Это повышает прочность, поскольку пластиковые формы плотно расположены вокруг вставки во время плетения.
В случае более высокой мощности производители используют роботизированные системы для улучшения автоматизации и согласованности.
Мульти-шот-болтовня
Многокомпонентное литьё развивает концепцию двухкомпонентного процесса. В течение одного цикла формования выполняются три или более впрыска материалов.
Машина может использовать поворотные плиты или индексируемые пресс-формы для перемещения детали между впрысками. Каждый впрыск добавляет новый слой, цвет или свойство материала. Такая конфигурация позволяет за один процесс создавать сложные детали с мягкими рукоятками, уплотнениями и жёсткими рамами.
В тех случаях, когда спрос оправдывает более высокую стоимость инструментов, многоразовое производство поддерживает производство большого объема продукции.
Совместимость материалов остаётся критически важной. Каждый добавленный слой должен хорошо сцепляться с предыдущими и выдерживать нагрев при последующих впрысках. При правильном проектировании многокомпонентное литьё позволяет производить прочные компоненты из нескольких материалов в единой автоматизированной системе.
Излишние материалы и их применение
Производители выбирают материалы для многокомпонентного литья, исходя из назначения, прочности соединения и совместимости каждого материала с основной деталью. К распространённым вариантам относятся гибкие эластомеры, жёсткие инженерные пластики и специальные материалы, такие как силикон и жидкий силиконовый каучук.
Термопластические эластомеры (ТПЭ, ТПУ)
Термопластичный эластомер (TPE) — один из самых распространённых материалов для многокомпонентного литья. На ощупь он мягкий и гибкий, но перерабатывается так же, как стандартные термопласты. Производители часто формуют TPE поверх жёстких пластиков, таких как полипропилен (PP), поликарбонат (PC), нейлон и ABS (акрилонитрилбутадиенстирол).
TPE повышает удобство и надёжность хвата на ручках, инструментах и потребительских изделиях. Он также обеспечивает лёгкое уплотнение и снижает вибрацию. Многие марки хорошо сцепляются с полипропиленом (PP) и ABS, что уменьшает необходимость в клеях.
Термопластичный полиуретан (TPU) — это разновидность термопластичного эластомера, отличающаяся повышенной стойкостью к истиранию и разрыву. Он обеспечивает лучшую химическую стойкость, чем многие стандартные марки TPE. Проектировщики часто выбирают TPU для электроинструментов, медицинских устройств и деталей, подвергающихся воздействию масел или многократному износу.
К основным преимуществам ТПС и ТПУ относятся:
- Мягкие ощущения усиления сцепления.
- Высокое сопротивление удару и долговечность.
- Краткосрочные циклы формирования в целях повышения эффективности.
- Возможность рециркуляции в термопластических системах.
Выбор материала зависит от требуемой жесткости, гибкости и эффективности облигаций с субстратом.
Специальные материалы: силикон, ЛСО и другие
Силикон и жидкий силиконовый каучук (LSR) применяются там, где необходимы термостойкость и длительная гибкость. В отличие от TPE, силикон сохраняет стабильные свойства в широком диапазоне температур.
Производители используют жидкий силиконовый каучук (LSR) в медицинских, автомобильных и электронных изделиях. Он устойчив к влаге, ультрафиолетовому излучению и многим химическим веществам. LSR также обеспечивает надёжное уплотнение.
Силикон не всегда естественным образом сцепляется с жёсткими пластиками, такими как поликарбонат (PC) или нейлон. Во многих случаях производители наносят праймеры или предусматривают механические замки, чтобы надёжно закрепить материал внешнего слоя.
Другие специализированные материалы для перегрева включают высокоэффективные термопластики или термосетные резины. Инженеры отбирают их в тех случаях, когда стандартная TPE или TPU не отвечает требованиям в отношении прочности, температуры или химической устойчивости.
Почему вы выбираете излишество? Преимущества излишества
Производители прибегают к этому процессу, когда один материал не может удовлетворить всем сложным физическим требованиям к изделию. Такой подход эффективно снижает сложность производства, позволяя получить несколько свойств материала без дополнительных этапов сборки.
Усовершенствованные эргономика и грип
Применение мягкого внешнего слоя по отношению к твердому ядру значительно повышает комфортность пользователей и удобство обращения с ними. Это создает высокоудерживающую связь с медицинскими приборами, потребительскими товарами и ручными инструментами. Пользователи получают значительно более качественный тактильный контроль, особенно в мокром или маслянистом состоянии, в котором стандартная пластиковая пластмасса легко скользит.
Высокая износоустойчивость и устойчивость к удару
Специализированный внешний слой активно функционирует в качестве защитной подушки для жесткого ядра. Он поглощает неожиданный удар, уменьшает оперативную вибрацию и защищает внутреннюю структуру от случайных капель. В результате пережаренные части хвастаются гораздо более длительным жизненным циклом, поскольку конструкция активно защищает уязвимые районы от постоянного износа.
Усовершенствованное опечатывание
Изоляция и создание встроенных прокладк непосредственно на жестком кожухе позволяют дизайнерам изобразить весьма специфические физические особенности, такие, как герметизирующие губы, канавы и ребра с воспламенением от сжатия, в мягкий внешний слой; когда конечный продукт закрыт или скомпонован, эти специализированные элементы физически сжимаются, образуя непроницаемый барьер от влаги, пыли и экологического мусора.
Эта комплексная проектная стратегия резко сокращает количество возможных путей утечки в продукте, а также полностью устраняет трудоемкую ручную установку отдельных резиновых прокладк на сборочной магистрали. Кроме того, мягкий переплавленный слой надежно покрывает хрупкие проемы и укрепляет интерфейс между различными компонентами.
Применение избыточного производства в промышленности
Производители используют многокомпонентное литьё, чтобы объединять жёсткие и мягкие материалы в одной долговечной детали. Этот метод улучшает сцепление, герметизацию, изоляцию и ударопрочность изделий, работающих в сложных условиях.
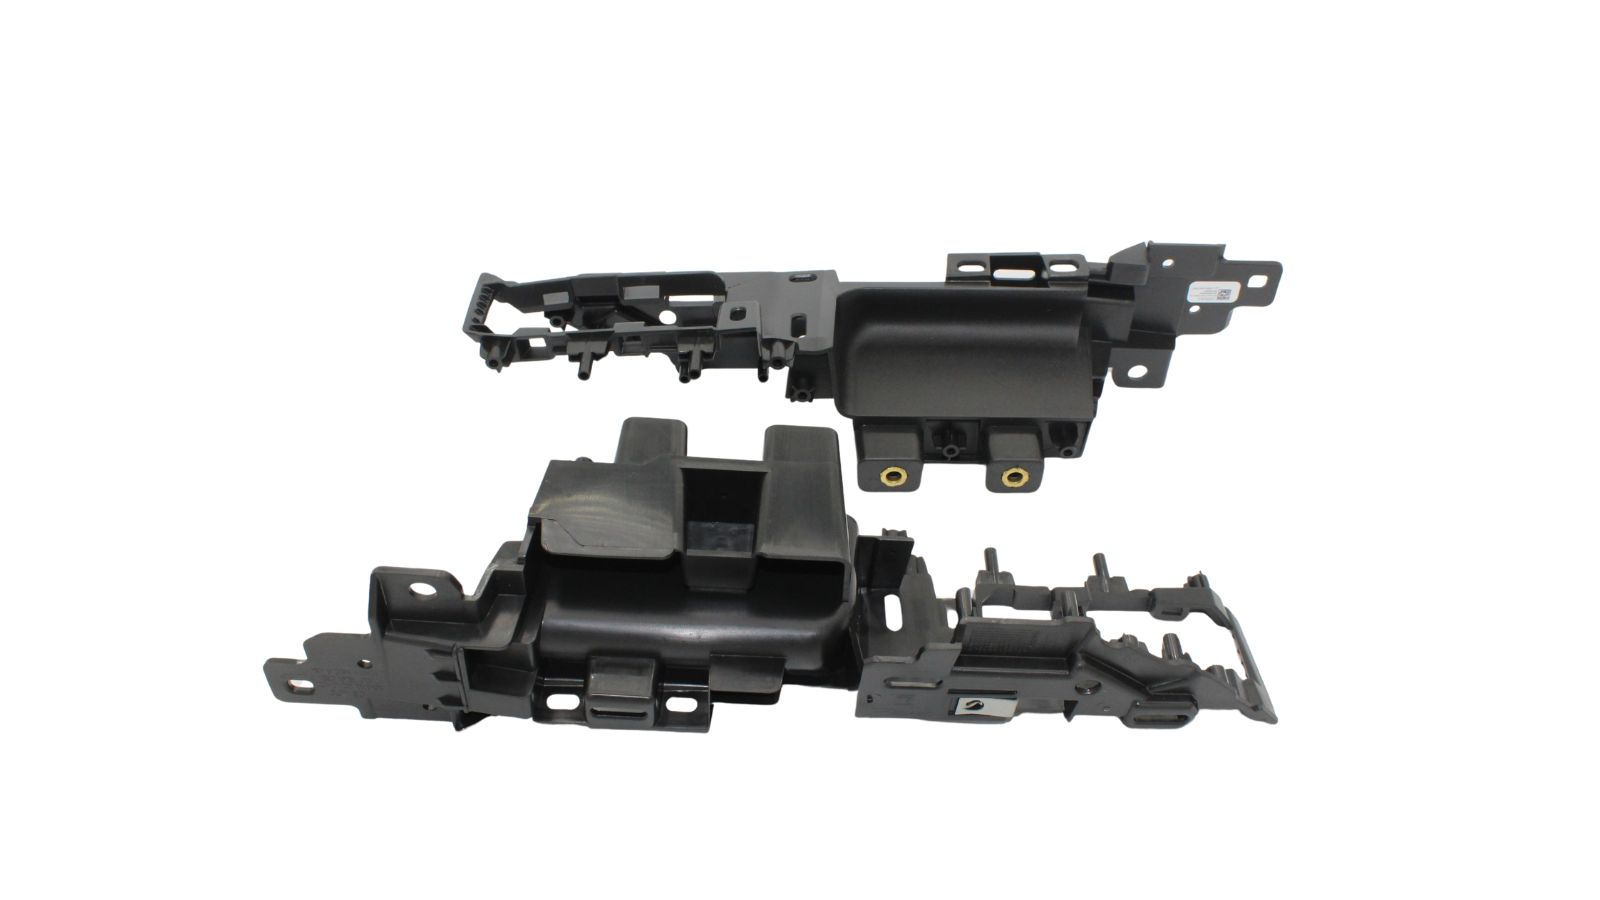
Автомобильные и промышленные компоненты
Перегонка помогает защитить ключевые области при одновременном улучшении поверхностей контактов с пользователями.
Типичные виды применения избыточного давления на транспортных средствах включают:
- Электрические соединители и корпуса датчиков
- Контрольные ручки и ручки
- Печи и прокладки
- Элементы проволочного жгута
Во многих конструкциях в качестве основания используется металлическая вставка. Технология формирует пластиковый или эластомер над алюминием, медью или сталью для добавления изоляции и коррозии.
В промышленных инструментах детали с мягким внешним слоем обеспечивают удобный хват и безопасность. В ручках электроинструментов часто сочетают жёсткий пластик и термопластичный эластомер (TPE). Мягкий наружный слой снижает скольжение и улучшает контроль.
В тяжелых условиях запечатанные кожухи защищают электронику от пыли и воды.
Потребительская электроника и соединители
Для электроники требуются жесткие пломбы и надежная изоляция.
Заводы-изготовители применяют перезарядку к:
- USB и соединители данных
- Зарядные кабели
- Выключатели и кнопки управления
- Аппаратные корпуса устройств
Слой из формованного слоя усиливает напряжение в тех случаях, когда кабели вступают в контакт с соединительными устройствами.
Многие продукты соответствуют чрезмерно высоким стандартам электробезопасности UL. Эти стандарты проверяют изоляцию, огнестойкость и эффективность материалов. Использование утвержденных материалов помогает соблюдать правила соблюдения на регулируемых рынках.
В то же время связующая структура позволяет отделять влагу и пыль от чувствительных цепей.
Медицинские приборы и медицинское обслуживание
Медицинские устройства должны отвечать строгим правилам безопасности и гигиены.
К основным видам применения в медицинских устройствах относятся:
- Заглушить компоненты
- Руки хирургического инструмента
- Сцепление диагностического оборудования
- Катетерные узлы и соединители
Многокомпонентное литьё также позволяет герметизировать стыки и зазоры. Такая конструкция ограничивает проникновение жидкости и упрощает очистку. В некоторых устройствах жёсткая сердцевина с мягким наружным слоем защищает пациентов от острых кромок.
Производители выбирают материалы, устойчивые к химическим веществам и методам стерилизации. Прочное соединение слоёв гарантирует, что детали с мягким внешним слоем останутся целыми после многократного использования или циклов очистки.
Обрабатывающая промышленность, инструктирование и факторы издержек
Для многокомпонентного литья необходимы тщательное проектирование пресс-формы, более высокие инвестиции в оснастку и строгий контроль процесса. Общая стоимость и технологичность зависят от объёма производства, уровня автоматизации и выбора материалов.
Инструментирование проектирования и расходов
В большинстве проектов используются либо две отдельные формы с частичной передачей, либо двухкадровая форма, которая формирует оба материала в одном машинном цикле.
Для контроля за потоком материалов и их сцеплением необходимы также точные запорные зоны.
Типичные факторы затрат включают:
- Сложная сложность и присутствие подрезанных.
- Выбор стали (например, P20 против H13 или без нержавеющего материала).
- Количество участков, необходимых для производства.
Простая пресс-форма с одним гнездом для многокомпонентного литья может стоить $8,000–$15,000, тогда как сложная многогнёздная пресс-форма или оснастка для двухкомпонентного литья может стоить более $40,000–$80,000.
Кроме того, проектировочные группы должны планировать регулировочные элементы, механические связки и вентиляцию.
Контроль качества также увеличивает затраты. Операторы проверяют детали на расслоение, недолив и косметические дефекты. Контроль жёстких допусков повышает стабильность, но увеличивает время механической обработки и наладки.
Прототипы и производительность
Прототипы помогают командам проверять прочность сцепления, совместимость материалов и части до полного производства. Многие производители начинают с низкообъемного алюминиевого оборудования или ручного перевода частей для снижения расходов на ранние инструменты.
Этот подход снижает риск в процессе внесения изменений в проект.
Автоматизация снижает затраты на труд и повышает повторяемость. Роботы перемещают заготовки между впрысками с одинаковым интервалом и точным позиционированием.
Более высокие объемы обосновывают наличие многокачественных форм и более жестких стальных инструментов, которые приводят к увеличению первоначальных расходов на использование инструментов, но к снижению расходов на часть продукции за счет ускорения цикла и сокращения рабочей нагрузки.
Тщательное планирование увязывает стратегию обеспечения ожидаемого объема производства, что позволяет избежать избыточного использования инструмента для небольших пробегов или его недостаточной разработки для долгосрочных программ.
Станьте партнёром Moldie в своём следующем проекте по многокомпонентному литью
Многокомпонентное литьё — эффективный производственный процесс, однако для получения идеального соединения материалов, безупречной эргономики и экономичного производства требуются инженерный опыт и точная оснастка. В Moldie мы специализируемся на превращении сложных конструкций из нескольких материалов в высококачественные долговечные компоненты.
Независимо от того, нужен ли вам быстрый прототип для проверки совместимости материала, точный инструмент для сложных двухшотных формаций, или масштабируемый большой объем производства, наша опытная команда здесь, чтобы направлять вас от концепции к конечному продукту.
Не оставляйте эксплуатационные характеристики своего изделия на волю случая. Свяжитесь с Moldie уже сегодня, чтобы обсудить требования к многокомпонентному литью, проконсультироваться с нашими инженерами и запросить индивидуальное конкурентоспособное предложение для вашего проекта!







