
Prin definiţie, supra-molding este un proces de fabricaţie în cazul în care un material este modelat peste altul pentru a crea o singură parte, legat cu proprietăţi combinate. Acest proces de injectare modelează modul în care multe produse de zi cu zi simt şi de a efectua, dar există mult mai mult decât această definiţie simplă. Acest articol vă va explica principalele tipuri de proces, de ce ar trebui să alegeţi supra-molding, şi materialele care funcţionează cel mai bine împreună.
Tipuri de supraîncălzire pentru injectarea de plastic
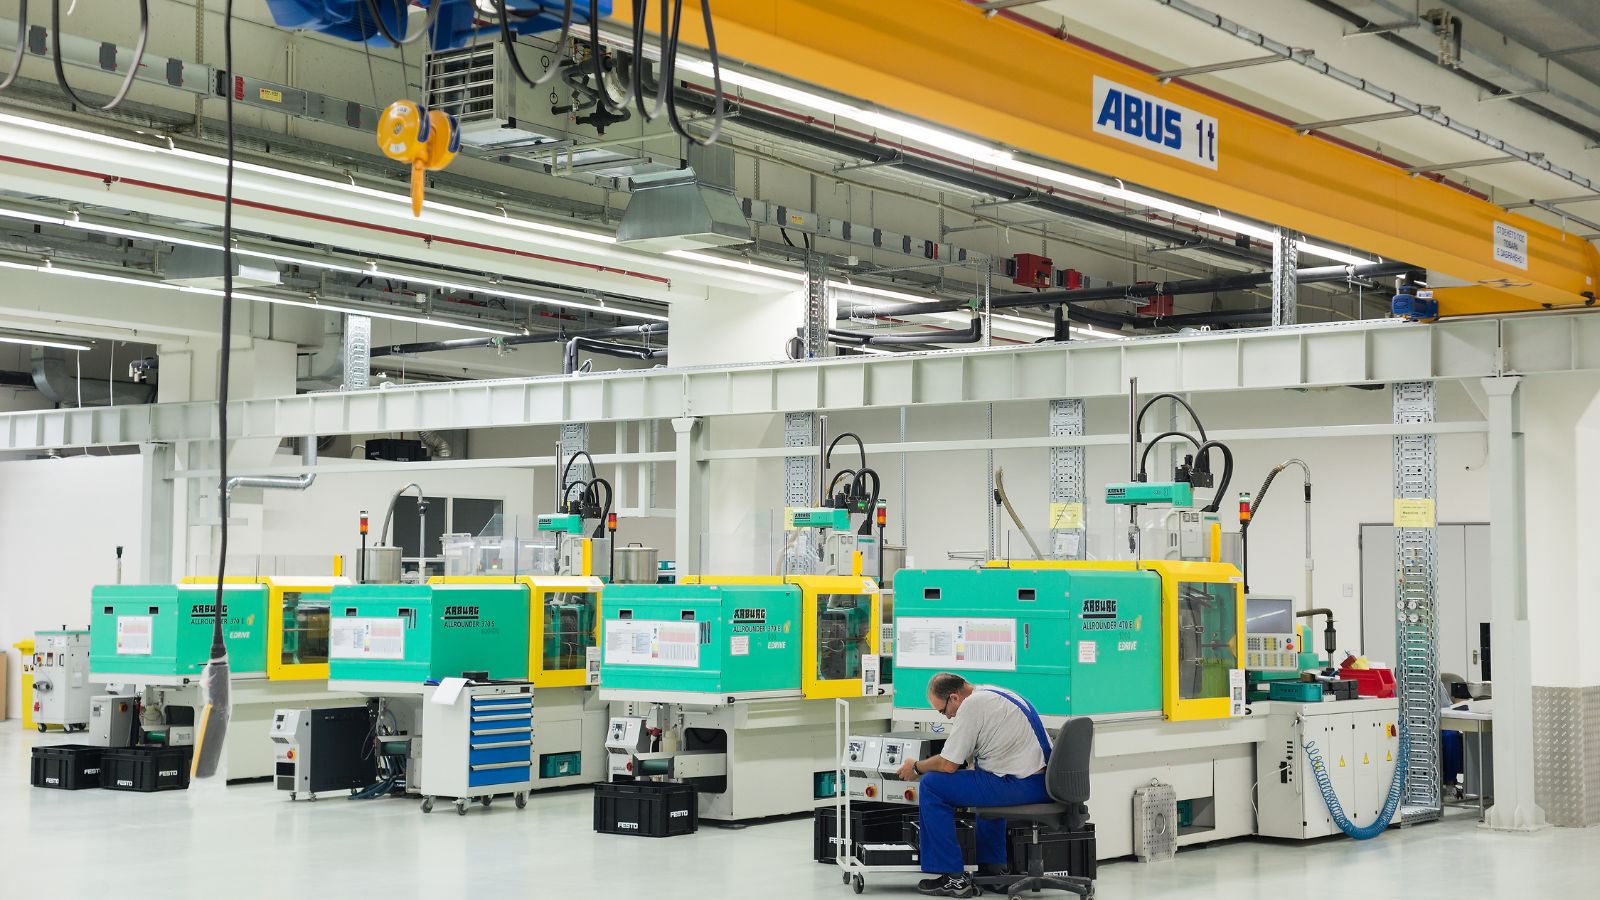
Producătorii folosesc mai multe procese de supramolding bazate pe proiectarea parţială, alegerea materialelor şi volumul de producţie. Cele mai frecvente abordări diferă în modul în care plasează şi leagă materialele în timpul ciclului de mulaj.
Two-Shot Molding
Formarea cu două injecții folosește o mașină de formare prin injecție cu două unități de injecție. Prima injecție formează piesa de bază. Apoi, forma se rotește sau glisează, iar a doua injecție adaugă un material nou peste sau în jurul primului strat.
Această metodă păstrează ambii pași în interiorul unui ciclu automat. Îmbunătățește alinierea și reduce erorile de manipulare. Automatizarea suportă, de asemenea, producția de volum ridicat, deoarece mașina rulează fără transfer manual.
Producatorii folosesc adesea doua focuri de modelare pentru a combina plastic rigid cu un elastomer moale. Un mâner periuță de dinți cu un miez tare și prindere moale este un exemplu comun. Procesul funcționează, de asemenea, pentru piese multicolore fabricate din materiale plastice similare.
Costurile sculelor sunt mai ridicate deoarece forma este mai complexă. Totuși, timpul de ciclu redus și repetabilitatea fac procesul rentabil pentru serii mari de producție.
Inserează modelare
Formarea cu inserție presupune plasarea unei componente preformate în formă înainte de injectarea plasticului în jurul acesteia. Inserția poate fi din metal, plastic sau alt material solid.
Mașina de modelare injectează apoi materiale care curge în jurul inserției și îl blochează în loc. Această legătură poate fi mecanică, chimică, sau ambele. Șuruburi, Bushings filetate, și ace electrice de multe ori servesc ca inserții.
Introduceţi mulajul reduce paşii secundari de asamblare. Aceasta îmbunătăţeşte rezistenţa, deoarece plasticul se formează strâns în jurul inserţiei în timpul mulajului.
Operatorii pot încărca inserțiile manual pentru un volum scăzut de producție. Pentru o producție mai mare, producătorii utilizează sisteme robotice pentru a îmbunătăți automatizarea și coerența.
Multi-Shot Molding
Multi-shot modelare extinde conceptul de două-shot. Folosește trei sau mai multe injecții materiale într-un singur ciclu de turnare.
Mașina poate utiliza platouri rotative sau forme indexate pentru a deplasa piesa între injecții. Fiecare injecție adaugă un strat, o culoare sau o caracteristică nouă din material. Această configurație permite proiectanților să realizeze într-un singur proces piese complexe, cu mânere moi, garnituri și cadre rigide.
Multi-shot mulling sprijină producția de volum mare atunci când cererea justifică costul de scule mai mare.
Compatibilitatea materialelor rămâne critică. Fiecare strat adăugat trebuie să se lege bine și să reziste la căldura de fotografii ulterioare. Atunci când este proiectat corect, modelarea multi-shot creează componente durabile, multi-materiale într-un singur sistem automatizat.
Materiale supraîncălzite şi aplicaţiile lor
Producătorii aleg materiale supramold bazate pe funcție, rezistență de legătură, și cât de bine funcționează fiecare material cu partea de bază. Opțiuni comune includ elastomer flexibil, plastic inginerie rigidă, și materiale de specialitate, cum ar fi silicon și cauciuc silicon lichid.
Elastomeri termoplastici (TPE, TPU)
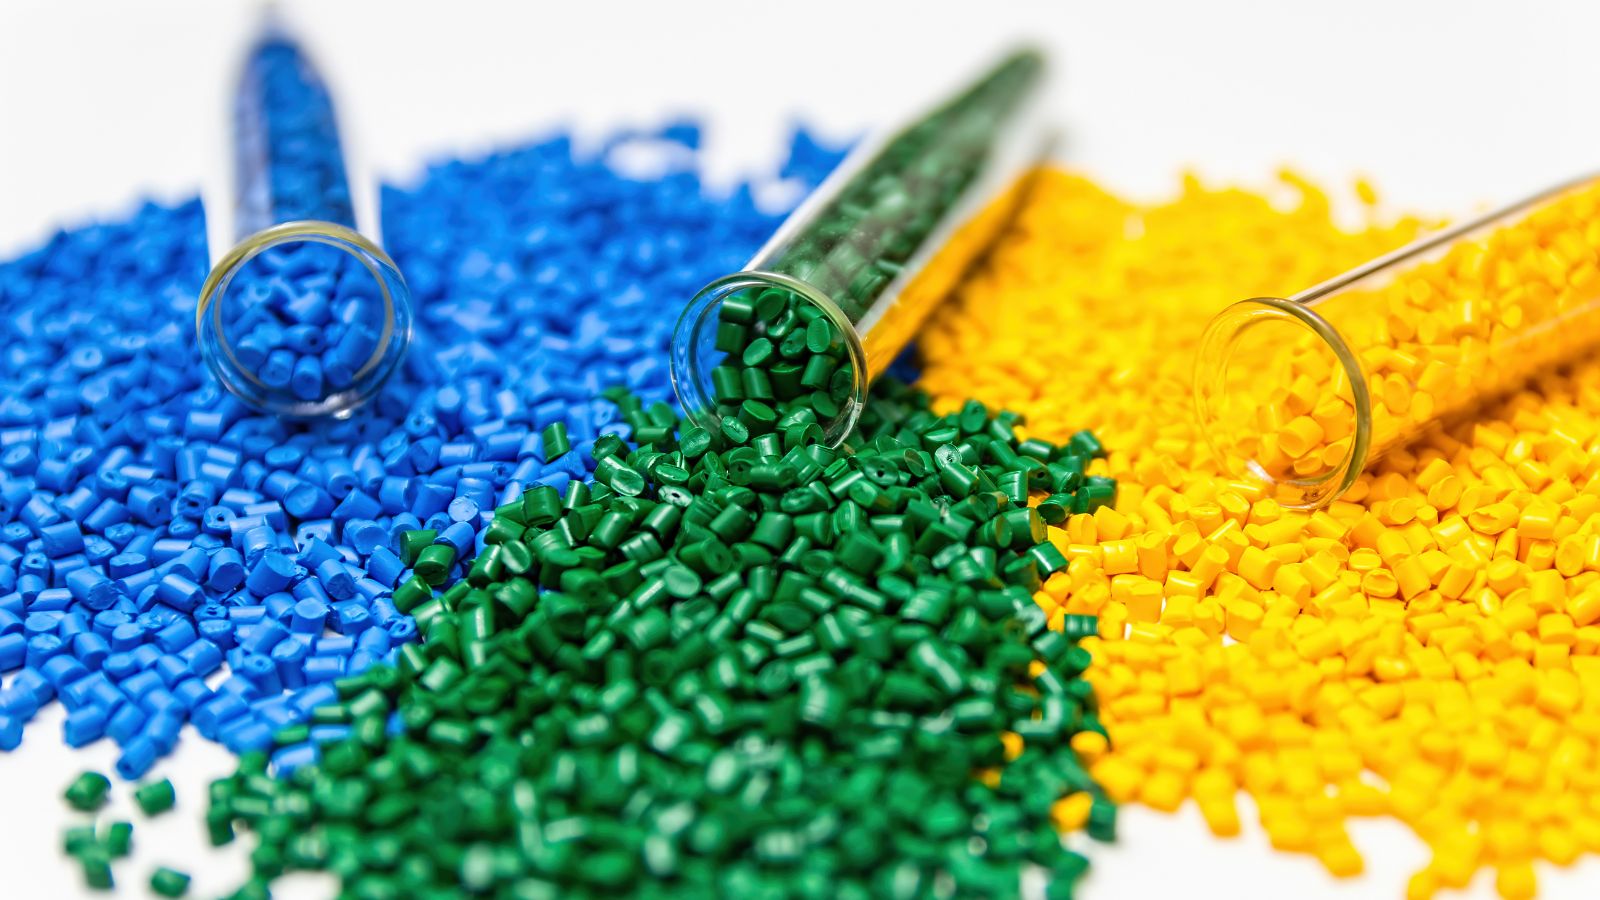
Elastomerul termoplastic (TPE) este unul dintre cele mai utilizate materiale pentru supraturnare. Este moale și flexibil la atingere, dar se prelucrează ca materialele termoplastice standard. Producătorii formează adesea TPE peste materiale plastice rigide precum polipropilena (PP), policarbonatul (PC), nailonul și ABS-ul (acrilonitril-butadien-stiren).
TPE îmbunătăţeşte aderenţa şi confortul la mânere, unelte şi produse de consum. De asemenea, adaugă etanşare uşoară şi controlul vibraţiilor. Multe clase se leagă bine de polipropilenă (PP) şi ABS, ceea ce reduce nevoia de adezivi.
poliuretan termoplastic (TPU) este un tip de elastomer termoplastic cunoscut pentru o rezistență mai mare la abraziune și rupere. Acesta oferă o rezistență chimică mai bună decât multe clase standard TPE. Designerii de multe ori selectați TPU pentru instrumente de putere, dispozitive medicale, și piese expuse la uleiuri sau uzura repetată.
Printre avantajele principale ale TPE și TPU se numără:
- Senzație de atingere moale pentru prindere îmbunătățită.
- Rezistenţă la impact ridicat şi durabilitate.
- Timpi scurti ai ciclului de modelare pentru o mai buna eficienta.
- Reciclabilitatea în sistemele termoplastice.
Alegerea materialelor depinde de duritatea necesară, flexibilitatea și performanța de legătură cu substratul.
Materiale de specialitate: Silicon, LSR și altele
Silicon și cauciuc silicon lichid (LSR) servesc aplicații care necesită rezistență la căldură și flexibilitate pe termen lung. Spre deosebire de TPE, siliconul menține proprietăți stabile într-o gamă largă de temperaturi.
Producătorii folosesc cauciuc din silicon lichid (LSR) în produse medicale, auto și electronice. Se opune umezelii, luminii UV, și multe substanțe chimice. LSR oferă, de asemenea, o performanță de închidere de încredere.
Siliconul nu se leagă întotdeauna în mod natural de plastic rigid, cum ar fi policarbonat (PC) sau nailon. În multe cazuri, producătorii adaugă amorse sau interblocare mecanice de proiectare pentru a asigura materialul overmold.
Printre celelalte materiale speciale pentru supraturnare se numără termoplasticele de înaltă performanță și cauciucurile termoreactive. Inginerii le aleg atunci când TPE sau TPU standard nu pot satisface cerințele de rezistență, temperatură sau rezistență chimică.
De ce să alegeţi să exageraţi? Avantaje ale exagerării
Producătorii se bazează pe acest proces atunci când un singur material pur și simplu nu poate îndeplini toate cerințele fizice complexe ale unui produs. Această abordare reduce în mod eficient complexitatea producției prin realizarea de proprietăți materiale multiple fără a adăuga pași secundari de asamblare.
Ergonomie îmbunătățită și Grip
Aplicarea unui strat exterior moale pe un miez dur imbunatateste dramatic confortul si manipularea utilizatorului. Acest lucru creeaza o pozitie foarte sigura pe dispozitive medicale, produse de consum si instrumente de mana. Utilizatorii castiga un control tactil semnificativ mai bun, in special in conditii umede sau uleioase in care plasticul dur standard ar aluneca cu usurinta.
Durabilitate superioară și rezistență la impact
Stratul exterior specializat funcţionează activ ca o pernă de protecţie pentru miezul rigid. Acesta absoarbe şocul neaşteptat, atenuează vibraţiile operaţionale şi protejează structura internă de picături accidentale. Ca urmare, părţile supraîncălzite se mândresc cu un ciclu de viaţă mult mai lung, deoarece designul protejează activ zonele vulnerabile de uzură şi rupere continuă.
Sigiliul avansat
Supraturnarea este potrivită pentru izolarea pieselor și integrarea garniturilor direct pe o carcasă rigidă. Proiectanții pot forma direct în stratul exterior moale caracteristici fizice specifice, precum buze de etanșare, caneluri și nervuri de compresie. La închiderea sau asamblarea produsului final, aceste caracteristici se comprimă și formează o barieră impenetrabilă împotriva umezelii, prafului și impurităților din mediul înconjurător.
Această strategie de proiectare integrată reduce drastic numărul de căi de scurgere potențiale într-un produs. De asemenea, elimină complet instalarea manuală consumatoare de timp a garniturilor de cauciuc separate pe linia de asamblare. În plus, stratul moale supramold acoperă în mod fiabil lacunele delicate și fortifică interfața între diferite componente.
Aplicaţii de supramolding în industrie
Producătorii utilizează supraturnarea pentru a combina materiale rigide și moi într-o singură piesă durabilă. Această metodă îmbunătățește aderența, etanșarea, izolarea și rezistența la impact a produselor destinate condițiilor solicitante.
Componente auto și industriale
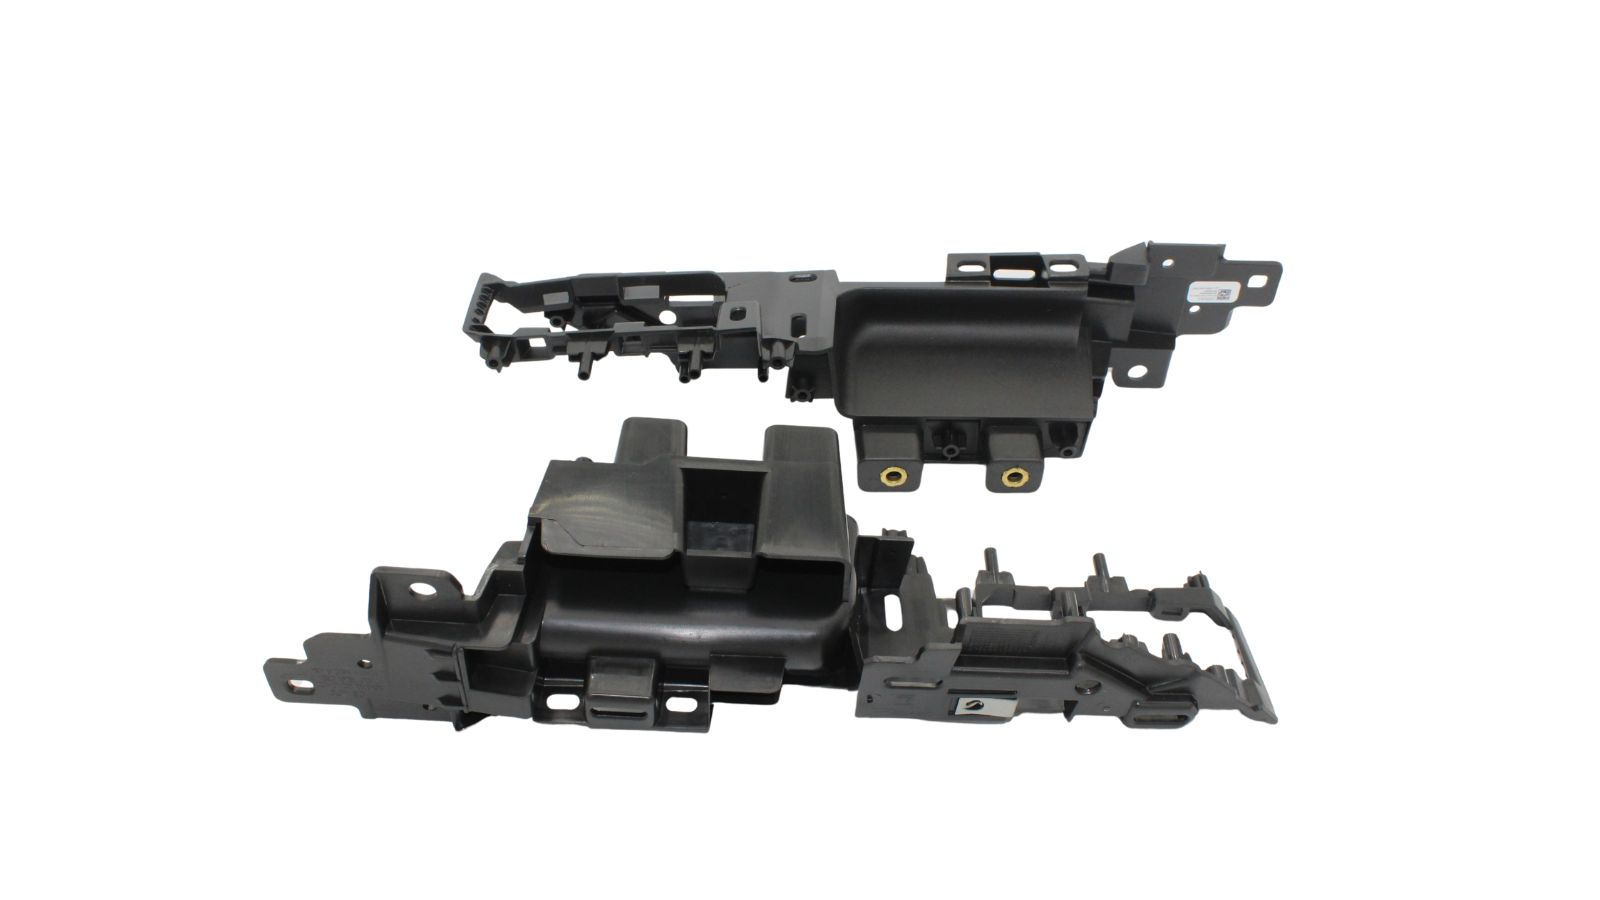
Piesele auto se confruntă adesea cu căldură, vibraţii, umiditate, şi substanţe chimice. Extinderea ajută la protejarea zonelor cheie în timp ce îmbunătăţeşte suprafeţele de contact ale utilizatorilor.
Aplicațiile comune de supravânzare în vehicule includ:
- Conectori electrici și carcase de senzori
- Manșoane și mânere de control
- Sigilii și garnituri
- Componente pentru hamuri de sârmă
Multe modele folosesc o insertie metalica ca baza. Procesul modeleaza plastic sau elastomer peste aluminiu, alama, sau otel pentru a adauga izolatie si rezistenta la coroziune. Această abordare reduce, de asemenea, etapele de asamblare, deoarece stratul turnat blochează insertia in loc.
Uneltele industriale folosesc piese supraîncălzite pentru prindere şi siguranţă. Manere de scule electrice combină adesea plastic rigid cu elastomer termoplastic (TPE). Stratul exterior moale reduce alunecarea şi îmbunătăţeşte controlul.
În setările dure, locuințele sigilate supraîncălzite protejează electronicele de praf și apă. Alegerea materială adecvată și rezistența de legătură previn separarea stratului sub stres.
Electronice și conectori pentru consumatori
Electronicele necesită etanşări strânse şi izolaţie fiabilă. Explozibilul formează straturi protectoare direct în jurul componentelor interne.
Producătorii aplică o supraextindere:
- Conectori USB și date
- Cabluri de încărcare
- Comutatoare și butoane de control
- Caroserii pentru dispozitive portabile
Stratul modelat adaugă relief de tulpină în cazul în care cablurile se întâlnesc conectori. Acest design reduce ruperea firului de îndoire. De asemenea, îmbunătățește aderența și rezistența la impact pentru dispozitivele portabile.
Multe produse respectă standardele UL pentru siguranţa electrică. Aceste standarde verifică izolarea, rezistenţa la flacără şi performanţa materialelor. Utilizarea materialelor aprobate ajută la respectarea normelor de conformitate pe pieţele reglementate.
Elastomer clar sau colorat poate îmbunătăți, de asemenea, aspectul produsului. În același timp, structura legat păstrează umiditatea și praful departe de circuite sensibile.
Dispozitive medicale și asistență medicală
Dispozitivele medicale trebuie să îndeplinească reguli stricte de siguranţă şi igienă.
Utilizările comune în dispozitivele medicale includ:
- Componente ale seringii
- Manere de unelte chirurgicale
- Dispozitive de prindere pentru echipamente de diagnosticare
- Conectori și huburi pentru catetere
Supraturnarea etanșează și îmbinările și rosturile. Acest proiect limitează pătrunderea lichidelor și facilitează curățarea. Unele dispozitive folosesc un miez rigid acoperit cu un strat exterior moale pentru a proteja pacienții de muchiile ascuțite.
Producătorii selectează materiale care rezistă la chimicale și metode de sterilizare. Legarea puternică între straturi asigură că părțile supraîncălzite rămân intacte după utilizarea repetată sau cicluri de curățare.
Producţie, unelte şi factori de cost
Supraturnarea necesită o proiectare atentă a formei, investiții mai mari în scule și un control strict al procesului. Volumul producției, gradul de automatizare și alegerea materialelor influențează costul total și fabricabilitatea.
Proiectare unelte și costuri
Sculele pentru supraturnare sunt mai complexe decât formele de injecție cu o singură injecție. Majoritatea proiectelor folosesc fie două forme separate, cu transferul piesei între ele, fie o formă cu două injecții, care formează ambele materiale într-un singur ciclu al mașinii.
Mulajele cu două focuri costă mai mult deoarece includ plăci rotative sau plăci indexate. De asemenea, acestea necesită zone de închidere precise pentru a controla fluxul de material și lipirea.
Printre şoferii tipici de cost se numără:
- Complexitatea formei și prezența subdecupărilor.
- Selecție de oțel (de exemplu, P20 vs. H13 sau inoxidabil).
- Numărul de carii necesare pentru producție.
O sculă simplă de supraturnare, cu o singură cavitate, poate costa $8,000–$15,000, în timp ce sculele complexe, cu mai multe cavități sau cu două injecții, pot depăși $40,000–$80,000.
Echipele de proiectare trebuie, de asemenea, să planifice elementele de aliniere, detaliile îmbinării mecanice și aerisirea. Proiectarea necorespunzătoare a formei mărește rebuturile, îmbinările slabe și bavurile.
Controlul calității adaugă costuri, precum și. Operatorii inspectează piese pentru delaminare, fotografii scurte, și defecte cosmetice. Controlul toleranței stricte îmbunătățește coerența, dar crește timpul de prelucrare și efortul de configurare.
Prototiparea și scalabilitatea producției
Prototiping ajută echipele să testeze rezistența de lipire, compatibilitatea materialelor și să se potrivească partial înainte de producția completă. Mulți producători încep cu unelte de aluminiu volum redus sau transferul manual de părți pentru a reduce costurile de scule timpurii.
Această abordare reduce riscul în timpul schimbărilor de proiectare. De asemenea, îmbunătăţeşte capacitatea de producţie înainte de investiţii mari.
Automatizarea reduce costul forței de muncă și îmbunătățește repetabilitatea. Roboții muta substraturi între fotografii cu sincronizare constantă și plasare.
Volumele mai mari justifică utilizarea formelor cu mai multe cavități și a sculelor din oțel călit. Acestea măresc costurile inițiale ale sculelor, dar reduc costul pe piesă prin timpi de ciclu mai scurți și mai puțină muncă manuală.
Planificare atentă link-uri strategie de instrumentare la volumul de producție așteptat. Acest lucru previne supraconstrucția instrumentul pentru rulaje mici sau subbuilding-l pentru programe pe termen lung.
Partener cu Moldie pentru următorul proiect de supraschimbare
Supraturnarea este un proces de fabricație puternic, însă obținerea unei îmbinări perfecte, a unei ergonomii impecabile și a unei producții rentabile necesită inginerie de specialitate și scule de precizie. La Moldie suntem specializați în transformarea proiectelor complexe, cu materiale multiple, în componente durabile și de înaltă calitate.
Fie că aveți nevoie de prototipuri rapide pentru a testa compatibilitatea materialelor, instrumente de precizie pentru modelare complexă cu două focuri, sau producție scalabilă de mare volum, echipa noastră experimentată este aici pentru a vă ghida de la concept la produsul final.
Nu lăsați performanța produsului dvs. la voia întâmplării. Contactați-l pe Moldie astăzi pentru a discuta despre cerințele dvs. de supravalorizare, consultați-vă cu experții noștri ingineri și solicitați un citat personalizat, competitiv pentru proiectul dvs.!







