
Oțelul pentru scule destinat formelor de injecție a plasticului este fundamentul formei, deoarece influențează calitatea pieselor, timpul de ciclu, necesarul de întreținere și costul total. Alegerea oțelului potrivit protejează investiția companiei și menține stabilitatea producției.
Acest articol este un ghid pentru alegerea oțelului de scule destinat formelor de injecție a plasticului și prezintă, de asemenea, modul în care Moldie, în calitate de producător profesionist de forme, vă poate ajuta să vă atingeți obiectivele proiectului.
Proprietăţi cheie ale oţelurilor pentru mulaje pentru injecţii
Înțelegerea proprietăților oțelurilor de scule pentru formele de injecție este primul pas în alegerea corectă pentru fabricarea formelor, deoarece duritatea, tenacitatea, comportamentul termic și rezistența la coroziune influențează direct sculele de injecție.
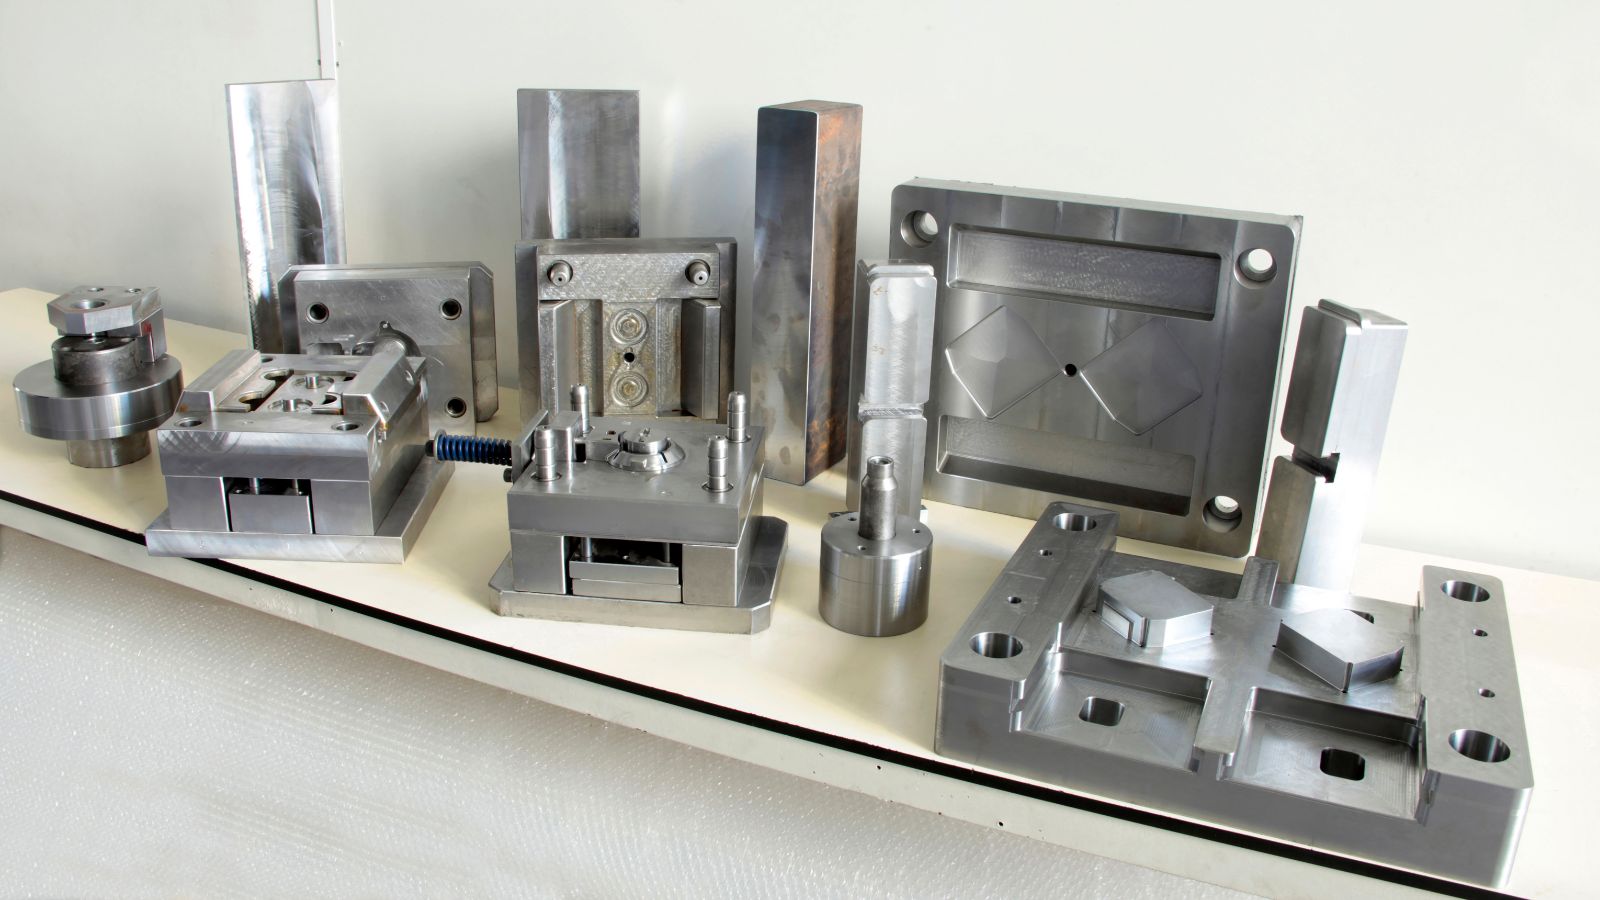
Duritate şi rezistenţă la purtare
Hardness măsoară o abilitate a oțelului de a rezista indentării și deformarea suprafeței.
În formarea prin injecție, duritatea ajută în principal cavitatea formei să-și păstreze geometria sub două tipuri de solicitări:
- Forţa de prindere şi presiunea de injectare.
- Uzură abrazivă din materiale plastice umplute cu sticlă sau minerale
Cu toate acestea, duritatea extremă poate reduce capacitatea de prelucrare și poate ridica costul sculelor. De multe ori echilibrăm duritatea cu ușurință de prelucrare și lustruire pentru a menține finisarea suprafeței și stabilitatea dimensională.
Durabilitatea şi duritatea
Duritatea descrie o abilitate a oţelului de a absorbi stresul fără a fisura.
Formele de injecție sunt supuse unor sarcini mecanice repetate, în special în colțuri, nervuri și pini de miez subțiri, iar un oțel tenace poate rezista la ciobire și la ruperea bruscă. Acest lucru este important pentru formele cu multe cavități sau cu geometrii complexe, unde tensiunile se concentrează în zone mici.
Durabilitatea depinde atât de duritate și duritate. Un oțel foarte greu, dar fragil poate eșua mai devreme, în timp ce un grad mai dur se ocupă de șoc și presiune mai bine în timpul de producție de lungă durată.
Bună duritate, de asemenea, sprijină durata lungă de viață instrument. Acesta reduce riscul de creștere crack pe parcursul milioane de cicluri, limitarea timpului neplanificat pentru reparații.
Conductivitatea termică
Formele de injecție se încălzesc atunci când plasticul topit umple cavitatea și se răcesc la fiecare ciclu; capacitatea formei de a-și păstra integritatea în ciuda acestor variații de temperatură depinde în mare măsură de oțelul din care este realizată.
Parametrul decisiv pentru rezistenta este conductivitatea termica, care controleaza cat de rapid se misca caldura prin otel. Conductivitatea mai mare scurteaza timpul de racire si imbunatateste eficienta ciclului. De asemenea, promoveaza chiar si racirea, ceea ce ajuta la mentinerea dimensiunilor partilor si a calitatii suprafetei.
Rezistenţă la coroziune şi manevrabilitate
Rezistența la coroziune
Unele materiale plastice eliberează gaze corozive în timpul mulajului, iar materialele din PVC şi din retardat de flăcări pot ataca suprafeţe din oţel neprotejate. Prin urmare, rezistenţa la coroziune este, de asemenea, vitală în prevenirea ruginii, a adânciturii şi a deteriorării suprafeţei.
Rezistenţa la coroziune susţine, de asemenea, o mai bună retenţie de lustruire. Acest lucru este important pentru părţi clare sau suprafeţe cosmetice care necesită un finisaj oglindă.
Machinabilitate
Masinabilitatea afecteaza cat de usor poate fi taiat otelul, forat si lustruit. Este un factor principal in timpul de modelare si de control al costurilor.
Grade comune de oțel instrument pentru injecție de plastic
Oțelurile de scule pentru formele de injecție trebuie să echilibreze duritatea, tenacitatea, rezistența la uzură și costul. Clasele de mai jos sunt oțeluri de scule utilizate frecvent la bazele și cavitățile formelor, fiecare fiind potrivită pentru anumite tipuri de rășini și volume de producție.
P20 Oţel de unelte pre-arde
Oțelul P20 este unul dintre cele mai utilizate materiale pentru formele de injecție a plasticului. Producătorii îl livrează în stare preîntărită, de regulă la aproximativ 28–32 HRC, ceea ce elimină necesitatea tratamentului termic complet după prelucrare.
Acest oțel de unelte pre-întărit oferă o bună manevrabilitate și dimensiuni stabile. Fabricanții de instrumente pot reduce cavitățile mai repede și cu uzură instrumentală mai mică. Aceasta face din oțelul de scule P20 o alegere practică pentru perioade mai scurte de conducere și bugete mai mici de scule.
P20 funcționează bine pentru:
- Volume de producție scăzute până la medii
- Plăci de bază pentru forme mari
- Rășini de mărfuri, cum ar fi polipropilenă și polietilenă
- Forme cu 1–4 cavități
Acesta nu oferă rezistenţă la uzură a oţelului călit, cum ar fi H13. Pentru materialele umplute cu sticlă sau extrem de abraziv, acesta poate purta mai repede. Multe magazine folosesc P20 pentru unelte prototip, unelte de pod, şi de producţie moderată ruleaza.
H13 Oţel cu unelte întărite
Oțelul de scule H13 este un oțel călit în toată secțiunea, conceput pentru medii solicitante. După tratamentul termic, ajunge de regulă la 48–54 HRC, oferind rezistență ridicată la uzură și rezistență bună la temperaturi înalte.
Acest oțel de scule întărite manipulează cicluri de încălzire și răcire repetate, fără a fisura cu ușurință. Ea rezistă la oboseală termică mai bine decât multe oțeluri de scule comune. Asta îl face potrivit pentru mulaje de producție de mare volum.
H13 este adesea folosit la modelare:
- Materiale plastice umplute cu sticlă
- Rășini pentru inginerie
- Materiale de înaltă temperatură
- Părți care necesită milioane de cicluri
Comparativ cu Oţel P20, H13 costă mai mult şi necesită tratament termic complet. Maşinarea durează mai mult din cauza duritate mai mare. Cu toate acestea, pentru producţia de lungă durată, durabilitatea sa justifică adesea costul adăugat.
420 Oţel inoxidabil
420 oţel inoxidabil (420 SS) combină duritate cu rezistenţă la coroziune. Atunci când este tratată căldură, 420 inoxidabil poate ajunge la aproximativ 48 de grade 52 HRC, în funcţie de grad şi proces de control.
Acest oțel inoxidabil rezistă la rugină și atacuri chimice și funcționează bine la formarea rășinilor corozive. Rezistența sa la coroziune este avantajoasă și în medii umede și în forme răcite cu apă.
Oțelul 420 SS poate fi, de asemenea, lustruit până la un finisaj de suprafață de înaltă calitate. Producătorii de forme îl aleg adesea pentru:
- Piese din plastic clare
- Componente optice
- Produse medicale
- Forme care necesită finisaj oglindă
În timp ce oferă o duritate bună, acesta nu se potrivește H13 oțel instrument în rezistența la oboseală termică. Tratament termic adecvat și întreținere sunt esențiale pentru a preveni denaturarea sau cracarea.
S7 Tool Steel
Oțelul de scule S7 este cunoscut pentru tenacitatea ridicată la impact. Este un oțel care se călește în aer și ajunge de regulă la 54–58 HRC după tratamentul termic.
Spre deosebire de unele clase de oțel călit, axate în principal pe rezistența la uzură, S7 pune accentul pe rezistența la șocuri. Suportă bine solicitările mecanice și sarcinile bruște. Această proprietate îl face util pentru glisiere, extractoare și alte componente ale formei supuse impactului sau mișcărilor ample.
S7 oferă rezistență la uzură moderată, dar nu aceeași rezistență la abraziune ca H13. De asemenea, lipsește rezistența la coroziune de 420 oțel inoxidabil.
Fabricanţii de unelte folosesc adesea S7 pentru:
- Componente ale ejectorului
- Agrafe de bază sub presiune ridicată
- Forme cu componente mobile complexe
Este mai puțin frecvent utilizat pentru blocurile complete ale cavităților, însă joacă un rol important în zonele solicitante ale formei, unde tenacitatea este esențială.
Criterii de selecție pentru oțelul pentru unelte de modelat
Acum că știm ce caracteristici contează și cum funcționează fiecare tip de oțel de unelte, este timpul să le potrivim cu scenarii și condiții reale. Acest capitol va fi împărțit în trei părți cu diagrame pentru o înțelegere mai ușoară.
Volumul producției și durata de viață a uneltelor
Pe lângă numărul de piese, volumul producției depinde și de disponibilitatea preconizată a formei, intervalele de întreținere și utilizarea sculei pentru producția de tranziție sau pentru fabricația la scară largă. Pentru formele mari, atelierele folosesc adesea inserții călite în zonele cu uzură ridicată, păstrând baza formei dintr-un oțel mai ieftin. Această abordare hibridă echilibrează costul și durata de viață a sculei fără a supradimensiona întreaga sculă.
| Volumul producției | Oţel recomandat | De ce? |
|---|---|---|
| Volum scăzut (< 50000 de fotografii) | P20 (preîntărit) | Cost redus, prelucrare rapidă, fără tratament termic |
| Volumul mediu (50 k/500k fotografii) | P20 sau 718H | Echilibrul costurilor și durabilității |
| Volum ridicat (>1.000.000 de fotografii) | H13, S136 (extras) | Duritate ridicată, rezistență la uzură, stabilitate termică |
Compatibilitatea materialelor și materiale abrazive
Rășina plastică influențează puternic alegerea oțelului, deoarece multe rășini moderne conțin aditivi care pot modifica comportamentul la coroziune sau caracteristicile de uzură. Potrivirea oțelului cu rășina reduce opririle și limitează reparațiile costisitoare. În medii umede, rezistența la coroziune protejează și formele inactive între seriile de producție, chiar și atunci când se formează rășini necorozive.
| Categoria resină | Exemple | Risc | Oţel recomandat |
|---|---|---|---|
| Rășini standard | PP, PE | Uzură redusă | P20 |
| Rășini pentru inginerie | PC, PA, POM | Căldură ridicată, stres termic | H13 (duritate la cald bună și rezistență la oboseală) |
| Rășini umplute/abrazive | Umplut cu sticlă, mineral | Eroziuni (ca șmirghelul) | Oţel întărit (H13) sau tratament de suprafaţă |
| Rășini corosive | Cadmiu de PVC, retardat de flăcări | Atac cu gaz, rugină, scuipat | Oţel inoxidabil (420, S136) |
Finisaj de suprafaţă, polonezitate şi texturare
Aparitia partilor conduce adesea alegerea otelului la fel de mult ca durabilitatea. Pentru suprafetele texturate (etichetare chimica sau laser), duritatea consistenta si metalurgia curata ajuta la mentinerea detaliilor texturii ascutite pe durata productiei.
| Cerință parte | Oţel necesar | De ce? |
|---|---|---|
| Părți necosmetice/interne | Preîntărit (P20) | Destul de machinat sau finisaj lustruit la un cost mai mic |
| Părți clare, lentile, medicale | Înveliș (S136, 420) | Polishes to oglindă finisaj (SPI A-1); microstructură fină, uniformă |
| Suprafețe texturate (chimice sau cu laser) | Duritate constantă, metalurgie curată | Deține detalii textura ascuțită pe termen lung |
Modul în care alegerea oţelului afectează eficienţa producţiei şi costul total
Costul sculelor este principalul factor care determină alegerea oțelului de scule potrivit. Alegerea oțelului, împreună cu tratamentul termic și metodele de prelucrare, influențează direct durata de viață a formei și calitatea pieselor.
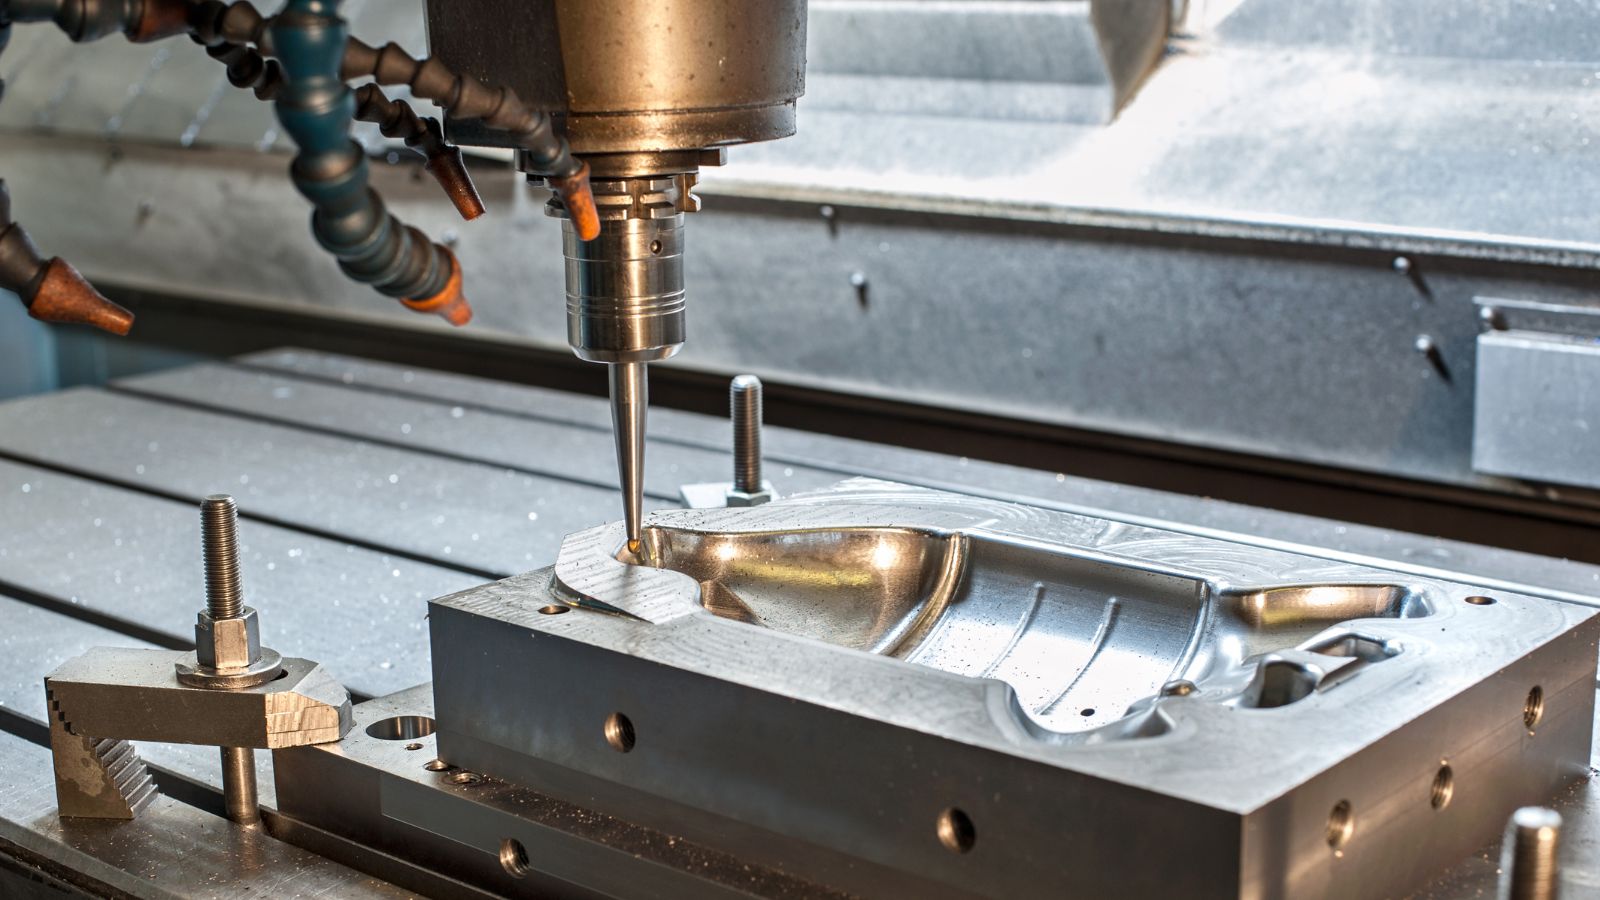
Tratamentul termic şi ardoarea
Otelurile cu rezistenta puternica obtin duritate uniforma chiar si prin sectiuni groase. Acest lucru devine critic in matrite mari, unde miezul trebuie sa se potriveasca proprietatilor suprafetei; duritatea inegala poate duce la fisurare sau distorsiune sub presiune.
Note preîntărite, cum ar fi P20 scurta timp de plumb prin eliminarea nevoii de întărire completă după prelucrare. În schimb, oțeluri complet rezistente, cum ar fi H13 sau S136 necesită stingere controlată și temperare.
Tratamentul termic afectează, de asemenea, modul în care oțelul răspunde la lustruire și EDM. Oţelul supra-întărit poate fi spart în timpul EDM, în timp ce oțelul care este prea moale poartă rapid în cantități mari ruleaza.
Timpi de ciclu și eficiență
Otelul mold influenteaza timpii ciclului prin conductivitatea termica si conditia de suprafata. Otelul care transfera caldura bine permite o racire stabila si dimensiuni mai consistente ale partilor. Ciclurile scurte depind de indepartarea rapida, chiar si a caldurii: daca otelul se racoreste inegal, partea se poate razbate si presa poate necesita timpi mai lungi de tinare, scaderea eficientei si cresterea costului per-parte.
Otelurile mai tari rezista uzurii pe porti si linii de despartire, mentinand adancimea de ventilatie si oprirea se potrivesc in toleranta pe mai multe cicluri. Aceasta stabilitate suporta conditii consistente de modelare si reduce timpul neplanificat de downtime.
Contează și finisajul suprafeței: cavitățile lustruite reduc frecarea și ajută la demularea mai rapidă a pieselor, ceea ce scade forța de ejectare și permite deschiderea mai rapidă a formei fără deteriorarea piesei. Toți acești factori leagă direct alegerea oțelului de productivitate, rata rebuturilor și costul total al producției.
Realizați-vă forma cu Moldie chiar astăzi
Alegerea oțelului de scule potrivit pentru forma dumneavoastră de injecție a plasticului influențează direct timpii de ciclu, calitatea pieselor și profitabilitatea pe termen lung.
Sunteți gata să optimizați următorul proiect de formă pentru injecție cu oțelul de scule potrivit?
Contactați astăzi Moldie — inginerii noștri cu experiență vă vor ajuta să alegeți clasa de oțel ideală pentru rășina, obiectivele de producție și bugetul dumneavoastră. De la consultanță de proiectare până la forma finită, livrăm scule de precizie performante.







