
Различие между производственным литьём пластмасс под давлением и литьём для изготовления прототипов заключается в назначении пресс-формы. Первый вариант необходим для крупносерийного производства, тогда как второй, также называемый быстрым литьём под давлением, позволяет быстро изготовить точные функциональные детали, чтобы команда могла доработать конструкцию. Читайте дальше и узнайте, почему литьё прототипов под давлением помогает принимать решения перед массовым производством.
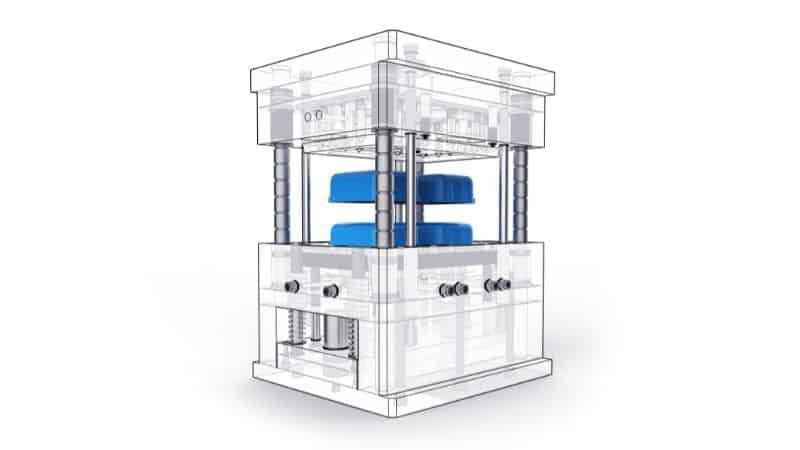
Прототипное и серийное литьё под давлением
Хотя изготовление прототипов и производственное литьё пластмасс под давлением основаны на одном процессе — впрыске расплавленного пластика в пресс-форму, — их назначение различается. Чтобы наглядно показать это, ниже приведено сопоставление двух методов производства.
| Особенность | Прототип смолы | Производство |
|---|---|---|
| Инструменты | Алюминиевая или мягкая сталь | Упрочненная сталь |
| Типичный объем | Менее 500 частей | Тысячи-миллионы |
| Время движения | 1-4 недели | От нескольких недель до месяцев |
| Жизненный элемент | Краткосрочные (100 циклов) | Долгосрочный ресурс (100,000s+ циклов) |
| Основная цель | Проверка конструкции, функциональное испытание | Эффективное с точки зрения затрат производство с большим объемом производства |
Для быстроты и гибкости при изготовлении прототипов обычно используют менее долговечную оснастку, допуская более высокую стоимость каждой детали, чтобы снизить риск ошибок в конструкции. В производственном литье вкладываются в прочную и точную оснастку, уменьшая себестоимость детали на протяжении длительного срока выпуска изделия. Переход от одного подхода к другому — ключевой этап между успешной разработкой и полномасштабным производством.
Преимущества услуги по прототипному литью под давлением
Проверка конструкции и функциональное испытание
Прототипная инжекторная формация позволяет инженерам производить детали, которые близко совпадают с конечной формой, пригодностью и функцией продукта. Используя те же или аналогичные материалы, предназначенные для массового производства, команды могут проверять механическую прочность, допуски и эффективность в реальных условиях.
Функциональные испытания становятся надёжнее, поскольку прототипы, изготовленные литьём под давлением, отличаются стабильной отделкой поверхности и размерами. Это помогает на раннем этапе выявлять недостатки конструкции, например неравномерную толщину стенок, слабые соединения или проблемы при сборке.
Этот процесс также поддерживает итеративное проектирование: можно проводить несколько циклов усовершенствований с небольшими корректировками пресс-формы. Конструкторы могут сравнивать данные каждой версии и уверенно решать, когда проект готов к производству. Такая проверка снижает риск дорогостоящей доработки после наращивания объёмов производства, что особенно важно для нестандартных конструкций, изготавливаемых методом литья под давлением.
Точность материалов и процессов
Этот метод обеспечивает гибкость в выборе материалов и точность процесса, позволяя имитировать производственные условия. Производители могут испытывать разные смолы, например ABS, полипропилен или нейлон, оценивать различия в характеристиках и убеждаться, что поведение материала в прототипе отражает свойства готового изделия при серийном производстве.
Прототипы также позволяют корректировать процессы, такие, как давление, температура и продолжительность цикла, по аналогии с теми, которые используются в процессе полномасштабного производства. Эти контролируемые испытания повышают предсказуемость процесса и уменьшают ошибки в настрое позже. В результате группы получают надежные данные, сохраняя при этом эффективность и точность разработки.
Пластмассовые материалы, используемые при прототипном впрыске
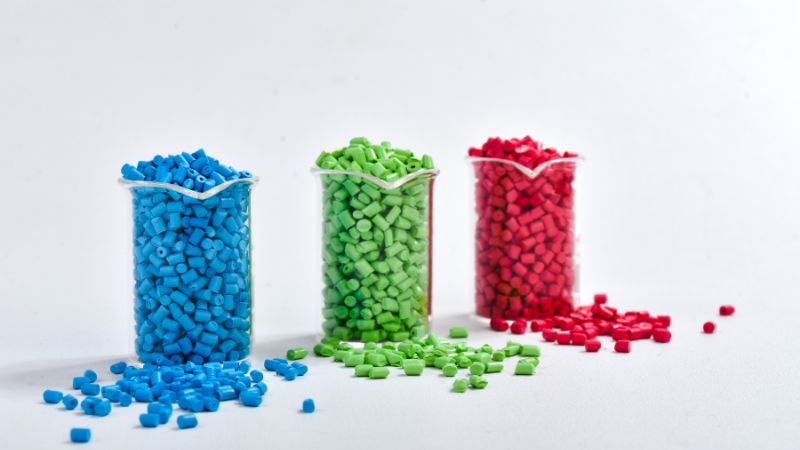
Выбор термопластики
Термопласты — наиболее распространённые материалы для прототипного литья под давлением: при нагревании они размягчаются, а при охлаждении твердеют без химических изменений. Это свойство упрощает повторную переработку и позволяет быстро выполнять производственные циклы.
К распространённым термопластам относятся ABS, полипропилен, поликарбонат, нейлон и ацеталь. Каждый из них обеспечивает своё сочетание прочности, гибкости и стоимости.
- ABS обеспечивает прототипам прочность и гладкую поверхность, но обладает ограниченной термостойкостью.
- Полипропилен является жестким, гибким и эффективным с точки зрения затрат, идеальным для живых петель и упаковки.
- Поликарбонат обеспечивает устойчивость к удару, ясность и теплостойкость, пригодные для прозрачных, долговечных и стерилизуемых прототипов.
- Ньлон обеспечивает отличное сопротивление износу и силу для таких функциональных элементов, как передачи и подшипники.
- Металл (POM) обеспечивает низкое трение, высокую жесткость и размерную стабильность, что делает его идеальным для точных движущихся частей, таких, как ролики и крепежные устройства.
Термопласты также позволяют изготавливать пластиковые детали исключительно для проверки эксплуатационных свойств готового изделия. Инженеры часто выбирают марки, похожие на предполагаемый производственный материал, чтобы проверить структурную целостность и характеристики детали.
Факторы, влияющие на выбор материала
Выбор материала для изготовления прототипа зависит от механических требований, конструкции детали и предполагаемых условий эксплуатации. Инженеры сопоставляют прочность, температурные ограничения и размерную стабильность со стоимостью и сроком службы оснастки.
Функциональные испытания часто отдают предпочтение материалам, которые отражают окончательную производственную смолу, обеспечивая предсказуемую производительность. Эстетические цели, такие как прозрачность, цвет или текстура, также определяют выбор.
На решения влияют и производственные факторы, такие как время цикла и износ пресс-формы. Абразивные материалы с наполнителем, например нейлон, армированный стекловолокном, могут сократить срок службы оснастки и увеличить её стоимость, тогда как более мягкие пластики текут легче.
Прототип создания и дизайна золотых изделий
CAD Разработка модели
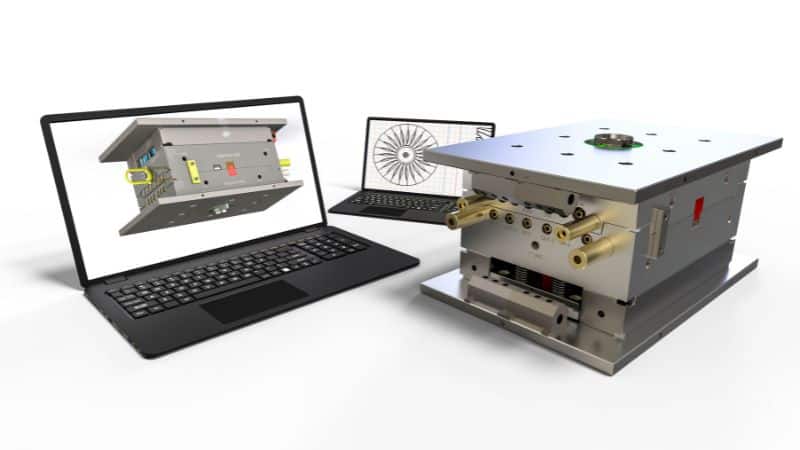
Инженеры начинают изготовление прототипной пресс-формы с CAD-модели, которая задаёт форму, особенности и размеры детали. В модели необходимо отразить функциональные параметры — например, толщину стенок, углы уклона и поднутрения, — чтобы обеспечить правильное заполнение пресс-формы и извлечение детали. Также следует заранее решить, как будут выполнены поднутрения: в прототипной пресс-форме для гибкости и снижения затрат часто используют упрощённую оснастку, например ручные вставки или сердечниковые штифты.
На этом этапе проектные группы часто используют программное обеспечение для параметрического моделирования, чтобы быстро вносить изменения для разных испытаний или материалов. Изменения модели CAD позволяют сразу увидеть, как корректировки конструкции влияют на геометрию детали и конструкцию пресс-формы.
К числу основных соображений относятся:
- Сокращение материала: Регулировка размеров с учетом термического сокращения после охлаждения.
- Расплавленный пластик будет входить в полость.
- Свободные разделительные линии: обеспечение чистого расставания во избежание вспышки или искажения.
Точные данные CAD обеспечивают бесперебойное изготовление пресс-формы и сокращают объём последующих доработок в процессе прототипирования.
Части конструкции и допуски
Точность геометрии детали и заданных допусков определяет, насколько прототипы соответствуют качеству серийного изделия. Жёсткие допуски позволяют точно проверять сборки, посадку и характеристики в реальных условиях.
При изготовлении пресс-формы конструкторы согласуют технологические ограничения с функциональными требованиями. Чрезмерно жёсткие допуски могут увеличить время и стоимость механической обработки, тогда как слишком свободные допуски могут привести к неудовлетворительным результатам оценки прототипа.
Инженеры проверяют размеры с помощью координатно-измерительных машин (CMM) или 3D-сканеров. Они также оценивают, как расположение литников, углы уклона и охлаждающие каналы влияют на коробление или усадку.
Путем контроля геометрии и точности размеров прототипы форм производят надежные испытательные элементы, которые помогают подтвердить как конструкционный замысел, так и возможность износостойкости.
Прототипный процесс впрыскивания
Поэтапный обзор
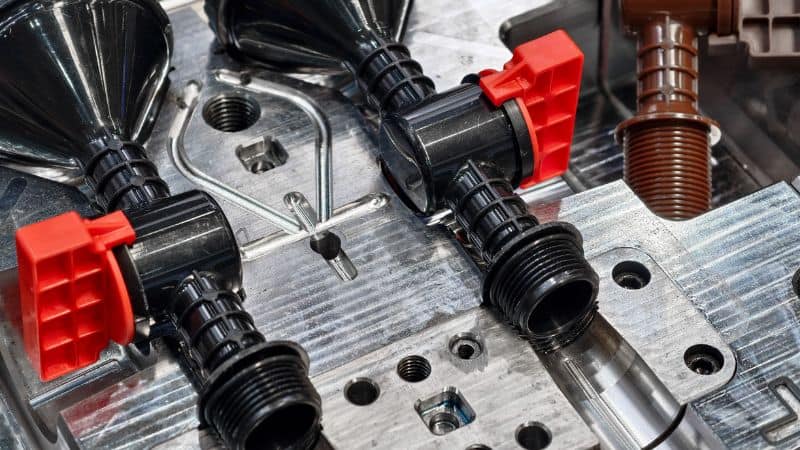
Процесс литья под давлением начинается с создания 3D-модели детали в профессиональном программном обеспечении. На основе этой модели прототипную пресс-форму изготавливают на станке с ЧПУ из алюминия или латуни. Эти более мягкие металлы снижают стоимость и сроки производства, но при этом позволяют получить точные и долговечные формы для испытаний.
После изготовления пресс-форму устанавливают в термопластавтомат. Выбранную термопластичную смолу нагревают до расплавления, а затем под давлением впрыскивают в полость пресс-формы. Пластик охлаждается и затвердевает, принимая форму полости. Каждый цикл обычно длится менее минуты и позволяет эффективно изготавливать несколько одинаковых деталей.
После охлаждения пресс-форма раскрывается, а выталкивающие штифты извлекают сформованную деталь. Затем инженеры обрезают излишки материала и проверяют точность и качество поверхности прототипа.
По сравнению с 3D типографией и аппаратурой CNC
Прототипное литьё под давлением отличается от 3D-печати и обработки на станках с ЧПУ поведением материалов, точностью и стоимостью одной детали.
| Аспект | Литьё под давлением | 3D Печать | CNC Машинирование |
|---|---|---|---|
| Используемый материал | Производство термопластики | Слоевые полимеры или смолы | Твердые блоки материала |
| Отделка поверхности | Гладкий, последовательный | Разнообразие, часто грубое | Гладкие, но ограниченные формы |
| Точность | Высокий | Умеренный | Высокий |
| Лучший для | Функциональные испытания, средние объемы | Раннее утверждение проекта | Прототипы конструкции |
3D-печать позволяет быстро и недорого изготовить модели для проверки формы и посадки, но уступает формованным деталям по прочности материала и качеству поверхности. Фрезерная обработка с ЧПУ обеспечивает прочные прототипы, но может быть дорогостоящей при сложной геометрии или изготовлении нескольких изделий. Литьё под давлением представляет собой компромисс: оно быстро даёт реалистичные детали, соответствующие характеристикам конечного серийного производства.
Проверка качества и итерация
Оценка качества начинается после получения первых образцов с формованным составом. Группы измеряют размерную точность, проверяют такие дефекты, как извилистость или следы поглотителей, а также проверяют пригодность и функционирование в сборе. Последовательность формирования прототипа инжекции делает его идеальным для проверки допусков и характеристик материала.
Если испытания выявят проблемы, инженеры корректируют конструкцию пресс-формы, температуры обработки или давление впрыска. Поскольку алюминиевые пресс-формы легко поддаются механической обработке, изменения можно внести за часы, а не недели. Это позволяет быстро выполнять итерации и проверять конструкцию.
Эти проверки позволяют убедиться в том, что, когда начинается разработка средств производства, проект работает как с технической, так и с практической точек зрения, что позволяет сэкономить время и снизить риск дорогостоящей реорганизации позднее.
Случаи применения и промышленного использования
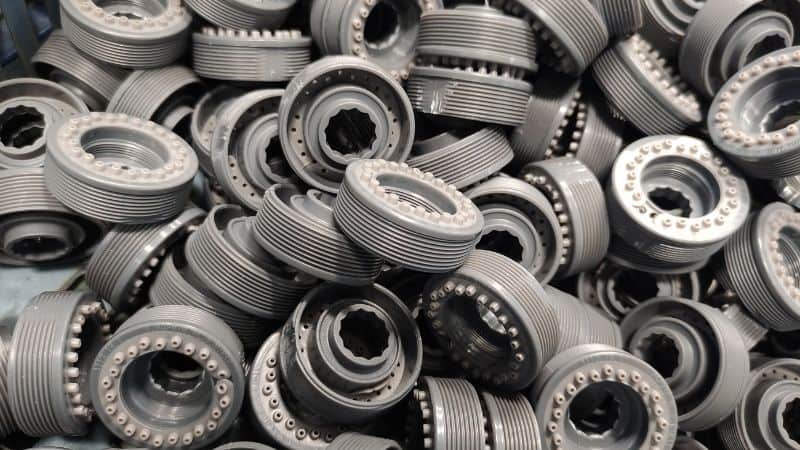
Разработка продукции и быстрое прототипирование
При разработке продукции для создания функциональных прототипов, которые имитируют конечные продукты как в форме, так и в материале для предварительной проверки, используется прототип системы впрыскивания.
Этот процесс способствует быстрому изменению проектных решений, что обеспечивает точную обратную связь для уточнения геометрии и эффективности.
Компании используют этот метод для проверки конструкций пресс-форм, оценки прочности деталей и анализа поведения материала. Это позволяет сократить срок от концепции до утверждения производственной конструкции.
Медицинские устройства и транспортные средства
В медицинской отрасли литьё прототипов под давлением используют для изготовления точных и биосовместимых компонентов, например деталей шприцев, хирургических инструментов и корпусов приборов. Поскольку медицинские устройства должны соответствовать строгим нормативным требованиям и стандартам биосовместимости, прототипное формование обеспечивает необходимые функциональные детали для ранней проверки безопасности, удобства использования и соответствия требованиям.
В автомобильной промышленности прототипы с инжекцией играют определенную роль в испытании конструкционных и внутренних частей, таких, как клипы, соединители и элементы приборной панели. Прототипы позволяют инженерам проверять механическую прочность, температурное сопротивление и регулировку сборки до начала крупномасштабного использования инструментов. Это снижает риск перепланировки и корректировки в процессе производства.
Потребительская электроника и другие сектора
В потребительской электронике литьё прототипов под давлением используют для получения точных форм, текстур поверхности и жёстких допусков корпусов, футляров и разъёмов. Функциональные прототипы помогают проверить совместимость сборки с внутренними компонентами и обеспечить стабильное качество внешнего вида готовых изделий.
Небольшая партия деталей, изготовленных литьём под давлением, помогает командам разработчиков эффективно проверить эргономику, цвет, внешний вид и текстуру. Это позволяет без значительных затрат проводить испытания в условиях тепловых, механических и экологических нагрузок.
Этот процесс имеет не менее важное значение в авиационно-космическом и промышленном оборудовании для проверки сложных и высокоспециализированных элементов, прежде чем брать на себя обязательство в отношении полномасштабного производственного оборудования.







