
Штамповка металла — производственный процесс, при котором формуют металлические детали для повседневных изделий: автомобилей, бытовой техники, электроники и медицинских устройств. В этом вводном руководстве мы расскажем, как процесс продолжает поддерживать инновации в разных отраслях и почему он остаётся необходимым для надёжного крупносерийного производства металлических деталей.
Основы металлопехотных печатей
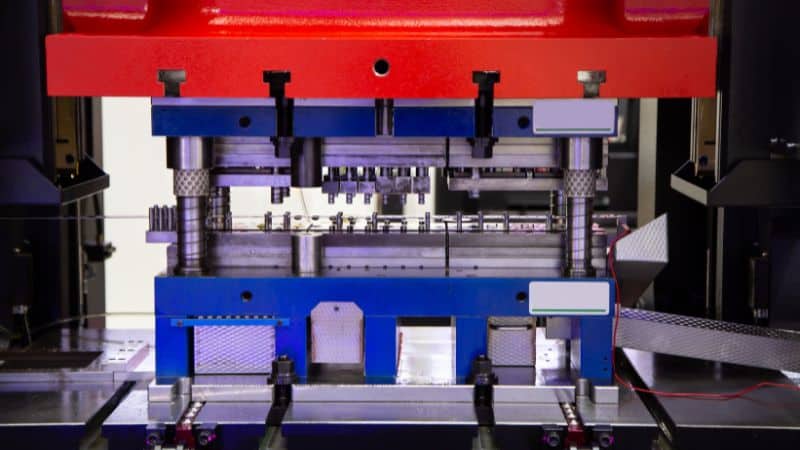
Металлические штампы представляют собой производственный процесс, в ходе которого металлические листы или катушки образуются в определенных формах с использованием печати и обычая. Этот процесс может включать несколько операций, например:
- Бланкирование – вырезание основной формы из листа
- Удар – создание дыр или вырезок
- Изгиб – образующиеся углы или кривые
- Эмпозиция – элементы покрытия с поднимающейся или выступающей поверхностью
Эти операции выполняются под высоким давлением, часто в холодном состоянии, чтобы сохранить прочность материала и точность. Такая технология штамповки металла называется холодным формованием и является наиболее распространённой. Однако для специальных применений используют и горячую штамповку.
Современные штампы используют контролируемые компьютерами прессы, и точность умирает, чтобы соответствовать высоким стандартам. Автоматизация и цифровой дизайн теперь позволяют быстрее устанавливать, повышать точность и снижать производственные издержки.
Ключевые процессы печати металла
Плавание и пирсинг
Бланширование и пирсинг часто являются первыми шагами в металлической штампе. Бланширование резки плоских кусочков, называемых пустыми, из более крупного листа. Эти пробелы становятся основой для последующих операций. Этот процесс использует смерть и удар, чтобы стереть металл, производя детали с точными краями и минимальными отходами.
Пробивка отверстий выполняется с помощью аналогичной оснастки и создает отверстия или проемы в заготовке. При этом удаляется лишний материал, а не формируется новая форма. Для повышения эффективности производители часто выполняют вырубку заготовки и пробивку отверстий за один ход пресса.
В этих процессах используются высокопрочная сталь и соответствующая смазка для снижения уровня износа и образования бура, что имеет важное значение для производства последовательных деталей в автомобильной промышленности, оборудовании и электронике.
Сгибание и флангирование
Изменяя форму металлических листов, не изменяя их толщины, он использует удар и умирает, чтобы применить силу вдоль прямой линии, образуя углы или кривые.
Флангирование расширяет край части, изгибая его под определенным углом, часто 90 градусов или меньше. Это укрепляет края, улучшает их расположение и позволяет частям соединяться с другими компонентами.
При гибке и отбортовке необходимо тщательно контролировать пружинение — стремление металла слегка вернуться к первоначальной форме. Для сохранения точности операторы корректируют геометрию оснастки или применяют перегиб.
Порезы и обмундирование
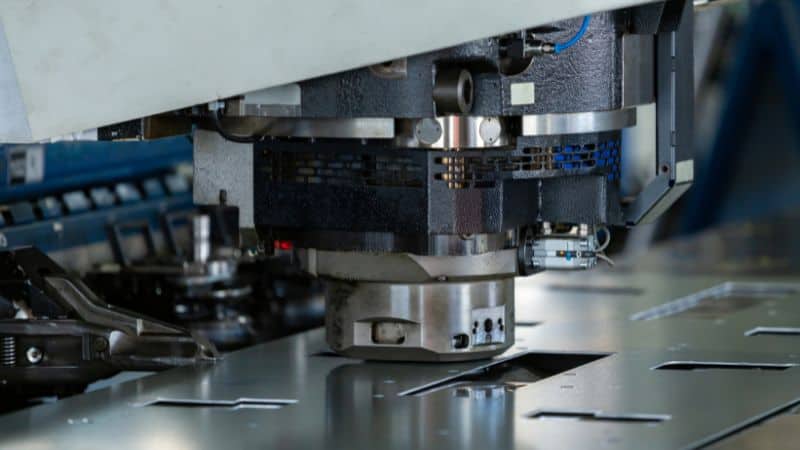
Для создания дыр, дыр или фигур он использует пунш и умирает, как и пирсинг, но часто на более высоких скоростях для повторяющихся моделей. Этот процесс поддерживает производство большого объема с жесткими допусками.
Чеканка сжимает металл под очень высоким давлением, формируя мелкие элементы или изменяя толщину. Она улучшает чистоту поверхности и повышает точность размеров, заставляя материал течь в полость штампа.
Покрывала широко используется для изготовления эмбриональных логотипов, контактных точек и амортизаторов, а также для устранения буров и острых краев, что уменьшает вторичные фиксации. Вместе, удары и муфты обеспечивают точность, необходимую для электрических соединителей, крепежных устройств и декоративных компонентов.
Сплошные и глубокие рисунки
Тиснение приподнимает или углубляет отдельные участки листового металла, создавая текстуры, узоры или идентификационную маркировку. Для этого используют согласованные верхний и нижний штампы, которые прижимают материал, формируя требуемый рельеф без его разрезания. Процесс улучшает внешний вид и может повысить жёсткость тонких листов.
Глубокий рисунок образует плоские пробелы в полых или чашчатых частях. Он растягивает металл в мертвую полость с помощью пунша, контролируя поток материала с пустым патроном. Этот процесс идеально подходит для производства топливных баков, консервов и поглотителей на кухне, которые часто изготавливаются из материалов с хорошей индуктивностью, таких как алюминий и нержавеющая сталь.
Материалы для операций по опечатке металла
Общие типы использованных металлов
Изготовители часто используют сталь, нержавеющую сталь, алюминий, медь и медь для штамповки металла.
- Углеродная сталь является сильной, доступной и легкой в формации, что делает ее полезной для автомобильных и промышленных деталей.
- Сталь с низким содержанием сплава высокой прочности (HSLA) не добавляет большого веса.
- Нержавеющая сталь обеспечивает стойкость к коррозии и долговечность пищевых, медицинских и морских компонентов.
- Алюминия легковесна и сопротивляется коррозии, что делает ее идеальной для транспортировки и аэрокосмической промышленности.
- Медь и медь обеспечивают отличную электропроводимость для электронных частей и частей ВЧХ.
Другие металлы, такие как титан, никелевые сплавы и цинковые сплавы, используются в специализированных целях, где требуются теплостойкость, прочность или сложные формы.
Свойства материалов и пригодность
Лучший материал зависит от механических свойств, необходимых для данной части.
Формуемость определяет, насколько легко металл можно согнуть или растянуть без образования трещин. Мягкие металлы, например алюминий и низкоуглеродистая сталь, хорошо поддаются формованию; для более твёрдых сплавов может потребоваться большее усилие или специальная оснастка. При этом разные марки и состояния обработки внутри одного типа металла имеют разную формуемость.
Сопротивление коррозии имеет значение в тех случаях, когда части имеют влагу или химикаты.
Электропроводность важна для электрических компонентов, поэтому часто выбирают медь и латунь. На выбор влияет и масса: более лёгкие металлы уменьшают общий вес изделия и энергопотребление.
Уравновешение этих факторов помогает обеспечить, чтобы металлические компоненты с штампом соответствовали как эксплуатационным, так и стоимостным целям.
Оборудование и производство металлических штампов
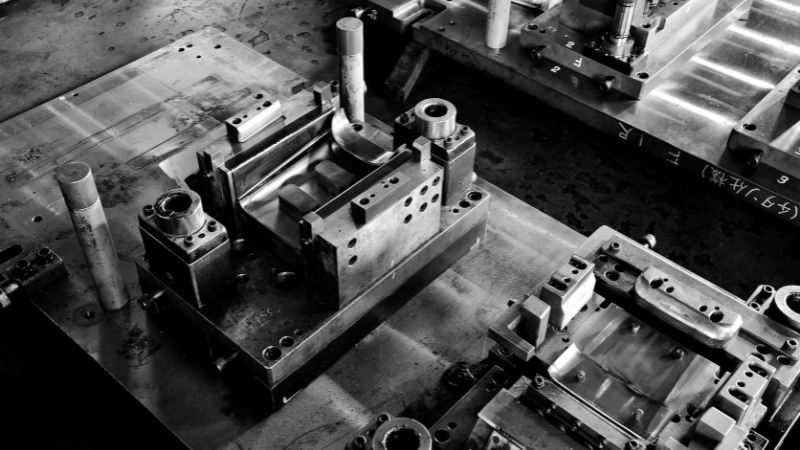
Металлические штампы умирают и накачивают типы
В прессе используется специальный инструмент для разрезания или преобразования металлических листов в конкретные формы, который состоит из двух основных частей: отсечки (нижняя секция) и пунша (верхняя секция). Вместе они контролируют форму и размеры последней части.
К числу типичных типов штампов можно отнести:
| Тип смерния | Функция |
|---|---|
| Умереть | Обрезает плоские формы из листового металла. |
| Умереть | Создаёт отверстия или отверстия. |
| Формирование смерти | Изгибы или формы металла без резки. |
| Умереть | Выполняет несколько операций одним ударом. |
| Прогрессивная смерть | Передвигает лист через несколько станций для нескольких операций. |
Каждый тип смерти поддерживает различные производственные потребности. Прогрессивная смерть часто используется для прогонов большого объема, в то время как одностанция умирает в соответствии с более простыми или менее объемными частями.
Типы штампов
Печатные прессы обеспечивают силу, необходимую для формирования металлических листов с помощью умирающих. Они состоят из двух основных типов: механические и гидравлические. Механические прессы обеспечивают последовательные, быстрые инсульты, что делает их идеальными для производства большого объема. Гидравлические прессы используют давление жидкости для усиления контроля и предпочитают более толстые или более сложные части.
Высокоскоростные прессы работают с гораздо более высокой скоростью инсульта, часто сотни ударов в минуту, они используют передовые системы питания, которые быстро и точно перемещают металлические катушки через смерть, эти прессы широко распространены в автомобильной и электронной промышленности, где мелкие детали должны производиться в больших количествах.
Многоступенчатое и прогрессивное ограждение
При штамповке с несколькими ползунами металл обрабатывают несколькими подвижными ползунами, воздействующими на него под разными углами. Такая конфигурация позволяет за одну операцию выполнять сложные гибы и формообразование. Она уменьшает потребность во вторичной обработке и эффективно справляется со сложной геометрией.
Постепенная смерть дает металлическую полосу через серию смертельных случаев, при этом каждая станция выполняет такие конкретные действия, как удар, изгиб или резка. Последняя станция производит готовую часть. Этот метод эффективен для непрерывного производства и поддерживает жесткие допуски в отношении тысяч идентичных частей. В отличие от этого, передача смерти осуществляется с использованием отдельной механической системы для перемещения отдельных частей с одной станции на другую.
Оба метода способствуют повышению эффективности использования материалов и сокращению времени обработки, а также широко применяются в случае соединителей, скобок и небольших механических деталей, для которых важное значение имеют точность и повторяемость.
Методы точного опечатывания
При прецизионной штамповке добиваются исключительно жёстких допусков и гладкой поверхности. Для повышения контроля давления и перемещения часто применяют чистовую вырубку, микроштамповку или прессы с сервоприводом. Эти методы позволяют получать чистые кромки и точные размеры без дополнительной отделки.
Изготовители используют CAD (компьютерный дизайн) и CAM (компьютерно-защитная промышленность) для поддержания последовательности. Инженеры используют программное обеспечение CAD для моделирования смерти, имитации деформации материала и проверки допусков до производства. Затем программное обеспечение CAM преобразует эти цифровые конструкции в машинные инструкции для изготовления инструментов. Эта интеграция уменьшает ошибки в конструкции и ускоряет производство инструментов.
3D-моделирование позволяет инженерам визуализировать наборы умирающих и оптимизировать компоновки для эффективного потока металлов. В сочетании с компьютерным моделированием они помогают прогнозировать точки износа, повышать точность и сокращать время движения в производстве умирающих металлов.
Контроль качества и послеобработка
Инспекции и обеспечение качества
Контроль качества при обработке металла начинается с проверок и испытаний на нескольких этапах производства. Техники используют такие инструменты, как штангенциркули, микрометры и координатно-измерительные машины (CMM), чтобы проверять размеры и допуски деталей.
Проверки текущего контроля качества (IPQC) помогают рано выявлять отклонения и предотвращать выпуск крупных партий бракованных деталей. Для отслеживания производственных данных и поддержания стабильности процесса часто используют контрольные карты статистического управления процессами (SPC).
Типичный план инспекции может включать:
| Этап | Назначение | Метод |
|---|---|---|
| Проверка материалов | Проверка сортности и толщины металла | Визуальные и химические испытания |
| В процессе | Обнаружение ошибок в формации или привязке | КСП, отбор проб |
| Окончательная проверка | Подтверждение спецификаций | Проверки размеров и поверхности |
Последовательная документация результатов подтверждает отслеживаемость и соответствие отраслевым стандартам, таким, как ISO 9001.
Окончательные и послеоперационные шаги
После штамповки и проверки детали часто требуют последующей обработки для улучшения качества поверхности и эксплуатационных характеристик. К распространённым операциям относятся удаление заусенцев, полировка, гальваническое покрытие и нанесение покрытий. Они устраняют острые кромки, повышают коррозионную стойкость и подготавливают компоненты к сборке или окраске.
Для упрочнения металла или снятия внутренних напряжений после штамповки также можно применять термообработку. Ультразвуковая мойка и другие процессы очистки удаляют остатки масла и частицы, оставшиеся после производства.
Например, части нержавеющей стали могут получать пассивацию, а компоненты алюминия могут быть анодифицированы для дополнительной защиты и внешнего вида.
Применение металлических штампов
Выбирайте Moldie для услуг по штамповке металла
При выборе надёжного подрядчика по штамповке металла следует оценить его технические возможности, систему контроля качества и варианты индивидуализации. Квалифицированный поставщик использует передовые технологии проектирования и производства, чтобы обеспечивать стабильные результаты. Перед размещением заказа покупателям следует ознакомиться с сертификатами, производственными мощностями и пределами допусков компании и обсудить эти вопросы с ней.
Налаженные производственные процессы и опыт, а также качественная поддержка клиентов и ясная коммуникация помогают согласовать цели проектирования с результатом производства. Некоторые поставщики предлагают также разработку прототипов и крупносерийное производство, позволяя клиентам эффективно испытывать решения и масштабировать выпуск.
Здесь, в Moldie, есть именно то, что вам нужно: подтверждённый опыт в различных областях производства металлоизделий и отраслях промышленности. Свяжитесь с нами сегодня, чтобы получить надёжные детали и большую долгосрочную выгоду!
Часто задаваемые вопросы
Каковы ключевые соображения в отношении конструкции для создания элемента для штамповки металла?
При проектировании части для штамповки внимание должно быть сосредоточено на таких факторах, как выбор материала, изгиб радиуса (во избежание растрескивания), размеры отверстий и вырезок (в зависимости от толщины материала), а также включение таких элементов, как ребра или бусы, для укрепления этой части.
Как мне выбрать между прогрессивной смертью и трансфертной прессой?
Выбор часто зависит от размера и сложности части. Прогрессивная смерть идеальна для небольших, льстивых частей, которые могут перевозиться на металлической полосе с помощью нескольких станций. Передаточные прессы лучше подходят для более крупных частей или тех, которые требуют значительного 3D формирования, поскольку механическая система переносит часть с одной станции на другую, освобождая ее от транспортной полосы.







