
Ștampilă metalică este un proces de fabricație care modelează piesele metalice care alimentează produsele de zi cu zi, de la mașini și aparate la aparate electronice și dispozitive medicale. În acest ghid introductiv, vom dezvălui modul în care acest proces continuă să sprijine inovarea în industrie și de ce rămâne esențial pentru producerea de piese metalice fiabile la scară.
Elementele fundamentale ale ştampilei metalice
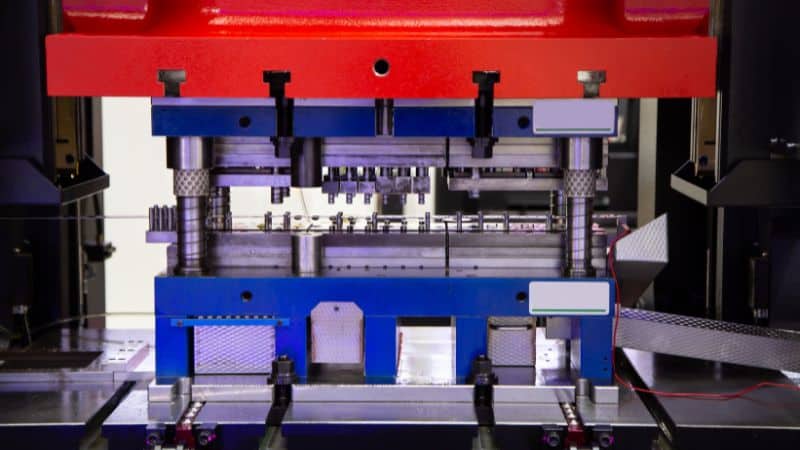
Ștanțarea metalelor este un proces de fabricație care formează foi metalice sau bobine în forme definite utilizând o presă și moare la comandă. Procesul poate include mai multe operațiuni, cum ar fi:
- Blanking bază de tăiere forma dintr-o foaie
- Punching
- Îndoaie unghiuri sau curbe de formare
- Embossing
Aceste actiuni apar sub presiune mare, de multe ori intr-o stare rece, pentru a mentine rezistenta materiala si precizia. Aceasta tehnica de stampilare a metalelor este numita „rece-formare,” care este cea mai frecventa tehnica. Cu toate acestea, „stampilare fierbinte” este folosita si pentru aplicatii specializate.
Ștampilă modernă folosește prese controlate de calculator și precizie moare pentru a îndeplini standarde de înaltă performanță. Automatizarea și proiectarea digitală permit acum configurarea mai rapidă, îmbunătățirea preciziei și reducerea costurilor de producție.
Procese cheie de ştampilare a metalelor
Blanking și Piercing
Blanking și piercing sunt adesea primii pași în ștanțare metal. Blanking taie bucăți plate, numite oarbe, dintr-o foaie mai mare. Aceste goluri devin baza pentru operațiuni de formare mai târziu. Procesul utilizează un die și pumn pentru a tunde metal curat, producând piese cu margini exacte și deșeuri minime.
Piercing creează găuri sau deschideri în gol, folosind unelte similare. Îndepărtează materialul nedorit, mai degrabă decât să formeze o nouă formă. Producătorii efectuează adesea goluri și piercing în același accident vascular cerebral de presă pentru a îmbunătăți eficiența.
Aliniere instrument, clearance-ul die, și grosimea materialelor determină calitatea marginii și acuratețea dimensională. Aceste procese utilizează oțel instrument de înaltă rezistență și lubrifiere corespunzătoare pentru a reduce uzura și formarea burr, care este esențială pentru producerea de piese consistente în industria auto, aparat și electronice.
Îndoire și flanging
Îndoirea schimbă forma foilor metalice fără a modifica grosimea lor. Folosește un pumn și mor pentru a aplica forța de-a lungul unei linii drepte, formând unghiuri sau curbe. Procesul depinde de ductilitatea materialelor, raza de îndoire și tonajul apăsați.
Flanging extinde marginea unei părți prin îndoire la un anumit unghi, de multe ori 90 de grade sau mai puțin. Acest lucru consolidează marginile, îmbunătățește se potrivesc, și permite părților să se conecteze cu alte componente.
Atât îndoire și flanging necesită un control atent de arcback, Tendința metalului de a reveni ușor la forma sa originală. Operatorii regla geometrie instrumentare sau de a folosi supraîntindere pentru a menține acuratețea.
Punching și monede
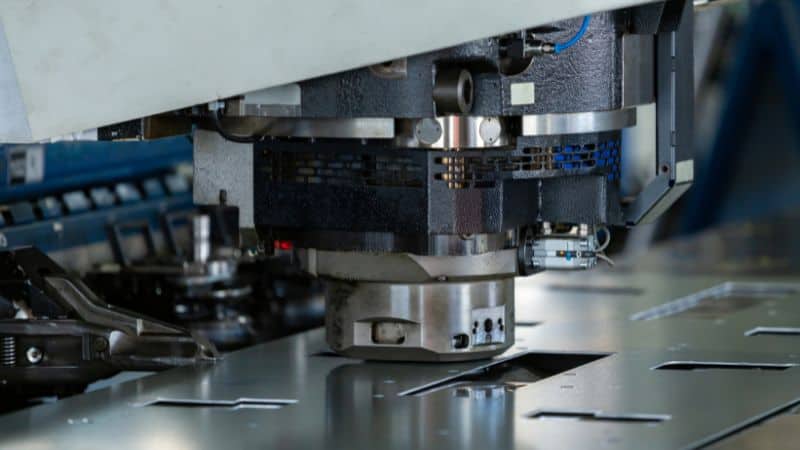
Punching elimină materialul dintr-o foaie pentru a crea găuri, sloturi, sau forme. Folosește un pumn și mor similare cu piercing, dar de multe ori la viteze mai mari pentru modele repetitive. Acest proces susține producția de mare volum cu toleranțe strânse.
Coinarea comprimă metalul sub presiune extremă pentru a forma detalii fine sau pentru a ajusta grosimea. Se rafinează finisarea suprafeței și îmbunătățește precizia dimensională prin forțarea materialului să curgă în cavitatea muri.
Coining este utilizat pe scară largă pentru a produce logo-uri în relief, puncte de contact, şi şaibe de precizie. De asemenea, elimină burrs şi margini ascuţite, reducând finisare secundară. Împreună, perforare şi monede oferă precizia necesară pentru conectori electrice, elemente de fixare, şi componente decorative.
Embossing şi Desen profund
Embossing ridică sau recesează zone specifice din foi de metal pentru a crea texturi, modele, sau semne de identificare. Folosește potrivire de sex masculin și feminin moare care apăsați materialul în relief dorit, fără a-l tăia. Procesul îmbunătățește aspectul și poate crește rigiditatea în foi subțiri.
Desenul profund formează goluri plate în părți goale sau în formă de cupă. Se întinde metalul într-o cavitate die folosind un pumn în timp ce controlul fluxului de materiale cu un suport gol. Acest proces este ideal pentru producerea de rezervoare de combustibil, cutii, și chiuvete de bucătărie, care sunt adesea realizate cu materiale cu ductilitate bună, cum ar fi aluminiu și oțel inoxidabil.
Materiale pentru operaţiuni de ştampilare a metalelor
Tipuri comune de metale utilizate
Producătorii folosesc adesea oțel, oțel inoxidabil, aluminiu, cupru și alamă pentru ștanțarea metalelor. Fiecare are beneficii specifice în funcție de aplicație.
- Oţelul carbonic este puternic, accesibil şi uşor de format, făcându-l util pentru automobile şi piese industriale.
- Oţel de înaltă rezistenţă, cu un nivel scăzut de alice (HSLA) oferă rezistenţă fără a adăuga multă greutate.
- Oţel inoxidabil oferă rezistenţă la coroziune şi durabilitate pentru alimente, componente medicale şi marine.
- Aluminul este ușor și rezistă coroziunii, ceea ce îl face ideal pentru transport și aerospațial.
- Cupru și alamă oferă conductivitate electrică excelentă pentru piesele electronice și HVAC.
Alte metale, cum ar fi titanul, aliajele de nichel și aliajele de zinc apar în utilizări specializate în care sunt necesare rezistență termică, rezistență sau forme complexe.
Proprietăți materiale și accesibilitate
Cel mai bun material depinde de proprietățile mecanice necesare pentru partea. Putere, ductilitate și duritate afectează modul în care o foaie de metal se formează sub presiune.
Formabilitatea determină cât de uşor se îndoaie sau se întinde metalul fără fisurare. Metalele mai moi precum aluminiul şi oţelul cu emisii reduse de carbon se formează bine, în timp ce aliajele mai dure pot avea nevoie de mai multă forţă sau unelte specializate. Cu toate acestea, trebuie remarcat faptul că în cadrul fiecărui tip de metal, clasele şi temperamentele specifice oferă diferite niveluri de formabilitate.
Rezistenta la coroziune conteaza cand partile fac fata umezelii sau chimicale. Otel inoxidabil si oteluri acoperite protejeaza impotriva ruginii, in timp ce aluminiul rezista in mod natural oxidarii.
Conductivitatea este importantă pentru componentele electrice, făcând alegeri preferate din cupru şi alamă. Greutatea influenţează, de asemenea, selecţia; metalele mai uşoare reduc masa totală a produsului şi utilizarea energiei.
Echilibrarea acestor factori ajută la asigurarea faptului că componentele metalice ştampilate îndeplinesc atât obiectivele de performanţă, cât şi obiectivele de cost.
Echipamente și producție de ștampile metalice în foi
Dies și tipuri de unelte de ștampilare a metalelor
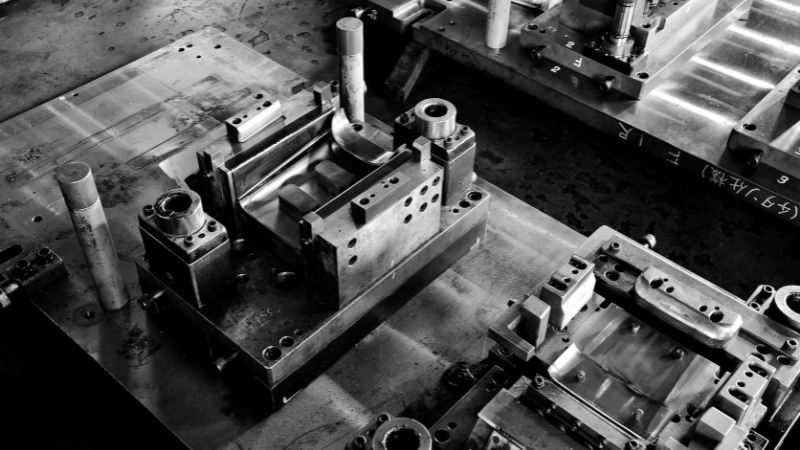
Un die de ștampilă este un instrument specializat folosit într-o presă pentru a tăia sau forma foi de metal în forme specifice. Acesta constă din două părți principale: setul die (secțiunea de jos) și punch (partea de sus). Împreună, ele controlează forma și dimensiunile părții finale.
Tipurile comune de diapozitive includ:
| Tipul die | Funcție |
|---|---|
| Blanking Die | Taie forme plate din foi de metal. |
| Piercing Die | Creează găuri sau deschideri. |
| Die de formare | Apleacă sau modelează metalul fără tăiere. |
| Die compus | Efectuează mai multe operații într-un singur accident vascular cerebral. |
| Die progresiv | Mută foaia prin mai multe stații pentru operațiuni multiple. |
Fiecare tip de muri suporta diferite nevoi de productie. Decesele progresive sunt adesea folosite pentru ruleaza de mare volum, in timp ce un singur statie moare costum piese mai simple sau mai mici volum.
Tipuri de prese de ștamponare
Presele de ştampilă asigură forţa necesară pentru modelarea foilor metalice folosind dieurile. Ele vin în două tipuri principale: prese mecanice şi prese hidraulice. Presele mecanice furnizează accident vascular cerebral consistent, rapid, făcându-le ideale pentru producţia de volum ridicat. Presele hidraulice folosesc presiune fluidă pentru un control mai mare şi sunt preferate pentru părţi mai groase sau mai complexe.
Presele de mare viteză funcţionează la rate mult mai mari de accident vascular cerebral [de multe ori sute de accidente vasculare cerebrale pe minut. Ei folosesc sisteme avansate de alimentare care deplasează bobine metalice prin die rapid şi precis. Aceste prese sunt comune în industria auto şi electronică, în cazul în care componentele mici, detaliate trebuie să fie produse în cantităţi mari.
Alunecare multiplă și ștampilare progresivă
Ștampilă multi-alunecare utilizează mai multe diapozitive în mișcare care lovesc metalul din unghiuri diferite. Această configurare permite curbe complexe și forme într-o singură operațiune. Acesta reduce necesitatea de prelucrare secundară și poate manipula în mod eficient geometrii complicate.
Die progresiv ștampilă hrănește o bandă metalică printr-o serie de morți, fiecare stație efectuând o acțiune specifică, cum ar fi perforare, îndoire, sau tăiere. Stația finală produce o parte finisată. Această metodă este eficientă pentru producția continuă și menține toleranțe strânse peste mii de părți identice. În schimb, transferul de ștampilă de ștampilă folosește un sistem mecanic separat pentru a muta piese individuale de la o stație la alta.
Ambele metode îmbunătăţesc utilizarea materialelor şi reduc timpul de manipulare. Acestea sunt utilizate pe scară largă pentru conectori, paranteze, şi piese mecanice mici, în cazul în care precizia şi repetabilitatea sunt esenţiale.
Tehnici de ștampilare de precizie
Ştampilă de precizie se concentrează pe atingerea unor toleranţe extrem de strânse şi finisaje netede. De multe ori se foloseşte de ogoare fine, micro-ştampilare, sau prese cu servo-propulsoare pentru a îmbunătăţi controlul asupra presiunii şi mişcării. Aceste tehnici permit margini curate şi dimensiuni precise, fără paşi suplimentari de finisare.
Producătorii folosesc CAD (Computer-Aided Design) și CAM (Computer-Aided Manufacturing) pentru a menține coerența. Inginerii folosesc software-ul CAD pentru a modela moare, simula deformarea materialelor și a verifica toleranțele înainte de producție. Software-ul CAM transformă apoi aceste modele digitale în instrucțiuni de mașini pentru fabricarea de unelte. Această integrare reduce erorile de proiectare și accelerează producția de instrumente.
Modelarea 3D permite inginerilor să vizualizeze seturi die și să optimizeze formatele pentru fluxul eficient de metal. Combinat cu simulări pe calculator, ei ajută la prezicerea punctelor de uzură, îmbunătățirea preciziei și scurtarea timpilor de plumb în procesul de fabricație a mor.
Controlul calității și post-procesarea
Inspecţia şi asigurarea calităţii
Controlul calitatii in prelucrarea metalelor incepe cu inspectia si testarea in mai multe etape de productie. Tehnicienii folosesc instrumente cum ar fi calipere, micrometri si masini de masura coordonate (CMM) pentru a verifica dimensiunile partilor si tolerantele.
Controlul calității în proces (IPQC) controale ajută la detectarea deviațiilor timpuriu, prevenind loturi mari de piese defecte. Graficele de control al proceselor statistice (RCP) sunt adesea utilizate pentru a urmări datele de producție și pentru a menține stabilitatea procesului.
Un plan tipic de inspecție poate include:
| Etape | Scop | Metoda |
|---|---|---|
| Verificarea materialelor | Verificați gradul și grosimea metalelor | Teste vizuale și chimice |
| În curs de desfășurare | Detectează erori de formare sau aliniere | RCP, prelevare de probe |
| Inspecție finală | Confirmă specificațiile | Controale dimensionale și de suprafață |
Documentația coerentă a rezultatelor susține trasabilitatea și conformitatea cu standardele industriale, cum ar fi ISO 9001.
Finisaje și etape post-procesare
După ștanțare și inspecție, piesele necesită adesea post-prelucrare pentru a îmbunătăți calitatea suprafeței și performanța. Pașii de finisare comuni includ debavurare, lustruire, galvanizare și acoperire. Aceste procese îndepărtează marginile ascuțite, spori rezistența la coroziune, și pregăti componente pentru asamblare sau vopsire.
Tratamentul termic poate fi, de asemenea, aplicat pentru a consolida metalul sau pentru a scuti presiunile interne de la ștampilare. Procese de curățare, cum ar fi spălarea ultrasonică elimina uleiuri și particule rămase din producție.
Producătorii aleg metode de finisare bazate pe funcția piesei și tipul de material. De exemplu, părțile din oțel inoxidabil pot primi pasivizare, în timp ce componentele aluminiului ar putea fi anodizate pentru protecție adăugată și aspectul.
Aplicații de ștampilă metalică
Alegerea Moldie pentru servicii de ştampilare a metalelor
Selectarea unui serviciu fiabil de ștanțare metal implică evaluarea capacității tehnice, controlul calității și opțiunile de personalizare. Un furnizor calificat utilizează tehnologii avansate de proiectare și de fabricație pentru a asigura rezultate coerente. Cumpărătorii ar trebui să revizuiască și să contacteze compania cu privire la certificări, capacitatea de producție și limitele de toleranță înainte de plasarea comenzilor.
Procese de productie bine stabilite si experienta, impreuna cu suport puternic pentru clienti si comunicare clara, ajuta la alinierea obiectivelor de proiectare cu rezultatele productiei. Unii furnizori ofera, de asemenea, prototip de dezvoltare si productie de mare volum, permitand clientilor sa testeze si sa se scareze eficient.
Aici, la Moldie, avem exact ceea ce aveţi nevoie: experienţă dovedită în diverse practici şi industrii de prelucrare a metalelor. Contactaţi-ne astăzi pentru părţile dumneavoastră de încredere şi o mai bună valoare pe termen lung!
Întrebări frecvente
Care sunt principalele considerente de proiectare pentru crearea unei piese pentru ștanțarea metalelor?
Atunci când se proiectează o parte pentru ștanțare, trebuie să se concentreze asupra unor factori precum selecția materialului, îndoirea razelor (pentru a evita fisurarea), dimensiunile găurii și crestăturii (relativ cu grosimea materialului) și includerea unor caracteristici precum coastele sau mărgelele pentru a consolida partea.
Cum aleg între o moarte progresivă şi o presă de transfer?
Alegerea depinde adesea de dimensiunea și complexitatea piesei. Morțile progresive sunt ideale pentru piese mai mici, flatante, care pot fi transportate pe o bandă metalică prin mai multe stații. Presele de transfer sunt mai potrivite pentru părți mai mari sau cele care necesită formarea 3D semnificativă, ca un sistem mecanic transferă partea de la o stație la alta, eliberând-o de banda de transport.







