
A fémlemez-alakítás olyan gyártási folyamat, amely során a mindennapi termékek működését biztosító fémalkatrészeket készítenek, az autóktól és háztartási készülékektől kezdve az elektronikai eszközökön át az orvostechnikai berendezésekig. Ebben a bevezető útmutatóban bemutatjuk, hogyan támogatja ez a folyamat továbbra is az innovációt a különböző iparágakban, és miért nélkülözhetetlen a megbízható fémalkatrészek nagy sorozatú gyártásához.
A fémlemez-alakítás alapjai
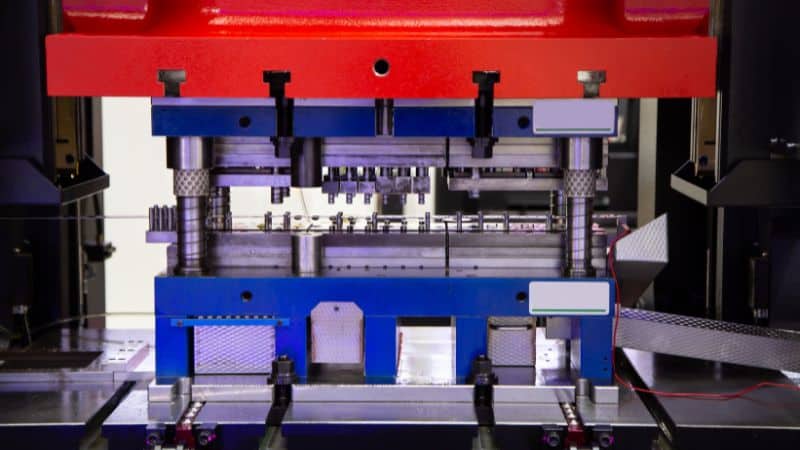
A fémlemez-alakítás olyan gyártási folyamat, amely során lemezeket vagy fémtekercseket sajtológép és egyedi szerszámok segítségével meghatározott formára alakítanak. A folyamat több műveletből állhat, például:
- Kivágás – az alapforma kivágása a lemezből
- Lyukasztás – lyukak vagy kivágások készítése
- Hajlítás – szögek vagy ívek kialakítása
- Domborítás – kiemelkedő vagy besüllyesztett felületi elemek létrehozása
Ezek a műveletek nagy nyomás alatt, gyakran hideg állapotban zajlanak, hogy megőrizzék az anyag szilárdságát és a megmunkálás pontosságát. Ezt a fémlemez-alakítási eljárást hidegalakításnak nevezik, és ez a leggyakoribb technika. Speciális alkalmazásokhoz azonban melegalakítást is használnak.
A modern alakítás során számítógép-vezérelt sajtológépeket és precíziós szerszámokat alkalmaznak a szigorú teljesítménykövetelmények teljesítéséhez. Az automatizálás és a digitális tervezés gyorsabb beállítást, nagyobb pontosságot és alacsonyabb gyártási költségeket tesz lehetővé.
A fémlemez-alakítás főbb eljárásai
Kivágás és lyukasztás
A kivágás és a lyukasztás gyakran a fémlemez-alakítás első lépései. A kivágás nagyobb lemezből vág ki sík darabokat, amelyeket kivágott alapdaraboknak neveznek. Ezek képezik a későbbi alakítási műveletek alapját. A folyamat során szerszám és vágóbélyeg választja le tisztán a fémet, pontos élű, minimális hulladékkal készülő alkatrészeket eredményezve.
A lyukasztás hasonló szerszámokkal hoz létre lyukakat vagy nyílásokat az alapdarabban. Új forma kialakítása helyett eltávolítja a felesleges anyagot. A gyártók gyakran ugyanabban a sajtolási ütemben végzik a kivágást és a lyukasztást a hatékonyság növelése érdekében.
A szerszámok illesztése, a szerszámhézag és az anyagvastagság határozza meg az élek minőségét és a méretpontosságot. Ezekhez a folyamatokhoz nagy szilárdságú szerszámacélt és megfelelő kenést alkalmaznak a kopás és a sorjaképződés csökkentésére. Ez elengedhetetlen ahhoz, hogy az autóipar, a háztartásigép-gyártás és az elektronikai ipar számára egyenletes minőségű alkatrészek készüljenek.
Hajlítás és peremezés
A hajlítás a fémlemez vastagságának megváltoztatása nélkül módosítja annak alakját. A művelet során egy vágóbélyeg és egy matrica egyenes vonal mentén fejti ki az erőt, így szögek vagy ívek alakulnak ki. Az eredmény az anyag alakíthatóságától, a hajlítási sugártól és a sajtológép nyomóerejétől függ.
A peremezés során az alkatrész szélét meghatározott szögben, gyakran legfeljebb 90 fokban meghajlítják. Ez megerősíti az éleket, javítja az illeszkedést, és lehetővé teszi az alkatrészek más elemekhez való csatlakoztatását.
A hajlításnál és a peremezésnél is gondosan szabályozni kell a visszarugózást, vagyis azt a jelenséget, amikor a fém kissé visszatér az eredeti alakja felé. A pontosság megőrzése érdekében a kezelők módosítják a szerszám geometriáját, vagy túlhajlítást alkalmaznak.
Lyukasztás és kalibráló sajtolás
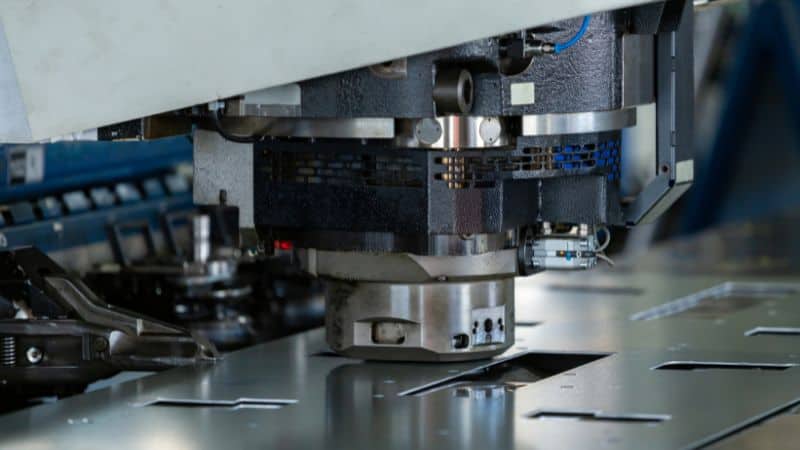
A lyukasztás során anyagot távolítanak el a lemezből lyukak, hornyok vagy formák létrehozásához. A művelethez a lyukasztáshoz hasonló vágóbélyeget és matricát használnak, de az ismétlődő minták készítéséhez gyakran nagyobb sebességgel dolgoznak. Ez a folyamat nagy sorozatú, szűk tűréshatárokat tartó gyártást tesz lehetővé.
A kalibráló sajtolás során a fémet rendkívül nagy nyomással tömörítik, hogy finom részleteket alakítsanak ki vagy módosítsák a vastagságát. Az anyagot a szerszámüregbe préselve javítja a felületi minőséget és a méretpontosságot.
A kalibráló sajtolást széles körben használják domborított logók, érintkezési pontok és precíziós alátétek gyártására. A sorják és az éles élek eltávolításával csökkenti az utólagos megmunkálás szükségességét is. A lyukasztás és a kalibráló sajtolás együttesen biztosítja az elektromos csatlakozók, kötőelemek és díszítőelemek gyártásához szükséges pontosságot.
Domborítás és mélyhúzás
A domborítás során a fémlemez meghatározott részeit kiemelik vagy besüllyesztik, így textúrák, minták vagy azonosító jelölések hozhatók létre. A művelethez egymáshoz illeszkedő hím- és női szerszámokat használnak, amelyek vágás nélkül a kívánt domborulatba préselik az anyagot. Az eljárás javítja a megjelenést, és vékony lemezek esetében a merevséget is növelheti.
A mélyhúzás során a sík alapdarabokat üreges vagy csésze alakú alkatrészekké formálják. A vágóbélyeg a matricába húzza a fémet, miközben a lemezleszorító szabályozza az anyag áramlását. Ez az eljárás ideális üzemanyagtartályok, konzervdobozok és konyhai mosogatók gyártásához, amelyekhez gyakran jó alakíthatóságú anyagokat, például alumíniumot és rozsdamentes acélt használnak.
A fémlemez-alakítás során használt anyagok
A fémlemez-alakításhoz használt gyakori fémek
A gyártók gyakran acélt, rozsdamentes acélt, alumíniumot, rezet és sárgarezet használnak a fémlemez-alakításhoz. Mindegyiknek megvannak a maga előnyei az alkalmazástól függően.
- Szénacél erős, kedvező árú és könnyen alakítható, ezért jól használható autóipari és ipari alkatrészekhez.
- Nagy szilárdságú, kis ötvözőtartalmú (HSLA) acél csekély tömegnövekedés mellett biztosít nagy szilárdságot.
- A rozsdamentes acél korrózióálló és tartós, ezért élelmiszeripari, orvostechnikai és hajózási alkatrészekhez is megfelelő.
- Az alumínium könnyű és korrózióálló, ezért ideális a közlekedési és repülőgépipari alkalmazásokhoz.
- A réz és a sárgaréz kiváló elektromos vezetőképességükkel elektronikai és HVAC-alkatrészek gyártására is alkalmasak.
Más fémeket, például titánt, nikkelötvözeteket és cinkötvözeteket is használnak speciális alkalmazásokban, amikor hőállóságra, nagy szilárdságra vagy összetett formákra van szükség.
Anyagtulajdonságok és alkalmasság
A megfelelő anyagot az alkatrészhez szükséges mechanikai tulajdonságok határozzák meg. A szilárdság, az alakíthatóság és a keménység befolyásolja, hogyan formálódik a fémlemez nyomás hatására.
A alakíthatóság azt mutatja meg, hogy a fém milyen könnyen hajlítható vagy nyújtható repedés nélkül. A lágyabb fémek, például az alumínium és az alacsony széntartalmú acél jól alakíthatók, míg a keményebb ötvözetek nagyobb erőt vagy speciális szerszámokat igényelhetnek. Fontos azonban megjegyezni, hogy az egyes fémtípusokon belül a különböző minőségek és állapotok eltérő alakíthatóságot biztosítanak.
A korrózióállóság akkor fontos, ha az alkatrészek nedvességnek vagy vegyi anyagoknak vannak kitéve. A rozsdamentes acél és a bevonattal ellátott acél véd a rozsdásodástól, míg az alumínium természetes módon ellenáll az oxidációnak.
A vezetőképesség fontos az elektromos alkatrészek esetében, ezért ezekhez gyakran rezet és sárgarezet választanak. A tömeg szintén befolyásolja az anyagválasztást: a könnyebb fémek csökkentik a termék össztömegét és energiafelhasználását.
Ezeknek a tényezőknek az egyensúlyba hozása segít biztosítani, hogy a sajtolt fémalkatrészek a teljesítmény- és költségcéloknak egyaránt megfeleljenek.
Lemezalakító berendezések és gyártás
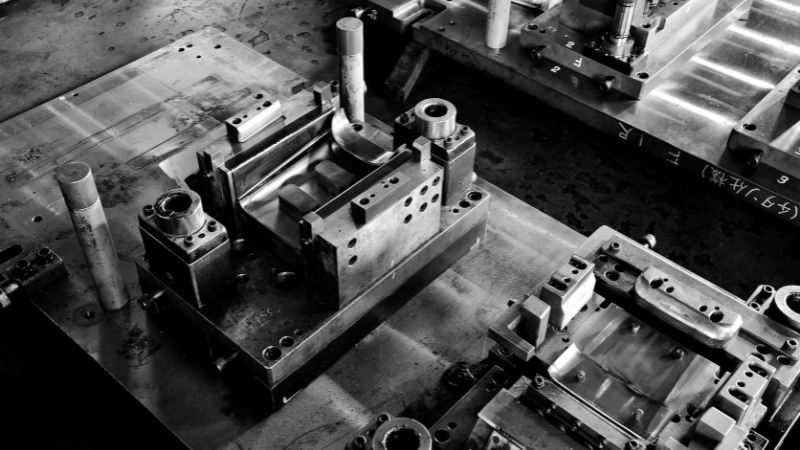
Fémlemez-alakító szerszámok és szerszámtípusok
Az alakítószerszám olyan speciális eszköz, amelyet sajtológépben használnak fémlemezek meghatározott formára vágásához vagy alakításához. Két fő részből áll: a szerszámkészletből (alsó rész) és a vágóbélyegből (felső rész). Együtt határozzák meg a kész alkatrész alakját és méreteit.
Az alakítószerszámok gyakori típusai a következők:
| Szerszámtípus | Funkció |
|---|---|
| Kivágószerszám | Sík formákat vág ki a fémlemezből. |
| Lyukasztószerszám | Lyukakat vagy nyílásokat készít. |
| Alakítószerszám | Vágás nélkül meghajlítja vagy formálja a fémet. |
| Összetett szerszám | Egyetlen ütemben több műveletet végez el. |
| Lépcsős szerszám | A lemezt több állomáson vezeti át, ahol különböző műveleteket végez el. |
Az egyes szerszámtípusok más-más gyártási igényeket szolgálnak ki. A lépcsős szerszámokat gyakran használják nagy sorozatokhoz, míg az egyállomásos szerszámok egyszerűbb vagy kisebb sorozatú alkatrészekhez megfelelőek.
Sajtológéptípusok
A sajtológépek biztosítják a szerszámokkal végzett fémlemez-alakításhoz szükséges erőt. Két fő típusuk a mechanikus és a hidraulikus sajtológép. A mechanikus gépek egyenletes, gyors ütemeket biztosítanak, ezért ideálisak nagy sorozatú gyártáshoz. A hidraulikus sajtológépek folyadéknyomással működnek, így nagyobb szabályozhatóságot kínálnak, és vastagabb vagy összetettebb alkatrészekhez előnyösek.
A nagy sebességű sajtológépek jóval nagyobb ütemszámmal működnek – gyakran percenként több száz ütéssel. Fejlett adagolórendszereikkel gyorsan és pontosan vezetik át a fémtekercseket a szerszámon. Ezeket a gépeket gyakran használják az autóiparban és az elektronikai gyártásban, ahol nagy mennyiségű, apró és részletgazdag alkatrészre van szükség.
Többcsúszkás és lépcsős sajtolás
A többcsúszkás sajtolás során több mozgó csúszka különböző szögekből üti meg a fémet. Ez a kialakítás összetett hajlítások és formák létrehozását teszi lehetővé egyetlen műveletben. Csökkenti a másodlagos megmunkálás szükségességét, és hatékonyan kezeli a bonyolult geometriákat.
A lépcsős szerszámmal végzett sajtolás során a fémszalagot szerszámállomások sorozatán vezetik át, amelyek mindegyike egy meghatározott műveletet – például lyukasztást, hajlítást vagy vágást – végez. Az utolsó állomáson készül el a kész alkatrész. Ez a módszer hatékony a folyamatos gyártásban, és több ezer azonos alkatrész esetében is szűk tűréshatárokat biztosít. Ezzel szemben az átviteles szerszámmal végzett sajtolás külön mechanikus rendszert használ az egyes alkatrészek egyik állomásról a másikra történő továbbítására.
Mindkét módszer javítja az anyagkihasználást és csökkenti a kezelési időt. Széles körben használják őket csatlakozók, konzolok és kisebb gépalkatrészek gyártására, ahol elengedhetetlen a pontosság és az ismételhetőség.
Precíziós alakítási technikák
A precíziós alakítás célja a rendkívül szűk tűréshatárok és a sima felület elérése. Ehhez gyakran finomkivágást, mikrosajtolást vagy szervóvezérelt sajtológépeket alkalmaznak, amelyek pontosabban szabályozzák a nyomást és a mozgást. Ezek a technikák tiszta éleket és pontos méreteket tesznek lehetővé további megmunkálás nélkül.
A gyártók CAD-et (számítógéppel segített tervezést) és CAM-et (számítógéppel segített gyártást) használnak az egyenletes minőség biztosítására. A mérnökök CAD-szoftverrel modellezik a szerszámokat, szimulálják az anyag alakváltozását, és még a gyártás előtt ellenőrzik a tűréseket. A CAM-szoftver ezután a digitális terveket a szerszámok gyártásához szükséges gépi utasításokká alakítja. Ez az integráció csökkenti a tervezési hibákat és felgyorsítja a szerszámgyártást.
A 3D-s modellezés lehetővé teszi a mérnökök számára, hogy vizualizálják a szerszámkészleteket, és optimalizálják az elrendezést a hatékony fémáramlás érdekében. Számítógépes szimulációkkal kombinálva segít előre jelezni a kopási pontokat, javítani a pontosságot és lerövidíteni a szerszámgyártás átfutási idejét.
Minőség-ellenőrzés és utófeldolgozás
Ellenőrzés és minőségbiztosítás
A fémmegmunkálás minőség-ellenőrzése a gyártás több szakaszában végzett ellenőrzéssel és teszteléssel kezdődik. A technikusok olyan eszközökkel ellenőrzik az alkatrészek méreteit és tűréseit, mint a tolómérő, a mikrométer és a koordináta-mérőgép (CMM).
A gyártásközi minőség-ellenőrzés (IPQC) során végzett vizsgálatok segítenek korán felismerni az eltéréseket, megelőzve ezzel a hibás alkatrészek nagy tételben történő gyártását. A termelési adatok nyomon követésére és a folyamat stabilitásának fenntartására gyakran alkalmaznak statisztikai folyamatszabályozási (SPC) diagramokat.
Egy tipikus ellenőrzési terv a következőket foglalhatja magában:
| Szakasz | Cél | Módszer |
|---|---|---|
| Anyagellenőrzés | A fémminőség és a vastagság ellenőrzése | Szemrevételezéses és vegyi vizsgálatok |
| Gyártásközi ellenőrzés | Alakítási vagy illesztési hibák észlelése | SPC, mintavétel |
| Végellenőrzés | A specifikációk teljesülésének megerősítése | Méret- és felületellenőrzés |
Az eredmények következetes dokumentálása támogatja a nyomon követhetőséget és az olyan iparági szabványoknak való megfelelést, mint az ISO 9001.
Felületkezelés és utófeldolgozási lépések
A sajtolást és az ellenőrzést követően az alkatrészek gyakran utófeldolgozást igényelnek a felületi minőség és a teljesítmény javítása érdekében. A gyakori felületkezelési lépések közé tartozik a sorjátlanítás, a polírozás, a galvanizálás és a bevonatolás. Ezek az eljárások eltávolítják az éles széleket, növelik a korrózióállóságot, és előkészítik az alkatrészeket az összeszerelésre vagy a festésre.
A hőkezelés szintén alkalmazható a fém megerősítésére vagy a sajtolásból eredő belső feszültségek csökkentésére. Az olyan tisztítási eljárások, mint az ultrahangos mosás, eltávolítják a gyártás során visszamaradt olajokat és részecskéket.
A gyártók az alkatrész rendeltetése és anyaga alapján választják ki a felületkezelési módszert. A rozsdamentes acélból készült alkatrészek például passziválást kaphatnak, míg az alumínium alkatrészeket a nagyobb védelem és a jobb megjelenés érdekében eloxálhatják.
A fémek sajtolásának alkalmazási területei
Miért válassza a Moldie-t fémsajtolási szolgáltatásokhoz?
A megbízható fémsajtolási szolgáltató kiválasztásakor érdemes felmérni a műszaki képességeket, a minőség-ellenőrzést és a testreszabási lehetőségeket. A megfelelő szolgáltató fejlett tervezési és gyártási technológiákat alkalmaz az egyenletes eredmények érdekében. Megrendelés előtt érdemes tájékozódni a vállalat tanúsítványairól, gyártási kapacitásáról és tűréshatárairól.
A jól bevált gyártási folyamatok és a tapasztalat az erős ügyféltámogatással és a világos kommunikációval együtt segít összehangolni a tervezési célokat a gyártási eredményekkel. Egyes beszállítók prototípus-fejlesztést és nagy volumenű gyártást is kínálnak, így ügyfeleik hatékonyan tesztelhetik és növelhetik a termelést.
A Moldie-nál pontosan azt kínáljuk, amire szüksége van: bizonyított tapasztalatot a különféle fémmegmunkálási eljárások és iparágak területén. Lépjen velünk kapcsolatba még ma, és szerezzen megbízható alkatrészeket, valamint jobb hosszú távú értéket!
Gyakran ismételt kérdések
Milyen fő szempontokat kell figyelembe venni a fémsajtolással készülő alkatrész tervezésekor?
Sajtolásra szánt alkatrész tervezésekor többek között az anyagválasztásra, a hajlítási sugarakra (a repedések elkerülése érdekében), a furatok és bevágások méretére (az anyagvastagsághoz viszonyítva), valamint az alkatrészt merevítő bordák vagy domborítások kialakítására kell összpontosítani.
Hogyan válasszak a progresszív szerszám és az áthelyezőprés között?
A választás gyakran az alkatrész méretétől és összetettségétől függ. A progresszív szerszám ideális kisebb, laposabb alkatrészekhez, amelyek egy fémszalagon haladnak át több munkaállomáson. Az áthelyezőprés a nagyobb, illetve jelentős térbeli alakítást igénylő alkatrészekhez alkalmasabb: mechanikus rendszer továbbítja az alkatrészt egyik állomásról a másikra, így az leválik a hordozószalagról.







