
L’emboutissage des métaux est un procédé de fabrication qui façonne les pièces métalliques présentes dans les produits du quotidien, des voitures et appareils ménagers aux équipements électroniques et médicaux. Dans ce guide d’introduction, nous expliquons comment ce procédé continue de soutenir l’innovation dans tous les secteurs et pourquoi il reste essentiel à la production fiable de pièces métalliques à grande échelle.
Principes fondamentaux de l’emboutissage des métaux
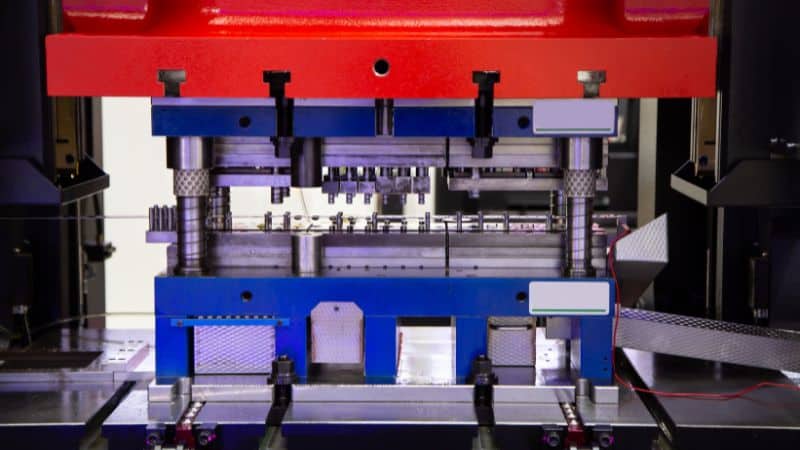
L’emboutissage des métaux est un procédé de fabrication qui transforme des feuilles ou des bobines de métal en formes définies à l’aide d’une presse et de matrices sur mesure. Le procédé peut comprendre plusieurs opérations, notamment :
- Découpage à plat – découper la forme de base dans une feuille
- Poinçonnage – réaliser des trous ou des découpes
- Pliage – former des angles ou des courbes
- Gaufrage – créer des reliefs ou des creux en surface
Ces opérations sont réalisées sous forte pression, souvent à froid, afin de préserver la résistance et la précision du matériau. Cette technique est appelée « formage à froid » et constitue la méthode la plus courante. L’« emboutissage à chaud » est également utilisé pour des applications spécialisées.
Les opérations modernes d’emboutissage font appel à des presses pilotées par ordinateur et à des matrices de précision pour répondre à des exigences de performance élevées. L’automatisation et la conception numérique accélèrent désormais la mise en place, améliorent la précision et réduisent les coûts de production.
Principaux procédés d’emboutissage des métaux
Découpage et poinçonnage
Le découpage et le poinçonnage constituent souvent les premières étapes de l’emboutissage des métaux. Le découpage détache dans une grande feuille des pièces plates appelées flans. Ces flans servent ensuite de base aux opérations de formage. Le procédé utilise une matrice et un poinçon pour cisailler proprement le métal, en produisant des pièces aux bords précis et avec peu de déchets.
Le poinçonnage crée des trous ou des ouvertures dans le flan à l’aide d’un outillage similaire. Il enlève la matière indésirable au lieu de former une nouvelle géométrie. Les fabricants réalisent souvent le découpage et le poinçonnage pendant le même cycle de presse pour gagner en efficacité.
L’alignement de l’outil, le jeu de la matrice et l’épaisseur du matériau déterminent la qualité des bords et la précision dimensionnelle. Ces opérations utilisent de l’acier à outils à haute résistance et une lubrification adaptée pour limiter l’usure et la formation de bavures, condition essentielle à la fabrication de pièces régulières pour l’automobile, l’électroménager et l’électronique.
Pliage et bordage
Le pliage modifie la forme d’une feuille de métal sans changer son épaisseur. Un poinçon et une matrice appliquent une force le long d’une ligne droite pour former des angles ou des courbes. Le procédé dépend de la ductilité du matériau, du rayon de pliage et de la force de la presse.
Le bordage prolonge le bord d’une pièce en le pliant selon un angle donné, souvent de 90 degrés ou moins. Il renforce les bords, améliore l’ajustement et permet de relier la pièce à d’autres composants.
Le pliage comme le bordage nécessitent une bonne maîtrise du retour élastique, c’est-à-dire la tendance du métal à reprendre légèrement sa forme initiale. Les opérateurs ajustent la géométrie de l’outillage ou pratiquent une surcourbure pour préserver la précision.
Poinçonnage et matriçage
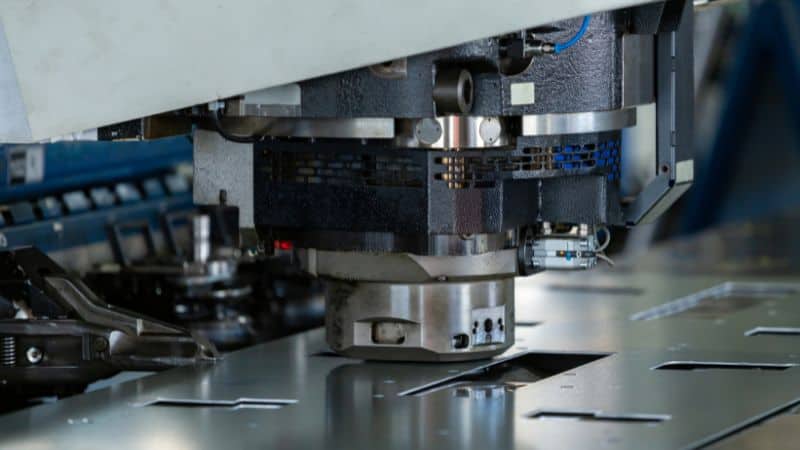
Le poinçonnage enlève de la matière à une feuille pour créer des trous, des fentes ou des formes. Il utilise un poinçon et une matrice, comme le perçage, mais souvent à des cadences plus élevées pour produire des motifs répétitifs. Ce procédé convient à la production en grande série avec des tolérances serrées.
Le matriçage comprime le métal sous une pression extrême pour former des détails fins ou ajuster l’épaisseur. En forçant la matière à s’écouler dans la cavité de la matrice, il améliore l’état de surface et la précision dimensionnelle.
Le matriçage est largement utilisé pour produire des logos en relief, des zones de contact et des rondelles de précision. Il élimine également les bavures et les arêtes vives, réduisant ainsi les opérations de finition secondaires. Ensemble, le poinçonnage et le matriçage apportent la précision requise pour les connecteurs électriques, les fixations et les composants décoratifs.
Gaufrage et emboutissage profond
Le gaufrage crée des reliefs ou des creux localisés dans la tôle afin de produire des textures, des motifs ou des marquages d’identification. Des matrices mâle et femelle appariées pressent le matériau pour former le relief souhaité sans le découper. Le procédé améliore l’apparence et peut accroître la rigidité des feuilles minces.
L’emboutissage profond transforme des flans plats en pièces creuses ou en forme de godet. Un poinçon étire le métal dans la cavité de la matrice, tandis qu’un serre-flan contrôle l’écoulement de la matière. Ce procédé convient à la fabrication de réservoirs de carburant, de boîtes et d’éviers de cuisine, souvent réalisés dans des matériaux ductiles comme l’aluminium et l’acier inoxydable.
Matériaux pour l’emboutissage des métaux
Types de métaux couramment utilisés
Les fabricants utilisent souvent l’acier, l’acier inoxydable, l’aluminium, le cuivre et le laiton pour l’emboutissage. Chacun présente des avantages spécifiques selon l’application.
- Acier au carbone : résistant, abordable et facile à former, il convient aux pièces automobiles et industrielles.
- Acier faiblement allié à haute résistance (HSLA) : offre une grande résistance sans ajouter beaucoup de poids.
- Acier inoxydable : résiste à la corrosion et offre une bonne durabilité pour les composants alimentaires, médicaux et marins.
- Aluminium : léger et résistant à la corrosion, il est idéal pour le transport et l’aérospatiale.
- Cuivre et laiton : offrent une excellente conductivité électrique pour les composants électroniques et de CVC.
D’autres métaux, comme le titane, les alliages de nickel et les alliages de zinc, sont utilisés dans des applications spécialisées nécessitant une résistance à la chaleur, une forte résistance mécanique ou des formes complexes.
Propriétés des matériaux et adéquation
Le matériau le plus adapté dépend des propriétés mécaniques requises pour la pièce. La résistance, la ductilité et la dureté influencent la façon dont une tôle se déforme sous pression.
La aptitude au formage détermine la facilité avec laquelle le métal peut être plié ou étiré sans se fissurer. Les métaux plus tendres, comme l’aluminium et l’acier à faible teneur en carbone, se forment facilement, tandis que les alliages plus durs peuvent nécessiter davantage de force ou un outillage spécialisé. Il convient toutefois de noter que, dans chaque famille de métaux, les nuances et états métallurgiques présentent différents niveaux d’aptitude au formage.
La résistance à la corrosion est importante lorsque les pièces sont exposées à l’humidité ou à des produits chimiques. L’acier inoxydable et les aciers revêtus protègent contre la rouille, tandis que l’aluminium résiste naturellement à l’oxydation.
La conductivité est déterminante pour les composants électriques, ce qui fait du cuivre et du laiton des choix privilégiés. Le poids influe également sur le choix : les métaux plus légers réduisent la masse totale du produit et sa consommation d’énergie.
L’équilibre entre ces facteurs permet aux composants emboutis de répondre aux objectifs de performance et de coût.
Équipements et production d’emboutissage de tôles
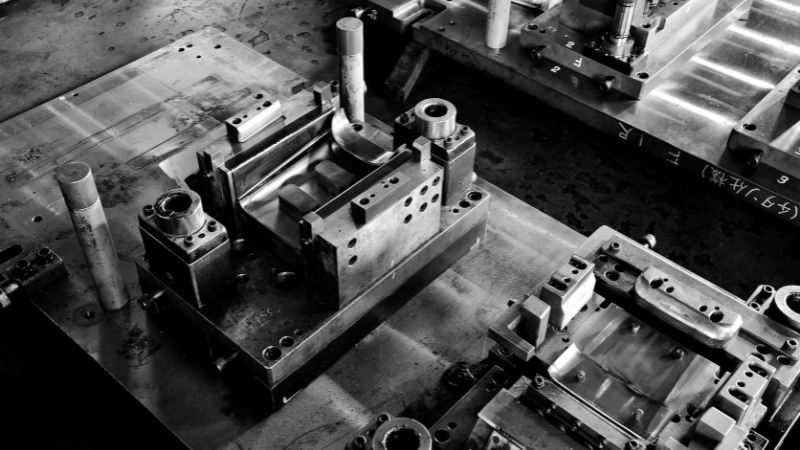
Matrices et types d’outillage pour l’emboutissage des métaux
Une matrice d’emboutissage est un outil spécialisé utilisé dans une presse pour découper ou former des tôles selon des formes précises. Elle se compose de deux éléments principaux : le porte-matrice (partie inférieure) et le poinçon (partie supérieure). Ensemble, ils déterminent la forme et les dimensions de la pièce finale.
Les types de matrices d’emboutissage courants comprennent :
| Type de matrice | Fonction |
|---|---|
| Matrice de découpage | Découpe des formes plates dans la tôle. |
| Matrice de poinçonnage | Crée des trous ou des ouvertures. |
| Matrice de formage | Plie ou façonne le métal sans le découper. |
| Matrice combinée | Réalise plusieurs opérations en un seul coup de presse. |
| Matrice progressive | Fait avancer la tôle à travers plusieurs postes pour réaliser différentes opérations. |
Chaque type de matrice répond à des besoins de production différents. Les matrices progressives sont souvent utilisées pour les grandes séries, tandis que les matrices à poste unique conviennent aux pièces plus simples ou produites en plus petites quantités.
Types de presses d’emboutissage
Les presses d’emboutissage fournissent la force nécessaire pour façonner les tôles avec des matrices. Il en existe deux grands types : les presses mécaniques et les presses hydrauliques. Les presses mécaniques réalisent des courses rapides et régulières, ce qui les rend idéales pour les grandes séries. Les presses hydrauliques utilisent la pression d’un fluide pour un meilleur contrôle et sont privilégiées pour les pièces plus épaisses ou complexes.
Les presses à grande vitesse fonctionnent à des cadences beaucoup plus élevées, souvent de plusieurs centaines de coups par minute. Elles utilisent des systèmes d’alimentation avancés qui font avancer rapidement et précisément les bobines métalliques dans la matrice. Ces presses sont courantes dans l’automobile et l’électronique, où de petits composants détaillés doivent être produits en grandes quantités.
Emboutissage multi-coulisseaux et progressif
L’emboutissage multi-coulisseaux utilise plusieurs coulisseaux mobiles qui frappent le métal selon différents angles. Cette configuration permet de réaliser des pliages et des formes complexes en une seule opération. Elle limite le besoin d’usinage secondaire et traite efficacement les géométries élaborées.
L’emboutissage avec matrice progressive fait avancer une bande métallique à travers une série de matrices, chaque poste réalisant une opération précise comme le poinçonnage, le pliage ou le découpage. Le dernier poste produit une pièce finie. Cette méthode est efficace pour la production en continu et maintient des tolérances serrées sur des milliers de pièces identiques. À l’inverse, l’emboutissage avec matrice de transfert utilise un système mécanique distinct pour déplacer les pièces individuellement d’un poste au suivant.
Les deux méthodes améliorent l’utilisation de la matière et réduisent le temps de manutention. Elles sont largement utilisées pour les connecteurs, les supports et les petites pièces mécaniques qui exigent précision et répétabilité.
Techniques d’emboutissage de précision
L’emboutissage de précision vise des tolérances extrêmement serrées et des états de surface lisses. Il fait souvent appel au découpage fin, au micro-emboutissage ou à des presses servo-commandées pour mieux maîtriser la pression et le mouvement. Ces techniques produisent des bords nets et des dimensions précises sans étape de finition supplémentaire.
Les fabricants utilisent la CAO (conception assistée par ordinateur) et la FAO (fabrication assistée par ordinateur) pour maintenir la régularité. Les ingénieurs modélisent les matrices, simulent la déformation du matériau et vérifient les tolérances dans le logiciel de CAO avant la production. Le logiciel de FAO transforme ensuite ces conceptions numériques en instructions machine pour fabriquer l’outillage. Cette intégration réduit les erreurs de conception et accélère la production des outils.
La modélisation 3D permet aux ingénieurs de visualiser les ensembles de matrices et d’optimiser leur disposition pour favoriser l’écoulement du métal. Associée aux simulations informatiques, elle aide à prévoir les zones d’usure, à améliorer la précision et à réduire les délais de fabrication des matrices.
Contrôle qualité et post-traitement
Inspection et assurance qualité
Dans le traitement des métaux, le contrôle qualité commence par l’inspection et les essais effectués à plusieurs étapes de la production. Les techniciens utilisent des outils comme les pieds à coulisse, les micromètres et les machines à mesurer tridimensionnelles (MMT) pour vérifier les dimensions et les tolérances des pièces.
Les contrôles qualité en cours de fabrication (IPQC) détectent rapidement les écarts et évitent la production de grands lots défectueux. Les cartes de contrôle statistique des procédés (SPC) servent souvent à suivre les données de production et à maintenir la stabilité du procédé.
Un plan d’inspection type peut comprendre :
| Étape | Objectif | Méthode |
|---|---|---|
| Contrôle du matériau | Vérifier la nuance et l’épaisseur du métal | Essais visuels et chimiques |
| En cours de fabrication | Détecter les erreurs de formage ou d’alignement | SPC, échantillonnage |
| Inspection finale | Confirmer la conformité aux spécifications | Contrôles dimensionnels et de surface |
Une documentation régulière des résultats assure la traçabilité et la conformité aux normes industrielles, comme ISO 9001.
Finition et étapes de post-traitement
Après l’emboutissage et l’inspection, les pièces nécessitent souvent un post-traitement afin d’améliorer leur qualité de surface et leurs performances. Les opérations de finition courantes comprennent l’ébavurage, le polissage, la galvanoplastie et le revêtement. Elles éliminent les arêtes vives, améliorent la résistance à la corrosion et préparent les composants à l’assemblage ou à la peinture.
Un traitement thermique peut également renforcer le métal ou soulager les contraintes internes dues à l’emboutissage. Les procédés de nettoyage, comme le lavage par ultrasons, éliminent les huiles et les particules résiduelles de la production.
Les fabricants choisissent la finition selon la fonction de la pièce et le type de matériau. Par exemple, les pièces en acier inoxydable peuvent être passivées, tandis que les composants en aluminium peuvent être anodisés pour améliorer leur protection et leur apparence.
Applications de l’emboutissage des métaux
Choisir Moldie pour les services d’emboutissage des métaux
Pour choisir un prestataire fiable d’emboutissage des métaux, il faut évaluer ses capacités techniques, son contrôle qualité et ses options de personnalisation. Un fournisseur qualifié utilise des technologies avancées de conception et de fabrication pour garantir des résultats réguliers. Avant de passer commande, les acheteurs doivent vérifier les certifications, la capacité de production et les limites de tolérance auprès de l’entreprise.
Des processus de production éprouvés et une solide expérience, associés à un service client réactif et à une communication claire, contribuent à aligner les objectifs de conception sur les résultats de fabrication. Certains fournisseurs proposent aussi le développement de prototypes et la production en grande série, afin de permettre aux clients de tester puis d’augmenter efficacement les volumes.
Chez Moldie, nous avons précisément ce qu’il vous faut : une expérience éprouvée dans diverses méthodes et industries de fabrication des métaux. Contactez-nous dès aujourd’hui pour obtenir des pièces fiables et une meilleure valeur à long terme !
Foire aux questions
Quels sont les principaux critères de conception d’une pièce destinée à l’emboutissage des métaux ?
Pour concevoir une pièce emboutie, il faut notamment prendre en compte le choix du matériau, les rayons de pliage (pour éviter les fissures), les dimensions des trous et des encoches par rapport à l’épaisseur du matériau, ainsi que l’ajout de nervures ou de bourrelets pour renforcer la pièce.
Comment choisir entre une matrice progressive et une presse de transfert ?
Le choix dépend souvent de la taille et de la complexité de la pièce. Les matrices progressives conviennent aux pièces plus petites et plus plates, qui peuvent avancer sur une bande métallique à travers plusieurs postes. Les presses de transfert sont mieux adaptées aux pièces plus grandes ou nécessitant un formage 3D important : un système mécanique les déplace d’un poste à l’autre, en les séparant de la bande porteuse.







