
Արտադրական ներարկմամբ ձուլումն ու նախատիպային ներարկմամբ ձուլումը տարբերողը կաղապարի պատրաստման նպատակն է։ Առաջինը մեծածավալ արտադրության նախապայմանն է, մինչդեռ երկրորդը, որը հայտնի է նաև որպես արագ ներարկմամբ ձուլում, արագ ստեղծում է ճշգրիտ և գործառնական դետալներ, որպեսզի թիմերը կարողանան կատարելագործել նախագծերը։ Շարունակեք կարդալ, և կիմանաք, թե ինչու է նախատիպային ներարկմամբ ձուլումը լավագույն օգնականը զանգվածային արտադրությունից առաջ որոշումներ կայացնելիս։
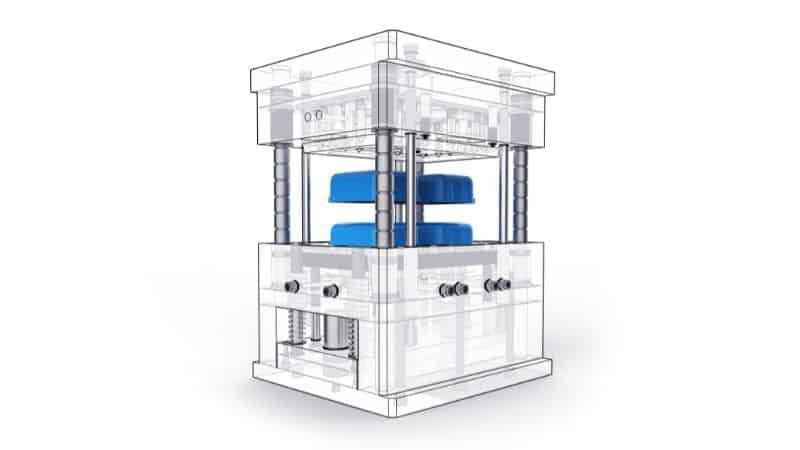
Նախատիպային և արտադրական ներարկմամբ ձուլման համեմատություն
Թեև նախատիպային և արտադրական ներարկմամբ ձուլումն ունեն նույն հիմնական գործընթացը՝ հալված պլաստիկի ներարկումը կաղապարի մեջ, դրանք տարբեր նպատակներ են հետապնդում։ Այս գաղափարն ավելի լավ ներկայացնելու համար ստորև կողք կողքի համեմատված են արտադրության երկու մեթոդները։
| Առանձնահատկություն | Նախատիպային ձուլում | Արտադրական ձուլում |
|---|---|---|
| Գործիքային միջավայր | Empathy կամ փափուկ կավ | Հարոլդ |
| Տիեզերական Վճարում | Ներքեւում ՝ 500 | Հազարավորներ |
| Առաքման ժամկետ | 1–4 շաբաթ | Մի քանի շաբաթ |
| Օգտագործիր կյանքդ | Սկիզբ (100 մղոն) | Երկարաժամկետ (100,000+ ցիկլ) |
| Հիմնական նպատակ | Հատուկ, ֆունկցիոնալ փորձարկում | Կոլեկտիվ արդյունավետություն, բարձրակրունկ արդյունաբերություն |
Ընդհանուր առմամբ, նախատիպային ձուլման ժամանակ արագության և ճկունության համար կիրառվում է ավելի քիչ երկարակյաց գործիքավորում՝ ընդունելով մեկ դետալի ավելի բարձր արժեքը՝ նախագծի ռիսկը նվազեցնելու նպատակով։ Արտադրական ձուլման դեպքում ներդրում է կատարվում երկարակյաց, ճշգրիտ գործիքավորման մեջ՝ արտադրանքի երկար ծառայության ընթացքում մեկ դետալի արժեքը նվազագույնի հասցնելու համար։ Մեկ մեթոդից մյուսին անցումը հաջող մշակումից դեպի ամբողջական ծավալով արտադրություն տանող վճռորոշ սահմանագիծն է։
Նախատիպային ներարկմամբ ձուլման ծառայության առավելությունները
Նախապատրաստական աշխատանքներ եւ ֆունկցիա
Նախատիպային ներարկմամբ ձուլումը ինժեներներին հնարավորություն է տալիս արտադրել այնպիսի դետալներ, որոնք ձևով, տեղավորմամբ և գործառույթով մոտ են վերջնական արտադրանքին։ Օգտագործելով զանգվածային արտադրության համար նախատեսված նույն կամ նմանատիպ նյութերը՝ թիմերը կարող են իրական պայմաններում ստուգել մեխանիկական ամրությունը, թույլատրելի շեղումները և կատարողականը։
Գործառնական փորձարկումն ավելի հուսալի է դառնում, քանի որ ներարկմամբ ձուլված նախատիպերն ունեն կայուն մակերևութային հարդարում և չափեր։ Սա նպաստում է նախագծային թերությունների վաղ հայտնաբերմանը, օրինակ՝ պատի հաստության անհավասարությանը, թույլ միացումներին կամ հավաքման խնդիրներին։
Գործընթացը նաև աջակցում է կրկնվող նախագծմանը՝ հնարավորություն տալով կատարել բարելավումների բազմաթիվ փուլեր՝ կաղապարի փոքր փոփոխություններով։ Նախագծողները կարող են համեմատել յուրաքանչյուր տարբերակի տվյալները և վստահորեն որոշել, թե երբ է նախագիծը պատրաստ արտադրության։ Վավերացման այս քայլը նվազեցնում է թանկարժեք վերամշակման ռիսկը, երբ արտադրությունը մեծացվում է, ինչը զգալիորեն օգտակար է պատվերով ներարկմամբ ձուլման ոչ ստանդարտ նախագծման համար։
Նյութական եւ ճշգրիտ արժեքներ
Այս մեթոդն առաջարկում է նյութերի ընտրության ճկունություն և գործընթացի ճշգրտություն, որոնք օգնում են նմանակել արտադրական պայմանները։ Արտադրողները կարող են փորձարկել տարբեր խեժեր, օրինակ՝ ABS, պոլիպրոպիլեն կամ նեյլոն, գնահատել կատարողականի տարբերությունները և համոզվել, որ նախատիպում նյութի վարքը արտացոլում է վերջնական արտադրանքի բնութագրերը։
Նախատիպային կաղապարները նաև թույլ են տալիս կարգավորել գործընթացը՝ ճնշումը, ջերմաստիճանը և ցիկլի տևողությունը՝ ինչպես ամբողջ ծավալով արտադրության ժամանակ։ Այս վերահսկվող փորձարկումները բարելավում են գործընթացի կանխատեսելիությունը և հետագայում նվազեցնում կարգավորման սխալները։ Արդյունքում թիմերը ստանում են հուսալի տվյալներ՝ միաժամանակ պահպանելով մշակման արդյունավետությունն ու ճշգրտությունը։
Նախատիպային ներարկմամբ ձուլման մեջ օգտագործվող պլաստիկ նյութերը
Մարմնամարզական ընտրություն
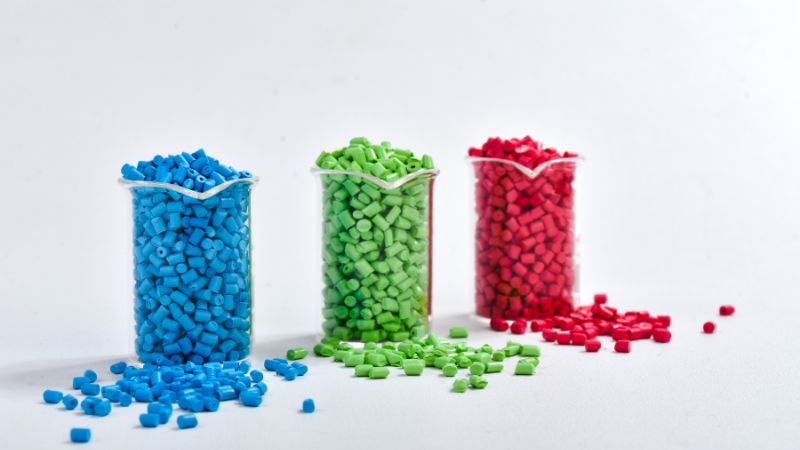
Ջերմապլաստները նախատիպային ներարկմամբ ձուլման մեջ ամենատարածված նյութերն են, քանի որ տաքանալիս փափկում են, իսկ սառչելիս՝ կարծրանում՝ առանց քիմիական փոփոխությունների։ Այս հատկությունը թույլ է տալիս հեշտությամբ վերամշակել դրանք և աջակցում է արտադրության արագ ցիկլերին։
Տարածված ջերմապլաստների թվում են ABS-ը, պոլիպրոպիլենը, պոլիկարբոնատը, նեյլոնը և պոլիացետալը։ Դրանցից յուրաքանչյուրն ապահովում է ամրության, ճկունության և արժեքի յուրահատուկ հավասարակշռություն։
- ABS-ն ապահովում է ամրություն և հարթ մակերևույթներ նախատիպերի համար, սակայն ունի ջերմակայունության սահմանափակումներ։
- Պոպոլիսը դժվար է, ճկուն եւ արժեթղթերի պատրաստման համար իդեալական, իդեալական կենդանի որդերի եւ փաթեթների:
- Պոլիկարբոնատն ապահովում է հարվածակայունություն, թափանցիկություն և ջերմակայունություն՝ հարմար լինելով թափանցիկ, երկարակյաց և մանրէազերծվող նախատիպերի համար։
- Նջոյյան հոյակապ դիմադրություն եւ ուժ է տալիս ֆունկցիոնալ նյութերի ֆունկցիոնալ նյութերին, օրինակ ՝ ավտոմեքենաներին եւ կրծքավանդակներին ։
- ԱՐԴՅՈՔ ՊԱՏԱՀԱԿԱՆՈՒԹՅՈ ՞ ՒՆ Է
Ջերմապլաստները նաև թույլ են տալիս արտադրել պլաստիկ դետալներ՝ բացառապես վերջնական օգտագործման հատկությունները փորձարկելու համար։ Կառուցվածքային ամբողջականությունն ու կատարողականը ստուգելու համար ինժեներները հաճախ ընտրում են նախատեսված արտադրական նյութին նման դասեր։
Փաստաթղթի խայթոցը
Նախատիպային ձուլման համար նյութի ընտրությունը կախված է մեխանիկական պահանջներից, դետալի նախագծումից և օգտագործման ակնկալվող պայմաններից։ Ինժեներները նյութի ամրությունը, ջերմաստիճանային սահմանները և չափային կայունությունը համադրում են արժեքի ու գործիքավորման ծառայության ժամկետի հետ։
Գործառնական փորձարկումների համար հաճախ նախընտրելի են վերջնական արտադրության խեժին նման նյութերը, որոնք ապահովում են կանխատեսելի կատարողական։ Թափանցիկության, գույնի կամ հյուսվածքի նման գեղագիտական նպատակներն էլ են ուղղորդում ընտրությունը։
Որոշումների վրա ազդում են նաև արտադրական գործոնները, օրինակ՝ ցիկլի տևողությունն ու կաղապարի մաշվածությունը։ Ապակեթելով ամրացված նեյլոնի նման հղկող լցանյութեր պարունակող նյութերը կարող են կրճատել գործիքավորման ծառայության ժամկետը և բարձրացնել դրա ծախսերը, մինչդեռ ավելի փափուկ պլաստիկները հեշտությամբ են հոսում։
Նախատիպային կաղապարի ստեղծում և նախագծում
ԿԱՄԲՈՋԱ
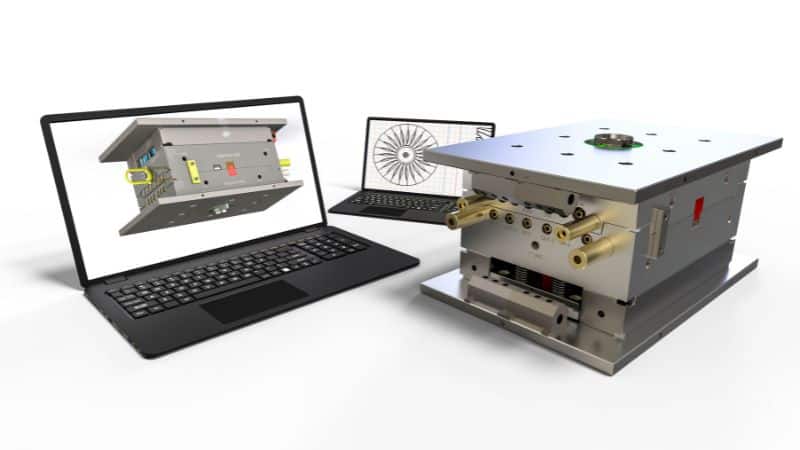
Ինժեներները նախատիպային կաղապարի ստեղծումը սկսում են CAD մոդելով, որը սահմանում է դետալի ձևը, առանձնահատկություններն ու չափերը։ Կաղապարի պատշաճ լցումն ու դետալի արտամղումն ապահովելու համար մոդելը պետք է ներառի գործառական մանրամասներ, օրինակ՝ պատի հաստությունը, թեքության անկյուններն ու տակդրվածքները։ Այն նաև պետք է հաշվի առնի, թե ինչպես են մշակվելու տակդրվածքները․ նախատիպային կաղապարում ճկունությունն ու ծախսարդյունավետությունը պահպանելու համար հաճախ կիրառվում են պարզեցված գործիքավորման լուծումներ, օրինակ՝ ձեռքով տեղադրվող ներդիրներ կամ միջուկի քորոցներ։
Այս փուլում նախագծային թիմերը տարբեր փորձարկումների կամ նյութերի համար արագ կարգավորումներ կատարելու նպատակով հաճախ օգտագործում են պարամետրական մոդելավորման ծրագրակազմ։ CAD մոդելի փոփոխությունները կարող են անմիջապես ցույց տալ, թե նախագծային շտկումներն ինչպես են ազդում դետալի երկրաչափության և կաղապարի կառուցվածքի վրա։
Խորհուրդներ ։
- Մասնագետները նշում են, որ սառեցնելուց հետո հաշմանդամի սառը հաբերը նվազում է ։
- Ներարկման անցքի տեղադրություն․ որոշել, թե որտեղից է հալված պլաստիկը մտնելու խոռոչ։
- Կաղապարի բաժանման գծեր․ ապահովել մաքուր բաժանում՝ ավելցուկների կամ դեֆորմացման կանխարգելման համար։
Ճշգրիտ CAD տվյալները նպաստում են կաղապարի սահուն արտադրությանը և նվազեցնում վերամշակման անհրաժեշտությունը նախատիպավորման հետագա փուլերում։
Մասնակիցներ եւ հանդուրժողականություն
Դետալի երկրաչափության և թույլատրելի շեղումների ճշգրտությունն է որոշում՝ արդյոք նախատիպային դետալները ներկայացնում են արտադրական մակարդակի որակը։ Խիստ թույլատրելի շեղումները թույլ են տալիս ճշգրիտ ստուգել հավաքված հանգույցները, տեղավորումն ու կատարողականը իրական պայմաններում։
Կաղապարի ստեղծման ընթացքում նախագծողները հավասարակշռում են արտադրելիության սահմանները և գործառական պահանջները։ Չափազանց խիստ թույլատրելի շեղումները կարող են ավելացնել մեխանիկական մշակման ժամանակն ու արժեքը, մինչդեռ չափազանց լայները կարող են նախատիպի գնահատման ժամանակ վատ արդյունքներ տալ։
Չափերը ստուգելու համար ինժեներներն օգտագործում են կոորդինատային չափման մեքենաներ (CMM) կամ 3D սկաներներ։ Նրանք նաև գնահատում են, թե ներմուծման անցքերի տեղադրությունը, թեքության անկյուններն ու հովացման ուղիներն ինչպես են ազդում ծռման կամ կծկման չափերի վրա։
Երկրաչափությունն ու չափային ճշգրտությունը վերահսկելով՝ նախատիպային կաղապարներն արտադրում են հուսալի փորձնական դետալներ, որոնք օգնում են հաստատել և՛ նախագծային մտադրությունը, և՛ արտադրելիությունը։
Նախատիպային ներարկմամբ ձուլման գործընթացը
Քայլ-Կարմել Kubuntu֊ն
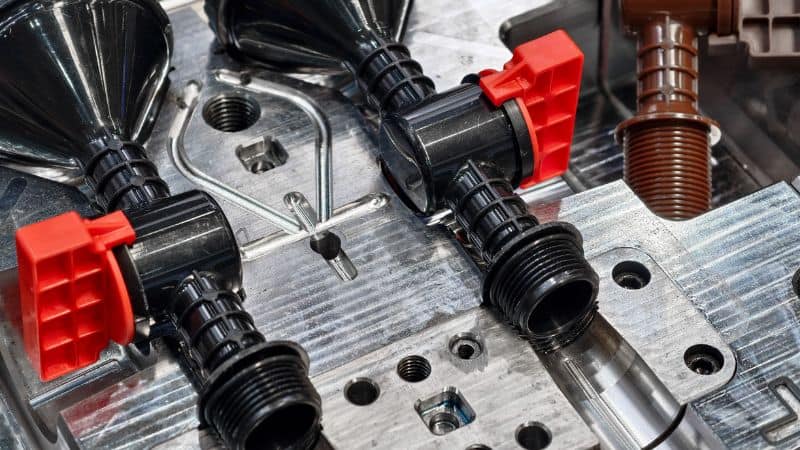
Ներարկմամբ ձուլման գործընթացը սկսվում է մասնագիտական ծրագրաշարով դետալի 3D մոդելի նախագծումից։ Այդ մոդելի հիման վրա նախատիպային կաղապարը CNC հաստոցով մշակվում է ալյումինից կամ արույրից։ Այս ավելի փափուկ մետաղները նվազեցնում են արժեքն ու արտադրության ժամկետը՝ միաժամանակ փորձարկման համար ապահովելով ճշգրիտ և երկարակյաց կաղապարներ։
Կաղապարի պատրաստ լինելուց հետո այն տեղադրվում է ներարկմամբ ձուլման մամլիչի մեջ։ Ընտրված ջերմապլաստիկ խեժը տաքացվում է մինչև հալվելը, ապա ճնշման տակ ներարկվում կաղապարի խոռոչ։ Պլաստիկը սառչում և պնդանում է՝ ընդունելով խոռոչի ձևը։ Յուրաքանչյուր ցիկլ սովորաբար տևում է մեկ րոպեից պակաս և արդյունավետորեն արտադրում մի քանի նույնական դետալ։
Սառչելուց հետո կաղապարը բացվում է, և արտամղիչ քորոցները դուրս են բերում ձևավորված դետալը։ Այնուհետև ինժեներները կտրում են ավելորդ նյութը և ստուգում նախատիպի ճշգրտությունն ու մակերևույթի հարդարումը։
Համեմատություն 3D տպագրության և CNC մեխանիկական մշակման հետ
Նախատիպային ներարկմամբ ձուլումը 3D տպագրությունից և CNC մեխանիկական մշակումից տարբերվում է նյութի վարքով, ճշգրտությամբ և մեկ դետալի արժեքով։
| Ստուգել | Պլաստիկի ներարկային ձուլում | 3D տպագրություն | CNC մշակում |
|---|---|---|---|
| Նյութական օգնություն | Խմբագրել ատրճանակները | Ավազակներ, կամ ՝ կահույք | Բովանդակության տարր |
| Մակերեսի վերջնամշակում | Սոկրատես, հետեւողականություն | Հատկապես երաժշտական գործիքներ | Սկավառակ, բայց սահմանափակ ձեւ |
| Ճշտության արժեքը | Բարձր | _Ընդլայնված | Բարձր |
| Լավագույնս | Ֆունկցիա, միջնադար | Վաղեմի կարգուկանոն | Վտանգավոր նախանշաններ |
3D տպագրությունն արագ և ցածրարժեք մոդելներ է տալիս՝ ձևն ու տեղավորումը ստուգելու համար, սակայն չի ապահովում ձուլված դետալների նյութական ամրությունն ու մակերևույթի որակը։ CNC մեխանիկական մշակումը ստեղծում է երկարակյաց նախատիպեր, բայց բարդ երկրաչափական ձևերի կամ մի քանի միավորի դեպքում կարող է թանկ լինել։ Ներարկմամբ ձուլումն ապահովում է հավասարակշռված լուծում՝ արագ և իրատեսական դետալներ, որոնք նմանակում են վերջնական արտադրանքի բնութագրերը։
Համեստությունը եւ տարածումը
Որակի գնահատումը սկսվում է առաջին ձուլված նմուշների արտադրությունից հետո։ Թիմերը չափում են չափային ճշգրտությունը, ստուգում ծռման կամ նստվածքային հետքերի նման թերությունները և հավաքված հանգույցներում փորձարկում տեղավորումն ու գործառույթը։ Նախատիպային ներարկմամբ ձուլման կայունությունը այն դարձնում է իդեալական թույլատրելի շեղումների և նյութի կատարողականի ստուգման համար։
Եթե փորձարկումը խնդիրներ է բացահայտում, ինժեներները կարգավորում են կաղապարի նախագիծը, մշակման ջերմաստիճանները կամ ներարկման ճնշումը։ Քանի որ ալյումինե կաղապարները հեշտ է մեխանիկորեն մշակել, փոփոխությունները կարելի է կատարել ժամերի, այլ ոչ թե շաբաթների ընթացքում։ Սա աջակցում է արագ կրկնակի մշակմանն ու նախագծի ստուգմանը։
Նախատիպային ներարկմամբ ձուլման ծառայությունները հաճախ ներառում են մանրամասն ստուգման հաշվետվություններ և դետալի վավերացման տվյալներ։ Այս ստուգումներն ապահովում են, որ արտադրական գործիքավորման աշխատանքները սկսելու պահին նախագիծն ապացուցված լինի և՛ տեխնիկապես, և՛ արտադրելիության առումով՝ խնայելով ժամանակ և նվազեցնելով հետագայում թանկարժեք վերանախագծման ռիսկը։
Գործնական առաջարկներ եւ արդյունաբերություն
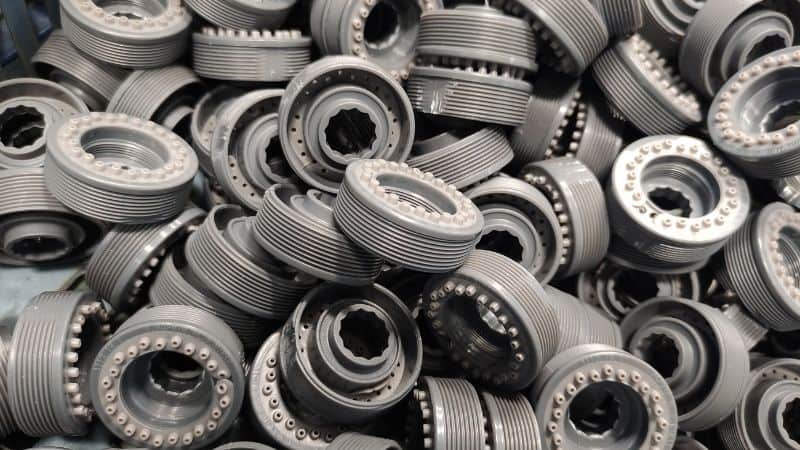
Պայքարիր զարգացման եւ կարեւորության դեմ
Արտադրանքի մշակման ընթացքում նախատիպային ներարկմամբ ձուլումն օգտագործվում է ֆունկցիոնալ նախատիպեր ստեղծելու համար, որոնք նախաարտադրական վավերացման նպատակով նմանակում են վերջնական արտադրանքների թե՛ ձևը, թե՛ նյութը։
Գործընթացն ապահովում է կարճ ժամկետներ և արտադրության փոքր ծավալ, ինչը թիմերին օգնում է արագ կատարելագործել նախագծերը։ Սա ճշգրիտ հետադարձ կապ է տալիս երկրաչափությունն ու կատարողականը բարելավելու համար։
Ընկերություններն այս մեթոդն օգտագործում են կաղապարի նախագծերը ստուգելու, դետալի ամրությունը գնահատելու և նյութի վարքն ուսումնասիրելու համար։ Այս հնարավորությունը կրճատում է գաղափարից մինչև հաստատված արտադրական նախագիծ տանող ժամկետը։
Բժիշկները եւ ավտոմեքենաները
Բժշկական արդյունաբերությունն օգտագործում է նախատիպային ներարկմամբ ձուլումը ճշգրիտ և կենսահամատեղելի բաղադրիչներ, օրինակ՝ ներարկիչների մասեր, վիրաբուժական գործիքներ և սարքերի պատյաններ արտադրելու համար։ Քանի որ բժշկական սարքերը պետք է համապատասխանեն խիստ կարգավորիչ և կենսահամատեղելիության չափանիշներին, նախատիպային ձուլումը ապահովում է անվտանգության, օգտագործելիության և համապատասխանության վաղ ստուգման համար անհրաժեշտ գործառական դետալները։
Ավտոմոբիլային արտադրության մեջ ներարկմամբ ձուլված նախատիպերն օգտագործվում են կառուցվածքային և ներքին դետալների, օրինակ՝ սեղմակների, միակցիչների և վահանակի բաղադրիչների փորձարկման համար։ Դրանք ինժեներներին հնարավորություն են տալիս ստուգել մեխանիկական ամրությունը, ջերմակայունությունն ու հավաքման համապատասխանեցումը, նախքան մեծածավալ գործիքավորման աշխատանքները սկսելը։ Սա նվազեցնում է արտադրության ընթացքում վերանախագծման և գործիքավորման կարգաբերումների ռիսկը։
Հաղորդակցություն էլեկտրոնային նամակների եւ այլ մասնագետների հետ
Սպառողական էլեկտրոնիկայի արտադրողները հենվում են նախատիպային ներարկմամբ ձուլման վրա՝ պատյանների, կորպուսների և միակցիչների համար ճշգրիտ ձևեր, մակերևութային հյուսվածքներ և խիստ թույլատրելի շեղումներ ստանալու նպատակով։ Աշխատող նախատիպերն օգնում են ստուգել ներքին սարքավորումների հետ հավաքման համատեղելիությունը և վերջնական օգտագործողների համար ապահովել կայուն գեղագիտական որակ։
Ներարկմամբ ձուլված դետալների փոքրածավալ արտադրությունն օգնում է արտադրանքի թիմերին արդյունավետորեն փորձարկել էրգոնոմիկան, գույնը, արտաքին տեսքն ու հյուսվածքը։ Սա հնարավորություն է տալիս առանց մեծ ծախսերի փորձարկումներ կատարել ջերմային, մեխանիկական կամ շրջակա միջավայրի սթրեսային պայմաններում։
Այս գործընթացը հավասարապես քննադատական է արտոնագրման եւ արդյունաբերական սարքավորումների համար, որոնք հաստատում են բարդ, բարձրորակ մասերը նախքան ամբողջ արտադրողականության արտադրումը:







