
Оно што диференцира обликовање производње и обликовање прототипа убризгавања је сврха израде муљажа. Претходни је предуслов производње високог обема, док је други, познат и као брзо убризгавање, ствара тачне, функционалне делове брзо, тако да тимови могу да побољшају дизајне. Наставите да читате и знаћете зашто је обликовање прототипа најбоља помоћница у одлуци пре масовне производње.
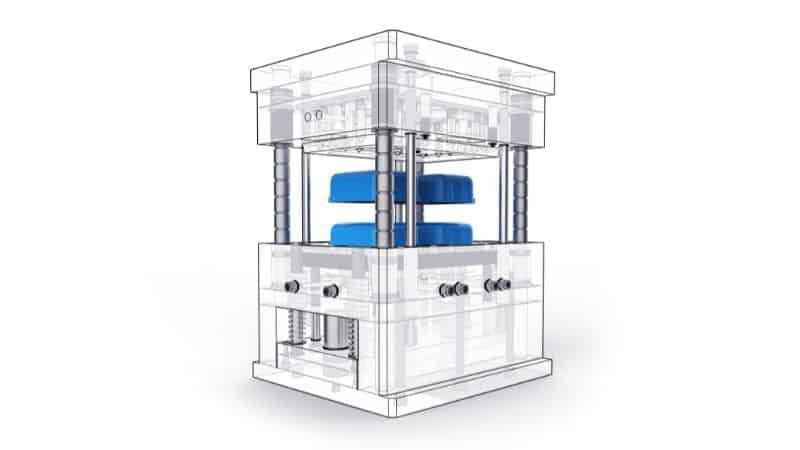
Прототип у односу на продукциону ињекцију
Бризгање прототипова и производно бризгање користе исти основни поступак — убризгавање растопљене пластике у калуп — али имају различите намене. Да бисмо јасније приказали разлику, у наставку упоређујемо ове две методе.
| Карактеристика | Ум› јештање прототипа | м› ијењање производње |
|---|---|---|
| Материјални алат | алуминијум или меки челик | снажни челик |
| Типична јачина | испод 500 делова | Хиљаде до милионе |
| Вођно вр› ијеме | 1-4 недеље | Неколико недеља до месеци |
| Живот алатки | краткорочно (100 циклуса) | дугорочни (100.000+ циклуса) |
| примарни циљ | Ов› јера дизајна, функционално испробавање | Трошковито ефикасна, висока производња |
Углавном, прототип обликовања користи мање трајно навођење за брзину и флексибилност, прихватајући већи трошак по делу да би се де-ризовао дизајн. Производно обликовање улаже у трајно, прецизно уношење за минимисање трошкова по делу током дугог производног живота. Померање од једног ка другом је критична капија између успешног развоја и пуне производње.
Погодности сервиса за м› ијењање прототипа
Провера и функционално тестирање дизајна
Прототип убризгавања омогућава инжењерима да производе делове који уско одговарају коначном облику, прилагођењу и функцији. Коришћењем истих или сличних материјала за масовну производњу, тимови могу да тестирају механичку снагу, толеранцију и перформансе под условима стварног света.
Функционално тестирање постаје поузданије зато што прототипи са убризгавањем показују доследне површине и димензије. Ово подржава рану идентификацију дизајнских мана као што су дебљина зидова, слаби зглобови или проблеми са састављањем.
Процес такође подржава итеративни дизајн, дозвољавајући вишеструке рунде побољшања са мањим прилагођавањем калупа. Дизајнери могу упоредити податке из сваке верзије и уверено одлучују када је дизајн спреман за производњу. Овај корак потврђивања смање ризик од скупог прераде када се производња повећа, што користи нестандардном дизајну посебног убризгавања у значајну меру.
тачност материјала и процеса
Ова метода пружа флексибилност избора материјала и прецизну контролу поступка, што омогућава опонашање услова производње. Произвођачи могу тестирати различите смоле попут ABS-a, полипропилена или најлона, проценити разлике у перформансама и проверити да ли се материјал у прототипу понаша као у коначној производњи.
Прототипни калупи омогућавају и подешавање параметара као што су притисак, температура и трајање циклуса, слично производњи у пуном обиму. Ова контролисана испитивања повећавају предвидљивост процеса и смањују грешке при каснијем подешавању. Тимови тако добијају поуздане податке уз ефикасан и прецизан развој.
Пластични материјали за м› ијењање прототипа убризгавања
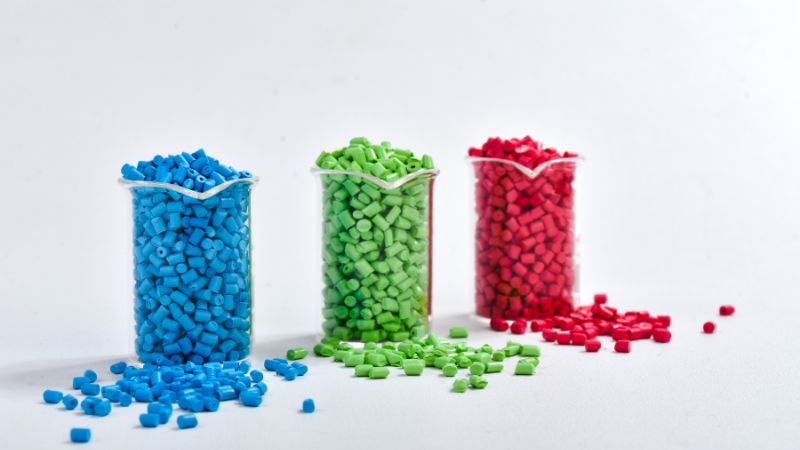
Избор термопластике
Термопластика је најчешћи материјал за бризгање прототипова јер при загревању омекшава, а при хлађењу се стврдњава без хемијских промена. То својство омогућава једноставну поновну обраду и кратке производне циклусе.
Уобичајене термопластике обухватају ABS, полипропилен, поликарбонат, најлон и ацетал. Свака пружа другачију комбинацију чврстоће, флексибилности и цене.
- ABS пружа чврстоћу и глатку површину прототипова, али има ограничену отпорност на топлоту.
- Полипропилен је тежак, флексибилан и трошковито ефикасан, идеалан за живе шарке и паковање.
- Поликарбонат обезбеђује отпор удара, јасноћу и топлотну толеранцију, погодну за транспарентне, издржљиве и стерилизабилне прототипе.
- Најнол обезбеђује одличан отпор на ношење и снагу за функционалне компоненте као што су зупчаници и лежаји.
- Ацетални (ПОМ) нуди низак трење, високу укоченост, и димензионалну стабилност, што га чини идеалним за прецизне покретне делове, као што су вагони и причвршћивачи.
Термопластика такође омогућава производњу пластичних делова чисто за тестирање својстава крајње употребе. Инжењери често бирају оцене које личе на намењени производни материјал да би потврдили структурни интегритет и перформансе.
Фактори који утичу на избор материјала
Изаберите материјал за прототип обликовања зависи од механичких потреба, делом дизајна и очекиваних услова коришћења. Инжењери имају јачину, границе температуре и димензионалну стабилност у односу на трошкове и живот алатки.
Функционално тестирање често попуњава материјале који рефлектирају коначну производњу смоле, обезбеђујући предвидиве перформансе.
На одлуке утичу и производни фактори као што су трајање циклуса и хабање калупа. Материјали са абразивним пунилима, попут најлона ојачаног стакленим влакнима, могу скратити век алата и повећати трошкове израде, док мекше пластике лакше теку.
Стварање и дизајн прототипа модула
Развој модела ЦДА‐ а
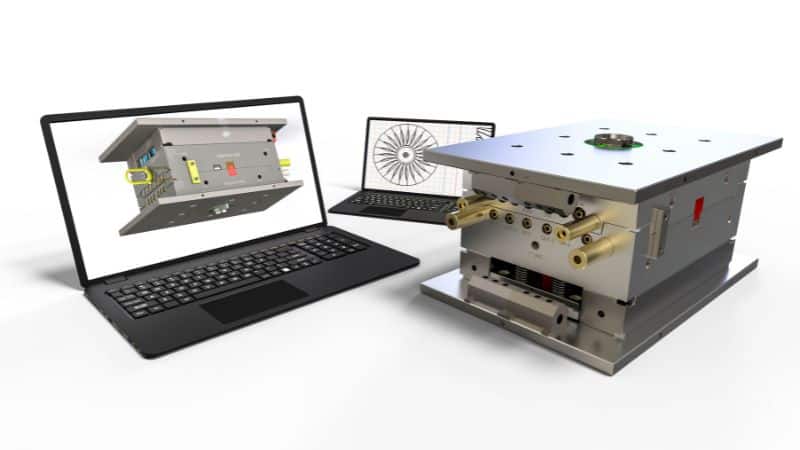
Инжењери започињу стварање прототипа калупа са моделом ЦДА‐ а који дефинише облик, могућности и димензије дела. Модел мора захватити функционалне детаље као што су дебљина зида, нацрт углови и доњи углови како би се осигурало исправно попуњавање и избацивање калупа, и такође размотрити како ће се могућности као што су потсекови руковати у прототип калупом, често упрошћавањем попут ручног убацивања или језгра за одржавање флексибилности и трошкова.
У овој фази дизајнерски тимови често користе параметријски моделски софтвер за брзо прилагођавање различитих тестова или материјала. Промене у моделу CAD могу одмах показати како модификације дизајна утичу на геометрију делова и конструкцију калупова.
Кључни објашњења су:
- Смањивање материјала: прилагођавање димензија да објашњавају топлотну контракцију након хлађења.
- Положај капије: идентификовање где ће истопљена пластика ући у шупљину.
- Линије раздвајања: осигуравање чистог раздвајања како би се избегло блиц или изобличење.
Тачни CAD подаци омогућавају производњу глатког калупа и касније смањење прераде у процесу прототиповања.
Део дизајна и толеранција
Точност геометрије и толеранције делова одређује да ли прототип делови представљају квалитет производње. Уске толеранције дозвољавају прецизно тестирање скупова, прилагођавања и перформанси под реалним условима.
При изради калупа пројектанти усклађују ограничења производње са функционалним захтевима. Престроге толеранције могу продужити машинску обраду и повећати трошкове, док прелабаве толеранције могу довести до лоших резултата при процени прототипа.
Инжењери користе координатне машине за мерење (ЦММ) или 3Д скенере да би потврдили димензије. Такође процењују како локације капија, нацрт углова и канали за хлађење утичу на изопачење или смањење.
Контролишући геометрију и димензионалну тачност, прототип калупе производе поуздане делове који потврђују и намеру дизајна и маневруализацију.
Прототип убризгавања
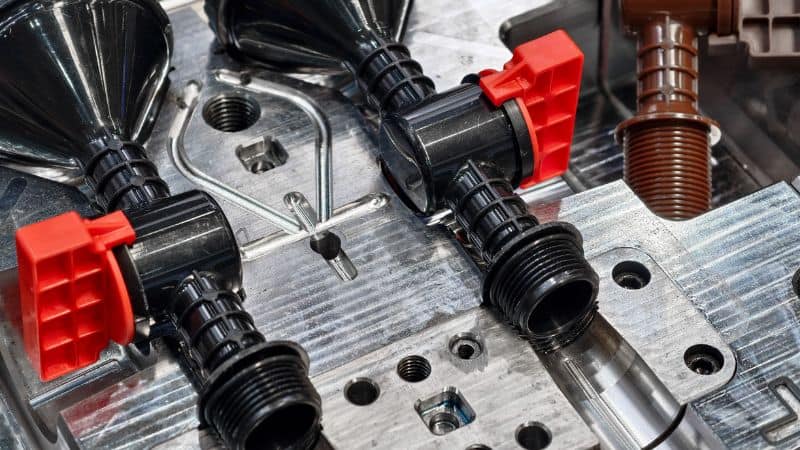
Преглед корака по корак
Процес убризгавања почиње дизајнирањем 3Д модела дела помоћу професионалног софтвера. Из овог модела, прототип је ЦНЦ машиниран из алуминијума или месинга. Ови мекши метали смањују трошкове и воде време док још увек производе тачне и издржљиве калупе за тестирање.
Када се калуп заврши, ставља се у притисак за ињекцију. Изабрана термопластична смола се загрева док се не истопи, а затим убризга у шупљину калупа под притиском. Пластика се охлади и учврсти у облику шупљине. Сваки циклус обично траје испод минуте, производећи ефикасно више идентичних делова.
Након хлађења, калуп се отвара и шипке за избацивање ослобађају формирани део.
У поређењу са 3Д штампањем и ЦНЦ махинингом
Убризгавање прототипа се разликује од 3Д штампања и ЦНЦ-а у материјалном понашању, прецизности и трошкова по делу.
| Аспект | Бризгање пластике | 3Д штампање | ЦНЦ махининг |
|---|---|---|---|
| Употр› ијебљен материјал | Термопластика за производњу | Слојеви полимери или смоле | Пуни блокови материјала |
| Завршна обрада површине | Глатко, доследно | Вариес, често груб | Глатки, али ограничени облици |
| тачност | Високо | Умерено | Високо |
| Најбоље за | Функционално тестирање, средњи обеми | Рана аутентификација дизајна | Структурни прототипи |
3Д штампа испоручује брзе, ниске трошкове модела за проверу облика и спољашњости, али нема материјалну снагу и квалитет површине обликованих делова. ЦНЦ машинисање ствара трајне прототипове, али може бити скупо за комплексне геометрије или више јединица. Ињекција обликује равнотежу — брзи, реалистични делови који огледују коначне производне карактеристике.
Пров› јере квалитета и итерација
Процена квалитета почиње након првог обликовања узорака. Тимови мере димензиону тачност, пров› јере дефекте као што су искривљивање или помивање, и пробно уклапање и функција у скуповима. Доследност обликовања прототипа чини је идеалном за проверу толеранције и перформанси материјала.
Ако тестирање открије проблеме, инжењери прилагођавају дизајн калупа, обрађују температуре или притисак убризгавања. Зато што је алуминијумски калупи лако машинисати, промене се могу направити за сате, а не за недеље. Ово подржава брзо итерирање и проверу дизајна.
Услуге обликовања прототипа често укључују детаљне извештаје о инспекцији и податке о потврђивању дела. Ове провере обезбеђују да, када почне производња, доказује се да дизајн ради и технички и произвођачки, штедећи време и смањења ризика од скупих редизајна касније.
Програми и индустријска коришћења случајева
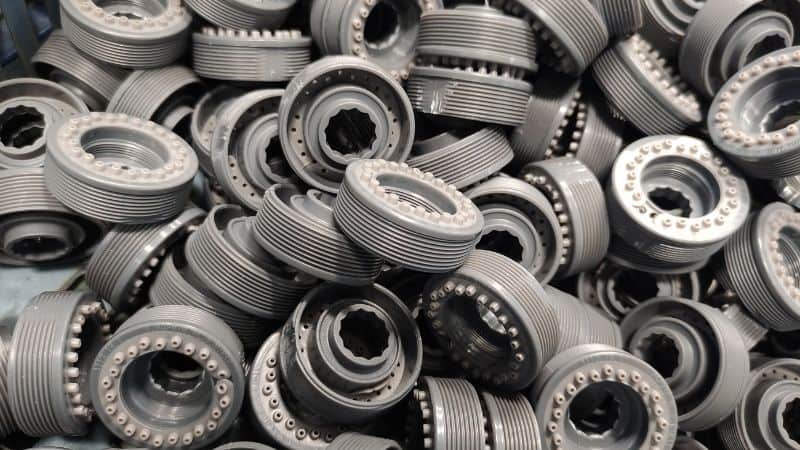
Развој производа и брзо прототиповање
У развоју производа, обликовање прототипа се користи за стварање функционалних прототипа који имитирају коначне производе у облику и материјалу за препродукцију.
Процес подржава кратка времена преокретања и низак обим производње, што помаже тимовима да брзо итерирају дизајне. Ово обезбеђује тачне повратне податке за геометрију и перформансе рафинирања.
Компаније користе овај метод за проверу дизајна калупова, процену јачине дела и процену понашања материјала. Ова способност скратава доводна времена од концепта до одобреног дизајна производње.
Медицински уређаји и аутомотивне компоненте
Медицинска индустрија користи бризгање прототипова за израду прецизних и биокомпатибилних компоненти, попут делова шприцева, хируршких алата и кућишта инструмената. Пошто медицински уређаји морају испунити строге регулаторне и биокомпатибилне стандарде, прототипно калупљење даје функционалне делове потребне за рану проверу безбедности, употребљивости и усаглашености.
У аутомобилској производњи, прототипови са убризгавањем играју улогу у тестирању структурних и унутрашњих делова као што су клипови, конектори и елементи табле. Прототипи омогућавају инжењерима да проверавају механичку јачину, отпор температуре и поравнање скупа пре почетка. Ово смањује ризик од редизајна и прилагођавања током производње.
Потрошачка електроника и други сектори
Потрошачка електроника се ослања на обликовање прототипа убризгавања како би се постигли прецизни облици, површне текстуре и тесне толеранције за станове, случајеве и конекторе. Радни прототипи помажу да се потврди сагласност са унутрашњим хардвером и да се створи доследан естетски квалитет за крајње кориснике.
Малосеријска производња бризганих делова помаже тимовима за развој производа да ефикасно тестирају ергономију, боју, изглед и текстуру. Тако је могуће тестирање у условима топлотног, механичког или спољашњег оптерећења без великих трошкова.
Процес је подједнако критичан у авијатичкој и индустријској опреми за валидирање комплексних, високо специфичних делова пре него што се обавезују на пуну производњу.







