
Разликата между производственото шприцване и шприцването за прототипи се състои в предназначението на матрицата. Първото е предпоставка за производство в големи обеми, докато второто, известно още като бързо шприцване, бързо произвежда точни и функционални детайли, за да могат екипите да усъвършенстват конструкцията. Продължете да четете, за да разберете защо шприцването за прототипи е полезно при вземането на решения преди масовото производство.
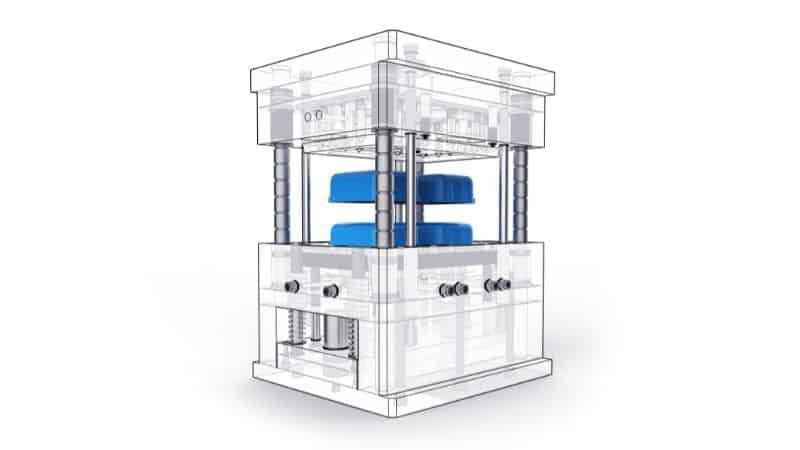
Прототип срещу производствена инжекция Molding
Макар прототипното и производственото шприцване да споделят основния процес — впръскване на разтопена пластмаса в матрица — предназначението им е различно. За да онагледим разликата, ето пряко сравнение на двата производствени метода.
| Характеристика | Прототип Molding | Производствено модулиране |
|---|---|---|
| Материал за инструменти | Алуминий или мека стомана | Затегната стомана |
| Типичен обем | Под 500 части | Хиляди до милиони. |
| Време за олово | 1- 4 седмици | Няколко седмици до месеци |
| Живот на инструменти | Краткосрочно (100 цикъла) | Дългосрочен (100,000с+ цикли) |
| Основна цел | Утвърждаване на проектирането, функционално изпитване | Разходи за ефективно производство с висок обем |
Обикновено прототипът форматиране използва по-малко трайно тюлиране за скорост и гъвкавост, приемайки по-високи разходи за отделяне на риска от дизайна. Производственото форматиране инвестира в трайно, прецизно натрупване, за да минимизира разходите за една част в продължение на дълъг продуктов живот. Преместването от едната към другата е критичната порта между успешното развитие и пълното производство.
Предимства на прототипа инекционни услуги
Проектиране на проверка и функционално изпитване
Прототип инжектиране позволява на инженерите да произвеждат части, които тясно съответстват на формата на крайния продукт, годни и функция. С използване на същите или подобни материали, предназначени за масово производство, екипите могат да тестват механична сила, толерантност и ефективност при реални условия.
Функционалното изпитване става по-надеждно, тъй като прототипи, настроени в инжекцията, показват последователни повърхностни завършеци и измерения. Това подкрепя ранната идентификация на дизайна недостатъци като стенна дебелина дисбаланс, слаби стави, или сглобяване въпроси.
Процесът позволява и итеративно проектиране с няколко кръга подобрения чрез малки корекции на матрицата. Проектантите могат да сравняват данните от всяка версия и уверено да решат кога конструкцията е готова за производство. Този етап на валидиране намалява риска от скъпа повторна работа при увеличаване на производството и е особено полезен при нестандартни конструкции за шприцване по поръчка.
Материал и точност на процеса
Производителите могат да тестват различни смоли като ABS, полипропилен или найлон, за да оценят вариациите на ефективността и да гарантират, че материалното поведение във форма на прототип отразява окончателните характеристики на производството.
Тези контролирани изпитвания подобряват предвидливостта на процеса и по-късно намаляват грешките в настройката. В резултат на това екипите получават надеждни данни, докато поддържат развитието ефективно и точно.
Пластмасови материали, използвани в прототип инекции
Термопластична секция
Термопластиката са най-често срещаните материали в прототипа инжекционна формация, тъй като те могат да омекнат, когато се отопляват и твърдят, когато се охлаждат без химични промени. Това свойство позволява лесна преработка и поддържа бързи производствени цикли.
Общата термопластика включва ABS, полипропилен, поликарбонат, найлон и ацетал. Всеки предлага отделен баланс на сила, гъвкавост и разходи.
- ABS предлага сила и гладки повърхности за прототипи, но ограничена топлосъпротивление.
- Полипропилен е твърд, гъвкав и рентабилен, идеален за живот шарки и опаковка.
- Поликарбонатът осигурява устойчивост, яснота и топлинна толерантност, подходяща за прозрачни, трайни и стерилизирани прототипи.
- Nylon осигурява отлична устойчивост на носенето и сила за функционални компоненти като предавки и лагери.
- Acetal (POM) предлага ниско триене, висока скованост и измерна стабилност, което го прави идеален за прецизно движещи се части като валци и закрепвания.
Термопластиката позволява производството на пластмасови части само за изпитване на свойства за крайна употреба. Инженерите често избират оценки, които приличат на предназначения производствен материал за проверка на структурната цялост и производителността.
Фактори, които влияят на избора на материал
Изборът на материал за прототип формация зависи от механични нужди, части дизайни, и очаквани условия на употреба. Инженерите тежат сила, температурни ограничения, и измерна стабилност срещу разходите и инструментов живот.
Функционално тестване често се предпочита материали, които отразяват окончателната производствена смола, като се гарантират предсказуеми резултати. Естетични цели като прозрачност, цвят, или текстура също селекция.
Производствени фактори като времето на цикъла и износването на матрицата също влияят върху решенията. Абразивни материали като подсилен със стъклени влакна найлон могат да съкратят живота на инструмента и да повишат разходите за екипировка, докато по-меките пластмаси текат по-лесно.
Прототип Mold Създаване и дизайн
Развитие на модела CAD
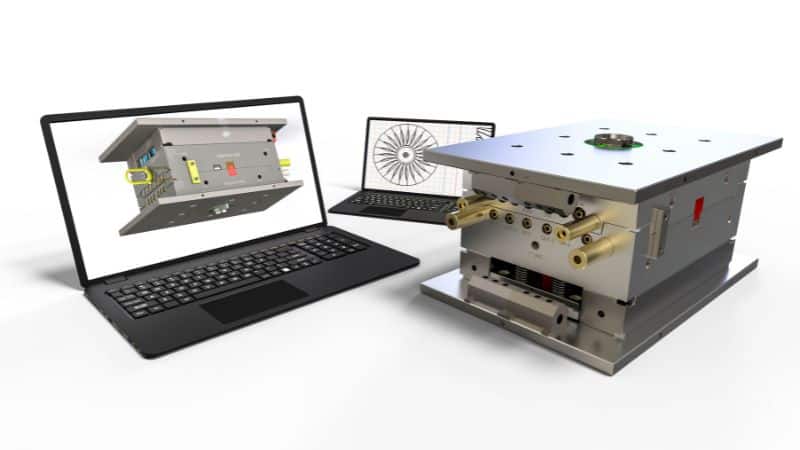
Инженерите започват изработката на прототипна матрица с CAD модел, който определя формата, елементите и размерите на детайла. Моделът трябва да включва функционални подробности като дебелина на стените, наклони за изваждане и подрязвания, за да се осигурят правилно запълване и изваждане. Трябва да се предвиди и как ще се оформят подрязванията в прототипната матрица — често с опростени инструменти като ръчни вложки или сърцевинни щифтове, които запазват гъвкавостта и ограничават разходите.
На този етап проектантските екипи често използват софтуер за параметрично моделиране, за да правят бързи корекции при различни изпитвания или материали. Промените в CAD модела веднага показват как измененията в конструкцията влияят върху геометрията на детайла и изработката на формата.
Ключовите съображения включват:
- Съкращаване на материалите: Настройване на размерите, за да се отчита термична контракция след охлаждане.
- Разположение на ливника: Определяне на мястото, откъдето разтопената пластмаса ще навлиза в кухината.
- Линии за разделяне: Осигуряване на чиста разделяне, за да се избегне блясък или изкривяване.
Точните CAD данни осигуряват безпроблемна изработка на матрицата и намаляват необходимостта от повторна работа на по-късен етап от прототипирането.
Частични дизайни и толерантности
Точността на геометрията и допуските на детайла определят дали прототипите представят качеството на серийното производство. Тесните допуски позволяват прецизно изпитване на сглобки, съвместимост и работни характеристики при реални условия.
При изработката на матрицата проектантите балансират производствените ограничения с функционалните изисквания. Прекалено тесните допуски могат да увеличат времето и разходите за машинна обработка, а твърде широките може да доведат до слаби резултати при оценката на прототипа.
Инженерите използват координатно-измервателни машини (CMM) или 3D скенери за проверка на размерите. Те оценяват също как разположението на ливниците, наклоните за изваждане и охлаждащите канали влияят върху изкривяването или степента на свиване.
Чрез контрол на геометрията и точността на размерите прототипните матрици произвеждат надеждни тестови детайли, които помагат да се потвърдят както замисълът на конструкцията, така и нейната технологичност.
Процесът на блокиране на прототипа
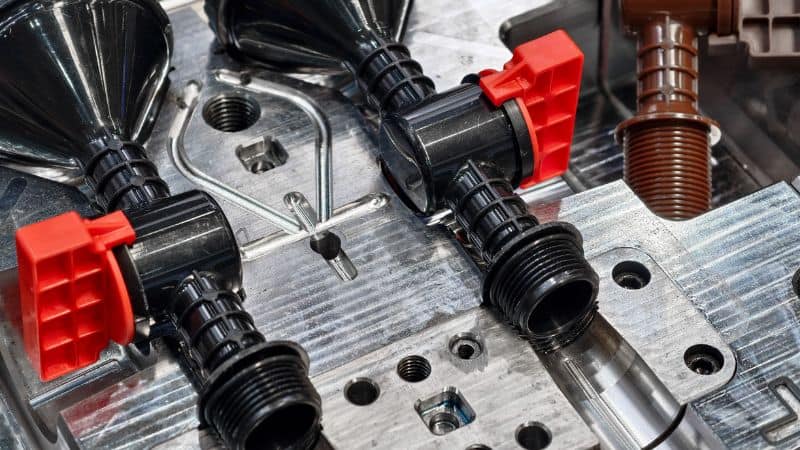
Стъпка по стъпка преглед
Процесът на шприцване започва с проектиране на 3D модел на детайла с професионален софтуер. По този модел прототипна матрица се изработва с CNC машинна обработка от алуминий или месинг. Тези по-меки метали намаляват разходите и срока за изработка, като същевременно осигуряват точни и издръжливи матрици за изпитване.
След изработването матрицата се поставя в преса за шприцване. Избраната термопластична смола се нагрява до разтопяване и след това се впръсква под налягане в кухината на матрицата. Пластмасата се охлажда и втвърдява във формата на кухината. Всеки цикъл обикновено трае под минута и ефективно произвежда няколко еднакви детайла.
След охлаждането матрицата се отваря и изхвърлящите щифтове освобождават формования детайл. След това инженерите подрязват излишния материал и проверяват точността и качеството на повърхността на прототипа.
В сравнение с 3D печатане и CNC Machining
Прототип инжекционно моделиране се различава от 3D печата и CNC машиниране в материалното поведение, точността и разходите за част.
| Аспект | Шприцване | 3D печат | CNC Махиниране |
|---|---|---|---|
| Използван материал | Термопластика за производство | Пластмасови полимери или смоли | Твърди блокове от материал |
| Повърхностна обработка | Гладко, последователно | Варианти, често груби | Гладки, но ограничени форми |
| Точност | Висок | Средни | Висок |
| Най-добре за | Функционално изпитване, средни обеми | Удостоверяване на ранния дизайн | Структурни прототипи |
3D принтиране доставя бързи, ниски разходи модели за проверка на формата и годни, но липсва на материалната сила и качество на повърхността на формираните части. CNC механизирането създава трайни прототипи, но може да бъде скъпо за сложни геометрии или множество единици. Инжектирането осигурява баланс – бързи, реалистични части, които отразяват окончателните характеристики на производството.
Проверки и повторения на качеството
Оценката на качеството започва след като се произвеждат първите моделирани проби. Екипите измерват димензионната точност, проверяват за дефекти като изкривяване или мивка марки, както и тест пригодност и функция в състава. Консистентността на прототипът на инжектиране го прави идеален за проверка на толерантността и производителността на материала.
Ако изпитванията разкрият проблеми, инженерите коригират конструкцията на матрицата, температурите на обработка или налягането на впръскване. Алуминиевите матрици се обработват лесно и промените могат да се направят за часове вместо за седмици. Това подпомага бързите итерации и валидирането на проекта.
Тези проверки гарантират, че когато започва производството, проектирането се доказва, че работи както технически, така и произволно, спестява време и намалява риска от скъпи препроекции по-късно.
Заявления и случаи за използване в промишлеността
Развитие на продуктите и бързо прототипиране
При разработването на продукта се използва прототипова инжекционна форма за създаване на функционални прототипи, които имитират крайните продукти както във форма, така и в материал за предпроизводствена валидация.
Процесът поддържа кратки времена на обрат и нисък обем на производство, което помага на екипите да итерират дизайни бързо. Това осигурява точна обратна връзка за рафиниране на геометрията и производителността.
Компаниите използват този метод за проверка на конструкцията на матрицата, оценка на якостта на детайла и изследване на поведението на материала. Така срокът от концепцията до одобрения производствен проект се съкращава.
Медицински устройства и автоматични компоненти
Медицинската индустрия използва прототип за инжектиране, за да произвежда прецизни и биосъвместими компоненти, като части за спринцовки, хирургични инструменти и инсталации за инструменти. Тъй като медицинските устройства трябва да отговарят на строгите регулаторни и биосъвместими стандарти, прототипът моделиране осигурява съществени функционални части за ранна проверка на безопасността, употребяемостта и съответствието.
В автомобилното производство, инжекционни прототипи играят роля в изпитването на структурни и вътрешни части като клипове, конектори, и елементи на таблото. Прототипи позволяват на инженерите да проверят механична сила, температурна съпротива, и сглобяване на размерите преди започване. Това понижава риска от препроектиране и коригиране по време на производството.
Потребителска електроника и други сектори
Потребителската електроника разчита на прототип инжекционна форма, за да се постигнат точни форми, повърхностни текстури, и стегнати толерантности за жилища, калъфи и конектори. Работните прототипи помагат за проверка на съвместимостта на състава с вътрешен хардуер и създават последователно естетично качество за крайните потребители.
Малкото производство на инжекционно модирани части помага на продуктови екипи тест ергономика, цвят, естетика, и текстура ефективно. Това прави изпитването при термо, механични, или условия за околна среда стрес без големи разходи.
Процесът е еднакво критичен за въздухоплавателното и промишленото оборудване за валидиране на сложни, високоспецифични части, преди да се ангажира с пълнообхватно производство.







