
Микролитьё пластмасс под давлением — технология высокоточного литья пластиковых изделий, позволяющая выпускать сложные детали микронного масштаба крупными сериями. В этой статье мы рассмотрим ключевые аспекты микролитья, чтобы подробнее объяснить, какую пользу оно может принести вашему проекту.
Основы микролитья под давлением
Микролитье пластмасс под давлением предназначено для производства чрезвычайно мелких пластиковых деталей с высокой точностью и повторяемостью. Этот процесс требует точного контроля потока материала, оснастки и движения машины.
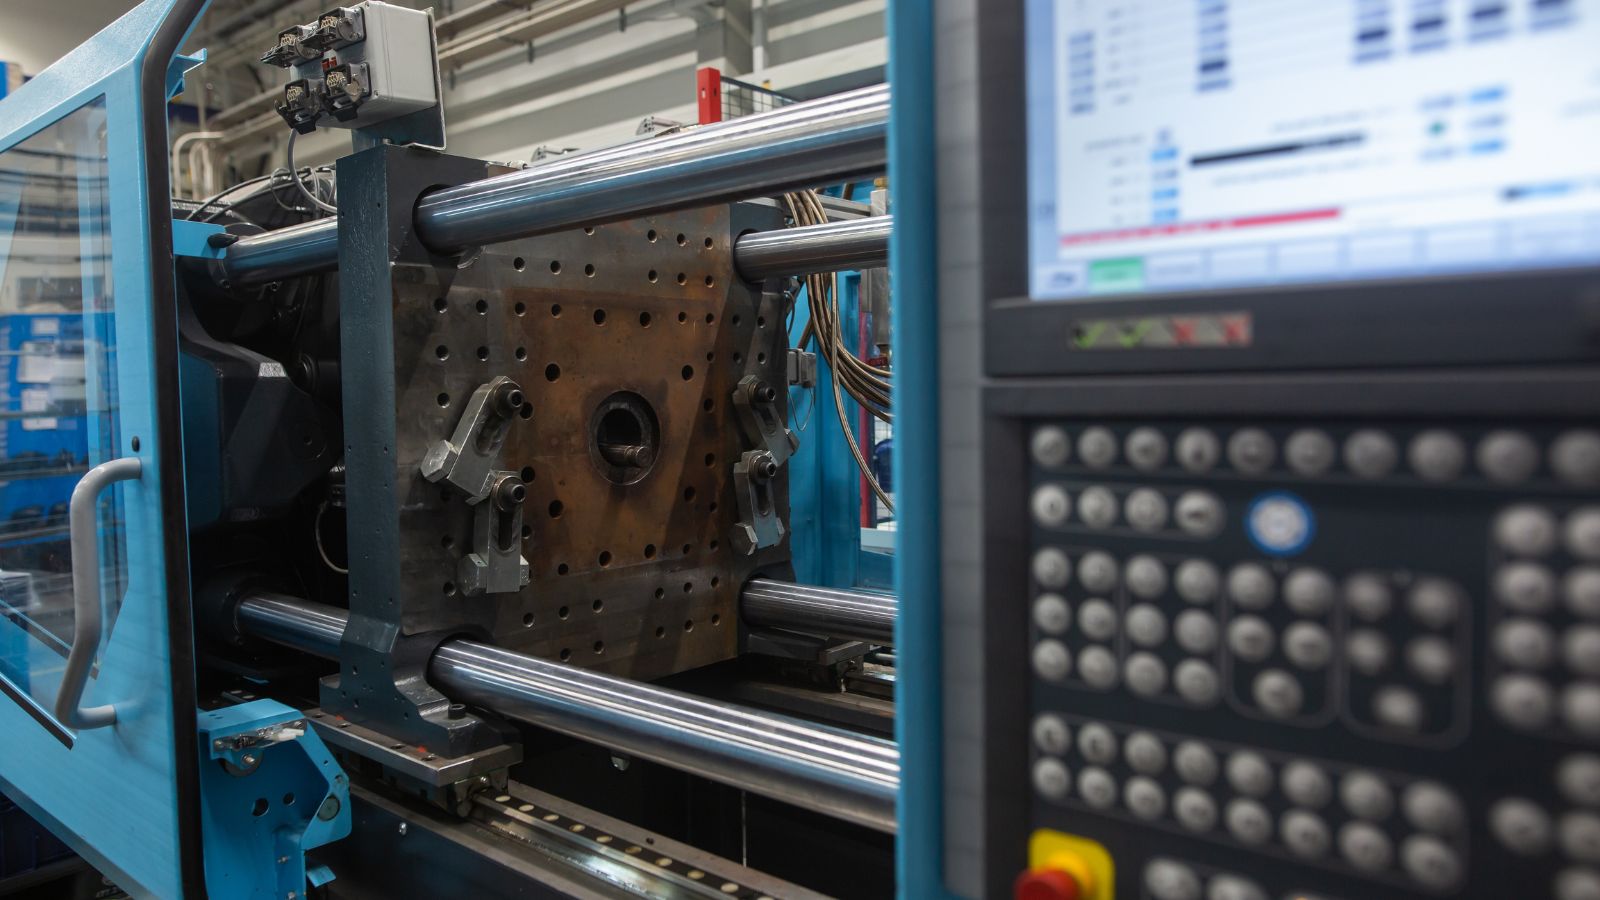
Что такое микролитьё под давлением?
Микролитьё под давлением (также называемое микролитьём или микроформованием) предназначено для компонентов, масса которых часто составляет менее одного грамма и может измеряться миллиграммами.
Процесс микролитья пластмасс под давлением ориентирован на точность при очень малых объёмах впрыска. В некоторых системах объём впрыска составляет менее 0.1 cm³, что требует точного контроля температуры, давления и скорости впрыска. Даже незначительные изменения могут повлиять на качество детали.
Ключевыми определяющими чертами являются:
- Очень малая масса впрыска — часто менее 1 грамма
- Характеристики, измеряемые в микронах
- Допуски по жесткости для однозначных микрометров
- Специализированные устройства для микроинжекции
Заводы-изготовители используют для обработки этих небольших объемов специализированные инструменты и инжекторные установки с высоким разрешением, которые также используют строгие процедуры сушки материала и обработки, поскольку изменения влажности или вязкости могут вызывать дефекты в этом масштабе.
Ключевые отличия от традиционного литья под давлением
Традиционное впрыскивание формирует более крупные части с более широкими окнами процесса, в то время как микровпрыскивание работает в гораздо более узких пределах.
При традиционном литье под давлением небольшие колебания усилия смыкания или скорости впрыска могут не влиять на функцию детали. В микролитье даже малейшие ошибки перемещения машины способны вызвать облой, недолив или закупорку микроструктур.
Кроме того, для получения микровпрыска используются более мелкие формы, более короткие пути движения материалов и более быстрое движение машин.
Этот процесс представляет собой отдельную дисциплину, а не просто уменьшенную версию традиционного литья под давлением.
Материалы для микрокомпонентов
Высокоэффективные полимеры подходят для ответственных микрокомпонентов, используемых в медицинских, электронных и промышленных устройствах. Эти термопласты должны заполнять тонкие стенки и микроскопические элементы, не подвергаясь деградации.
PEEK (полиэфирный кетон эфира): он обеспечивает высокую прочность, химическую стойкость и теплостойкость. Он хорошо работает для имплантируемых или высокотемпературных частей, но его более высокая вязкость к плаву может ограничить поток в ультратонных секциях.
ЛХФ (жидкие кристаллические полимеры): Этот материал обеспечивает очень низкую вязкость при расплавлении и отличный поток материала. Они заполняют длинные тонкие геометрии с меньшим количеством вспышечного и минимально вспышечного слоя, что делает ЛХФ серьезным выбором для микросоединителей и мелких электронных деталей.
К числу других общих материалов относятся PA (nylon), PPS, PC и PMMA. PA предлагает твердость, но может поглощать влагу, которая влияет на размеры. PPS обеспечивает теплостойкость и химическую стойкость при стабильном падении. ПК обеспечивает ударную силу, а PMMA поддерживает оптическую ясность для микрорассеивателей и световодов.
Поток процесса закалки микровпрыскивания
Процесс микролитья следует строгой последовательности, в которой каждый этап — от изготовления оснастки до финальной проверки — оптимизирован для контроля объёма впрыска и точности размеров.
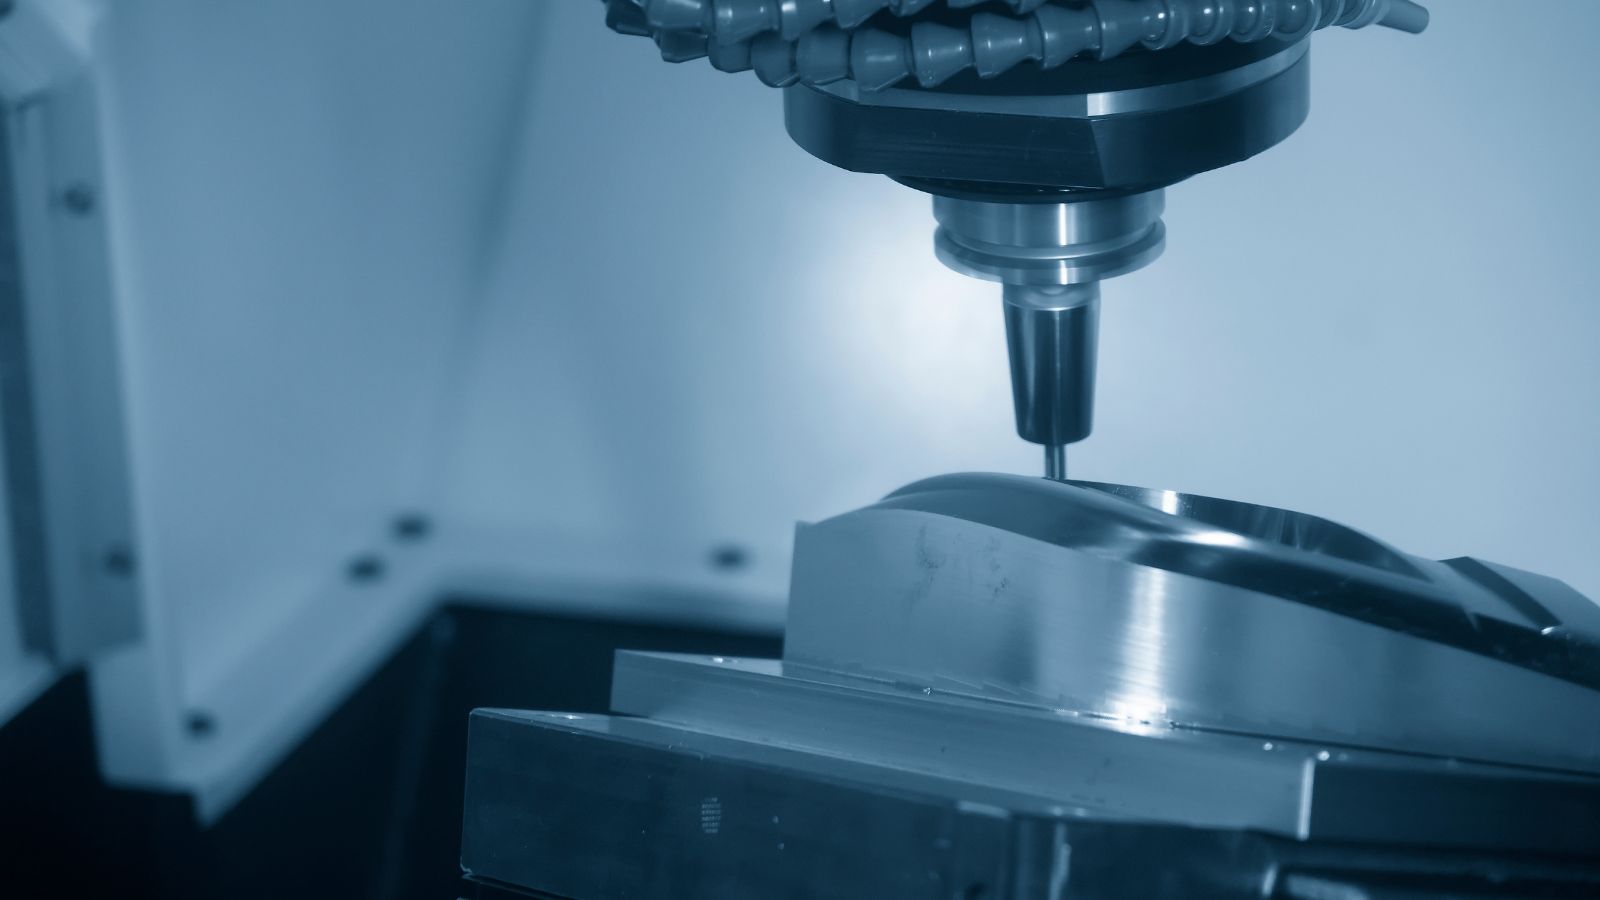
Микронаучная и мягкая конструкция
Микроформы требуют предельной точности и обычно изготавливаются из закалённой инструментальной стали или никелевых сплавов с помощью микрофрезерования или электроэрозионной обработки (EDM). Для стабильности процесса объём гнезда должен точно соответствовать ожидаемому объёму впрыска. Проектировщики обычно уделяют особое внимание следующим параметрам:
- Толщина стенок: предотвращает неравномерное охлаждение и внутреннее напряжение.
- Вентиляция & литниковая система: важны для снижения потери давления и предотвращения захвата воздуха. Инженеры применяют клапанные литники для минимизации следа, туннельные литники для автоматического отделения литника или плёночные литники для плоских деталей.
- Термическое регулирование: Интегрированные охлаждающие каналы и износостойкие вставки предотвращают несогласованность варьирующихся и разъединяющих линий.
Точное впрыскивание и заполнение грудной клетки
На этапе впрыска высокоточный плунжер или шнек подаёт расплавленный материал в пресс-форму. Поскольку заполнение происходит за миллисекунды, для формирования тонких стенок и микромасштабных элементов необходимы высокая скорость впрыска и стабильное давление в полости пресс-формы.
- Мониторинг в реальном времени: современные системы отслеживают давление в гнезде, чтобы обеспечить повторяемость и снизить риск недолива.
- Оптимизация процесса: Операторы с точной температурой плавления и давлением упаковки для поддержания узкого окна обработки.
Охлаждение, выпаривание и контроль качества
Для того чтобы предотвратить такие дефекты, система выброса должна быть тщательно спроектирована — часто с использованием специализированных булавок, вакуумов или аэрозолей — для удаления хрупких частей под единообразным контролем температуры.
- Инспекция на микрометровом уровне: Техники используют системы высокой степени коррекции для проверки однозначных допусков на микрометры.
- Повторяемое производство: Путем отслеживания ключевых параметров процесса для каждого прогона производители обеспечивают последовательное качество по всем партиям с большим объемом продукции.
Случаи применения и промышленного использования
Производители используют микролитьё пластмасс под давлением для выпуска миниатюрных компонентов с жёсткими допусками и стабильным качеством. Отрасли прибегают к этому процессу, когда им нужны небольшие пластиковые компоненты сложной геометрии, выпускаемые крупными сериями.
Автомобильные и промышленные микрочасти
Автомобильный и промышленный секторы используют системы микроинжекции для изготовления долговечных высокоточных деталей, работающих в плотных пространствах.
- микропередачи
- небольшие приводы
- клипы
- кожухи датчиков
- и больше…
Современные транспортные средства содержат много компактных электронных модулей, в которых могут использоваться небольшие пластмассовые компоненты для крепления проводов, соединителей пломб или направляющих подвижных частей.
В промышленном оборудовании микрокомпоненты также применяются в насосах, клапанах и системах управления. Некоторые детали имеют мелкие зубья, тонкие рёбра или небольшие внутренние элементы, которые было бы трудно обрабатывать механически в крупномасштабном производстве.
Этот процесс обеспечивает поддержку производства большого объема продукции при сохранении повторяемого качества, что позволяет обеспечить его точность и эффективность для миниатюризации в автомобильном и промышленном секторах.
Медицинские и медицинские приборы
Медицинские компании используют микролитьё под давлением для изготовления точных микрокомпонентов, размещаемых внутри тела или непосредственно контактирующих с пациентами. К ним относятся:
- катетер
- средства доставки наркотиков
- — кожухи медицинских устройств
- хирургические части инструментов
- и т.д.
Многие из этих микрочастиц весят меньше грамма и содержат характеристики, измеряемые в микронах. Например, кончики катетера могут содержать крошечные каналы и тонкие стенки, которые контролируют поток жидкости. Даже незначительные дефекты могут повлиять на производительность, поэтому производители поддерживают строгий контроль за процессом.
Важное значение имеет также выбор материала. Биосопоставимые полимеры и стерилизуемые смолы, такие, как PEEEC или PPSU, позволяют при необходимости производить повторную стерилизацию или долгосрочную имплантацию.
Электроника и миниатюрные датчики
Для создания соединителей, заглушок, переключателей и микрооптических устройств производители электроники используют микроприборы для впрыскивания.
У многих соединителей очень малый шаг контактов и тонкие изоляционные стенки. Процесс литья должен обеспечивать жёсткие допуски, чтобы гарантировать правильный электрический контакт и взаимное положение. Даже небольшой облой может создать проблемы при сборке.
Микроформирование также поддерживает элементы, используемые с помощью датчиков MEMS и других миниатюрных систем.
Микрофлюиды и лабораторные системы
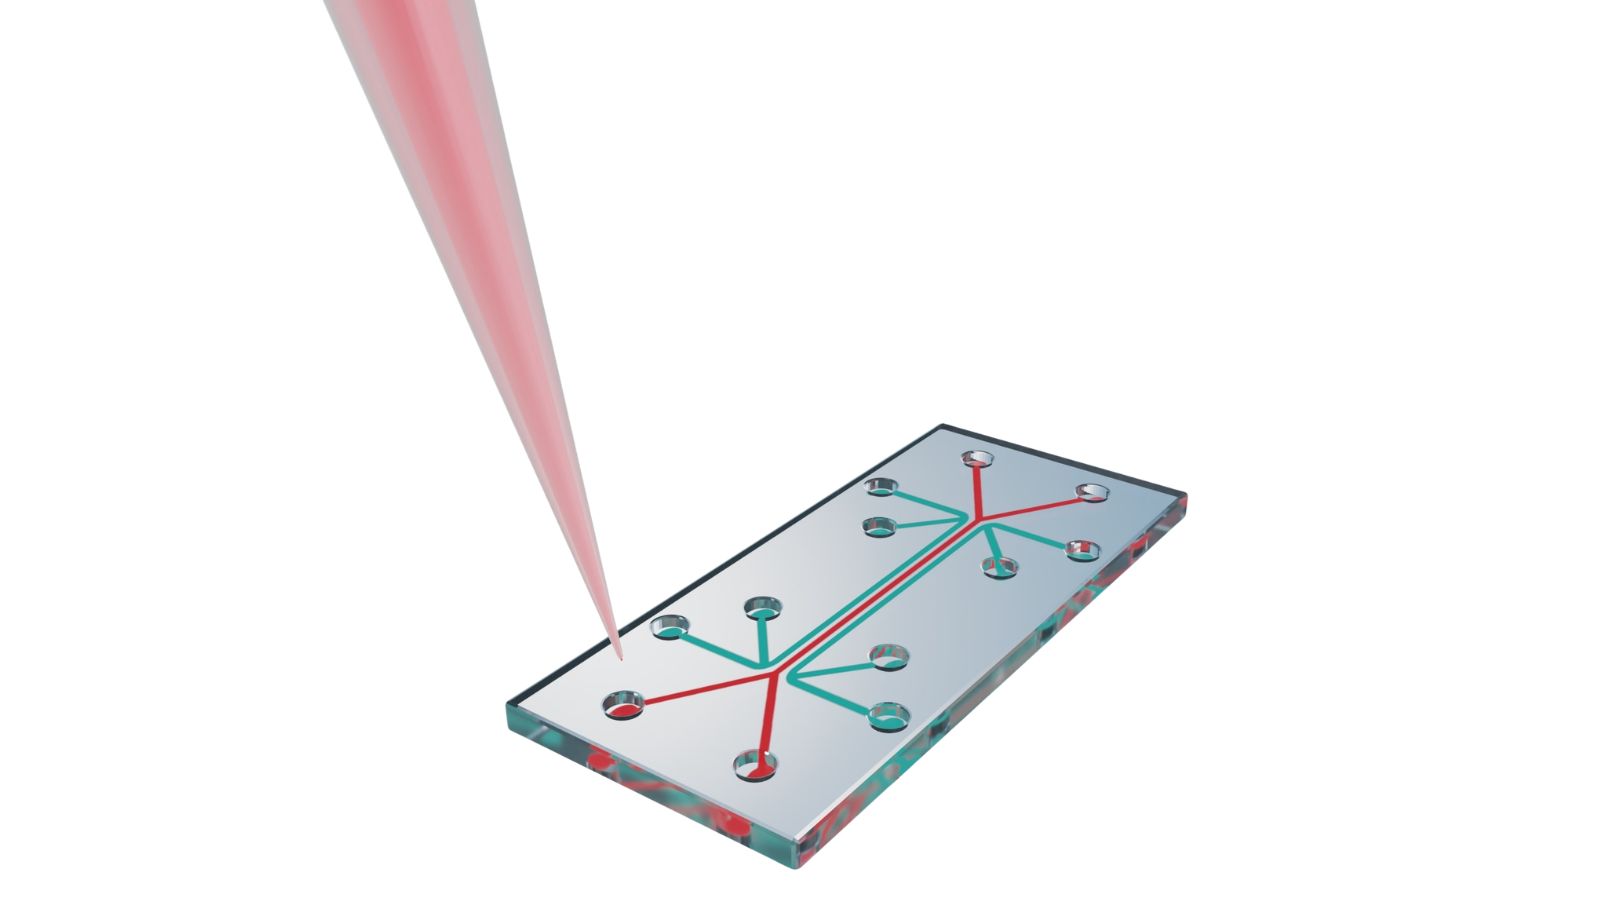
Как здравоохранение, так и отрасль экологических испытаний используют микролитьё под давлением для производства микрофлюидных устройств.
Такие компоненты, как картриджи для лабораторий на чипе, имеют точно сформованные микроканалы, порты и резервуары, предназначенные для перемещения микроскопических капель крови, реагентов или проб воды. Процесс литья должен воспроизводить сложную геометрию с чрезвычайно гладкими поверхностями, чтобы обеспечивать точное управление жидкостью, не нарушая её потока.
Поскольку это зачастую одноразовые диагностические продукты, микроформирование обеспечивает необходимый баланс передовой автоматизации, высокой точности и рентабельности, а также большого объема производства.
Выбирайте Moldie для своего проекта по микролитью пластмасс под давлением
По мере дальнейшего роста глобального спроса на более мелкие, более умные и менее инвазивные технологии способность производить на микроскопическом уровне стала важнейшим конкурентным преимуществом.
Готовы перейти от прототипа микромасштаба к надёжному крупносерийному производству? Уже сегодня станьте партнёром Moldie и воспользуйтесь нашим глубоким опытом в области сложного поведения полимеров, передового изготовления оснастки и строгих протоколов контроля качества. Свяжитесь с нашей инженерной командой прямо сейчас, чтобы получить конкурентное преимущество и воплотить в жизнь свой проект по микролитью пластмасс под давлением!
Часто задаваемые вопросы
Сколько обычно требуется времени, чтобы построить микроформу?
Поскольку микроинструменты требуют специальных методов механики с высоким разрешением, таких, как электропроводка EMM и ультра-мелкое мельничное производство, время работы с инструментами иногда может несколько выходить за рамки стандартных форм.
Можно ли провести перегрев или двухшотное изгибание микрокомпонентов?
Да, использование микроперегонки или двухшотной формации вполне осуществимо и часто используется для комбинирования жестких и гибких материалов, таких, как добавление мягкой уплотняющей прокладки к жесткому кожуху микросочленителя.
Однако этот процесс находится на высоком уровне и требует специализированных роторных тарелок или роботопередаточных систем для обработки и приведения в соответствие микроскопических сборок без нанесения повреждений или перемещения.
Какова наиболее распространенная причина перерасхода бюджетных средств в рамках проектов микроформирования?
Непринятие мер по тщательному анализу на ранних этапах цикла разработки проекта в целях обеспечения эксплуатационной износостойкости (ДФМ) является главной причиной роста расходов.
Если разработчики изделий не учитывают особые реологические (текучие) свойства пластмасс в микронном масштабе, после первого этапа испытаний часто требуются дорогостоящие и длительные изменения оснастки или даже полное переизготовление пресс-формы. Ответственный производитель пресс-форм, такой как Moldie, может предотвратить это благодаря раннему взаимодействию с инженерами и тщательной проверке конструкции.
Могут ли рециркулированные или регринизированные пластмассы использоваться при микрообразовании?
Как правило, повторно измельчённый материал крайне не рекомендуется использовать при микролитье под давлением. Требуемая точность деталей означает, что даже микроскопические примеси, разрушенные полимерные цепи или частицы пыли, попавшие в материал при переработке, могут легко заблокировать микролитник или нарушить целостность хрупкого элемента. Для стабильности процесса и качества деталей почти всегда требуется первичная смола.







