
Mikroinjektiomuovaus on valmistustekniikka, jolla mikronin asteikolla pystytään tuottamaan monimutkaisia muoviosia suuritehoista tuotantoa varten. Tänään tässä blogissa opastamme sinua mikromuovauksen keskeisissä näkökohdissa, jotta ymmärtäisit tarkemmin, kuinka paljon siitä on hyötyä projektillesi.
Mikroruiskeen muokkauksen perusteet
Mikroinjektiomuovauksessa keskitytään tuottamaan erittäin pieniä muoviosia suurella tarkkuudella ja toistettavuudella. Se perustuu materiaalin virtauksen, työkalujen ja koneen liikkeen tarkkaan hallintaan.
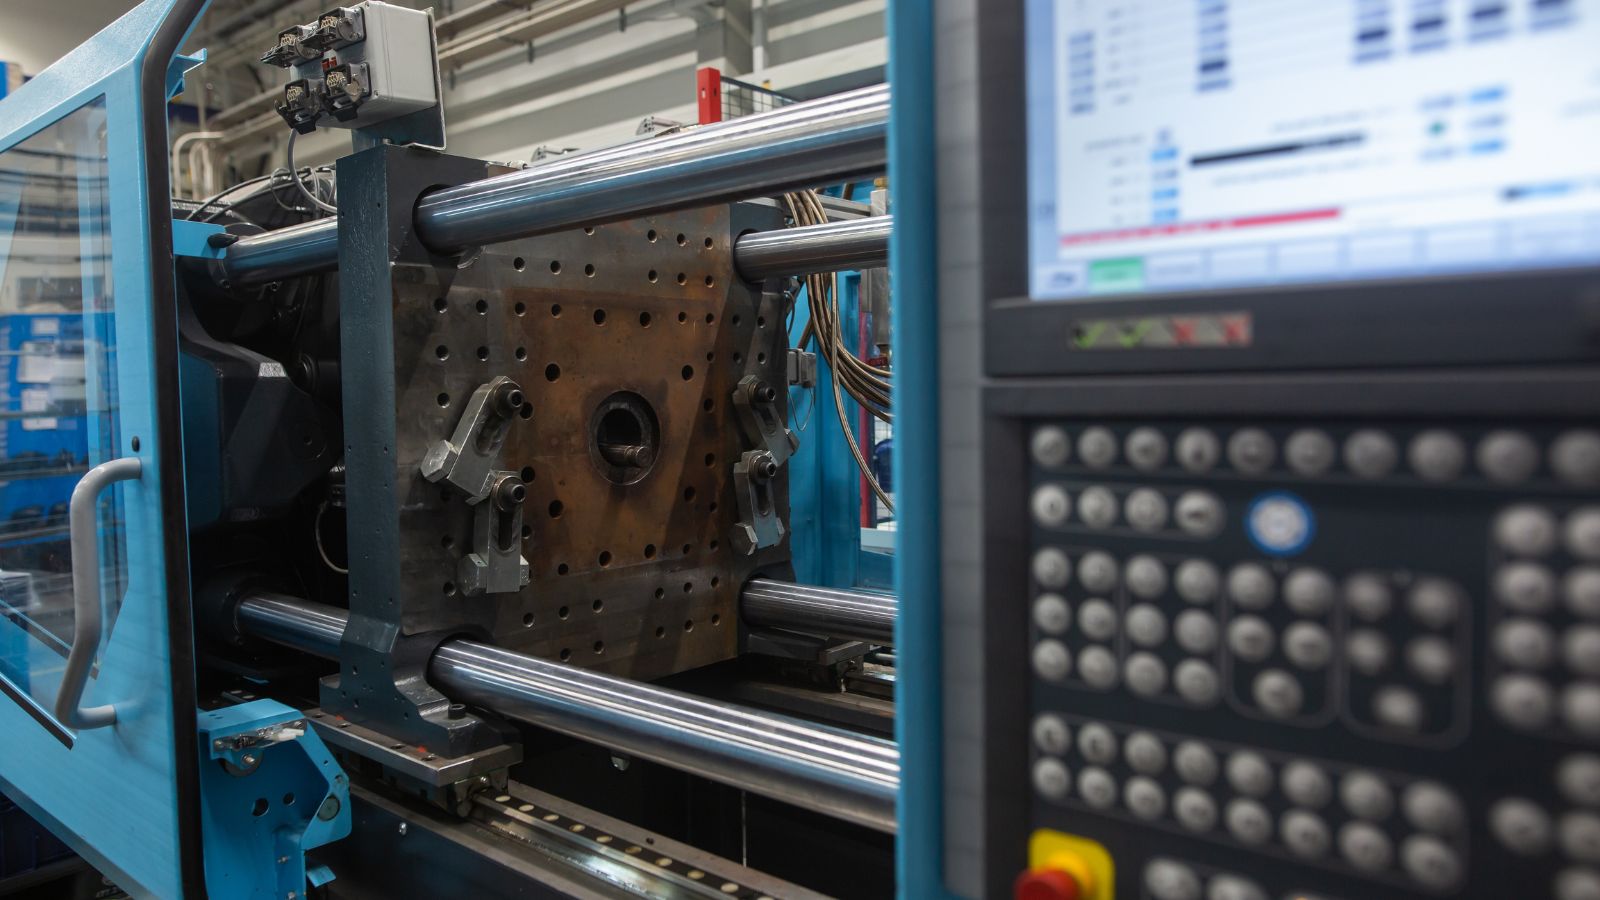
Mikä määrittelee mikroruiskeen muokkauksen?
Mikroinjektiomuovaus (jota kutsutaan myös mikromuovaukseksi tai mikromuovaukseksi) kohdistuu komponentteihin, jotka painavat usein alle yhden gramman ja saattavat pudota milligramman alueelle.
Mikroinjektiomuovausprosessi keskittyy tarkkuuteen hyvin pienissä otoksissa. Osa järjestelmistä ruiskuttaa alle 0,1 cm3, mikä vaatii tiukkaa lämpötilan, paineen ja injektionopeuden hallintaa. Pienetkin muutokset voivat vaikuttaa osan laatuun.
Tärkeimmät määrittävät ominaisuudet ovat:
- Hyvin pienet shottipainot, usein alle 1 grammaa
- Ominaisuudet mikroneina mitattuna
- Yksinumeroisten mikrometrien tiukat toleranssit
- Erikoistuneet mikroinjektiomuovauskoneet
Valmistajat käyttävät näitä pieniä määriä käsitellessään erikoistyökaluja ja korkearesoluutioisia injektioyksikköjä. He myös luottavat tiukkoihin materiaalinkuivaus- ja käsittelymenetelmiin, koska kosteus- tai viskositeettimuutokset voivat aiheuttaa puutteita tässä mittakaavassa.
Kriittiset eroavaisuudet perinteisestä ruiskumuokkauksesta
Perinteinen ruiskumuovaus käsittelee suurempia osia laajemmilla prosessi-ikkunoilla, kun taas mikroinjektiomuovaus toimii paljon kapeammissa rajoissa.
Perinteisessä injektointimuotituksessa pienet puristimen voiman tai injektionopeuden vaihtelut eivät välttämättä vaikuta osan toimintaan. Mikromuotituksessa pienetkin koneen liikevirheet voivat luoda välähdyksiä, lyhyitä laukauksia tai tukkeutuneita mikro-ominaisuuksia.
Mikroinjektiomuovauksessa käytetään myös pienempiä muotteja, lyhyempiä materiaalivirtapolkuja ja nopeampia koneen liikkeitä. Nämä tekijät parantavat hallintaa, mutta vaativat tiukkaa linjausta ja huoltoa.
Prosessista tulee oma tieteenalansa, ei vain skaalattu versio perinteisestä ruiskumuotituksesta.
Mikrokomponenttien materiaalit
Korkealuokkaiset polymeerit tukevat vaativia mikrokomponentteja, joita käytetään lääketieteen, elektroniikan ja teollisuuden laitteissa. Termomuovien on valuttava ohuisiin seiniin ja mikroskaalaa koskeviin yksityiskohtiin heikentämättä.
PEEK (polyeetterieetteriketoni): Se tarjoaa korkean lujuuden, kemiallisen vastuksen ja kuumuuden. Se toimii hyvin implantoitavissa tai korkeassa lämpötilassa olevissa osissa, mutta sen suurempi sulamisviskositeetti voi rajoittaa virtausta ultraohuissa osissa.
LCP (nestekidepolymeerit): Tämä materiaali tuottaa erittäin vähän sulaa viskositeettia ja erinomaista materiaalivirtaa. Ne täyttävät pitkät, ohuet geometrit vähemmällä välkkyvyydellä ja minimaalisella sotasivulla, mikä tekee LCP:stä vahvan vaihtoehdon mikro- liittimille ja hienokärkisille elektronisille osille.
Muita yleisiä materiaaleja ovat PA (nylon), PPS, PC ja PMMA. PA tarjoaa sitkeyttä, mutta voi imeä kosteutta, joka vaikuttaa mittoihin. PPS antaa lämpöä ja kemiallista kestävyyttä vakaalla kutistumisella. PC antaa iskun lujuutta, kun taas PMMA tukee optista selkeyttä mikrolinsseille ja valo-oppaille.
Mikroinjektiomuokkausprosessivirta
Mikromuovausprosessi noudattaa tiukkaa järjestystä, jossa jokainen vaihe – työkalujen rakentamisesta lopputarkastukseen – on optimoitu ampumakoon hallintaan ja mittatarkkuuden mittaamiseen.
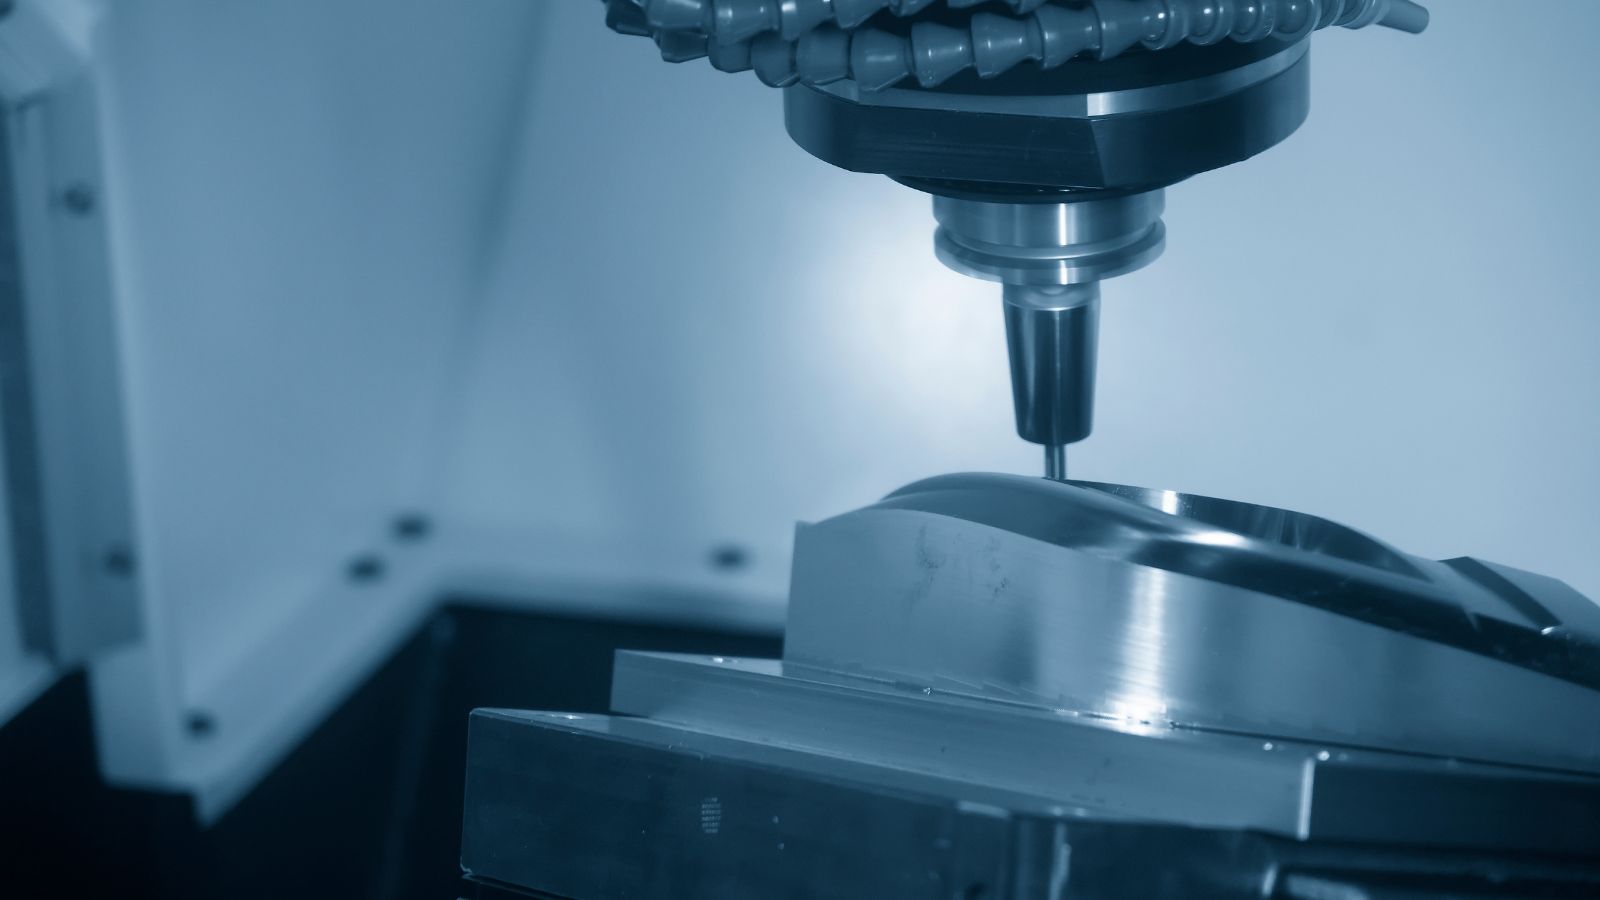
Mikrotyökalut ja muottisuunnittelu
Mikromuotit vaativat äärimmäistä tarkkuutta, ja ne on tyypillisesti rakennettu kovetetusta työkaluteräksestä tai nikkeliseoksesta mikromyllyllä tai EDM:llä. Vakaan prosessin varmistamiseksi ontelon tilavuuden on vastattava täydellisesti odotettua laukauskokoa. Suunnittelijat yleensä priorisoivat:
- Yhdenmukainen seinäpaksuus: Estää epätasaista viilenemistä ja sisäistä stressiä.
- Venting & Gating: Kriittinen painehäviön ja loukkuun jääneen ilman vähentämiseksi. Insinöörit käyttävät venttiiliportteja minimaalisiin jäännöksiin, tunneliportteja automaattiseen poistoon tai filmiportteja litteisiin osiin.
- Lämmönsäätö: Integroidut jäähdytyskanavat ja kulumisenkestävät lisälaitteet estävät sodankäynnin ja erottelemisen.
Tarkkuusruiske ja aukkojen täyttyminen
Ruiskutusvaiheessa korkearesoluutioinen mäntä tai ruuvi syöttää sulan materiaalin muottiin. Koska täytevaihe tapahtuu millisekunneissa, ohuiden seinien ja mikro-ominaisuuksien saavuttamiseksi tarvitaan suuria injektointinopeuksia ja vakaata ontelopainetta.
- Real-Time Monitoring: Kehittyneet järjestelmät jäljittävät ontelopainetta varmistaakseen toistettavuuden ja vähentääkseen lyhyitä laukauksia.
- Prosessioptimointi: Operaattorit hienontavat sulamislämpötilaa ja pakkauspainetta pitääkseen yllä kapeaa käsittelyikkunaa.
Jäähdytys, hylkäys ja laadunvalvonta
Samalla kun mikro-osat viilenevät nopeasti, myös sotasivun riski kasvaa. Tällaisten vikojen estämiseksi ulosvirtausjärjestelmä on suunniteltava huolellisesti – usein käyttämällä erikoisnastaa, tyhjiötä tai ilmaa – jotta herkät osat voidaan poistaa yhtenäisen lämpötilavalvonnan alla.
- Mikrometritasotarkastus: Teknikot käyttävät suursuurennusjärjestelmiä yksinumeroisten mikrometrien toleranssien todentamiseen.
- Toistuva tuotanto: Jäljittämällä prosessin keskeisiä parametreja jokaiselle ajokerralle valmistajat varmistavat yhtenäisen laadun suurissa erissä.
Sovellukset ja teollisuuden käyttötavat
Valmistajat valmistavat mikroruiskumuovauksen avulla mikrokokoisia osia, joilla on tiukat toleranssit ja toistettava laatu. Teollisuus luottaa siihen, kun se tarvitsee pieniä muovikomponentteja, joissa on kompleksiset geometrit suuritehoisessa tuotannossa.
Ajoneuvojen ja teollisuuden mikro-osat
Auto- ja teollisuusalat käyttävät mikroruiskumuovausta tiukoissa tiloissa toimiviin kestäviin, tarkkoihin osiin. Tällaisia ovat esimerkiksi:
- mikrovaihteet
- pienet toimilaitteet
- leikkeet
- Sensorien kotelot
- ja enemmän …
Nykyaikaisissa ajoneuvoissa on monia pieniä elektronisia kompaktimoduuleja, joissa voidaan käyttää pieniä muovikomponentteja johdot, tiivisteliitokset tai ohjaavat liikkuvia osia.
Myös teollisuuslaitteet käyttävät mikrokomponentteja pumpuissa, venttiileissä ja ohjausjärjestelmissä. Osassa osista on hienoja hampaita, ohuita kylkiluita tai pieniä sisäisiä ominaisuuksia, joita olisi vaikea työstää mittakaavassa.
Prosessi tukee suuritehoista tuotantoa säilyttäen samalla toistettavan laadun. Tämä tarkkuus- ja tehokkuustasapaino tekee siitä sopivan autojen ja teollisuuden sovellusten minimoimiseen.
Lääkintä- ja terveydenhuoltolaitteet
Lääkintäyhtiöt ovat riippuvaisia mikroinjektiomuovauksesta, jota käytetään kehon sisällä tai suorassa kontaktissa potilaiden kanssa. Näitä ovat:
- katetrit
- Lääkkeiden jakelulaitteet
- lääkinnällisten laitteiden kotelot
- Kirurginen työkalun osat
- jne.
Monet näistä mikro-osista painavat alle gramman ja sisältävät mikronien mittaisia ominaisuuksia. Esimerkiksi katetrin kärjessä voi olla pieniä kanavia ja ohuita seiniä, jotka säätelevät nesteen virtausta. Pienikin vika voi vaikuttaa suorituskykyyn, joten valmistajat ylläpitävät tiukkaa prosessinhallintaa.
Myös materiaalivalinnalla on merkitystä. Bioyhteensopivat polymeerit ja steriloituvat hartsit, kuten PEEK tai PPSU, mahdollistavat tarvittaessa toistuvan steriloinnin tai pitkäaikaisen implantoinnin.
Elektroniikka ja miniatyyrianturit
Elektroniikkavalmistajat käyttävät mikroruiskumuovausta luodakseen kompaktien laitteiden liittimiä, pistokkeita, kytkimiä ja mikro-optikkoja. Näiden mikrokokoisten osien on mahduttava tiiviiden piirilevyjen tiukkoihin tiloihin.
Monissa liittimissä on hyvin pieni pin-väli ja ohuet eristysseinät. Muotiprosessissa on oltava tiukat toleranssit, joilla varmistetaan asianmukainen sähköinen kosketus ja linjaus. Pienikin välähdys voi aiheuttaa kokoonpano-ongelmia.
Mikromuovaus tukee myös osia, joita käytetään MEMS-antureissa ja muissa miniatyyrijärjestelmissä. Asuminen suojaa herkkiä elementtejä ja pitää laitteen kokonaiskoon pienenä.
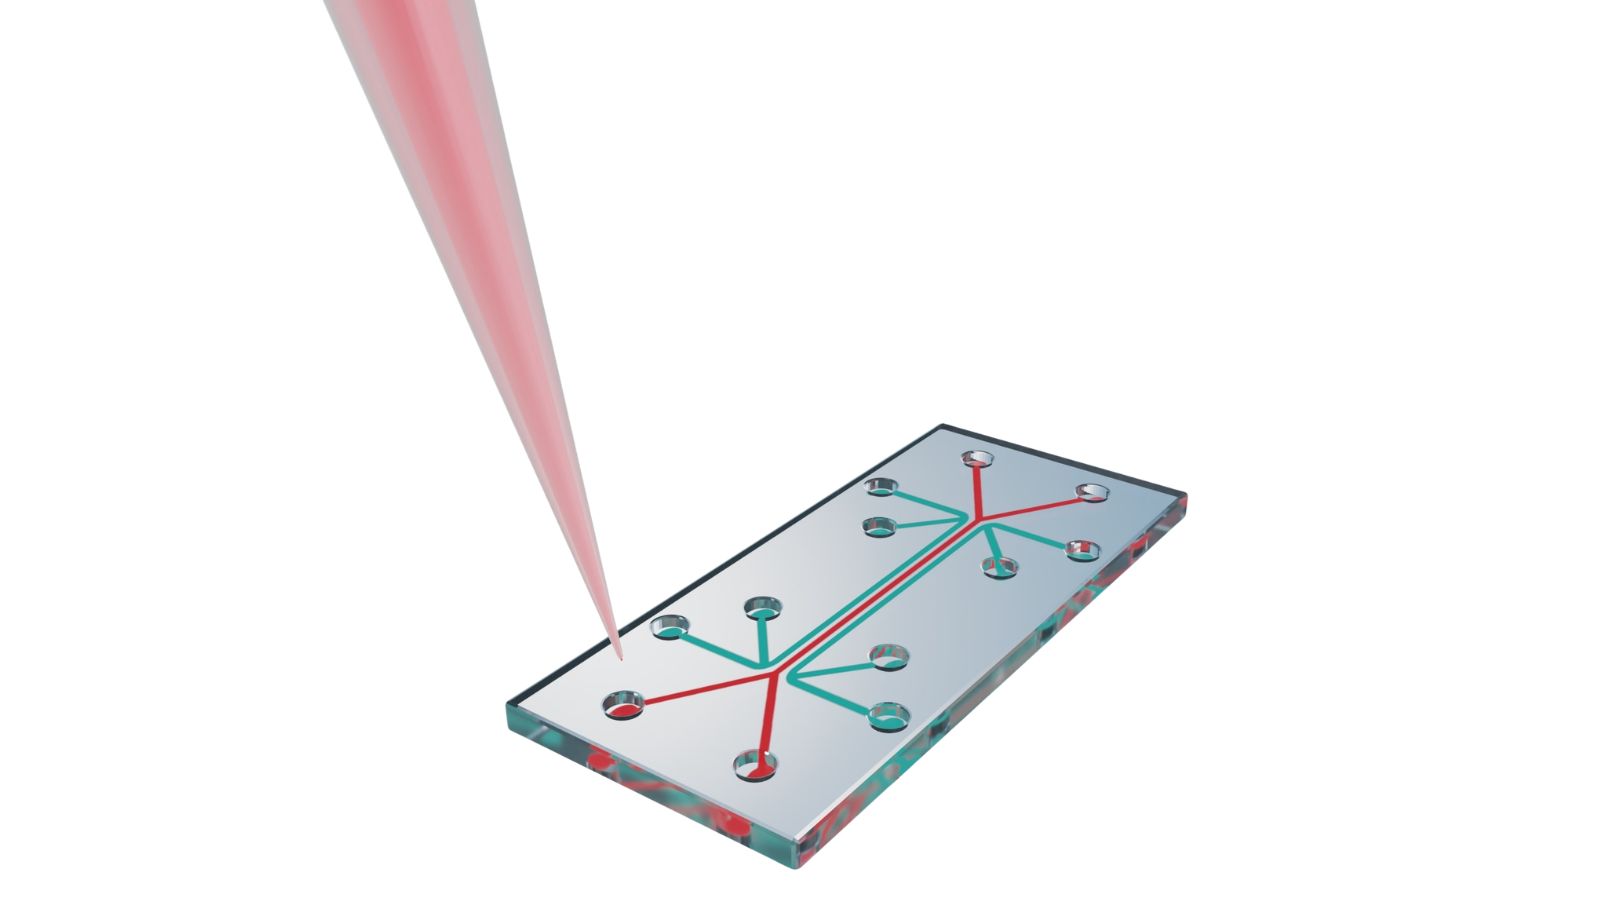
Mikronesteet ja lab-on-chip-järjestelmät
Sekä terveydenhuollon että ympäristötestauksen toimialat luottavat mikroinjektiomuovaukseen mikronesteiden valmistamiseksi.
Näissä komponenteissa, kuten lab-on-a-chip-patruunoissa, on tarkasti muokatut mikrokanavat, portit ja säiliöt, jotka on suunniteltu siirtämään mikroskooppisia veri-, reagenssi- tai vesinäytteitä. Muovausprosessin on toistettava monimutkaisia geometrioita ultrasmooth-pinnoilla, jotta nesteiden tarkka hallinta ei häiritse virtausta.
Koska nämä ovat usein kertakäyttöisiä diagnostisia tuotteita, mikromuovaus tarjoaa tarvittavan tasapainon pitkälle kehitettyyn automaatioon, äärimmäisen tarkkuuteen ja kustannustehokkaaseen, suuritehoiseen tuotantoon.
Valitse Moldie mikroinjektioprojektiisi
Kun pienempien, älykkäämpien ja vähemmän invasiivisten teknologioiden maailmanlaajuinen kysyntä jatkaa kasvuaan, kyvystä valmistaa mikroskooppisella tasolla on tullut ratkaiseva kilpailuetu.
Haluatko siirtää mikrokokoisen prototyypin luotettavaan suursarjatuotantoon? Tee yhteistyötä Moldien kanssa jo tänään ja hyödynnä asiantuntemuksemme polymeerien monimutkaisesta käyttäytymisestä, edistyneestä työkalujen valmistuksesta ja tiukoista laadunvarmistusmenettelyistä. Ota yhteyttä insinööritiimiimme nyt varmistaaksesi kilpailuetusi ja käynnistääksesi mikroruiskuvaluprojektisi!
Usein kysyttyjä kysymyksiä
Kuinka kauan mikromuotin rakentaminen yleensä kestää?
Koska mikrotyökalut vaativat erikoisia, korkearesoluutioisia koneistustekniikoita, kuten johdinten EDM-tekniikkaa ja ultrahienoa jauhamista, lyijyn työkalut voivat toisinaan ulottua hieman standardimuotteja pidemmälle.
Onko mikro-osilla mahdollista tehdä ylimuokkausta tai kahden laukauksen muottia?
Kyllä, mikrokuorrutus tai kahden laukauksen muotti on täysin toteutettavissa, ja sitä käytetään usein jäykkien ja joustavien materiaalien yhdistämiseen, kuten pehmeän tiivisteen lisäämiseen jäykään mikroliitäntäkoteloon.
Tämä prosessi on kuitenkin pitkälle edennyt ja edellyttää erikoisia rotaatiolaattoja tai robotinsiirtojärjestelmiä, jotta mikroskooppiset osakokoonpanot voidaan käsitellä ja saattaa linjaan aiheuttamatta vahinkoa tai siirtymää.
Mikä on yleisin syy budjetin ylityksiin mikromuovaushankkeissa?
Kustannusten nousun ensisijainen syy on se, että kehityssyklin alussa ei ole tehty perusteellista Design for Manufacturance (DFM) -arviointia.
Kun tuotesuunnittelijat eivät ota huomioon muovin ainutlaatuista reologista (virtaavaa) käyttäytymistä mikroniasteikolla, se vaatii usein kalliita, aikaa vieviä työkalumuutoksia tai jopa muottien täydellisen uudelleenrakentamisen ensimmäisen näytteenottovaiheen jälkeen. Vastuullinen muotivalmistaja, kuten Moldie, voi estää tämän varhaisella teknisellä yhteistyöllä ja tiukalla suunnitteluvalidoituksella.
Voidaanko mikromuovauksessa käyttää kierrätettyjä tai regrind-muoveja?
Yleensä regrind-materiaalin käyttö on erittäin lannistavaa mikroinjektiomuovauksessa. Näiltä osilta vaadittava tarkkuus tarkoittaa, että mikroskooppisetkin epäpuhtaudet, hajoavat polymeeriketjut tai kierrätyksen aikana käyttöön otetut pölyhiukkaset voivat helposti estää mikroportin tai vaarantaa herkän ominaisuuden rakenteellisen eheyden. Virgin-hartsia tarvitaan lähes aina prosessin vakauden ja osan laadun varmistamiseksi.







