Микробризгање, као техника производње за високопрецизно бризгање пластике, је у стању да производи сложене пластичне делове микронске величине за производњу великих количина. Данас ћемо вас у овом блогу водити кроз кључне аспекте микро обликовања како бисте боље разумели како то тачно користи вашем пројекту.
Основе микробризгања
Микробризгање пластике се фокусира на производњу изузетно малих пластичних делова са високом тачношћу и поновљивошћу. Ослања се на прецизну контролу протока материјала, алата и кретања машине.
Шта дефинише микробризгање?
Микробризгање (такође названо микрокалуповање или микрокалуповање) циља компоненте које често теже мање од једног грама и могу пасти у милиграмски опсег.
Процес микробризгања се фокусира на прецизност при веома малим величинама убризгавања. Неки системи убризгавају запремине испод 0.1 цм³, што захтева строгу контролу температуре, притиска и брзине убризгавања. Чак и мање промене могу утицати на квалитет дела.
Кључне карактеристике које дефинишу укључују:
- Веома мале тежине кугли, често испод 1 грама
- Карактеристике мерене у микронима
- Уске толеранције у једноцифреним микрометрима
- Наменске машине за микробризгање
Произвођачи користе специјализовани алати и јединице за убризгавање високе резолуције за руковање овим малим запреминама. Такође се ослањају на строге процедуре сушења и руковања материјалом, јер промене влаге или вискозности могу изазвати дефекте у овој размери.
Критичне разлике од традиционалног бризгања
Традиционално бризгање обрађује веће делове са ширим процесним прозорима, док микробризгање функционише у много ужим границама.
Код традиционалног бризгања, мале варијације у сили стезања или брзини убризгавања можда неће утицати на функцију дела. Код микро ливења, чак и мале грешке у кретању машине могу створити бљескове, кратке снимке или блокиране микро карактеристике.
Микробризгање такође користи мање калупе, краће путање протока материјала и брже кретање машине. Ови фактори побољшавају контролу, али захтевају строго поравнање и одржавање.
Процес постаје сопствена дисциплина, а не само умањена верзија традиционалног бризгања.
Материјали за микрокомпоненте
Високоперформансни полимери подржавају захтевне микрокомпоненте које се користе у медицинским, електронским и индустријским уређајима. Ови термопластика мора да тече у танке зидове и микроскопске детаље без деградације.
PEEK (полиетер етар кетон): Нуди високу чврстоћу, хемијску отпорност и топлотну стабилност. Добро функционише за имплантабилне или делове отпорне на високе температуре, али његова већа вискозност растопљеног материјала може ограничити проток у ултратанким пресецима.
LCP (полимери течних кристала): Овај материјал пружа веома низак вискозитет растопа и одличан проток материјала. Попуњавају дугачке, танке геометрије са мање трептања и минималним савијањем. Због тога је LCP јак избор за микро конекторе и електронске делове са финим кораком.
Други уобичајени материјали укључују PA (најлон), PPS, PC и PMMAПА нуди жилавост, али може да апсорбује влагу, што утиче на димензије. ППС пружа отпорност на топлоту и хемикалије са стабилним скупљањем. ПК пружа чврстоћу на удар, док ПММА подржава оптичку јасноћу за микро сочива и светловоде.
Ток процеса микробризгања
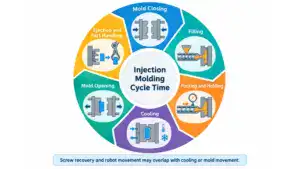
Процес микрокалуповања прати строги редослед где је свака фаза - од израде алата до завршне инспекције - оптимизована за контролу величине сачме и димензионалну тачност.
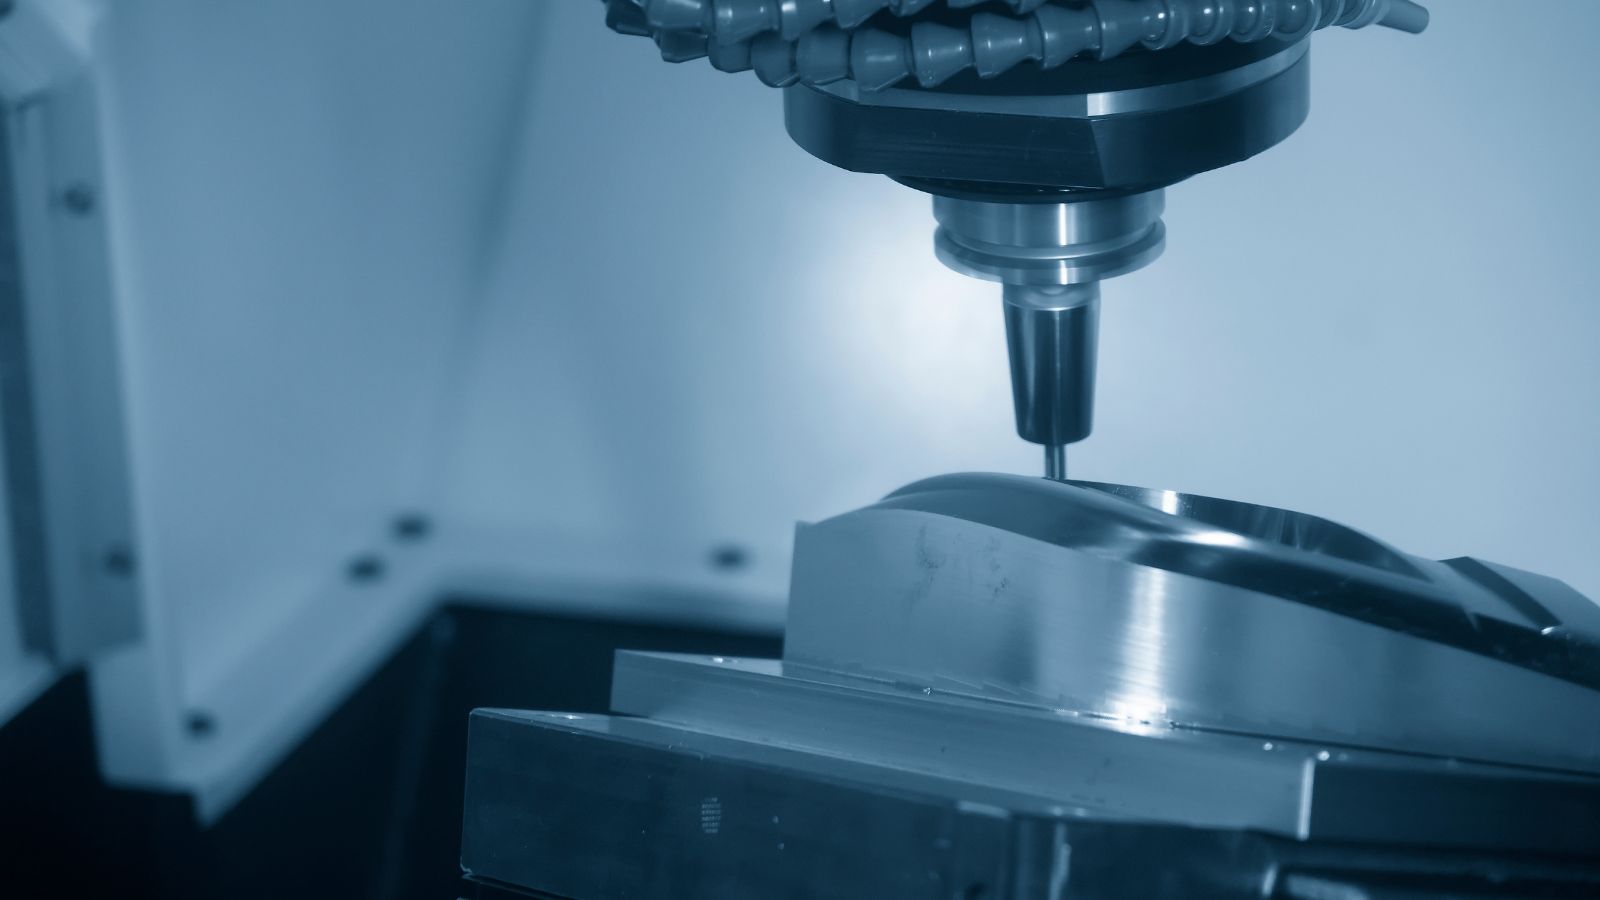
Микро алати и дизајн калупа
Микро калупи захтевају изузетну прецизност и обично се израђују од каљеног алатног челика или легура никла коришћењем микроглодања или ерозионе обраде. Да би се осигурао стабилан процес, запремина шупљине мора савршено да одговара очекиваној величини сачме. Дизајнери обично дају приоритет:
- Уједначена дебљина зида: Спречава неравномерно хлађење и унутрашње напрезање.
- Вентилација и затварање: Кључно за смањење губитка притиска и заробљеног ваздуха. Инжењери користе вентилске затвараче за минималне трагове, тунелске затвараче за аутоматско одвајање или филмске затвараче за равне делове.
- Термална контрола: Интегрисани канали за хлађење и уметци отпорни на хабање спречавају савијање и неусклађеност линије раздвајања.
Прецизно убризгавање и пуњење шупљина
Током фазе убризгавања, клип или завртањ високе резолуције доводи растопљени материјал у калуп. Пошто се фаза пуњења одвија у милисекундама, потребне су велике брзине убризгавања и стабилан притисак у шупљини да би се достигли танки зидови и микроскопски елементи.
- Праћење у реалном времену: Напредни системи прате притисак у шупљини како би осигурали поновљивост и смањили број кратких пуцњева.
- Оптимизација процеса: Оператори фино подешавају температуру топљења и притисак паковања како би одржали узак прозор обраде.
Хлађење, избацивање и контрола квалитета
Иако се микро делови брзо хладе, повећава се и ризик од искривљења. Да би се спречили такви дефекти, систем за избацивање мора бити пажљиво пројектован – често коришћењем специјализованих игли, вакуума или ваздушних асистената – како би се уклонили осетљиви делови уз равномерно контролисану температуру.
- Инспекција микрометром: Техничари користе системе са великим увећањем да би проверили толеранције микрометра са једноцифреном величином.
- Поновљива производња: Праћењем кључних параметара процеса за сваку серију, произвођачи обезбеђују конзистентан квалитет у свим серијама великих количина.
Примене и случајеви употребе у индустрији
Произвођачи користе микробризгање за производњу микрокомпоненти са строгим толеранцијама и поновљивим квалитетом. Индустрије се ослањају на то када им требају мале пластичне компоненте са сложеним геометријама у великој количини производње.
Аутомобилски и индустријски микро делови
Аутомобилски и индустријски сектори користе микробризгање за издржљиве високопрецизне делове који раде у уским просторима. Примери укључују:
- микро зупчаници
- мали актуатори
- клипови
- кућишта сензора
- и још …
Модерна возила садрже многе компактне електронске модуле који могу користити мале пластичне компоненте за осигуравање жица, заптивање конектора или вођење покретних делова.
Слично томе, индустријска опрема такође користи микрокомпоненте у пумпама, вентилима и контролним системима. Неки делови укључују фине зубе, танка ребра или мале унутрашње елементе које би било тешко обрадити у великим размерама.
Процес подржава производњу великих количина уз одржавање поновљивог квалитета. Ова равнотежа прецизности и ефикасности чини га погодним за минијатуризацију у аутомобилској и индустријској индустрији.
Медицински и здравствени уређаји
Медицинске компаније се ослањају на микробризгање за прецизне микрокомпоненте које се користе унутар тела или у директном контакту са пацијентима. То укључује:
- катетери
- уређаји за испоруку лекова
- кућишта медицинских уређаја
- делови хируршког алата
- итд
Многи од ових микро делова теже мање од једног грама и укључују карактеристике које се мере у микронима. На пример, врхови катетера могу садржати ситне канале и танке зидове који контролишу проток течности. Чак и мали дефект може утицати на перформансе, па произвођачи одржавају строгу контролу процеса.
Избор материјала је такође важан. Биокомпатибилни полимери и стерилисајуће смоле као што су PEEK или PPSU омогућавају поновљену стерилизацију или дуготрајну имплантацију када је потребно.
Електроника и минијатурни сензори
Произвођачи електронике користе микробризгање за израду конектора, утикача, прекидача и микрооптике за компактне уређаје. Ове микронске компоненте морају да стану у уске просторе на густим штампаним плочама.
Многи конектори имају веома мали размак између пинова и танке изолационе зидове. Процес обликовања мора да одржава мале толеранције како би се осигурао правилан електрични контакт и поравнање. Чак и мало трептање може изазвати проблеме при склапању.
Микрокалуповање такође подржава делове који се користе са MEMS сензорима и другим минијатурним системима. Кућишта штите осетљиве елементе, а истовремено одржавају укупну величину уређаја малом.
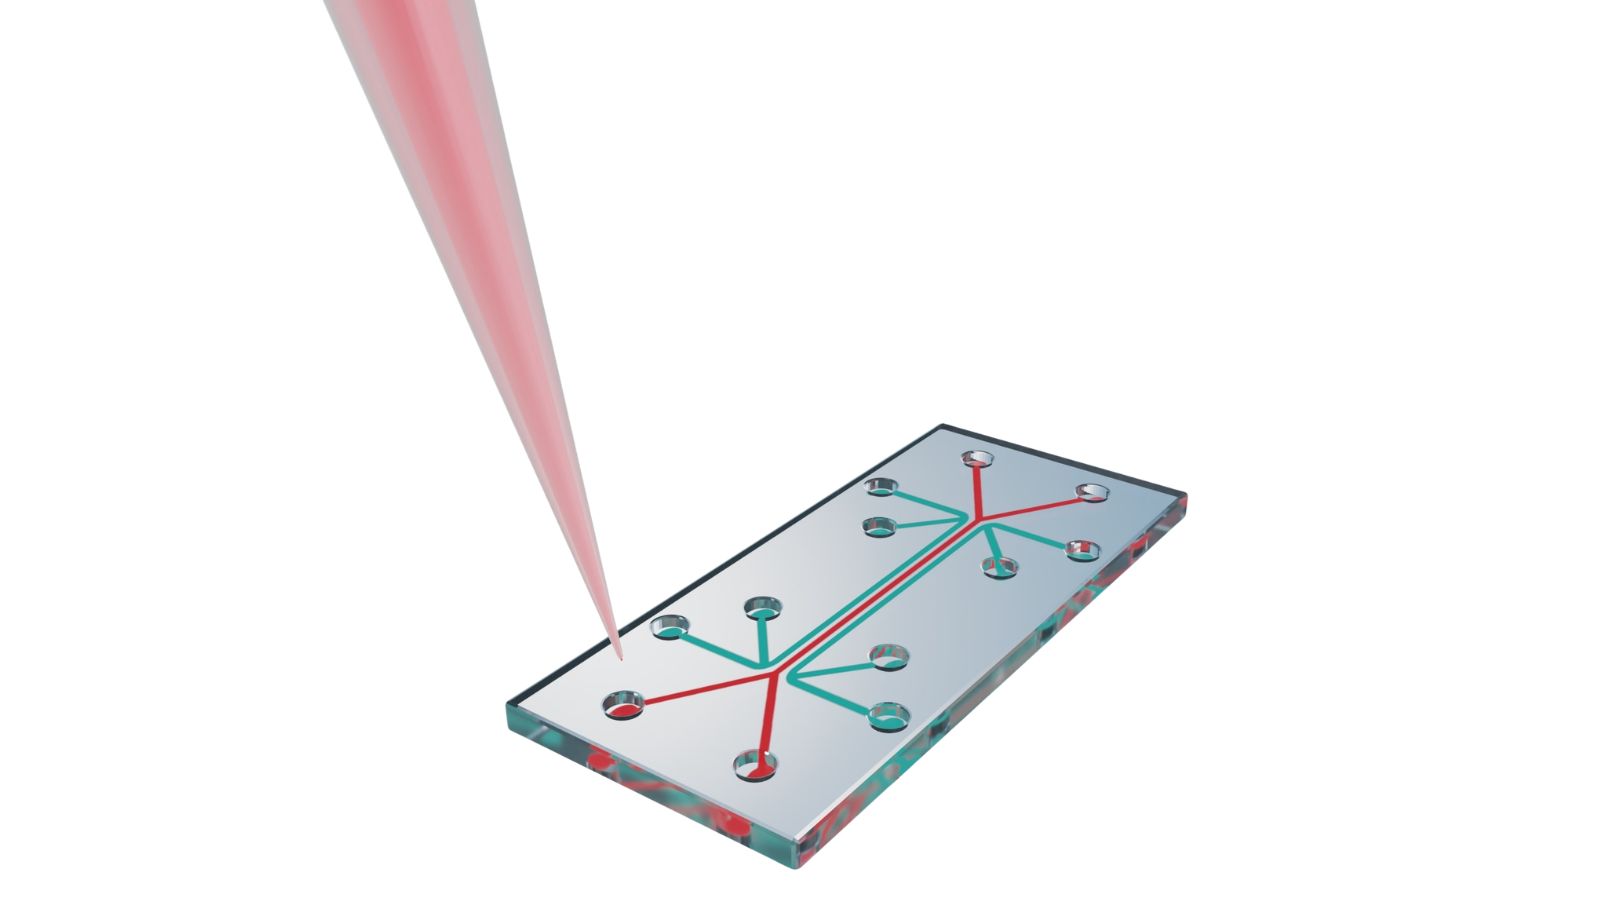
Микрофлуидика и системи „лабораторија на чипу“
И здравствена индустрија и индустрија испитивања животне средине ослањају се на микробризгање за производњу микрофлуидних уређаја.
Ове компоненте, као што су кертриџи „лабораторија на чипу“, имају прецизно обликоване микроканале, отворе и резервоаре дизајниране за померање микроскопских капи крви, реагенса или узорака воде. Процес обликовања мора да реплицира сложене геометрије са ултра-глатким површинама како би се одржала прецизна контрола флуида без ометања протока.
Пошто су то често дијагностички производи за једнократну употребу, микрокалуповање пружа неопходну равнотежу напредне аутоматизације, екстремне прецизности и исплативе производње великих количина.
Изаберите Молди за ваш пројекат микро убризгавања
Како глобална потражња за мањим, паметнијим и мање инвазивним технологијама наставља да расте, способност производње на микроскопском нивоу постала је кључна конкурентска предност.
Спремни сте да претворите свој микро-прототип у поуздану, великосеријску производњу? Удружите се са компанијом Moldie већ данас како бисте искористили наше дубоко искуство у области сложеног понашања полимера, напредне израде алата и строгих протокола за осигурање квалитета. Контактирајте наш инжењерски тим сада да бисте осигурали своју конкурентску предност и оживели свој пројекат микробријожења!
Често постављана питања (ФАК)
Колико времена је обично потребно за израду микро калупа?
Пошто микро алати захтевају специјализоване технике обраде високе резолуције попут жичног ерозионог глодања и ултрафиног глодања, време израде алата може повремено бити мало дуже од стандардних калупа.
Да ли је могуће извршити преливно калуповање или двоструко калуповање на микрокомпонентама?
Да, микро преливање или калуповање са два метка је сасвим изводљиво и често се користи за комбиновање крутих и флексибилних материјала, као што је додавање меке заптивке на круто кућиште микроконектора.
Међутим, овај процес је веома напредан и захтева специјализоване ротационе плоче или роботске системе за пренос како би се микроскопски подсклопови руковали и поравнали без оштећења или померања.
Који је најчешћи узрок прекорачења буџета у пројектима микро калуповања?
Неуспех у спровођењу темељног прегледа дизајна за производљивост (DFM) у раној фази развојног циклуса је главни узрок повећања трошкова.
Када дизајнери производа не узму у обзир јединствена реолошка (текућа) понашања пластике на микронском нивоу, то често захтева скупе и дуготрајне модификације алата или чак потпуну реконструкцију калупа након прве фазе узорковања. Одговоран произвођач калупа као што је Moldie може ово спречити раном инжењерском сарадњом и ригорозном валидацијом дизајна.
Да ли се рециклирана или рециклирана пластика може користити у микрокалуповању?
Генерално, употреба рециклираног материјала се јако не препоручује код микробризгања. Прецизност потребна за ове делове значи да чак и микроскопске нечистоће, деградирани полимерни ланци или честице прашине унете током процеса рециклаже могу лако блокирати микро капију или угрозити структурни интегритет осетљивог елемента. Девичанска смола је скоро увек потребна како би се осигурала стабилност процеса и квалитет дела.