Mikroformowanie wtryskowe jako technika wytwarzania wtrysk tworzyw sztucznych o wysokiej precyzji, jest w stanie wytwarzać skomplikowane elementy plastikowe w skali mikronowej, co pozwala na produkcję wielkoseryjną. W tym wpisie na blogu przeprowadzimy Cię przez kluczowe aspekty mikroformowania, aby lepiej zrozumieć, jak dokładnie przynosi ono korzyści Twojemu projektowi.
Podstawy mikroformowania wtryskowego
Mikroformowanie wtryskowe koncentruje się na wytwarzaniu ekstremalnie małych elementów z tworzyw sztucznych z wysoką dokładnością i powtarzalnością. Opiera się na precyzyjnej kontroli przepływu materiału, narzędzi i ruchu maszyny.
Co definiuje mikroformowanie wtryskowe?
Mikroformowanie wtryskowe (nazywane również mikroformowaniem lub mikroformowaniem) ma na celu opracowanie komponentów, których waga często nie przekracza jednego grama, a może mieścić się w zakresie miligramów.
Proces mikrowtrysku koncentruje się na precyzji przy bardzo małych dawkach. Niektóre systemy wtryskują objętości poniżej 0.1 cm³, co wymaga ścisłej kontroli temperatury, ciśnienia i prędkości wtrysku. Nawet niewielkie zmiany mogą wpłynąć na jakość detalu.
Do najważniejszych cech definiujących należą:
- Bardzo małe ciężarki śrutu, często poniżej 1 grama
- Cechy mierzone w mikronach
- Ścisłe tolerancje w mikrometrach jednocyfrowych
- Dedykowane maszyny do mikrowtrysku
Używają producenci specjalistyczne narzędzia oraz jednostki wtryskowe o wysokiej rozdzielczości, które obsługują te małe objętości. Wymagają one również ścisłych procedur suszenia i obsługi materiału, ponieważ zmiany wilgotności lub lepkości mogą powodować defekty w tej skali.
Istotne różnice w porównaniu z tradycyjnym formowaniem wtryskowym
Tradycyjne formowanie wtryskowe pozwala na przetwarzanie większych części w szerszym zakresie procesów, natomiast mikroformowanie wtryskowe odbywa się w znacznie węższych granicach.
W tradycyjnym formowaniu wtryskowym niewielkie wahania siły zacisku lub prędkości wtrysku mogą nie mieć wpływu na działanie elementu. W mikroformowaniu nawet niewielkie błędy w ruchu maszyny mogą powodować wypływki, niedolewy lub zablokowane mikroelementy.
Mikroformowanie wtryskowe wykorzystuje również mniejsze formy, krótsze ścieżki przepływu materiału i szybsze ruchy maszyny. Czynniki te poprawiają kontrolę, ale wymagają ścisłego ustawienia i konserwacji.
Proces ten staje się osobną dyscypliną, a nie tylko pomniejszoną wersją tradycyjnego formowania wtryskowego.
Materiały do mikrokomponentów
Wysokowydajne polimery są wykorzystywane w wymagających mikrokomponentach stosowanych w urządzeniach medycznych, elektronicznych i przemysłowych. tworzywa termoplastyczne musi wnikać w cienkie ścianki i detale w skali mikro, nie ulegając degradacji.
PEEK (polieteroeteroketon): Zapewnia wysoką wytrzymałość, odporność chemiczną i stabilność cieplną. Dobrze sprawdza się w przypadku części implantowalnych lub wysokotemperaturowych, jednak jego wyższa lepkość stopu może ograniczać przepływ w ultracienkich przekrojach.
LCP (polimery ciekłokrystaliczne): Materiał ten charakteryzuje się bardzo niską lepkością stopu i doskonałym przepływem. Wypełnia długie, cienkie geometrie z mniejszą ilością wypływek i minimalnym odkształceniem. To sprawia, że LCP jest doskonałym wyborem do mikrozłączy i elementów elektronicznych o drobnym rozstawie.
Inne powszechnie stosowane materiały obejmują PA (nylon), PPS, PC i PMMAPA zapewnia wytrzymałość, ale może absorbować wilgoć, co wpływa na wymiary. PPS zapewnia odporność na ciepło i chemikalia oraz stabilny skurcz. PC zapewnia odporność na uderzenia, a PMMA zapewnia przejrzystość optyczną dla mikrosoczewek i światłowodów.
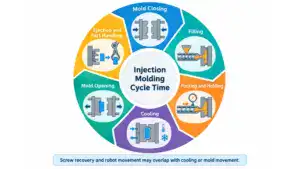
Przepływ procesu mikroformowania wtryskowego
Proces mikrowtrysku przebiega według ściśle określonej sekwencji, w której każdy etap — od konstrukcji narzędzia po końcową kontrolę — jest optymalizowany pod kątem kontroli wielkości wtrysku i dokładności wymiarowej.
Mikronarzędzia i projektowanie form
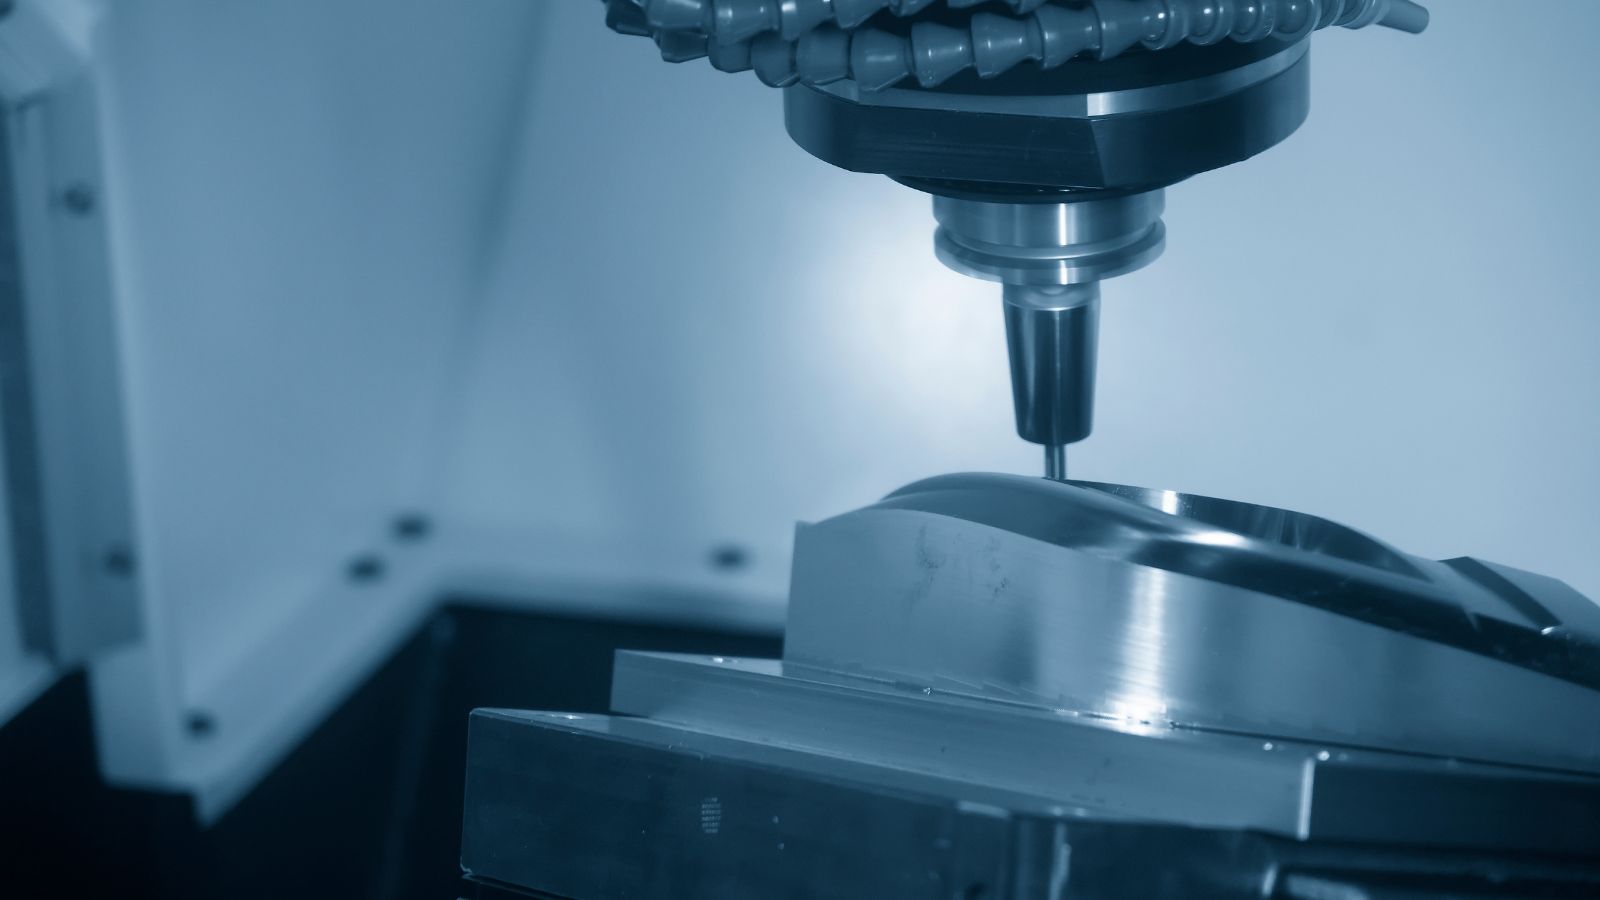
Mikroformy wymagają ekstremalnej precyzji i są zazwyczaj wykonywane z hartowanej stali narzędziowej lub stopów niklu metodą mikrofrezowania lub obróbki elektroerozyjnej (EDM). Aby zapewnić stabilność procesu, objętość gniazda musi idealnie odpowiadać oczekiwanej wielkości wtrysku. Projektanci zazwyczaj stawiają na:
- Jednolita grubość ścianki: Zapobiega nierównomiernemu chłodzeniu i naprężeniom wewnętrznym.
- Odpowietrzanie i bramkowanie: Kluczowe dla redukcji strat ciśnienia i uwięzionego powietrza. Inżynierowie stosują zawory zaworowe, aby zminimalizować ilość pozostałości, zasuwy tunelowe do automatycznego odgazowywania lub zasuwy foliowe do części płaskich.
- Kontrola termiczna: Zintegrowane kanały chłodzące i odporne na zużycie wkładki zapobiegają odkształceniom i przesunięciom linii podziału.
Precyzyjne wstrzykiwanie i wypełnianie ubytków
Na etapie wtrysku, tłok lub ślimak o wysokiej rozdzielczości podaje stopiony materiał do formy. Ponieważ faza napełniania trwa milisekundy, do uzyskania cienkich ścianek i struktur w skali mikro wymagana jest duża prędkość wtrysku i stabilne ciśnienie w gnieździe formy.
- Monitorowanie na żywo: Zaawansowane systemy mierzą ciśnienie w komorze, aby zapewnić powtarzalność i ograniczyć liczbę niedokładnych strzałów.
- Optymalizacja procesu: Operatorzy precyzyjnie dostosowują temperaturę materiału i ciśnienie pakowania, aby utrzymać wąskie okno przetwarzania.
Chłodzenie, wyrzut i kontrola jakości
Chociaż mikroelementy szybko się chłodzą, wzrasta również ryzyko ich odkształcenia. Aby zapobiec takim wadom, system wyrzutu musi być starannie zaprojektowany – często z wykorzystaniem specjalistycznych trzpieni, podciśnienia lub wspomagania powietrznego – aby usuwać delikatne elementy przy zachowaniu jednolitej temperatury.
- Kontrola na poziomie mikrometrów: Technicy wykorzystują systemy o dużym powiększeniu do weryfikacji tolerancji rzędu mikrometrów jednocyfrowych.
- Powtarzalna produkcja: Dzięki śledzeniu kluczowych parametrów procesu dla każdego cyklu produkcyjnego producenci mogą zagwarantować spójną jakość w przypadku dużych partii produkcyjnych.
Zastosowania i przypadki użycia w branży
Producenci wykorzystują mikroformowanie wtryskowe do produkcji mikroelementów o ścisłych tolerancjach i powtarzalnej jakości. Branże wykorzystują je, gdy potrzebują małych elementów z tworzyw sztucznych o złożonej geometrii w produkcji wielkoseryjnej.
Części mikro do samochodów i przemysłu
W motoryzacji i przemyśle mikroformowanie wtryskowe jest wykorzystywane do produkcji trwałych, precyzyjnych części, które mogą pracować w ciasnych przestrzeniach. Przykłady obejmują:
- mikroprzekładnie
- małe siłowniki
- Teledyski
- obudowy czujników
- i więcej …
Nowoczesne pojazdy zawierają wiele kompaktowych modułów elektronicznych, które mogą wykorzystywać małe elementy plastikowe do zabezpieczania przewodów, uszczelniania złączy lub prowadzenia ruchomych części.
Podobnie, urządzenia przemysłowe wykorzystują mikrokomponenty w pompach, zaworach i systemach sterowania. Niektóre części zawierają drobne zęby, cienkie żebra lub drobne elementy wewnętrzne, które trudno byłoby obrabiać na dużą skalę.
Proces ten umożliwia produkcję wielkoseryjną przy jednoczesnym zachowaniu powtarzalnej jakości. Ta równowaga między precyzją a wydajnością sprawia, że nadaje się on do miniaturyzacji w zastosowaniach motoryzacyjnych i przemysłowych.
Urządzenia medyczne i opieki zdrowotnej
Firmy medyczne wykorzystują technologię mikrowtrysku do produkcji precyzyjnych mikroelementów stosowanych wewnątrz organizmu lub w bezpośrednim kontakcie z pacjentami. Należą do nich:
- cewniki
- urządzenia do podawania leków
- obudowy urządzeń medycznych
- części narzędzi chirurgicznych
- itd.
Wiele z tych mikroelementów waży mniej niż gram i charakteryzuje się parametrami mierzonymi w mikronach. Na przykład końcówki cewników mogą zawierać maleńkie kanaliki i cienkie ścianki, które regulują przepływ płynu. Nawet drobna wada może wpłynąć na wydajność, dlatego producenci ściśle kontrolują proces produkcji.
Wybór materiału również ma znaczenie. Biokompatybilne polimery i żywice sterylizowalne, takie jak PEEK lub PPSU, umożliwiają wielokrotną sterylizację lub długotrwałą implantację w razie potrzeby.
Elektronika i czujniki miniaturowe
Producenci elektroniki wykorzystują mikroformowanie wtryskowe do tworzenia złączy, wtyczek, przełączników i mikroelementów optycznych do urządzeń kompaktowych. Te mikroelementy muszą zmieścić się w ciasnych przestrzeniach na gęstych płytkach drukowanych.
Wiele złączy charakteryzuje się bardzo małym rozstawem pinów i cienkimi ściankami izolacyjnymi. Proces formowania musi zachować ścisłe tolerancje, aby zapewnić prawidłowy kontakt elektryczny i dopasowanie. Nawet niewielkie odkształcenie może powodować problemy z montażem.
Mikroformowanie jest również stosowane w elementach czujników MEMS i innych miniaturowych systemach. Obudowy chronią wrażliwe elementy, jednocześnie zachowując niewielkie rozmiary urządzenia.
Mikroprzepływy i systemy laboratoryjne na chipie
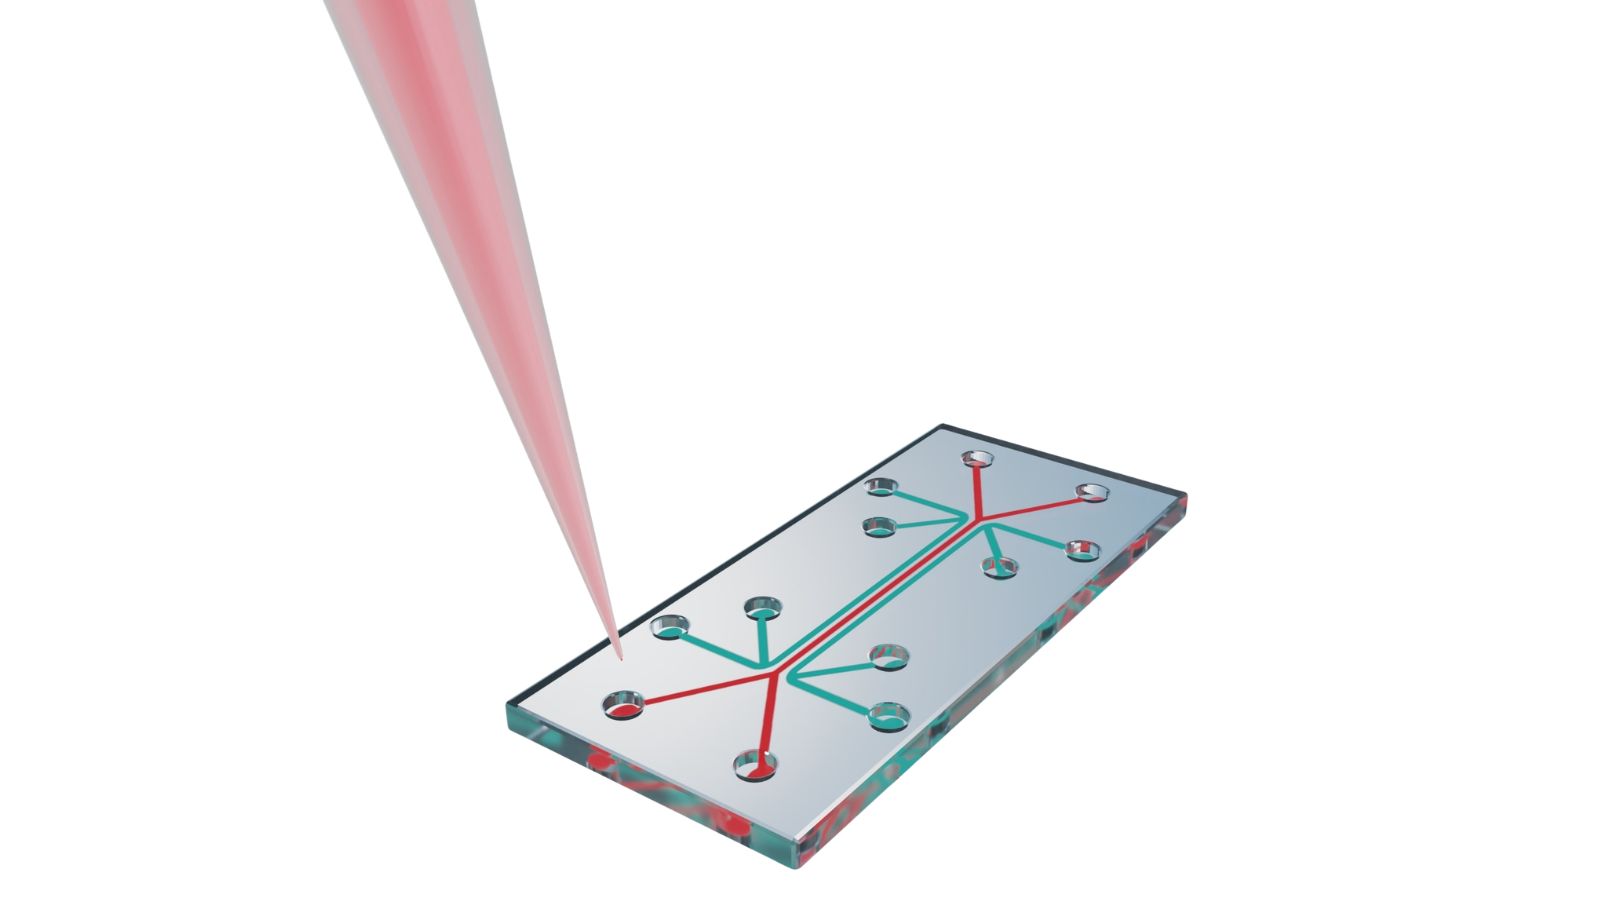
Branża opieki zdrowotnej i badań środowiskowych wykorzystuje technologię mikrowtrysku do produkcji urządzeń mikroprzepływowych.
Komponenty te, takie jak wkłady lab-on-a-chip, posiadają precyzyjnie uformowane mikrokanaliki, porty i zbiorniki, zaprojektowane do przemieszczania mikroskopijnych kropli krwi, odczynników lub próbek wody. Proces formowania musi odzwierciedlać złożoną geometrię z ultragładkimi powierzchniami, aby zachować precyzyjną kontrolę przepływu płynu bez zakłócania przepływu.
Ponieważ są to często jednorazowe produkty diagnostyczne, mikrowtrysk zapewnia niezbędną równowagę między zaawansowaną automatyzacją, wyjątkową precyzją i ekonomiczną produkcją wielkoseryjną.
Wybierz Moldie do swojego projektu mikrowtrysku
W obliczu stale rosnącego światowego popytu na mniejsze, inteligentniejsze i mniej inwazyjne technologie, możliwość produkcji na poziomie mikroskopowym stała się kluczową przewagą konkurencyjną.
Gotowy na przekształcenie swojego prototypu w skali mikro w niezawodną produkcję wielkoseryjną? Nawiąż współpracę z Moldie już dziś i skorzystaj z naszej szerokiej wiedzy specjalistycznej w zakresie złożonych zachowań polimerów, zaawansowanej produkcji narzędzi i rygorystycznych protokołów zapewnienia jakości. Skontaktuj się z naszym zespołem inżynierów już teraz aby zapewnić sobie przewagę konkurencyjną i wcielić w życie swój projekt mikrowstrzyknięć!
Najczęściej zadawane pytania (FAQ)
Ile czasu zajmuje zazwyczaj wykonanie mikroformy?
Ponieważ mikronarzędzia wymagają specjalistycznych technik obróbki o wysokiej rozdzielczości, takich jak elektroerozyjne drążenie drutowe i frezowanie ultraprecyzyjne, czas realizacji narzędzi może czasami nieznacznie przekraczać czas realizacji standardowych form.
Czy możliwe jest wykonanie formowania wtryskowego mikrokomponentów?
Tak, mikronadformowanie lub formowanie dwustrzałowe jest całkowicie wykonalne i często wykorzystuje się je do łączenia materiałów sztywnych i elastycznych, np. dodawania miękkiej uszczelki do sztywnej obudowy mikrozłącza.
Proces ten jest jednak wysoce zaawansowany i wymaga specjalistycznych obrotowych płyt lub robotycznych systemów transferowych do obsługi i ustawiania mikroskopijnych podzespołów bez powodowania uszkodzeń lub przesunięć.
Jaka jest najczęstsza przyczyna przekroczenia budżetu w projektach mikrowtrysku?
Główną przyczyną wzrostu kosztów jest brak przeprowadzenia gruntownej analizy projektu pod kątem możliwości produkcji (DFM) na wczesnym etapie cyklu rozwoju.
Gdy projektanci produktów nie uwzględniają unikalnych właściwości reologicznych (płynięcia) tworzyw sztucznych w skali mikronowej, często konieczne są kosztowne i czasochłonne modyfikacje narzędzi, a nawet całkowita przebudowa formy po pierwszej fazie próbkowania. Odpowiedzialny producent form, taki jak Moldie, może temu zapobiec dzięki wczesnej współpracy inżynieryjnej i rygorystycznej walidacji projektu.
Czy w mikroformowaniu można stosować tworzywa sztuczne pochodzące z recyklingu lub zmielone?
Generalnie, stosowanie materiału przemiałowego jest zdecydowanie odradzane w formowaniu mikrowtryskowym. Precyzja wymagana w przypadku tych elementów oznacza, że nawet mikroskopijne zanieczyszczenia, zdegradowane łańcuchy polimerowe lub cząsteczki pyłu wprowadzone podczas recyklingu mogą łatwo zablokować mikrowlew lub naruszyć integralność strukturalną delikatnego elementu. Żywica pierwotna jest prawie zawsze wymagana, aby zapewnić stabilność procesu i jakość elementu.