Mikrovstrekovanie plastov ako výrobná technika pre vysoko presné vstrekovanie plastov, dokáže vyrábať zložité plastové diely v mikrónovom meradle pre veľkoobjemovú výrobu. Dnes vás v tomto blogu prevedieme kľúčovými aspektmi mikroformovania, aby ste hlbšie pochopili, ako presne prospieva vášmu projektu.
Základy mikrovstrekovania plastov
Mikrovstrekovanie plastov sa zameriava na výrobu extrémne malých plastových dielov s vysokou presnosťou a opakovateľnosťou. Spolieha sa na presné riadenie toku materiálu, nástrojov a pohybu stroja.
Čo definuje mikrovstrekovanie plastov?
Mikrovstrekovanie (tiež nazývané mikrovstrekovanie alebo mikrovstrekovanie) sa zameriava na komponenty, ktoré často vážia menej ako jeden gram a môžu spadať do miligramového rozsahu.
Proces mikrovstrekovania sa zameriava na presnosť pri veľmi malých veľkostiach dávok. Niektoré systémy vstrekujú objemy pod 0.1 cm³, čo si vyžaduje prísnu kontrolu teploty, tlaku a rýchlosti vstrekovania. Aj malé zmeny môžu ovplyvniť kvalitu dielu.
Medzi kľúčové určujúce znaky patria:
- Veľmi malé hmotnosti striel, často pod 1 gram
- Vlastnosti merané v mikrónoch
- Prísne tolerancie v jednociferných mikrometroch
- Špecializované mikrovstrekovacie stroje
Výrobcovia používajú špecializované nástroje a vstrekovacie jednotky s vysokým rozlíšením na spracovanie týchto malých objemov. Spoliehajú sa tiež na prísne postupy sušenia a manipulácie s materiálom, pretože zmeny vlhkosti alebo viskozity môžu v tomto rozsahu spôsobiť chyby.
Kritické rozdiely oproti tradičnému vstrekovaniu plastov
Tradičné vstrekovanie plastov spracováva väčšie diely so širšími procesnými oknami, zatiaľ čo mikrovstrekovanie pracuje v oveľa užších medziach.
Pri tradičnom vstrekovaní plastov nemusia malé zmeny upínacej sily alebo rýchlosti vstrekovania ovplyvniť funkciu dielu. Pri mikroformovaní môžu aj malé chyby pohybu stroja spôsobiť preskoky, krátke zábery alebo zablokované mikroprvky.
Mikrovstrekovanie plastov tiež využíva menšie formy, kratšie dráhy toku materiálu a rýchlejšie pohyby stroja. Tieto faktory zlepšujú kontrolu, ale vyžadujú si prísne zarovnanie a údržbu.
Tento proces sa stáva samostatnou disciplínou, nielen zmenšenou verziou tradičného vstrekovania plastov.
Materiály pre mikrokomponenty
Vysokoúčinné polyméry podporujú náročné mikrosúčiastky používané v lekárskych, elektronických a priemyselných zariadeniach. Tieto termoplasty musí zatekať do tenkých stien a mikroskopických detailov bez degradácie.
PEEK (polyéteréterketón): Ponúka vysokú pevnosť, chemickú odolnosť a tepelnú stabilitu. Je vhodný pre implantovateľné alebo vysokoteplotné diely, ale jeho vyššia viskozita taveniny môže obmedziť tok v ultratenkých rezoch.
LCP (polyméry z tekutých kryštálov): Tento materiál poskytuje veľmi nízku viskozitu taveniny a vynikajúci tok materiálu. Vypĺňa dlhé, tenké geometrie s menším prehnutím a minimálnou deformáciou. Vďaka tomu je LCP silnou voľbou pre mikrokonektory a elektronické súčiastky s jemným rozstupom.
Medzi ďalšie bežné materiály patria PA (nylon), PPS, PC a PMMAPA ponúka húževnatosť, ale dokáže absorbovať vlhkosť, čo ovplyvňuje rozmery. PPS poskytuje tepelnú a chemickú odolnosť so stabilným zmršťovaním. PC poskytuje rázovú húževnatosť, zatiaľ čo PMMA podporuje optickú čistotu pre mikrošošovky a svetlovody.
Priebeh procesu mikrovstrekovania
Proces mikroformovania sa riadi prísnou postupnosťou, kde je každá fáza – od výroby nástroja až po konečnú kontrolu – optimalizovaná pre kontrolu veľkosti vstreknutia a rozmerovú presnosť.
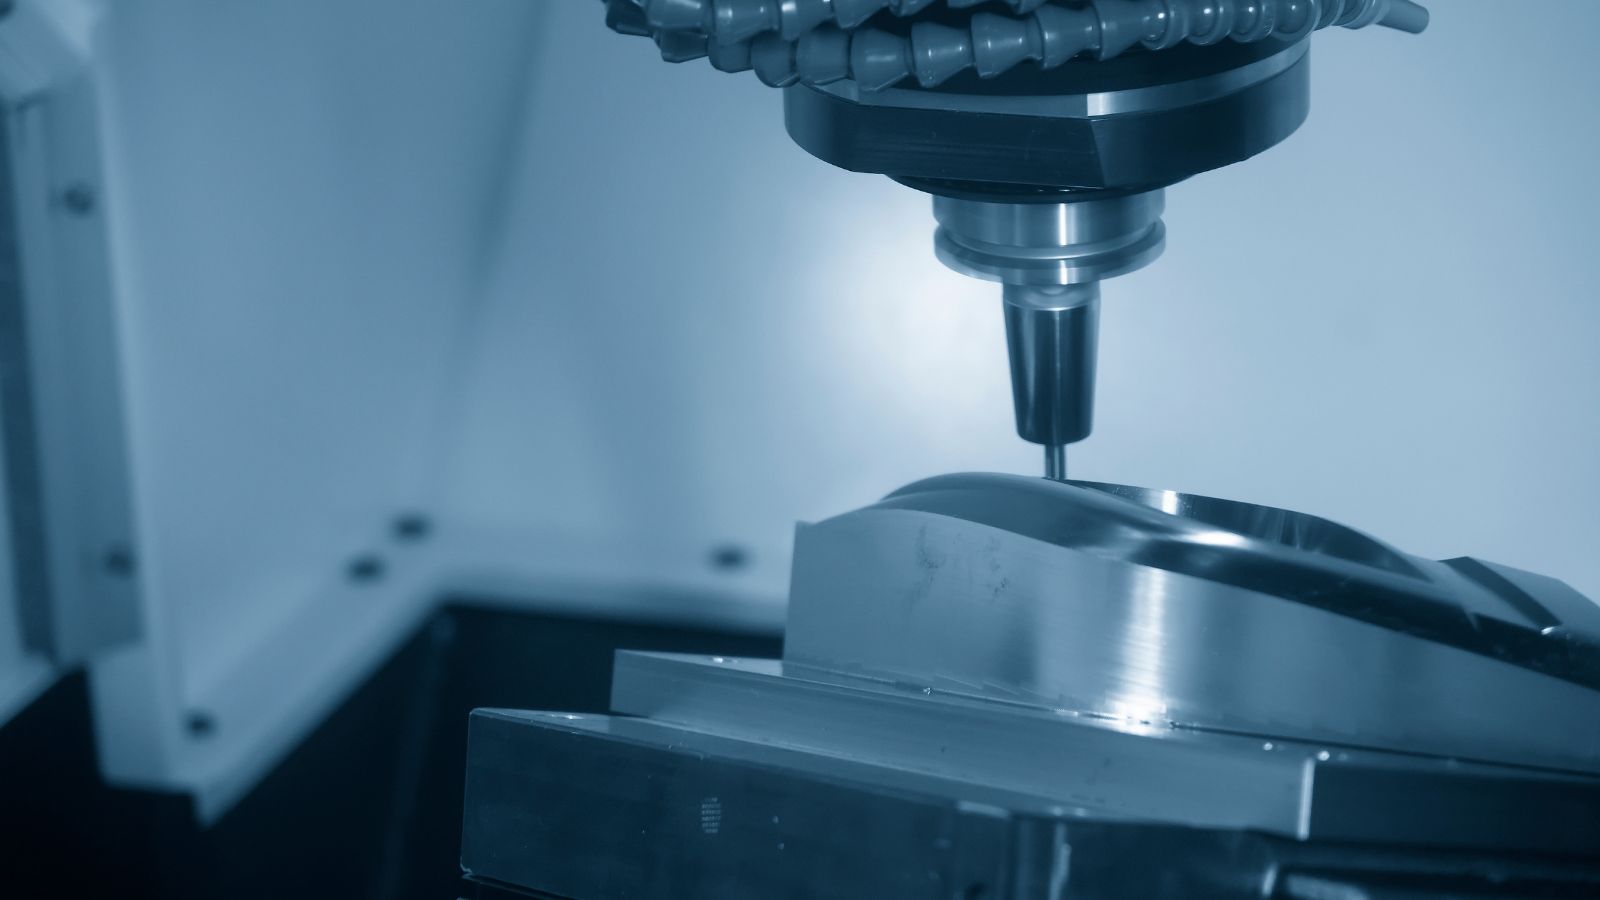
Mikroobrábanie a návrh foriem
Mikroformy vyžadujú extrémnu presnosť a zvyčajne sa vyrábajú z kalenej nástrojovej ocele alebo niklových zliatin pomocou mikrofrézovania alebo EDM. Pre zabezpečenie stabilného procesu musí objem dutiny dokonale zodpovedať očakávanej veľkosti vstreknutia. Konštruktéri zvyčajne uprednostňujú:
- Rovnomerná hrúbka steny: Zabraňuje nerovnomernému chladeniu a vnútornému napätiu.
- Odvetrávanie a vtokovanie: Rozhodujúce pre zníženie tlakových strát a zachyteného vzduchu. Inžinieri používajú ventilové uzávery na minimalizáciu zvyškov, tunelové uzávery na automatické odvzdušňovanie alebo fóliové uzávery na ploché diely.
- Tepelná kontrola: Integrované chladiace kanály a vložky odolné voči opotrebovaniu zabraňujú deformácii a nesprávnemu zarovnaniu deliacej čiary.
Presné vstrekovanie a vypĺňanie dutín
Počas fázy vstrekovania vstrekuje roztavený materiál do formy vysokorozlišovací piest alebo skrutka. Keďže fáza plnenia prebieha v milisekundách, na dosiahnutie tenkých stien a mikroskopických prvkov sú potrebné vysoké rýchlosti vstrekovania a stabilný tlak v dutine.
- Monitorovanie v reálnom čase: Pokročilé systémy sledujú tlak v dutine, aby zabezpečili opakovateľnosť a znížili počet krátkych záberov.
- Optimalizácia procesu: Operátori jemne dolaďujú teplotu taveniny a tlak balenia, aby udržali úzke okno spracovania.
Chladenie, vyhadzovanie a kontrola kvality
Zatiaľ čo mikrosúčiastky rýchlo chladnú, zvyšuje sa aj riziko deformácie. Aby sa predišlo takýmto chybám, musí byť vyhadzovací systém starostlivo navrhnutý – často s použitím špeciálnych kolíkov, vákuí alebo vzduchových asistencií – aby sa jemné súčiastky odstraňovali za rovnomernej regulácie teploty.
- Mikrometrická kontrola úrovne: Technici používajú systémy s vysokým zväčšením na overenie tolerancií mikrometrov s presnosťou na jedno miesto.
- Opakovateľná výroba: Sledovaním kľúčových procesných parametrov pre každý cyklus výrobcovia zabezpečujú konzistentnú kvalitu vo všetkých veľkoobjemových šaržiach.
Aplikácie a prípady použitia v priemysle
Výrobcovia používajú mikrovstrekovanie na výrobu mikroskopických súčiastok s prísnymi toleranciami a opakovateľnou kvalitou. Priemyselné odvetvia sa naň spoliehajú, keď potrebujú malé plastové súčiastky so zložitou geometriou vo veľkosériovej výrobe.
Automobilové a priemyselné mikrosúčiastky
Automobilový a priemyselný sektor využíva mikrovstrekovanie plastov na výrobu odolných, vysoko presných dielov, ktoré fungujú v stiesnených priestoroch. Medzi príklady patria:
- mikro prevody
- malé aktuátory
- klipy
- kryty senzorov
- a viac …
Moderné vozidlá obsahujú mnoho kompaktných elektronických modulov, ktoré môžu používať malé plastové komponenty na zabezpečenie vodičov, utesnenie konektorov alebo vedenie pohyblivých častí.
Podobne aj priemyselné zariadenia používajú mikrosúčiastky v čerpadlách, ventiloch a riadiacich systémoch. Niektoré súčiastky obsahujú jemné zuby, tenké rebrá alebo malé vnútorné prvky, ktoré by bolo ťažké obrábať vo veľkom meradle.
Tento proces podporuje veľkoobjemovú výrobu a zároveň zachováva opakovateľnú kvalitu. Táto rovnováha medzi presnosťou a efektívnosťou ho robí vhodným pre miniaturizáciu v automobilovom a priemyselnom priemysle.
Lekárske a zdravotnícke zariadenia
Zdravotnícke spoločnosti sa spoliehajú na mikrovstrekovanie plastov pre presné mikrokomponenty používané vo vnútri tela alebo v priamom kontakte s pacientmi. Patria sem:
- katétre
- zariadenia na podávanie liekov
- puzdrá zdravotníckych pomôcok
- časti chirurgických nástrojov
- a tak ďalej
Mnohé z týchto mikročastí vážia menej ako jeden gram a zahŕňajú prvky merané v mikrónoch. Napríklad hroty katétrov môžu obsahovať drobné kanáliky a tenké steny, ktoré riadia tok tekutiny. Aj malá chyba môže ovplyvniť výkon, takže výrobcovia udržiavajú prísnu kontrolu procesu.
Výber materiálu je tiež dôležitý. Biokompatibilné polyméry a sterilizovateľné živice, ako napríklad PEEK alebo PPSU, umožňujú opakovanú sterilizáciu alebo dlhodobú implantáciu v prípade potreby.
Elektronika a miniatúrne senzory
Výrobcovia elektroniky používajú mikrovstrekovanie plastov na výrobu konektorov, zástrčiek, spínačov a mikrooptiky pre kompaktné zariadenia. Tieto mikrosúčiastky sa musia zmestiť do stiesnených priestorov na hustých doskách plošných spojov.
Mnohé konektory majú veľmi malé rozstupy pinov a tenké izolačné steny. Proces lisovania musí dodržiavať prísne tolerancie, aby sa zabezpečil správny elektrický kontakt a zarovnanie. Aj malé prehnutie môže spôsobiť problémy s montážou.
Mikrovýlisky tiež podporujú súčiastky používané so senzormi MEMS a inými miniatúrnymi systémami. Kryty chránia citlivé prvky a zároveň zachovávajú celkovú veľkosť zariadenia malú.
Mikrofluidika a systémy Lab-on-a-Chip
Zdravotnícky priemysel aj odvetvie environmentálneho testovania sa pri výrobe mikrofluidných zariadení spoliehajú na mikrovstrekovanie plastov.
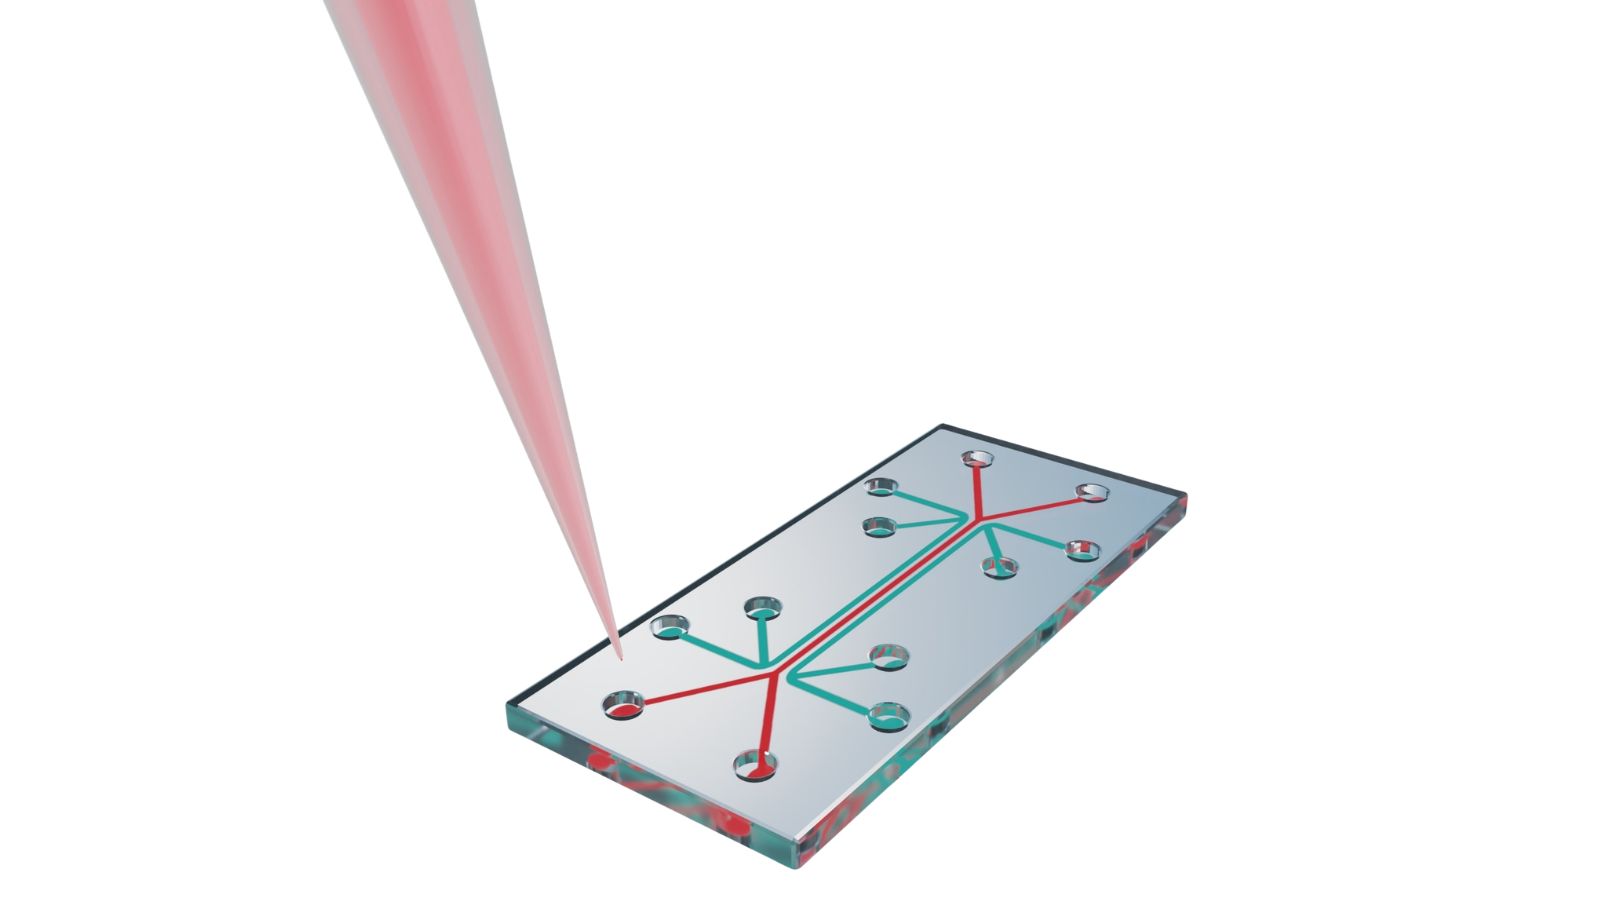
Tieto komponenty, ako napríklad laboratórne kazety na čipe, majú presne tvarované mikrokanály, porty a zásobníky určené na pohyb mikroskopických kvapiek krvi, činidiel alebo vzoriek vody. Proces tvarovania musí replikovať zložité geometrie s ultra hladkými povrchmi, aby sa zachovala presná kontrola prietoku bez narušenia toku.
Keďže ide často o diagnostické produkty na jedno použitie, mikroformovanie poskytuje potrebnú rovnováhu medzi pokročilou automatizáciou, extrémnou presnosťou a nákladovo efektívnou veľkoobjemovou výrobou.
Vyberte si Moldie pre váš projekt mikrovstrekovania
Keďže globálny dopyt po menších, inteligentnejších a menej invazívnych technológiách neustále rastie, schopnosť vyrábať na mikroskopickej úrovni sa stala kľúčovou konkurenčnou výhodou.
Ste pripravení premeniť svoj mikroprototyp na spoľahlivú, veľkoobjemovú výrobu? Spojte sa s Moldie ešte dnes a využite naše rozsiahle odborné znalosti v oblasti komplexného správania polymérov, výroby pokročilých nástrojov a prísnych protokolov zabezpečenia kvality. Kontaktujte náš technický tím teraz aby ste si zabezpečili konkurenčnú výhodu a vdýchli život svojmu projektu mikrovstrekovania!
Často kladené otázky (FAQ)
Ako dlho zvyčajne trvá výroba mikroformy?
Keďže mikronástroje vyžadujú špecializované techniky obrábania s vysokým rozlíšením, ako je drôtové EDM a ultrajemné frézovanie, dodacie lehoty nástrojov sa môžu občas mierne predĺžiť nad rámec štandardných foriem.
Je možné vykonávať preliatie alebo dvojnásobné vstrekovanie mikrosúčiastok?
Áno, mikroprelievaním alebo dvojnásobné formovanie je úplne uskutočniteľné a často sa používa na kombinovanie pevných a flexibilných materiálov, napríklad pridaním mäkkého tesnenia k pevnému puzdru mikrokonektora.
Tento proces je však veľmi pokročilý a vyžaduje si špecializované rotačné dosky alebo robotické prenosové systémy na manipuláciu a zarovnanie mikroskopických podzostáv bez ich poškodenia alebo posunutia.
Aká je najčastejšia príčina prekročenia rozpočtu v projektoch mikroformovania?
Hlavnou príčinou zvýšenia nákladov je nedôkladné preskúmanie návrhu pre vyrobiteľnosť (DFM) na začiatku vývojového cyklu.
Keď konštruktéri produktov nezohľadňujú jedinečné reologické (tekové) správanie plastov v mikrónovom meradle, často to vyžaduje drahé a časovo náročné úpravy nástrojov alebo dokonca kompletné prestavby foriem po prvej fáze odberu vzoriek. Zodpovedný výrobca foriem, ako je Moldie, tomu môže zabrániť včasnou spoluprácou s inžiniermi a dôkladným overovaním návrhu.
Môžu sa recyklované alebo drvené plasty použiť v mikroformovaní?
Vo všeobecnosti sa používanie drveného materiálu pri mikrovstrekovaní dôrazne neodporúča. Presnosť požadovaná pre tieto diely znamená, že aj mikroskopické nečistoty, degradované polymérne reťazce alebo prachové častice zavedené počas procesu recyklácie môžu ľahko zablokovať mikrovrátko alebo narušiť štrukturálnu integritu jemného prvku. Na zabezpečenie stability procesu a kvality dielu je takmer vždy potrebná panenska živica.