
Mikro ubrizgavanje, kao proizvodna tehnika za visokoprecizne plastične injekcije, može proizvesti složene plastične dijelove na mikron ljestvici za proizvodnju visokih količina. Danas u ovom blogu, mi ćemo vas voditi kroz ključne aspekte mikro oblikovanja za dublje razumijevanje kako točno to koristi vašem projektu.
Temelji mikroinjekcija moldinga
Mikro ubrizgavanje se usredotočuje na proizvodnju ekstremno malih plastičnih dijelova s visokom preciznošću i podrijetlom. Oslanja se na preciznu kontrolu protoka materijala, tooling i strojno kretanje.
Što definira mikroinjekcijski molding?
Mikro ubrizgavanje (također nazvano mikromoldiranje ili mikromoldiranje) cilja komponente koje često imaju manje od jednog grama i mogu pasti u raspon miligrama.
Mikroinjekcijski proces temelji se na preciznosti u vrlo malim veličinama. Neki sustavi ubrizgavaju volumene ispod 0.1 cm3, što zahtijeva strogu kontrolu temperature, tlaka i brzine ubrizgavanja. Čak i manje promjene mogu utjecati na dio kvalitete.
Ključne karakteristike uključuju:
- Vrlo male težine, često ispod 1 grama
- Karakteristike mjerene u mikronima
- Uske tolerancije u jednocifrenim mikrometrima
- Strojevi za oblikovanje mikro injekcija
Proizvođači koriste specijalizirane jedinice za ubrizgavanje i visokorezoluciju kako bi rukovali ovim malim volumenima. Oslanjaju se i na stroge postupke sušenja i rukovanja, jer promjene vlage ili viskoznosti mogu uzrokovati mane u ovoj mjeri.
Kritične razlike od tradicionalnog ubrizgavanja
Tradicionalno ubrizgavanje modeliranja ručke veće dijelove s širim procesnim prozorima, dok mikro injekcija modeliranje djeluje unutar mnogo užih granica.
U tradicionalnom injekcija modeliranje, male varijacije u stezaljke sile ili brzina injekcije ne može utjecati na djelomično funkcioniranje. U mikro-mlađe strojne pogreške mogu stvoriti bljesak, kratke hitce, ili blokirane mikro značajke.
Kod mikroinjekcijskog prešanja koriste se i manji kalupi, kraći putovi protoka materijala i brže kretnje stroja. Ti čimbenici poboljšavaju kontrolu, ali zahtijevaju precizno poravnanje i strogo održavanje.
Proces postaje vlastita disciplina, a ne samo smanjena verzija tradicionalnog ubrizgavanja.
Materijali za mikro komponente
Visoke performanse polimera podržavaju zahtjevne mikro komponente koje se koriste u medicinskim, elektronskim i industrijskim uređajima. Ove termoplastika mora proteći u tanke zidove i mikro-obuhvatne detalje bez ponižavanja.
PEEK (polieter eter keton): Nudi visoku snagu, kemijsku otpornost i stabilnost topline. Radi dobro za implantirane ili visokotemperaturne dijelove, ali njegova viskoznost topljenja može ograničiti protok u ultra-tankim dijelovima.
LCP (tekući kristalni polimeri): Ovaj materijal pruža vrlo nisku viskoznost topljenja i odličan protok materijala. Ispunjuju duge, tanke geometrije s manje bljeskanja i minimalnim ratnim stranicama. To čini LCP snažan izbor za mikro konektore i fine-pitch elektroničke dijelove.
Ostali uobičajeni materijali uključuju PA (nylon), PPS, PC i PMMA. PA nudi tvrdinu, ali može apsorbirati vlagu, koja utječe na dimenzije. PPS pruža toplinu i kemijski otpor s stabilnim snižavanjem. PC pruža jačinu udara, dok PMMA podržava optičku jasnoću za mikro leće i vodiče svjetlosti.
Tok mikro ubrizgavanja
Proces mikrooblikovanja slijedi strogi niz u kojem se svaka faza – od konstrukcije alata do završne inspekcije – optimizira za kontrolu veličine udarca i dimenzijsku preciznost.
Mikro alat i dizajn molda
Mikro plesni zahtijevaju ekstremnu preciznost i obično su izgrađeni od tvrdog alatnog čelika ili niklja zlitina pomoću mikro-mletenja ili EDM. Da bi se osigurao stabilan proces, volumen šupljine mora savršeno odgovarati očekivanoj veličini hitca. Dizajneri obično prioritetiziraju:
- Unikatna debljina zida: Sprečava nejednako hlađenje i unutrašnji stres.
- Odzračivanje i uljevni sustav: Ključni su za smanjenje gubitka tlaka i zarobljenog zraka. Inženjeri koriste igličaste uljevne kanale za minimalan trag, tunelske uljevne kanale za automatsko odvajanje uljevka ili filmska uljevna mjesta za ravne dijelove.
- Termalna kontrola: Integrirani kanali hlađenja i umetci otporni na nošenje sprječavaju ratnu stranicu i pogrešnu usklađivanje linija.
Preciznost ubrizgavanje i ispunjenje kaviteta
Tijekom faze ubrizgavanja visokoprecizni klip ili vijak dovodi rastaljeni materijal u kalup. Budući da se faza punjenja odvija u milisekundama, potrebne su velike brzine ubrizgavanja i stabilan tlak u šupljini kako bi se ispunile tanke stijenke i oblikovale mikroskopske značajke.
- Real-Time Monitoring: Napredni sustavi pratiti tlak šupljine kako bi se osiguralo ukrašavanje i smanjiti kratke hice.
- Optimizacija procesa: Operatori fino-tune topi temperaturu i tlak pakiranja za održavanje uskog obrađivačkog prozora.
Hlađenje, izbacivanje i kontrola kvalitete
Dok se mikrodjelovi brzo hlade, rizik od ratne stranice se također povećava. Da bi se spriječile takve nedostatke, sustav izbačenja mora biti pedantno dizajniran – često koristeći specijalizirane igle, vakuume ili zrak pomaže – kako bi se uklonili delikatni dijelovi pod ujednačenom temperaturnom kontrolom.
- Mikrometarsko-nivo inspekcije: Tehničari koriste sustave visoke mere za provjeru tolerancije jednocifrenih mikrometara.
- Ponovljiva proizvodnja: Praćenjem ključnih parametara procesa za svaku vožnju, proizvođači osiguravaju dosljednu kvalitetu u serijama visokih količina.
Primjene i slučajevi upotrebe industrije
Proizvođači koriste mikroinjekcijski model kako bi proizvodili mikrovelike komponente s čvrstom tolerancijom i ponovljivom kvalitetom. Industrije se oslanjaju na to kad im trebaju male plastične komponente s složenim geometrijama u proizvodnji visokog volumna.
Automobilski i industrijski mikrodjelnici
Automotivni i industrijski sektori koriste mikroinjekcijski oblik za trajne dijelove visoke preciznosti koji rade u uskim prostorima. Primjeri uključuju:
- mikro zupčanici
- mali pokretači
- isječke
- senzorska kućišta
- i više …
Suvremena vozila sadrže mnoge kompaktne elektroničke module koji mogu koristiti male plastične komponente kako bi osigurali žice, tesnila konektore ili vodiče pokretne dijelove.
Slično tome, industrijska oprema koristi i mikro komponente u pumpama, ventilima i kontrolnim sustavima. Neki dijelovi uključuju sitne zube, tanka rebra ili male unutarnje značajke koje bi bilo teško strojeviti u mjeri.
Proces podupire proizvodnju visoke količine uz održavanje ponovljive kvalitete. Ova ravnoteža preciznosti i učinkovitosti čini je pogodnom za minijaturizaciju u automobilskim i industrijskim aplikacijama.
Medicinski i zdravstveni uređaji
Liječničke tvrtke ovise o mikroinjekcijskom obliku za precizne mikro komponente koje se koriste unutar tijela ili u izravnom kontaktu s bolesnicima. To uključuje:
- Kateteri
- Uređaji za isporuku lijeka
- Kuće medicinskih uređaja
- Dijelovi kirurškog alata
- itd.
Mnogi od tih mikro dijelova teži manje od grama i uključuju značajke izmjerene u mikronima. Na primjer, kateter savjeti mogu sadržavati male kanale i tanke zidove koji kontroliraju protok tekućine. Čak i mali defekt može utjecati na performanse, tako da proizvođači održavaju strog proces kontrole.
Bitan je i odabir materijala. Biokompatibilni polimeri i sterilizirajuće smole poput PEEK-a ili PPSU-a omogućuju ponovnu sterilizaciju ili dugoročnu implantaciju kad je to potrebno.
Elektronika i senzori minijature
Proizvođači elektronike koriste mikro ubrizgavanje kako bi stvorili konektore, čepove, prekidače i mikrooptike za kompaktne uređaje. Ove mikro veličine komponente moraju se uklopiti u tesne prostore na gustim pločicama kruga.
Mnogi konektori uključuju vrlo mali pin razmak i tanke izolacijske zidove. Proces oblikovanja mora držati čvrstu toleranciju kako bi se osiguralo pravilno struja kontakt i poravnanje. Čak i lagani bljesak može uzrokovati probleme montaža.
Mikrooblikovanje također podržava dijelove koji se koriste za MEMS senzore i druge minijaturne sustave. Stanovi štite osjetljive elemente uz održavanje ukupne veličine uređaja male.
Mikrofluidi i labosi na cipu
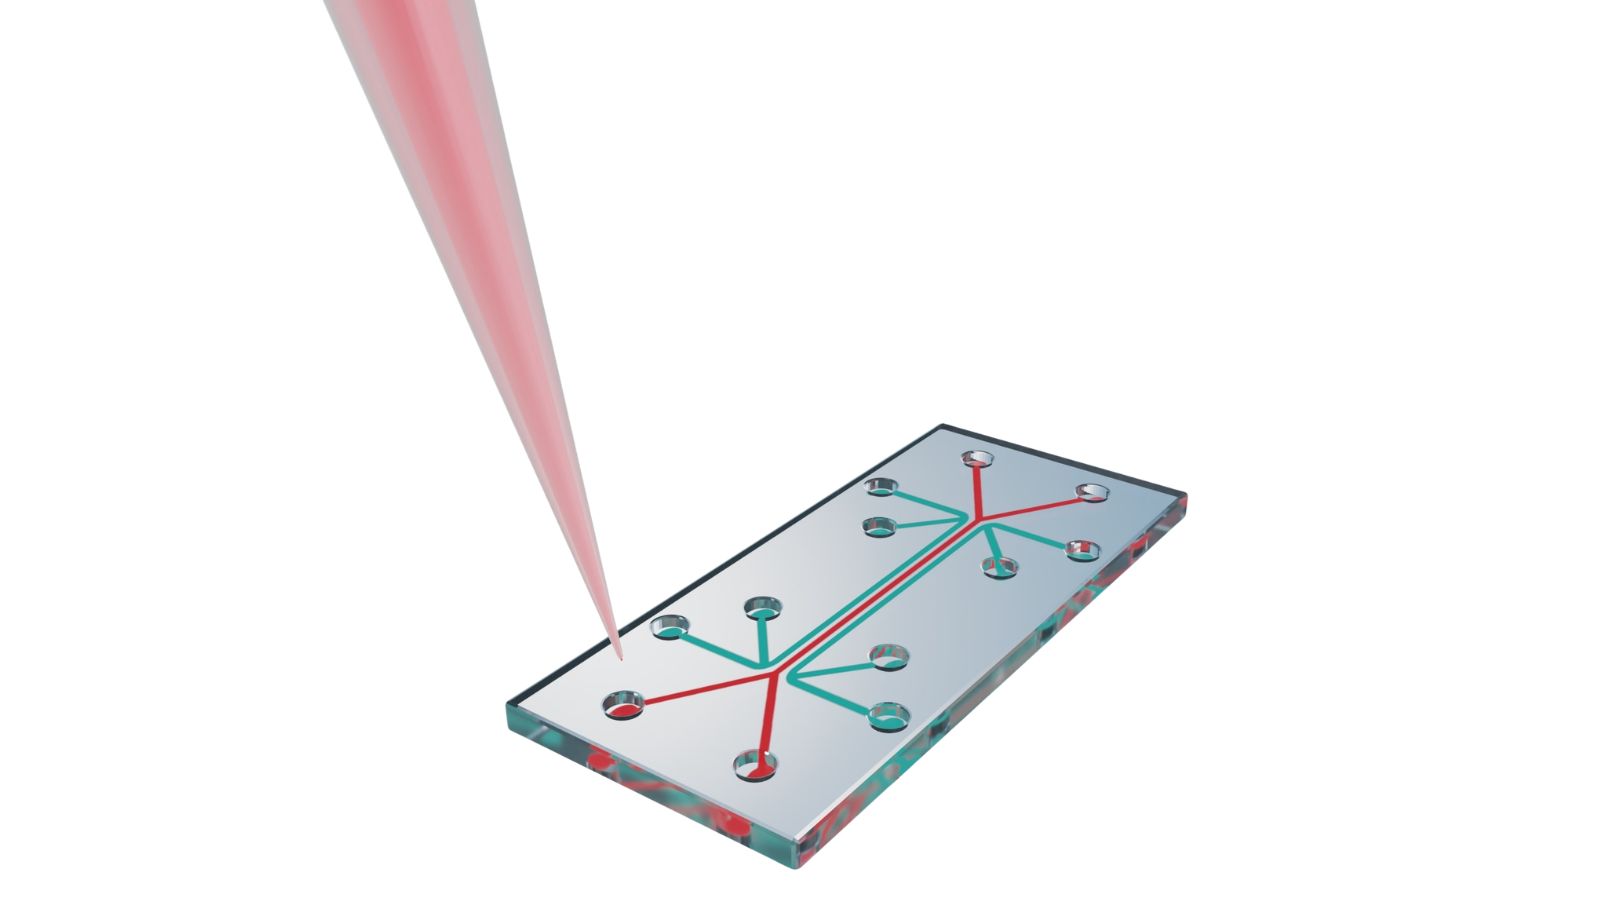
Industrije zdravstva i testiranja okoliša oslanjaju se na mikroinjekcijsko oblikovanje za proizvodnju mikrofluidnih uređaja.
Te komponente, kao što su labos-on-a-chip uložaci, karakteristike precizno oblikovani mikro-kanali, luke, i spremnici dizajnirani za pomicanje mikroskopske kapi krvi, reagensa, ili uzoraka vode. Proces oblikovanja mora replicirati kompleksne geometrije s ultra-mršavim površinama kako bi se održala točna kontrola tekućine bez ometanja protoka.
Budući da su to često jednokratni dijagnostički proizvodi, mikrooblikovanje pruža potrebnu ravnotežu napredne automatizacije, ekstremnu preciznost i troškovno učinkovitu proizvodnju visokih količina.
Odaberite Moldie za svoj projekt mikro injekcije
Kako globalna potražnja za manjim, pametnijim i manje invazivnim tehnologijama i dalje raste, sposobnost proizvodnje na mikroskopskoj razini postala je ključna konkurentna prednost.
Želite li svoj prototip mikroskopskih dimenzija pretvoriti u pouzdanu velikoserijsku proizvodnju? Surađujte s tvrtkom Moldie i iskoristite naše bogato znanje o složenom ponašanju polimera, naprednoj izradi alata i strogim protokolima osiguranja kvalitete. Obratite se našem inženjerskom timu kako biste osigurali konkurentsku prednost i ostvarili svoj projekt mikroinjekcijskog prešanja!
Česta pitanja (FAQ)
Koliko je obično potrebno da se napravi mikro kalup?
Budući da mikroalati zahtijevaju specijalizirane tehnike visokoprecizne strojne obrade, kao što su žičana elektroerozija i ultrafino glodanje, rokovi izrade alata ponekad mogu biti nešto dulji nego za standardne kalupe.
Je li moguće obavljati premotavanje ili dvoslikan oblikovanje na mikro komponentama?
Da, mikro premotavanje ili dvoslikan kalup je u potpunosti izvediv i često se koristi za kombiniranje krutih i fleksibilnih materijala, kao što je dodavanje mekane brtve na tvrdo mikro-spojilo.
Međutim, taj proces je vrlo napredan i zahtijeva specijalizirane rotacijske pločice ili robotske prijenosne sustave kako bi upravljali i usklađivali mikroskopske podsklopove bez nanošenja oštećenja ili pomicanja.
Koji je najčešći uzrok za prekograničenje proračuna u projektima mikrooblikovanja?
Neuspjeh da se uključite u temeljiti dizajn za porijeklo aktuabilnost (DFM) pregled rano u razvojnom ciklusu je primarni uzrok povećanja troškova.
Ako dizajneri proizvoda ne uzmu u obzir jedinstveno reološko (protočno) ponašanje plastike na mikrometarskoj razini, nakon prve faze uzorkovanja često su potrebne skupe i dugotrajne izmjene alata ili čak potpuna ponovna izrada kalupa. Odgovoran proizvođač kalupa poput tvrtke Moldie može to spriječiti ranom inženjerskom suradnjom i strogom validacijom dizajna.
Može li se reciklirati ili reginirati plastika za mikroflanje?
Općenito se u mikroinjekcijskom prešanju izrazito ne preporučuje uporaba recikliranog samljevenog materijala. Preciznost potrebna za te dijelove znači da i mikroskopske nečistoće, razgrađeni polimerni lanci ili čestice prašine unesene recikliranjem mogu lako začepiti mikro uljevno mjesto ili narušiti konstrukcijsku cjelovitost osjetljive značajke. Gotovo je uvijek potrebna izvorna smola kako bi se osigurali stabilnost procesa i kvaliteta dijela.







