Le micro-moulage par injection, en tant que technique de fabrication pour injection plastique de haute précisionCette technique permet de produire des pièces plastiques complexes à l'échelle du micron pour une production en grande série. Dans cet article, nous vous présenterons les aspects clés du micro-moulage afin de mieux comprendre ses avantages concrets pour vos projets.
Principes fondamentaux du micro-moulage par injection
Le micro-moulage par injection est une technique de production de pièces plastiques extrêmement petites, caractérisée par une grande précision et une excellente répétabilité. Elle repose sur un contrôle précis du flux de matière, de l'outillage et des mouvements de la machine.
Qu’est-ce qui définit le micro-moulage par injection ?
Le micro-moulage par injection (également appelé micro-moulage ou micro-moulage) cible des composants qui pèsent souvent moins d'un gramme et peuvent même se situer dans la gamme des milligrammes.
Le procédé de micro-injection repose sur la précision d'injection de très petits volumes. Certains systèmes injectent des volumes inférieurs à 0.1 cm³, ce qui exige un contrôle rigoureux de la température, de la pression et de la vitesse d'injection. Même des variations minimes peuvent affecter la qualité des pièces.
Les principales caractéristiques déterminantes sont les suivantes :
- Poids de plomb très faibles, souvent moins d'un gramme
- Caractéristiques mesurées en microns
- Tolérances serrées de l'ordre du micromètre
- Machines de moulage par micro-injection dédiées
Les fabricants utilisent outillage spécialisé Ils utilisent des unités d'injection haute résolution pour traiter ces petits volumes. Ils appliquent également des procédures rigoureuses de séchage et de manipulation des matériaux, car les variations d'humidité ou de viscosité peuvent engendrer des défauts à cette échelle.
Différences critiques par rapport au moulage par injection traditionnel
Le moulage par injection traditionnel permet de traiter des pièces plus grandes avec des plages de processus plus larges, tandis que le micro-moulage par injection fonctionne dans des limites beaucoup plus étroites.
En moulage par injection traditionnel, de faibles variations de la force de fermeture ou de la vitesse d'injection peuvent ne pas affecter la fonction de la pièce. En micro-moulage, même de légères erreurs de mouvement de la machine peuvent engendrer des bavures, des injections incomplètes ou des microstructures obstruées.
Le micro-moulage par injection utilise également des moules plus petits, des circuits de flux de matière plus courts et des mouvements de machine plus rapides. Ces facteurs améliorent le contrôle, mais exigent un alignement et une maintenance rigoureux.
Le procédé devient une discipline à part entière, et non plus une simple version réduite du moulage par injection traditionnel.
Matériaux pour microcomposants
Les polymères haute performance supportent des microcomposants exigeants utilisés dans les dispositifs médicaux, électroniques et industriels. thermoplastiques doit s'écouler dans les parois minces et les détails à l'échelle micrométrique sans se dégrader.
PEEK (polyétheréthercétone) : Il offre une résistance mécanique élevée, une bonne résistance chimique et une excellente stabilité thermique. Il convient parfaitement aux pièces implantables ou destinées à des applications à haute température, mais sa viscosité à l'état fondu élevée peut limiter l'écoulement dans les sections ultra-minces.
LCP (polymères à cristaux liquides) : Ce matériau présente une viscosité à l'état fondu très faible et une excellente fluidité. Il remplit les formes longues et fines avec un minimum de bavures et de déformations. Le LCP est donc un choix idéal pour les micro-connecteurs et les composants électroniques à pas fin.
Parmi les autres matériaux courants, on trouve PA (nylon), PPS, PC et PMMALe PA offre une grande robustesse, mais peut absorber l'humidité, ce qui affecte ses dimensions. Le PPS offre une résistance à la chaleur et aux produits chimiques, ainsi qu'un retrait stable. Le PC assure une bonne résistance aux chocs, tandis que le PMMA garantit une transparence optique optimale pour les microlentilles et les guides de lumière.
Processus de micro-moulage par injection
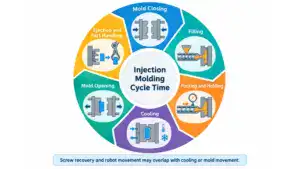
Le procédé de micro-moulage suit une séquence stricte où chaque étape, de la construction de l'outillage à l'inspection finale, est optimisée pour le contrôle de la taille des injections et la précision dimensionnelle.
Conception de micro-outillage et de moules
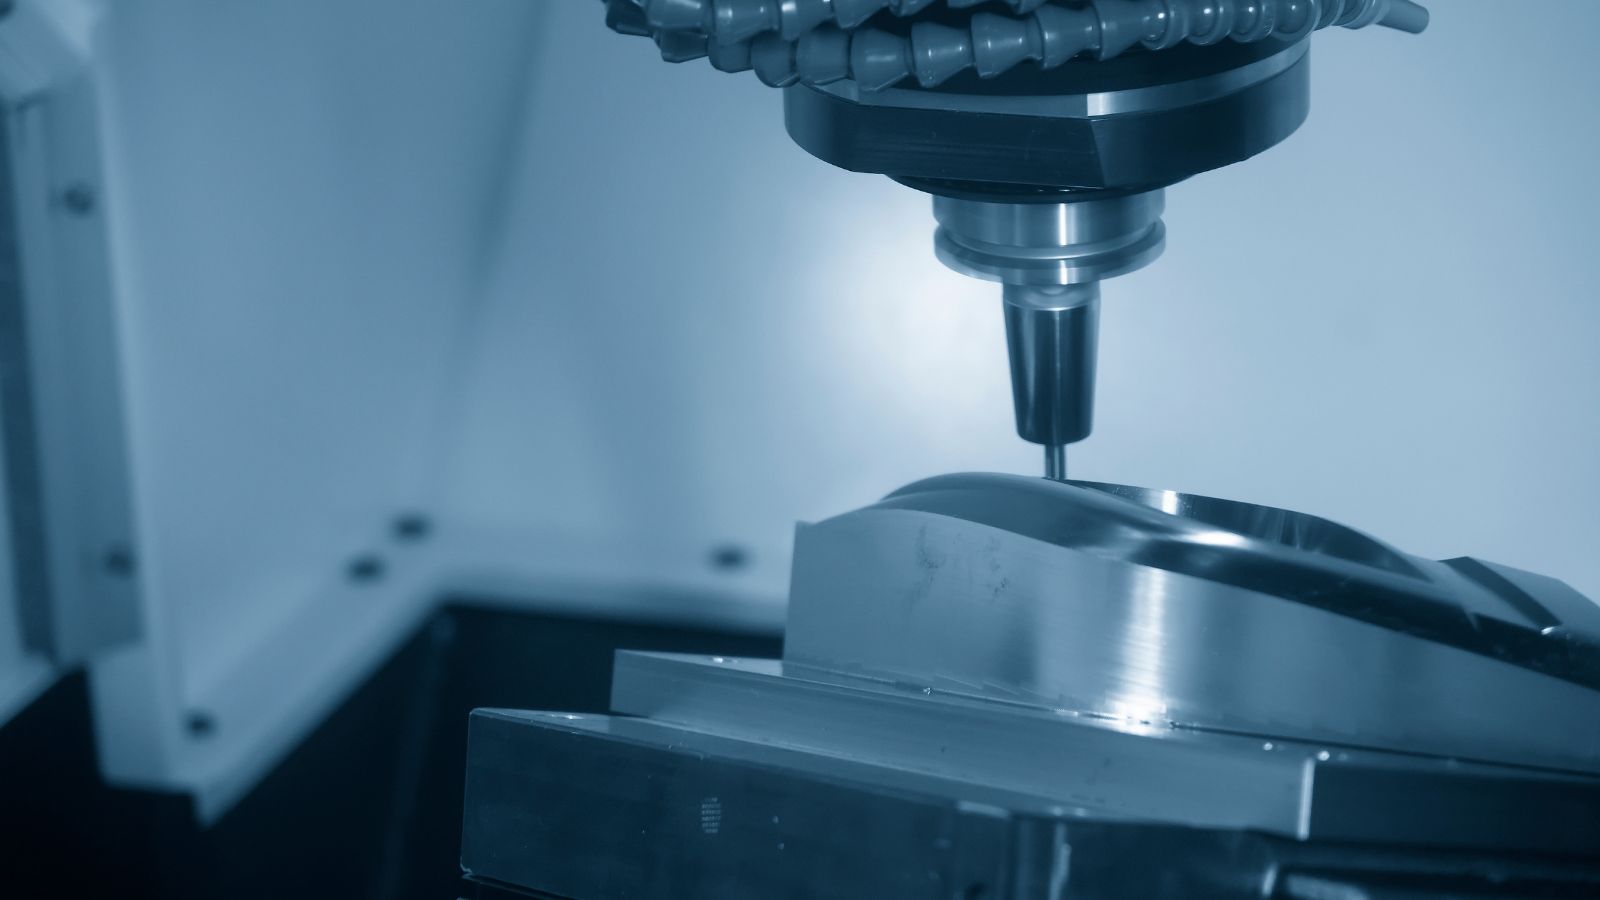
Les micro-moules exigent une précision extrême et sont généralement fabriqués en acier à outils trempé ou en alliages de nickel par micro-usinage ou électroérosion. Pour garantir la stabilité du processus, le volume de la cavité doit correspondre parfaitement à la taille d'injection prévue. Les concepteurs privilégient généralement :
- Épaisseur de paroi uniforme : Prévient le refroidissement inégal et les contraintes internes.
- Ventilation et vannes : Essentiel pour réduire les pertes de charge et les bulles d'air. Les ingénieurs utilisent des vannes à obturateur pour minimiser les pertes de charge, des obturateurs à tunnel pour une décompression automatique ou des obturateurs à film pour les pièces plates.
- Contrôle thermique : Des canaux de refroidissement intégrés et des inserts résistants à l'usure empêchent la déformation et le désalignement de la ligne de joint.
Injection de précision et comblement des cavités
Lors de l'injection, un piston ou une vis sans fin de haute précision achemine le matériau fondu dans le moule. Le remplissage s'effectuant en quelques millisecondes, une vitesse d'injection élevée et une pression stable dans la cavité sont indispensables pour obtenir des parois fines et des détails à l'échelle micrométrique.
- Surveillance en temps réel: Les systèmes avancés surveillent la pression dans la cavité pour garantir la répétabilité et réduire les injections incomplètes.
- Optimisation du processus: Les opérateurs ajustent avec précision la température de fusion et la pression de conditionnement afin de maintenir une plage de traitement étroite.
Refroidissement, éjection et contrôle de la qualité
Bien que les microcomposants refroidissent rapidement, le risque de déformation augmente également. Afin de prévenir de tels défauts, le système d'éjection doit être conçu avec une grande précision – souvent à l'aide de broches spécialisées, de systèmes d'aspiration ou d'assistance pneumatique – pour extraire les pièces délicates sous un contrôle de température uniforme.
- Inspection au niveau micrométrique : Les techniciens utilisent des systèmes à fort grossissement pour vérifier des tolérances micrométriques à un seul chiffre.
- Production reproductible : En surveillant les paramètres clés du processus pour chaque production, les fabricants garantissent une qualité constante pour des lots à grand volume.
Applications et cas d'utilisation de l'industrie
Les fabricants utilisent le micro-moulage par injection pour produire des composants de très petite taille avec des tolérances serrées et une qualité constante. Les industries y ont recours lorsqu'elles ont besoin de produire en grande série de petits composants en plastique aux géométries complexes.
Micro-pièces automobiles et industrielles
Les secteurs automobile et industriel utilisent le micro-moulage par injection pour la fabrication de pièces durables de haute précision destinées à fonctionner dans des espaces restreints. Exemples :
- micro-engrenages
- petits actionneurs
- clips
- boîtiers de capteurs
- et plus …
Les véhicules modernes contiennent de nombreux modules électroniques compacts qui peuvent utiliser de petits composants en plastique pour fixer les fils, sceller les connecteurs ou guider les pièces mobiles.
De même, les équipements industriels utilisent également des microcomposants dans les pompes, les vannes et les systèmes de contrôle. Certaines pièces comportent des dents fines, des nervures minces ou de petits éléments internes qu'il serait difficile d'usiner à grande échelle.
Ce procédé permet une production à grande échelle tout en garantissant une qualité constante. Cet équilibre entre précision et efficacité le rend adapté à la miniaturisation dans les applications automobiles et industrielles.
Dispositifs médicaux et de santé
Les entreprises du secteur médical ont recours au micro-moulage par injection pour la fabrication de microcomposants de précision utilisés à l'intérieur du corps ou en contact direct avec les patients. Ces composants comprennent :
- cathéters
- dispositifs d'administration de médicaments
- boîtiers de dispositifs médicaux
- pièces d'instruments chirurgicaux
- et ainsi de suite
Bon nombre de ces microcomposants pèsent moins d'un gramme et présentent des caractéristiques mesurées en microns. Par exemple, l'extrémité d'un cathéter peut contenir de minuscules canaux et des parois très fines qui régulent le flux de fluide. Même un défaut minime peut affecter ses performances ; c'est pourquoi les fabricants appliquent un contrôle rigoureux du processus de fabrication.
Le choix des matériaux est également important. Les polymères biocompatibles et les résines stérilisables comme le PEEK ou le PPSU permettent une stérilisation répétée ou une implantation à long terme si nécessaire.
Électronique et capteurs miniatures
Les fabricants d'électronique utilisent le micro-moulage par injection pour créer des connecteurs, des prises, des interrupteurs et des composants micro-optiques destinés aux appareils compacts. Ces composants de taille micrométrique doivent s'intégrer dans des espaces restreints sur des cartes de circuits imprimés à haute densité.
De nombreux connecteurs présentent un espacement des broches très réduit et des parois isolantes fines. Le processus de moulage doit respecter des tolérances strictes afin de garantir un contact électrique et un alignement corrects. Même une légère bavure peut entraîner des problèmes d'assemblage.
Le micro-moulage permet également de fabriquer des composants utilisés avec des capteurs MEMS et d'autres systèmes miniatures. Les boîtiers protègent les éléments sensibles tout en miniaturisant l'appareil.
Microfluidique et systèmes de laboratoire sur puce
Les secteurs de la santé et des tests environnementaux ont tous deux recours au micro-moulage par injection pour fabriquer des dispositifs microfluidiques.
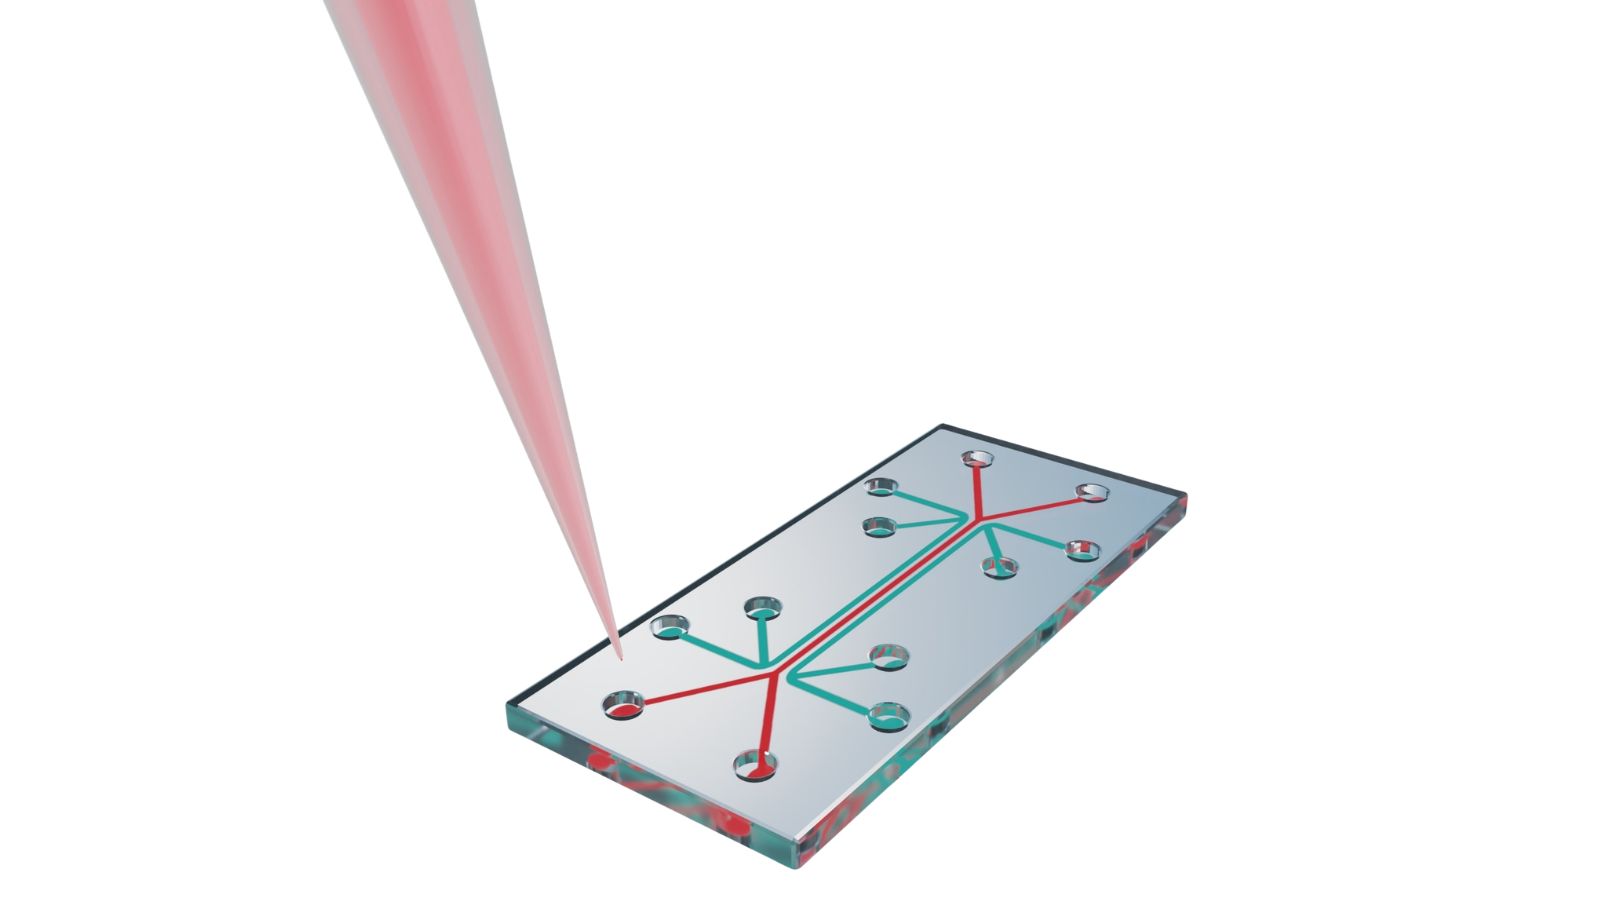
Ces composants, tels que les cartouches de laboratoire sur puce, comportent des microcanaux, des ports et des réservoirs moulés avec précision, conçus pour faire circuler des gouttes microscopiques de sang, de réactifs ou d'échantillons d'eau. Le procédé de moulage doit reproduire des géométries complexes avec des surfaces ultra-lisses afin de garantir un contrôle précis du fluide sans perturber son écoulement.
Comme il s'agit souvent de produits de diagnostic à usage unique, le micro-moulage offre l'équilibre nécessaire entre automatisation avancée, précision extrême et production à grand volume rentable.
Choisissez Moldie pour votre projet de micro-injection
Face à la demande mondiale croissante de technologies plus petites, plus intelligentes et moins invasives, la capacité de fabriquer à l'échelle microscopique est devenue un avantage concurrentiel essentiel.
Prêt à faire passer votre prototype à micro-échelle à une production fiable en grande série ? Devenez partenaire de Moldie dès aujourd'hui et profitez de notre expertise approfondie en matière de comportement complexe des polymères, de fabrication d'outillage de pointe et de protocoles rigoureux d'assurance qualité. Contactez notre équipe d'ingénieurs dès maintenant pour garantir votre avantage concurrentiel et donner vie à votre projet de micro-injection !
Foire Aux Questions (FAQ)
Combien de temps faut-il généralement pour fabriquer un micro-moule ?
Les micro-outils nécessitant des techniques d'usinage spécialisées à haute résolution comme l'électroérosion à fil et le fraisage ultra-fin, les délais de livraison peuvent parfois être légèrement supérieurs à ceux des moules standard.
Est-il possible de réaliser un surmoulage ou un moulage bi-injection sur des microcomposants ?
Oui, surmoulage micro ou moulage en deux temps est parfaitement réalisable et est fréquemment utilisé pour combiner des matériaux rigides et flexibles, comme par exemple en ajoutant un joint d'étanchéité souple à un boîtier de micro-connecteur rigide.
Cependant, ce procédé est très complexe et nécessite des plateaux rotatifs spécialisés ou des systèmes de transfert robotisés pour manipuler et aligner les sous-ensembles microscopiques sans les endommager ni les déplacer.
Quelle est la cause la plus fréquente des dépassements de budget dans les projets de micro-moulage ?
Le fait de ne pas procéder à un examen approfondi de la conception en vue de la fabrication (DFM) au début du cycle de développement est la principale cause des augmentations de coûts.
Lorsque les concepteurs de produits ne tiennent pas compte des propriétés rhéologiques (d'écoulement) spécifiques des plastiques à l'échelle micrométrique, cela s'avère souvent nécessaire, entraînant des modifications d'outillage coûteuses et chronophages, voire une reconstruction complète du moule après la première phase d'échantillonnage. Un fabricant de moules responsable comme Moldie peut éviter ces problèmes grâce à une collaboration technique précoce et une validation rigoureuse de la conception.
Peut-on utiliser des plastiques recyclés ou broyés dans le micro-moulage ?
En général, l'utilisation de matériaux recyclés est fortement déconseillée en micro-injection. La précision requise pour ces pièces est telle que même des impuretés microscopiques, des chaînes polymères dégradées ou des particules de poussière introduites lors du recyclage peuvent facilement obstruer un canal d'injection ou compromettre l'intégrité structurelle d'un élément délicat. L'utilisation de résine vierge est presque toujours indispensable pour garantir la stabilité du procédé et la qualité des pièces.