Beim Spritzgießen wirkt von der Rückseite der Schnecke im Zylinder ein Gegendruck. Dadurch wird die Schnecke daran gehindert, die Schmelze nach vorn zu drücken. Ohne Gegendruck würde sie sich beim Plastifizieren rückwärts bewegen, sodass das Material im Zylinder unverändert bliebe.
Die Spritzgießmaschine hat eine Schnecke im Zylinder und einen Hydraulikmotor. Der Gegendruck verhindert die lineare Bewegung der Kunststoffpartikel im Zylinder. Er muss optimal eingestellt sein, damit das Material beim Plastifizieren aus der Düse austritt. Der Druck darf weder zu hoch noch zu niedrig sein. Gegendruck ist nur erforderlich, wenn zwei Materialien gemischt werden.
Beim Spritzgießen mit Gegendruck kann durch den anhaltenden Druck Material aus der Düse austreten. Um dies zu verhindern, wird ein Gegendruck von 4 oder 10 mm eingestellt. Der passende Wert hängt davon ab, welche Materialien in welcher Menge die Schnecke in Bewegung versetzen.
Druck ist ein wesentlicher Bestandteil des Spritzgießens. Um seine Funktion zu verstehen, muss man den Prozess kennen: Eine Spritzgießmaschine mischt, schmilzt und formt Kunststoffe in unterschiedliche Formen und Designs. Der Ablauf beginnt damit, dass Kunststoffgranulat in den Trichter gefüllt wird. Es gelangt in einen beheizten Zylinder und wird von einer Plastifizierschnecke geschert.
Die Scherung entsteht durch eine rotierende Schnecke, die sich rückwärts bewegt. Dabei gelangt die Kunststoffschmelze vor die Schnecke und übt eine Kraft auf sie aus, die sie zurückdrückt. Dadurch vergrößert sich das Volumen in der Schmelzekammer. Dieser Druck muss jedoch geregelt werden. Er wird als Gegendruck bezeichnet.
Wie Gegendruck den Spritzguss beeinflusst
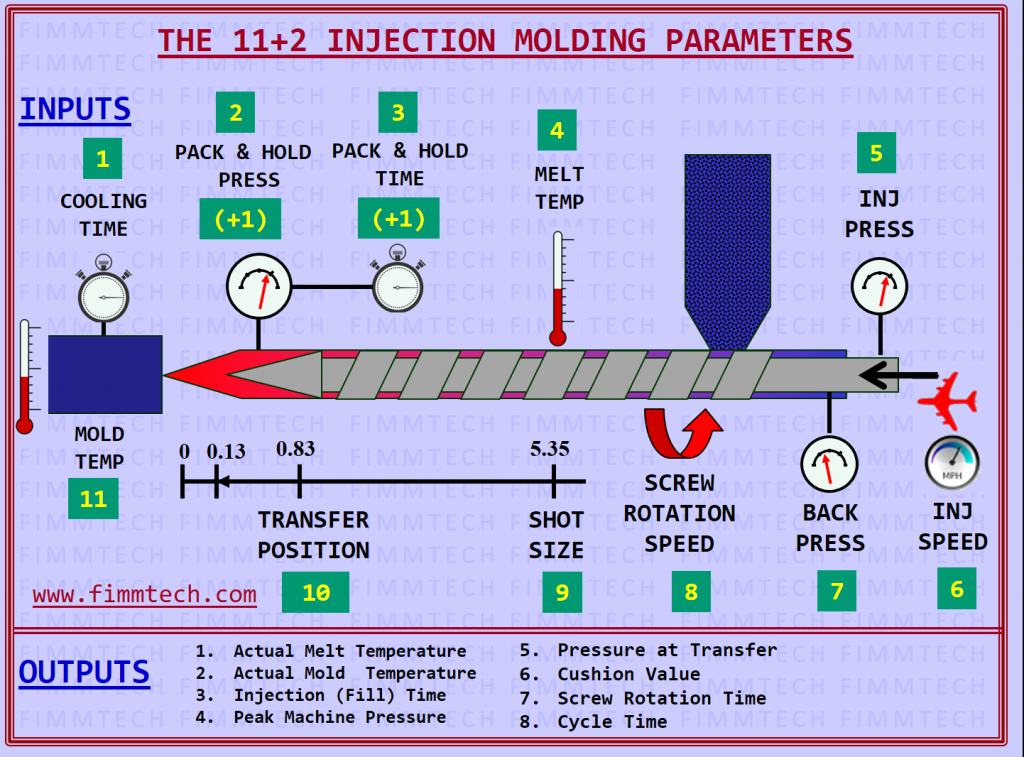
Der Erfolg des Gegendruckverfahrens kann den Spritzgießprozess beeinflussen. Die Bewegung der Schnecke ist entscheidend, da sie den Großteil der Arbeit übernimmt. Der Spritzgießprozess beruht auf der Vor- und Rückwärtsbewegung der Schnecke. Beim Spritzgießen mit Gegendruck sind folgende Parameter zu beachten:
● Schneckendrehzahl in Umdrehungen pro Minute (U/min)
● Bei den meisten Maschinen dreht sich die Schnecke mit 20 bis 60 U/min.
● Die Drehzahl hängt von den Eigenschaften des Kunststoffs ab.
● Auch die Schussgröße ist ein wichtiger Parameter. Sie wird durch die Einspritzkammer bestimmt.
Wissenswertes zum Spritzgießen mit Gegendruck
Um die Steuerung des Spritzgießprozesses zu verstehen, muss man wissen, wie Gegendruck entsteht. Die Qualität des Endprodukts hängt davon ab, wie reibungslos jeder Prozessschritt abläuft. Der Gegendruck erfüllt beim Spritzgießen mehrere wichtige Funktionen.
Verdichten
Für ein gleichmäßigeres Material muss Druck auf die Schmelze ausgeübt werden. Hoher Druck bringt die Moleküle näher zusammen und erhöht die Dichte. Bei unzureichender Verdichtung kann der Materialfluss im weiteren Prozess eingeschränkt sein. Der Gegendruck steuert nicht nur die Schneckenbewegung, sondern sorgt auch für den notwendigen Verdichtungsdruck.
Entlüftung
Es ist schwierig, das Eindringen von Luft in die Schmelze zu verhindern. Sie kann durch kondensierte flüchtige Bestandteile des Kunststoffs oder durch kondensierte Luft beziehungsweise Flüssigkeit aus der Umgebung entstehen. Der eingeschlossene Anteil entweicht, wenn der ausgeübte Druck einen Druckgradienten erzeugt, der die Luft aus der Schmelzekammer bewegt.
Die eingeschlossene Luft wird aus dem System in einen niedrigeren Druckbereich geleitet. Sie ist am Produkt möglicherweise nicht sichtbar, kann jedoch dessen Funktion beeinträchtigen und zu ungenauen Abmessungen oder Oberflächenfehlern führen. Die Spritzgießmaschine kann mit einer Entlüftungs- und Dekompressionszone ausgestattet werden, die diese Funktionen unterstützt.
Prozesszeitpunkt
Beim Spritzgießen ist das Timing entscheidend. Schon eine Sekunde Abweichung in einem Zyklus kann das Produkt erheblich beeinflussen. Während sich die Schnecke zurückbewegt, laufen weitere Vorgänge ab. Beispielsweise kühlt die Kunststoffschmelze aus dem vorherigen Zyklus ab.
Die Rückwärtsbewegung der Schnecke muss daher mit dem Auswerfen des Produkts abgestimmt sein. Sobald die Schnecke ihre Rückwärtsbewegung beendet hat, wird das Produkt entnommen und die Form geschlossen. Wird ein Teil dieses Ablaufs unterbrochen, kann der gesamte Prozess beeinträchtigt werden.
Schrumpfung
Der auf die Schmelze ausgeübte Druck fördert eine gleichmäßige Schwindung und verringert deren Auswirkungen. Steht die Schmelze unter Druck, kann sich ihr Gesamtvolumen verringern. Gegendruck beim Spritzgießen trägt deshalb zur Maßhaltigkeit bei. Selbst wenn Schwindung auftritt, fällt sie weniger stark aus.
Formfüllung
Beim Füllen der Form ist der richtige Druck für die Schmelze erforderlich. Er muss aufrechterhalten werden, während die Schmelze durch die Angusskanäle fließt. Der Gegendruck beeinflusst Geschwindigkeit und Druck der Formfüllung.
Schmelzetemperatur
Der ausgeübte Druck erhöht die Temperatur im System. Wenn das Schmelzevolumen in der Schmelzekammer zunimmt, verringert der Gegendruck den verfügbaren Raum.
Der Gegendruck erhöht die Temperatur des Systems. Wie stark sie steigt, hängt von der Viskosität ab. Eine geeignete Temperatur unterstützt die Formfüllung und die Produktbildung.
Ist der Gegendruck zu hoch, kann der Kunststoff geschädigt werden, insbesondere bei temperaturempfindlichen Kunststoffen.
Faserverstärkte Kunststoffe
Bei faserverstärkten Materialien ist besondere Sorgfalt geboten, da ein hoher Gegendruck beim Spritzgießen die Fasern verkürzen kann. Durch die Verdichtung und die erhöhte Scherung infolge des Gegendrucks können die Fasern außerdem brechen.
Kunststoffen werden häufig Fasern zugesetzt, um ihre Eigenschaften zu verbessern. Hersteller geben Empfehlungen für Spritzgussprodukte aus diesen Materialien. Dabei muss berücksichtigt werden, welchem Druck das Material standhält.
Eine gute Regelung des Gegendrucks ist für die Produktqualität entscheidend. Beauftragen Sie einen erfahrenen Kunststoffspritzgussanbieter, um optimale Produkte für Ihr Unternehmen zu erhalten. Kontaktieren Sie uns für weitere Informationen.