По време на шприцването върху задната страна на шнека в цилиндъра се прилага противоналягане. То помага на шнека да придвижва разтопената пластмаса напред. Това налягане, приложено откъм задната страна, се нарича противоналягане. При шприцване с противоналягане, ако то липсва, шнекът се придвижва назад и материалът остава непроменен по цялата дължина на цилиндъра.
Машината за шприцване има шнек, който се върти в цилиндъра, и хидравличен двигател. Противоналягането предотвратява линейното движение на пластмасовите частици в цилиндъра. То трябва да се оптимизира, за да се гарантира, че при дозиране материалът излиза от дюзата. Налягането не бива да е нито прекалено високо, нито прекалено ниско. Противоналягане може да се поддържа само когато се смесват два материала.
При шприцване с противоналягане поради постоянното налягане може да се появи изтичане от дюзата. За предотвратяването му се задава противоналягане от 4 mm или 10 mm. Изборът зависи от вида и количеството на материала, които предизвикват линейното движение на шнека.
Налягането е неразделна част от шприцването. За да се разбере това, е важно да се познава работата на процеса. Машината за шприцване смесва, разтопява и формова пластмасите в различни форми и конструкции. Процесът започва с подаване на пластмасовите гранули в бункера. След това гранулите преминават през нагрят цилиндър и се подлагат на срязване от пластифициращия шнек.
Срязването се осъществява от въртящ се шнек, който се движи назад. Това движение придвижва разтопената пластмаса към предната част на шнека под формата на флуид. Флуидът упражнява сила върху шнека и го придвижва назад. Така обемът в камерата за разтопяване се увеличава. Това налягане обаче трябва да се контролира. То е противоналягането.
Как обратното налягане повлиява образуването на инжекция
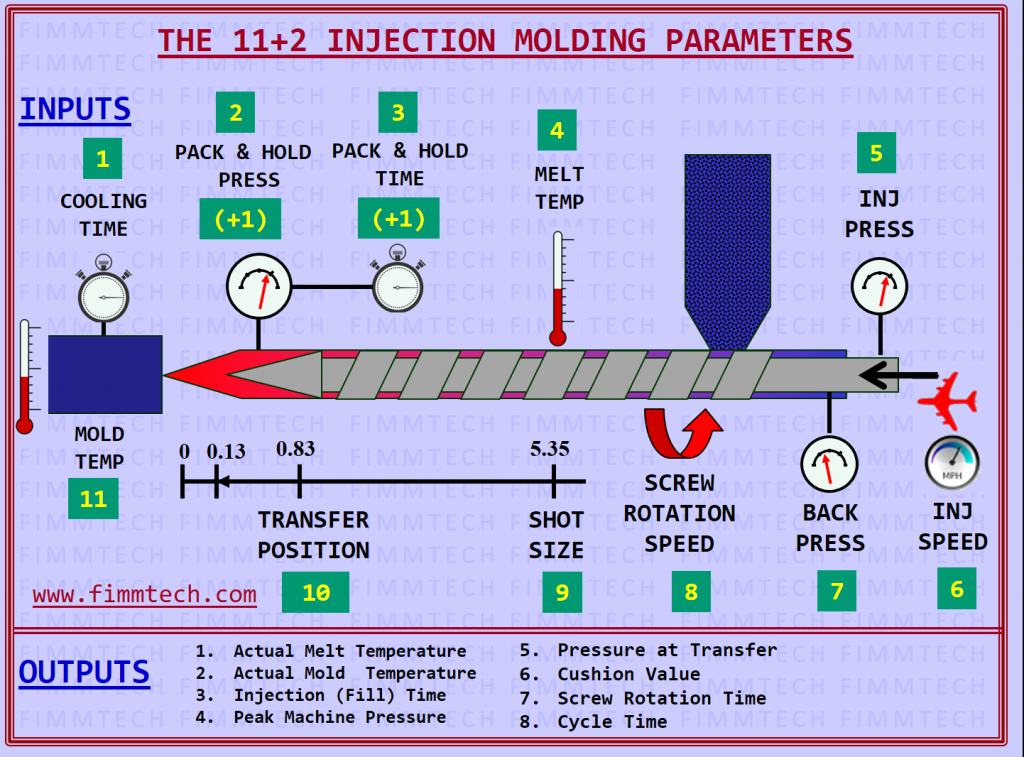
Ефективността на метода с противоналягане влияе върху хода на шприцването. Движението на шнека е от съществено значение, тъй като той извършва по-голямата част от работата. Процесът на формоване се основава на движението на шнека напред и назад. Ето някои параметри, които трябва да се вземат предвид при шприцване с противоналягане:
● Скоростта на шнека, измервана в обороти в минута (rpm)
● При повечето машини шнекът се върти между 20 и 60 rpm.
● Скоростта на въртене зависи от свойствата на пластмасата.
● Размерът на дозата също е важен параметър. Той се определя от инжекционната камера.
Неща, които трябва да се знаят за инжектиране на гръбначно налягане
За да се разбере напълно как се управлява процесът, е важно да се знае как възниква противоналягането при шприцване. Качеството на крайния продукт зависи от плавното протичане на всеки етап. Ето някои основни функции на противоналягането при шприцване.
Уплътняване
За постигане на по-еднороден материал трябва да се приложи налягане върху стопилката. Високото налягане сближава молекулите и повишава плътността. Недостатъчното уплътняване може да ограничи потока надолу по системата. Противоналягането не само контролира движението на шнека, но и поддържа необходимото налягане за уплътняване.
Вентилиране
Трудно е да се предотврати навлизането на въздух в стопилката. Това може да се дължи на кондензация на летливи вещества в пластмасата, както и на кондензиран въздух или течност от околната среда. При прилагане на налягане въздухът се изтласква от камерата за стопилка под действието на градиент на налягането.
Уловеният въздух се отвежда към по-ниска зона и извън системата. Той може да не се вижда в продукта, но да доведе до загуба на функционалност, прецизност на дизайна и качество на повърхността. Машината за шприцване може да бъде оборудвана с вентилационна и декомпресионна зона, която подобрява ефективността на тези функции.
Време на процеса
При шприцването времето е от ключово значение. Разлика от една секунда в цикъла може да окаже значително влияние върху продукта. При връщането на шнека протича и друг процес: например пластмасовата стопилка от предишния цикъл се охлажда.
Затова връщането на шнека трябва да бъде синхронизирано с изваждането на продукта. Когато шнекът спре да се връща, продуктът се изважда и формата се затваря. Ако някой етап бъде прекъснат, това може да повлияе на целия процес.
Свиване
Налягането върху стопилката насърчава изотропното свиване и намалява ефекта от него. Ако стопилката е под налягане, общият ѝ обем може да намалее. Следователно противоналягането при шприцване осигурява стабилност на размерите. Дори да възникне свиване, ефектът ще бъде по-слабо изразен.
Запълване на формата
За запълването на формата стопилката трябва да бъде под подходящо налягане. То трябва да се поддържа, докато стопилката преминава през леяковите канали. Противоналягането влияе върху скоростта и налягането при запълването на формата.
Температура на стопилката
Температурата на системата се повишава в отговор на приложеното налягане. Когато обемът на стопилката в камерата се увеличи, противоналягането намалява пространството, налично за стопилката.
Така системата повишава температурата чрез прилагане на противоналягане. Повишаването на температурата зависи от вискозитета, което е благоприятно за запълването на формата и формирането на продукта.
Ако противоналягането е прекалено високо, то може да доведе до разграждане на пластмасата, особено при чувствителни към температурата материали.
Пластмаси с пълнители
Материалите, подсилени с влакна, изискват особено внимание, тъй като високото противоналягане при шприцване може да скъси влакната. Уплътняването и увеличеното срязване, причинени от противоналягането, също могат да доведат до счупване на влакната.
Обикновено пластмасите се подсилват с влакна, за да се подобрят свойствата им. Производителите дават различни препоръки за пластмасови изделия, използвани при шприцване. Важно е да се вземе предвид налягането, което материалът може да понесе.
Добрият контрол на противоналягането е от съществено значение за качеството на продукта. Обърнете се към надеждна компания за шприцване на пластмаси, за да получите най-подходящото изделие за бизнеса си. Свържете се с нас за повече информация.