
Plasticul de iluminat formează coloana vertebrală a aproape fiecare componentă turnată găsită în echipamentele moderne comerciale și industriale. Pentru ingineri, cumpărători OEM, și designeri de produse, selectarea rășină dreapta și optimizarea geometriei componentelor pentru procesul de turnare injecție nu este doar o decizie cosmetică.
Acest articol explorează cele mai comune considerente de fabricație modelat pentru componente de iluminat, compararea rășinilor primare, conturarea regulilor critice de proiectare instrumentare pentru turnarea injecției, și explicarea modului de optimizare a pieselor pentru producția de mare volum.
Frecvente Componente de iluminat pentru soluţii injectabile
Componentele de iluminat cu sudură prin injecție au o gamă largă de forme și cerințe optice. Fiecare prezintă provocări distincte în ceea ce privește uneltele care afectează calitatea părților și durata ciclului de producție.
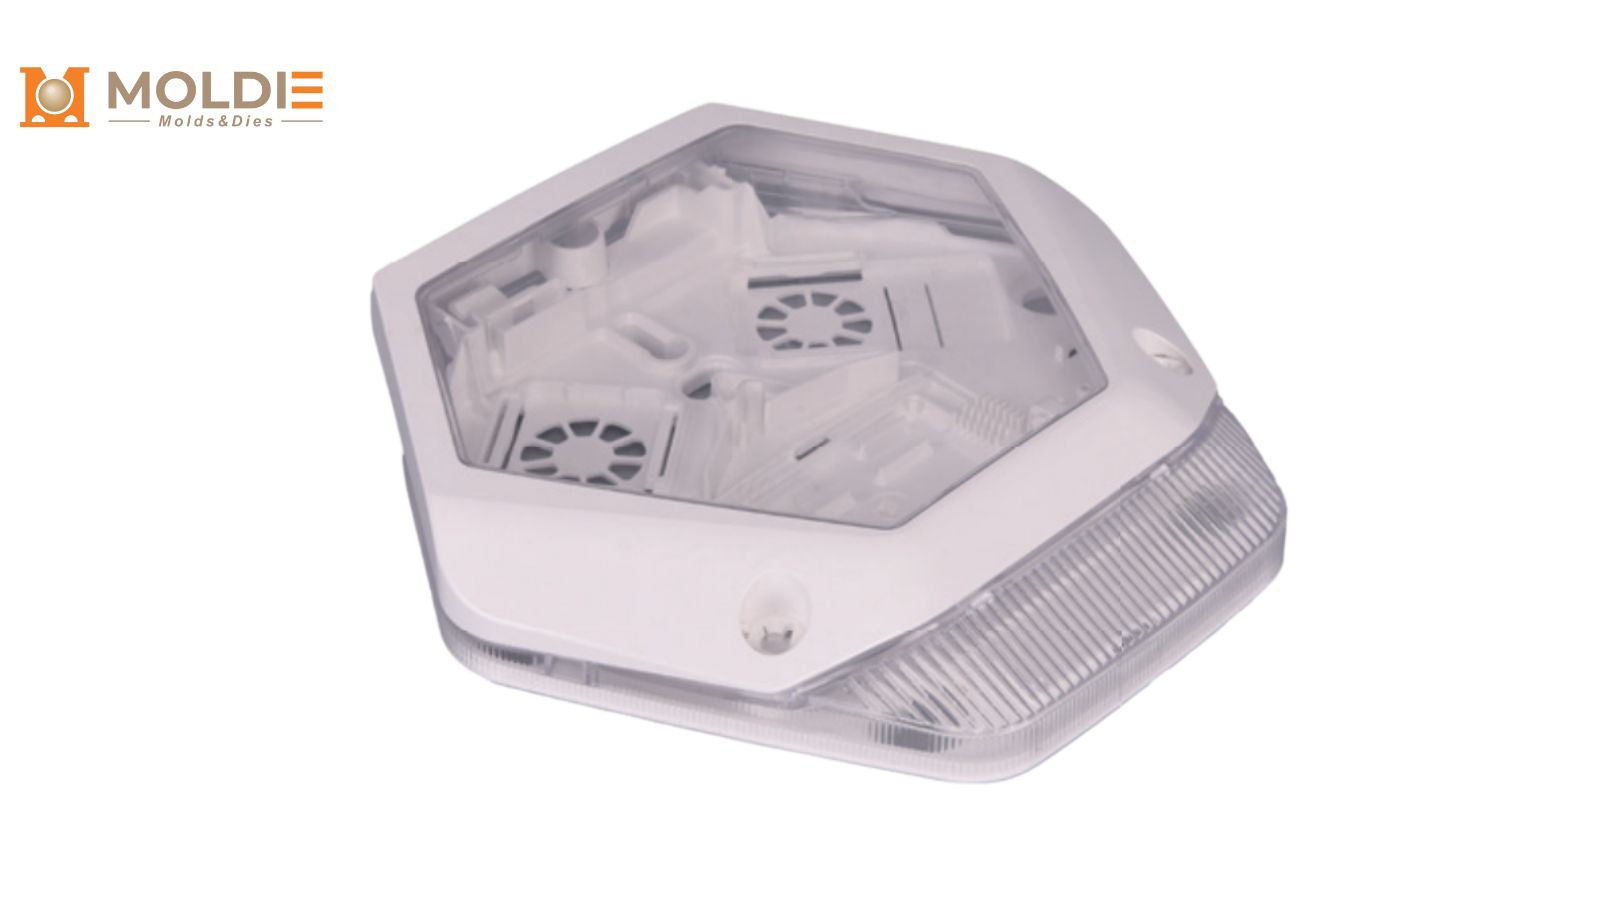
Lentile și LED Optics
Lentilele sunt cele mai pretentioase parti modelate optic intr-un ansamblu de iluminat. Ei controleaza distributia unghiului si intensitatii grinzii. Lentile LED de precizie de modelare necesita instrumente de grad optic lustruite (adesea finisaje SPI A-1 sau A-2) pentru a asigura o transmisie maxima a luminii. O uniformitate a grosimii peretelui este critica aici; chiar si liniile de curgere microscopice sau tensiunile interne cauzate de plasarea nepotrivita a portii pot distorsiona calea luminii si pot crea spoturi fierbinti vizibile.
Difuzoare de lumină din plastic
Diffusers sunt folosite pentru a dispersa sursele concentrate de puncte LED în larg, confortabil, și chiar iluminare. În timp ce acestea sunt un capsator în troffere de birou și corpuri liniare, fabricarea acestora necesită un control precis al texturilor modelate-in și aditivi de rășină usor-scatorting.
[Citește ghidul nostru cuprinzător privind proiectarea și specificarea difuzoarelor de lumină din plastic pentru a afla mai multe despre ratingurile UGR și finisaje înghețate.]
Globuri, coperți și închideri exterioare
Capacele pentru corpuri de iluminat formează bariera exterioară dintre sursa de lumină și mediu. În cazul lămpilor stradale, al globurilor montate în partea superioară a stâlpilor și al corpurilor de iluminat etanșe la vapori, aceste carcase necesită proiectări complexe ale formelor, adesea cu extractoare mari pentru miez și secțiuni groase ale pereților, care măresc riscul urmelor de retasură.
[Exploraţi adâncimea noastră pe iluminarea exterioară din plastic pentru o defalcare detaliată a ratingurilor IP, standardelor de impact IK şi a răşinilor stabilizate UV.]
Rășini cheie pentru topirea injecției de iluminat
Alegerea materialelor conduce nu numai performanța optică, ci și ratele de mucegai și micșorare ale componentei finale. Acrilic și policarbonatul domină piața.
Acrilic (PMMA) pentru claritatea optică maximă
Acrilic, de asemenea, cunoscut sub numele de PMMA (polimetil metacrilat), furnizează până la 92% de transmisie a luminii în grade clare, ceea ce face ca acesta să fie cel mai apropiat plastic echivalent cu sticla. În procesul de turnare prin injecție, PMMA curge previzibil și deține toleranțe dimensionale extrem de strânse, ceea ce face alegerea preferată pentru optica de precizie și lentile. De asemenea, rezistă în mod inerent colorarea UV mai bine decât PC standard.
Totuși, acrilul este fragil. Se poate fisura la impacturi ascuțite sau în timpul ejectării agresive din formă, dacă unghiurile de demulare sunt insuficiente. Are și o temperatură mai mică de deformare termică, astfel încât proiectanții trebuie să se asigure căldura degajată de driverul LED nu depășește limita rășinii.
Policarbonat (PC) pentru durabilitate și rezistență la căldură
Policarbonatul oferă de aproximativ 200 de ori rezistența la impact a sticlei și are o temperatură de funcționare semnificativ mai mare decât cea acrilică. Transmisia sa ușoară în grade clare atinge aproximativ 88%.
Din perspectiva formării, PC are o vâscozitate a topiturii mai mare decât acrilul, ceea ce înseamnă că necesită presiuni de injecție și temperaturi ale formei mai ridicate. PC excelează în aplicații de exterior și industriale, unde rezistența la impact este esențială, însă este foarte susceptibil la zgârieturi și îngălbenire din cauza UV dacă nu se specifică clase stabilizate la UV înainte de proba de formare.
Rășini suport (ABS și polietilenă)
Deși nu sunt utilizate pentru optica, materiale precum ABS, polietilenă de înaltă densitate (HDPE) și polipropilenă (PP) sunt vitale pentru porțiunile neiluminate ale unui dispozitiv. ABS este frecvent modelat pentru carcase electrice și incinte de conducător auto LED-uri, deoarece se modelează ușor, rezistă la deformare și acceptă operațiuni secundare cum ar fi placarea.
Reguli de proiectare cruciale pentru modelarea maselor plastice optice
Piesele de iluminat echipate cu injecţie sunt de neiertat atunci când vine vorba de defecte de suprafaţă. Urme de chiuvetă, warp şi linii de debit care ar putea fi acceptabile pe un suport structural intern devin defecte de calitate strălucitoare pe o componentă optică transparentă sau translucidă.
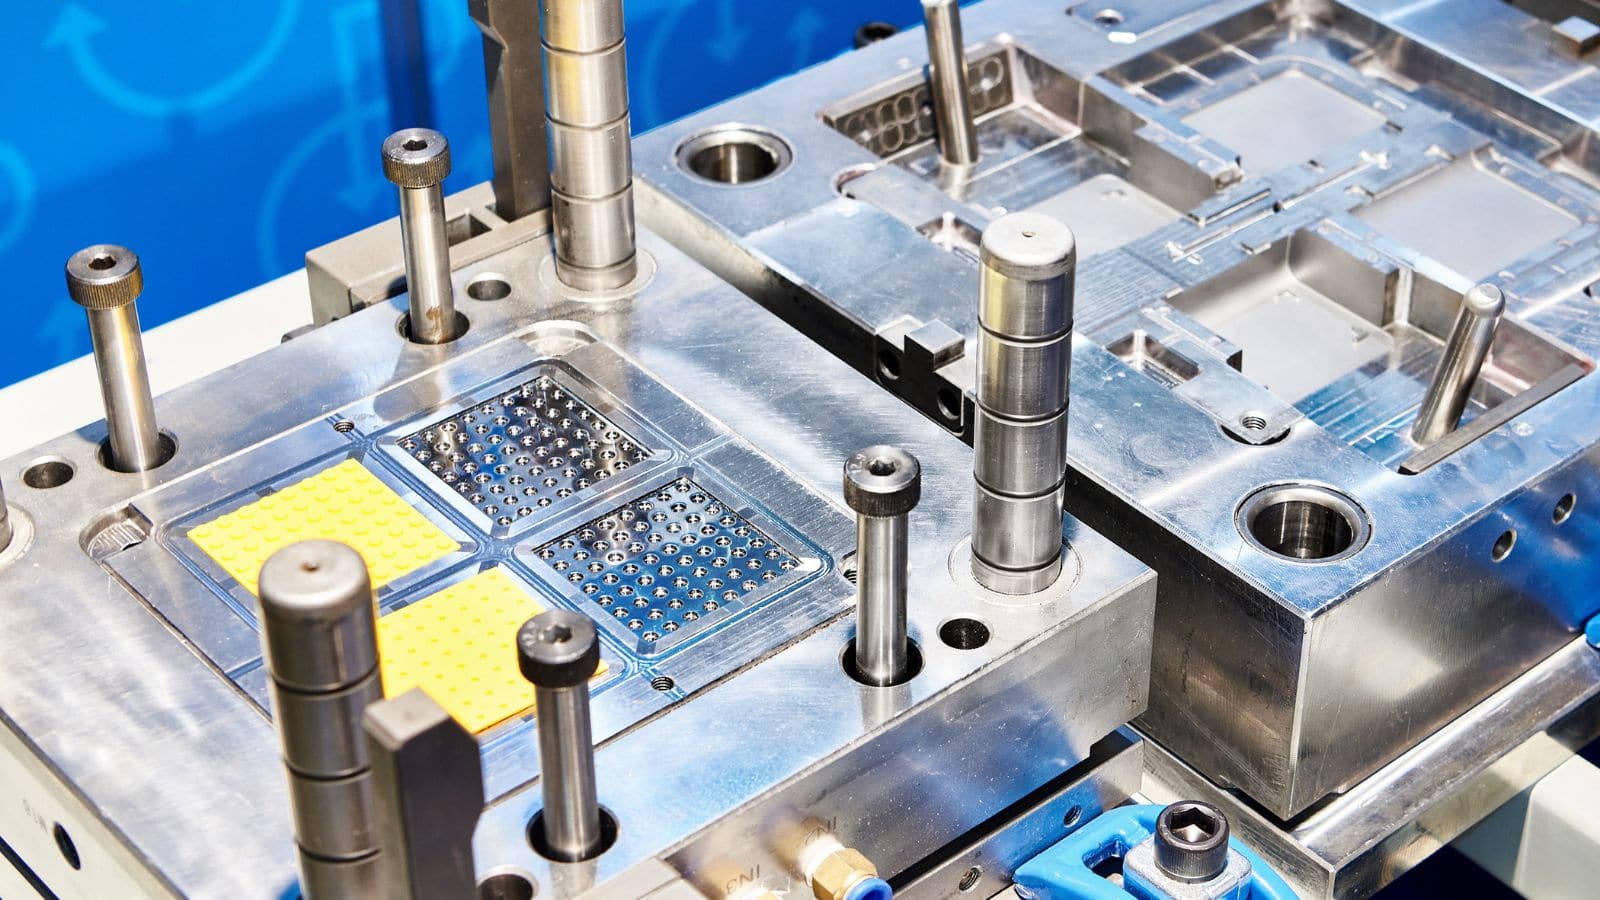
1. Master Wall Thickness uniformity
Grosimea uniformă a pereților este regula de aur pentru piesele optice. Tranzițiile de la grosimi mari la mici creează viteze diferite de răcire în formă. Acest lucru provoacă urme de retasură pe suprafața vizibilă și tensiuni interne (birefringență), care deviază imprevizibil lumina. Dacă tranzițiile sunt necesare, ele trebuie să fie graduale.
2. Optimizează coastele şi şefii
Snap se potrivesc, şurub şefii, şi tab-uri de montare sunt frecvent modelate direct în capace de lumină pentru a reduce timpul de asamblare. Cu toate acestea, aceste caracteristici creează mai groase secţiuni încrucişate la baza lor. Pentru a preveni semne de chiuvetă pe faţa optică primară, grosimea oricărei coaste interne sau şef ar trebui să fie menţinute la 50% până la 60% din grosimea nominală a peretelui.
3. Plasarea porții pentru a preveni marcajele de flux
Locul în care plasticul topit pătrunde în formă (punctul de injecție) lasă un defect cosmetic și creează tensiuni localizate. Pentru lentile și capace, punctele de injecție trebuie amplasate pe muchii care nu sunt vizibile sau acoperite cu o ramă ornamentală opacă în ansamblul final. Pentru panourile optice se folosesc adesea puncte de injecție tip limbă sau evantai, care asigură curgerea lină și laminară a rășinii și previn jeturile și liniile de curgere.
4. Unghiuri de demulare ample pentru forme texturate
Finisajele de suprafață, precum suprafețele mate, modelele prismatice și texturile mate, se aplică prin texturarea formei pentru a facilita distribuția luminii. Alegerea finisajului la nivelul formei evită postprocesarea costisitoare. Totuși, orice suprafață texturată necesită unghiuri de demulare mai mari pentru a putea fi ejectată fără zgâriere sau agățare. O regulă standard este să se adauge un unghi de demulare de 1 până la 1,5 grade pentru fiecare 0,025 mm (0,001 inci) de adâncime a texturii.
Parteneri cu Moldie pentru Iluminat Solutii Plastice
Selectați componenta de iluminat corect modelat necesită alinierea țintelor optice, nevoile mecanice și bugetul de producție. Pentru producția de LED-uri de mare volum, turnarea prin injecție personalizată oferă cel mai mic cost per-parte și capacitatea de a integra hardware-ul de montare direct în plastic.
Dați viață proiectelor dumneavoastră de iluminat cu Moldie. Colaborați cu noi încă din faza de proiectare pentru analiza de precizie a curgerii în formă și formare prin injecție de volum mare. Oferim soluții optice impecabile și un cost pe piesă eficient.







