
Un defect de turnare este o imperfecțiune sau o neuniformitate care apare în metal în timpul procesului de turnare și afectează calitatea și funcția produsului final. Aceste defecte se pot manifesta sub formă de pori, fisuri, exces de metal sau zone rugoase — fiecare fiind cauzat de probleme diferite ale formei, metalului sau condițiilor din turnătorie.
Știind ce cauzează aceste probleme și cum să le localizeze, producătorii pot economisi timp, pot reduce deșeurile și pot îmbunătăți puterea și aspectul produselor lor. Cititorii vor descoperi cele mai comune tipuri de defecte de turnare, cauzele lor, și pași simpli pentru a le ajuta să prevină.
Tipuri comune de defecte de turnare
Defecte de turnare vin în mai multe forme, fiecare cauzate de diferite probleme în procesul de turnare. Înțelegerea acestor defecte ajută la găsirea cauzelor lor și îmbunătățirea calității turnare.
Porozitatea și defectele legate de gaze
Porozitatea se referă la găuri mici sau goluri în interiorul unui turnare. Aceste găuri slăbesc metalul și pot duce la eșecul produsului. Porozitatea gazelor apare atunci când gazele sunt prinse în metalul topit și nu pot scăpa înainte ca metalul să se solidifice.
Există mai multe forme de porozitate:
- Porozitatea gazului: în general apare ca găuri rotunde în interiorul metalului.
- Blowholes: buzunare mai mari de gaz în apropierea suprafeței sau în interior.
- Găuri mici, adesea superficiale la suprafaţă.
Printre cauze se numără conținutul ridicat de umiditate din formă, turnarea rapidă sau contaminarea metalului. Aerul captiv sau gaze precum hidrogenul sunt cauze frecvente.
Shrinkage and Cavity Formation
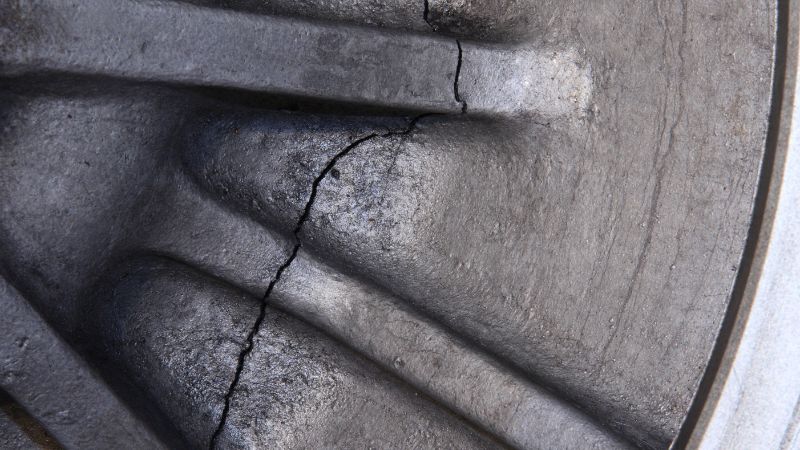
Defectele de micşorare se întâmplă pe măsură ce metalul se răceşte şi se contractă. Deoarece metalul îşi schimbă dimensiunea pe măsură ce se solidifică, dacă nu obţine suficient metal în timpul răcirii, formează spaţii goale cunoscute sub numele de cavităţi de micşorare.
- Cavitatea de micşorare: goluri interne mari, adesea neregulate în formă.
- Shrinkage porozitate: goluri mai mici, împrăștiate.
- Rupturi/fisuri la cald: fisuri care apar cât timp metalul este încă moale, din cauza răcirii neuniforme sau a problemelor de proiectare a formei.
Defecte ale materialului formei și ale suprafeței
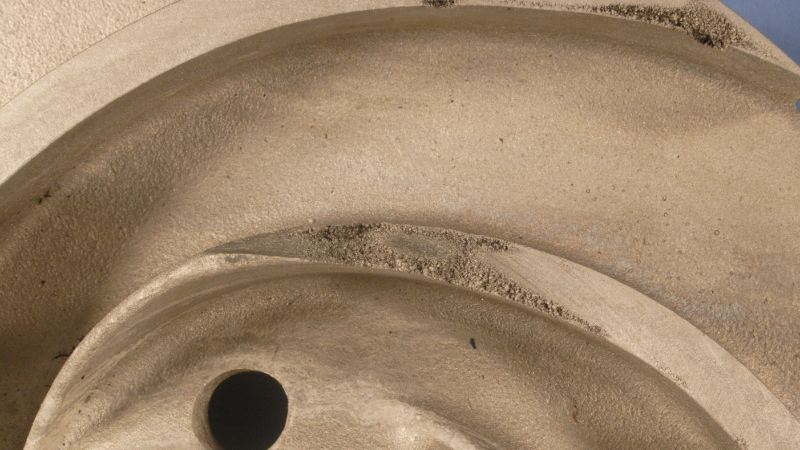
Aceste defecte sunt cauzate de probleme ale nisipului sau ale substanțelor chimice folosite la realizarea formei de turnare.
- Eroziuni și spălări: zone ridicate sau caneluri care apar când metalul aflat în mișcare rapidă erodează o parte din formă.
- Penetrare metalică: Metalul topit intră în spaţiile cu boabe de nisip, făcând o suprafaţă dură.
- Căderi de nisip: bulgări sau proeminențe cauzate de nisipul desprins care cade în formă.
- Flash/fin: Straturi subtiri de metal suplimentar la liniile de despărțire.
- Cozi de șobolan, cute și nervuri: linii ondulate, umflături sau creste pe suprafață, cauzate de dilatarea formei.
- Umflături: suprafețe bombate cauzate de cedarea formei sub presiunea metalului.
- Deplasare sau nealiniere: dezaxarea dintre părțile formei, care produce trepte pe piesa turnată.
Închidere la rece și umplere incompletă
Retasuri reci și umpleri incomplete apar atunci când metalul topit nu umple complet cavitatea formei.
- Închidere la rece: Două fluxuri de metal nu fuzionează pe deplin, creând o linie slabă sau o cusătură.
- Greșeală: Metalul se solidifică înainte de a ajunge la toate zonele, ceea ce duce la o turnare incompletă.
- Distribuție incompletă: părți lipsă sau margini datorate temperaturii scăzute de turnare sau fluxului lent.
- Defect de fuziune: metalul nu se îmbină corect cu forma, ceea ce provoacă zone slabe.
Cauzele includ temperatura scăzută a metalului, turnarea lentă, designul slab al gatului sau secţiuni prea subţiri în turnare.
Cauze şi factori de influenţare
Defectele de turnare sunt adesea rezultatul modului în care este pregătită forma, se toarnă metalul, se proiectează sistemele și se aleg materialele. Fiecare factor afectează direct structura, suprafața și proprietățile produsului turnat final.
Proiectarea și pregătirea formei de turnare
Proiectarea și pregătirea formei determină cât de bine umple metalul topit cavitatea și cum se solidifică. O formă proiectată necorespunzător poate cauza probleme precum umplerea incompletă, porozitatea sau chiar fisurile.
Geometria formei, inclusiv colțurile ascuțite sau schimbările bruște de grosime, crește probabilitatea apariției zonelor fierbinți sau a punctelor dure. Aceste zone se răcesc cu viteze diferite și pot produce cavități de contracție sau tensiuni reziduale. Contează și materialul formei — o formă de calitate slabă sau pregătită necorespunzător poate genera defecte ale materialului formei ori imperfecțiuni pe suprafața piesei turnate.
Finisarea corespunzătoare a suprafeței formei ajută la reducerea rugozității pieselor turnate și a incluziunilor de nisip. Curățarea și inspectarea atentă a cavității formei înainte de utilizare, împreună cu folosirea materialelor de înaltă calitate, reduc riscul de impurități încorporate sau de deplasare a miezului.
Turnarea parametrilor metalici
Modul de turnare a metalului, inclusiv temperatura și viteza de turnare, este o etapă esențială. Dacă temperatura este prea scăzută, metalul poate curge insuficient, cauzând umpleri incomplete sau retasuri reci. Dacă este prea ridicată, pot apărea absorbția excesivă de gaze sau eroziunea formei.
Debitul de turnare trebuie controlat cu atenție. Turnarea prea rapidă poate provoca turbulențe care captează gaze și oxidează aliajul, ceea ce duce la porozitate gazoasă sau incluziuni. Turnarea prea lentă crește riscul ca metalul să se solidifice neuniform sau să nu ajungă în toate zonele cavității formei.
Matriţele de preîncălzire la temperaturi adecvate şi monitorizarea temperaturii metalice reduc cu precizie atât şocurile termice cât şi defectele de turnare a metalelor. Menţinerea consistenţei în timpul turnării ajută la producerea de mulaje cu mai puţine defecte.
Sisteme de gazare și ventilare
Un sistem de alimentare bine proiectat dirijează metalul topit în cavitatea formei. Sistemele de alimentare care folosesc maselote, canale și puncte de alimentare poziționate strategic favorizează solidificarea direcțională și reduc riscul de contracție și porozitate.
Aerisirea este, de asemenea, esențială. Aerisirea insuficientă captează gazele în formă, ceea ce duce la porozitate sau umplere incompletă. Utilizarea canalelor de aerisire, a filtrelor și a unui sistem de alimentare echilibrat ajută la dirijarea lină a metalului și la evacuarea gazelor.
Factori de aliaj și metalurgic
Compozitia chimica a aliajului afecteaza castabilitatea, rezistenta si rezistenta la defecte. Unele compozitii sunt mai predispuse la defecte metalurgice, cum ar fi segregarea, lacrimi fierbinti, sau structuri de cereale inegale.
Metalul contaminat sau amestecat în mod necorespunzător poate introduce includeri de gaz sau nemetalice. Slag, oxizi, și alte impurități pot intra în turnare, în cazul în care curățenia topită nu este controlată.
Aditivii și agenții de rafinare sunt adesea utilizați pentru a îmbunătăți structura aliajului și pentru a reduce reacțiile nedorite în timpul turnării. Monitorizarea compoziției aliajului, tratarea degazării și menținerea sistemelor de manipulare curate sunt importante pentru limitarea defectelor metalurgice și asigurarea solidificării uniforme fără formarea stresului rezidual.
Detectarea, prevenirea și îmbunătățirea calității
Găsirea exactă și prevenirea defectelor de turnare sunt esențiale pentru producerea de produse metalice puternice și fiabile. Utilizarea metodelor de inspecție și a controalelor de calitate adecvate poate reduce riscul de probleme, cum ar fi incluziunea zgurii și alte imperfecțiuni.
Metode de inspecție și detectare
Inspecție este primul pas în spotting defecte în mulaje. Turnători folosesc atât tehnici vizuale și avansate de testare non-distructive (NDT) pentru a verifica pentru defecte. Inspecție vizuală ajută la găsirea fisuri de suprafață, zgura, sau includeri. Este rapid, dar poate pierde defecte mici sau ascunse.
Metode de testare non-distructive, cum ar fi raze X sau testarea ultrasonică, permit inspectorilor să se uite în interiorul turnare fără a deteriora ea. Aceste teste pot detecta probleme subsuprafață, cum ar fi porozitatea gazelor sau includeri interne care nu sunt vizibile din exterior. Testarea particulelor magnetice este utilă pentru a găsi fisuri sau cusături pe suprafața metalelor feroase.
Sistemele automate de inspecţie, inclusiv camerele de luat vederi şi senzorii, pot verifica calitatea în timpul producţiei. Această monitorizare în timp real poate prinde defecte precum fisuri longitudinale sau erori înainte ca produsul să treacă la etapa următoare.
Strategii de prevenire în practica de turnătorie
Prevenirea începe cu o planificare atentă și bune practici de turnătorie. Utilizarea metalului curat, îndepărtarea zgurii și proiectarea corespunzătoare a formei reduc riscul apariției incluziunilor sau a altor defecte de turnare frecvente. Reducerea turbulențelor în timpul turnării ajută la împiedicarea pătrunderii materiilor străine în formă.
Controlul temperaturii este important, de asemenea. Turnarea metalului la temperatura potrivita oprește defecte cum ar fi opriri la rece sau rateuri. Manipularea adecvată a metalului topit și curățarea regulată a echipamentelor împiedică zgura să se formeze și să fie prinsă în produsul final.
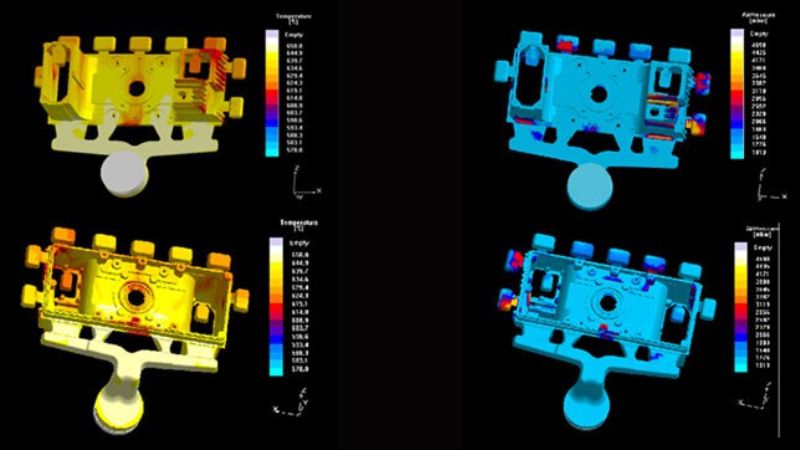
Este adesea necesară colaborarea dintre echipele de proiectare și personalul turnătoriei. Modificări minore ale geometriei formei, ale sistemelor de alimentare sau utilizarea filtrelor pot reduce semnificativ numărul defectelor. Păstrarea evidențelor și învățarea din greșelile anterioare contribuie la îmbunătățirea proceselor.
Controlul calităţii şi îmbunătăţirea continuă
Echipele de control al calității în turnătorii se concentrează pe menținerea standardelor de turnare ridicate. Ei folosesc datele de inspecție pentru a urmări ratele defectelor și a identifica tendințele. Controlul proceselor statistice (RCP) este frecvent folosit pentru a urmări variațiile de temperatură, compoziție, și viteza de turnare.
Îmbunătățirea continuă înseamnă revizuirea etapelor de producție și efectuarea de mici modificări în timp. Buclele de feedback asigură că lecțiile învățate din defecte sunt utilizate pentru a preveni aceleași probleme în noile loturi. Formarea regulată asigură personalul cunoaște cele mai recente tehnici de detectare și prevenire.
[Dacă doriți să aflați mai multe despre modul în care producătorii controlează și evaluează calitatea pieselor turnate sub presiune, puteți consulta articolul nostru de blog despre metodele de inspecție a turnării sub presiune]
Întrebări frecvente
Care sunt remediile cele mai eficiente pentru abordarea imperfecţiunilor în turnarea nisipului?
Imperfecțiunile de turnare a nisipului, cum ar fi găurile de suflat și includerea nisipului, pot fi reduse printr-o pregătire mai bună a nisipului.
Utilizarea nisipului cu umiditate și rezistență adecvate îmbunătățește integritatea formei. Aerisirea suficientă și îndesarea corectă reduc formarea gazelor. Curățarea formelor și a nisipului înainte de turnare ajută, de asemenea, la prevenirea multora dintre aceste probleme.
Care sunt primele cinci dintre cele mai răspândite tipuri de defecte găsite în materialele turnate?
Cele mai frecvente cinci defecte ale mulajelor sunt porozitatea, micşorarea, greşelile, închiderea la rece şi includerea nisipului.
Porozitatea apare ca mici găuri în turnare. Shrinkage formează goluri interne sau cavităţi. Greşelile şi închiderile reci sunt probleme de flux care duc la umplere incompletă sau articulaţii slabe. Incluziunile de nisip apar atunci când particulele de nisip devin blocate în metal.
Ce proceduri sunt recomandate pentru detectarea defectelor în mulaje folosind imagini?
Inspecția vizuală este primul pas în găsirea defectelor de suprafață.
Pentru defecte interne, metode precum imagistica cu raze X sau testarea ultrasonică sunt utilizate pe scară largă. Cu imagini digitale sau viziune mașină, software-ul avansat poate detecta fisuri, pori, sau alte probleme de suprafață în mod automat prin analizarea imaginilor capturate pentru nereguli.







