
照明用プラスチックは、現代の商業施設や産業用照明器具に使われる、ほぼすべての成形部品の基盤です。エンジニア、OEMの購買担当者、製品デザイナーにとって、適切な樹脂を選び、射出成形工程に合わせて部品形状を最適化することは、単なる外観上の判断ではありません。
この記事では、照明部品の成形で特に重要となる製造上のポイントを取り上げ、主な樹脂を比較し、射出成形に欠かせない金型設計のルールを解説します。また、大量生産に向けて部品を最適化する方法もご紹介します。
射出成形で作られる主な照明部品
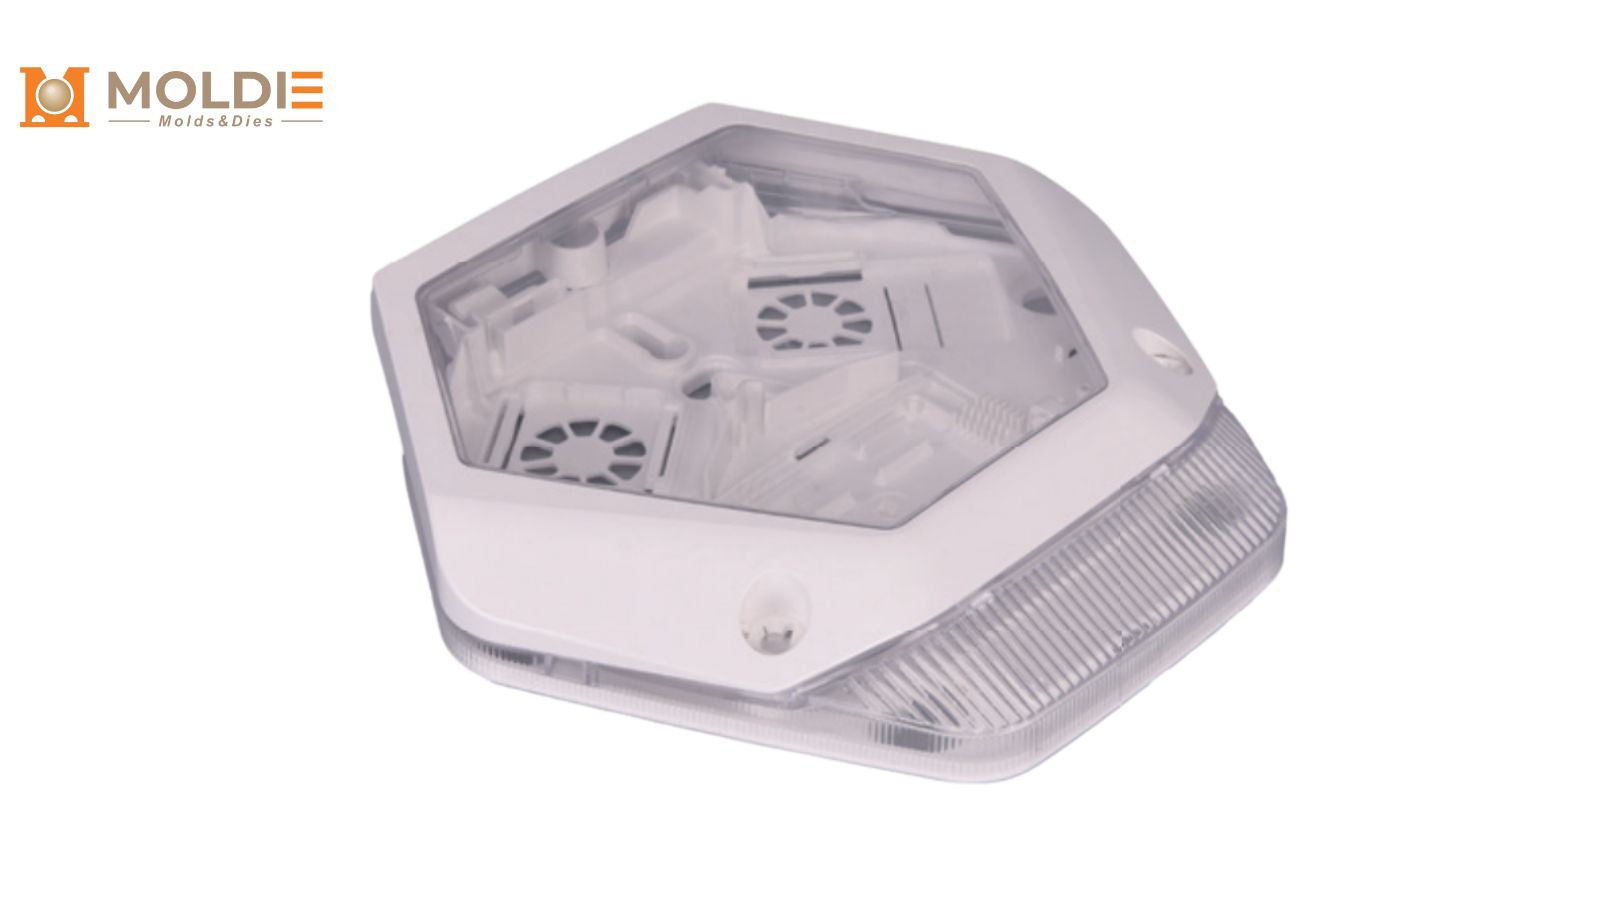
射出成形による照明部品は、形状も光学要件も多岐にわたります。それぞれに異なる金型設計上の課題があり、部品品質や生産サイクルタイムに影響します。
レンズとLED光学部品
照明器具の中でも、レンズは特に高い光学性能が求められる成形部品です。配光角と光の強度分布を制御します。高精度なLEDレンズの成形には、光の透過率を最大限に高めるため、光学グレードの研磨金型(多くの場合、SPI A-1またはA-2仕上げ)が必要です。ここでは肉厚の均一性が重要です。ゲート位置が不適切だと、わずかなフローマークや内部応力でも光路がゆがみ、目に見える輝点が生じるおそれがあります。
プラスチック製光拡散板
光拡散板は、集中した点光源であるLEDの光を広げ、快適で均一な照明にするために使われます。オフィスの埋め込み型照明や直線型照明器具に欠かせない部品ですが、製造には成形時の表面テクスチャと光散乱性樹脂添加剤の精密な制御が求められます。
[Read our comprehensive guide on designing and specifying plastic light diffusers to learn more about UGR ratings and frosted finishes.]
グローブ、カバー、屋外用筐体
照明カバーは、光源と周囲の環境を隔てる最外層の部品です。街路灯、ポールトップ型グローブ、防湿・防塵型照明器具などに使われるこれらの筐体は、複雑な金型設計が必要です。大型のコア抜きや厚肉部を要することも多く、ヒケのリスクが高まります。
[Explore our deep-dive on plastic outdoor lighting for a detailed breakdown of IP ratings, IK impact standards, and UV-stabilized resins.]
照明用射出成形に適した主な樹脂
材料の選択は、光学性能だけでなく、成形性や最終部品の収縮率も左右します。市場ではアクリルとポリカーボネートが主流です。
高い光学透明性を実現するアクリル(PMMA)
アクリルは、PMMA(ポリメタクリル酸メチル)とも呼ばれ、透明グレードでは最大92%の光透過率を実現します。ガラスに最も近いプラスチック素材です。射出成形では安定した流動性を示し、極めて高い寸法精度を保てるため、高精度光学部品やレンズに適しています。また、一般的なPCよりも紫外線による黄変に強いという特性があります。
一方で、アクリルはもろい素材です。強い衝撃や、抜き勾配が不十分な状態での強引な離型により、割れることがあります。また、熱変形温度が比較的低いため、LEDドライバーの熱が樹脂の耐熱限度を超えないよう設計する必要があります。
耐久性と耐熱性に優れたポリカーボネート(PC)
ポリカーボネートはガラスの約200倍の耐衝撃性を備え、使用可能温度もアクリルより大幅に高い素材です。透明グレードの光透過率は約88%です。
成形面では、PCはアクリルより溶融粘度が高いため、より高い射出圧力と金型温度が必要です。耐衝撃性が必須となる屋外や産業用途に適していますが、成形トライ前にUV安定化グレードを指定しないと、傷や紫外線による黄変が生じやすい点に注意が必要です。
補助的に使われる樹脂(ABS、ポリエチレン)
光学部品には使われませんが、ABS、高密度ポリエチレン(HDPE)、ポリプロピレン(PP)は、照明器具の非発光部品に欠かせない素材です。ABSは成形しやすく、反りに強いうえ、めっきなどの二次加工にも対応できるため、電気部品の筐体やLEDドライバーのエンクロージャーによく使われます。
光学プラスチックの成形で重要な設計ルール
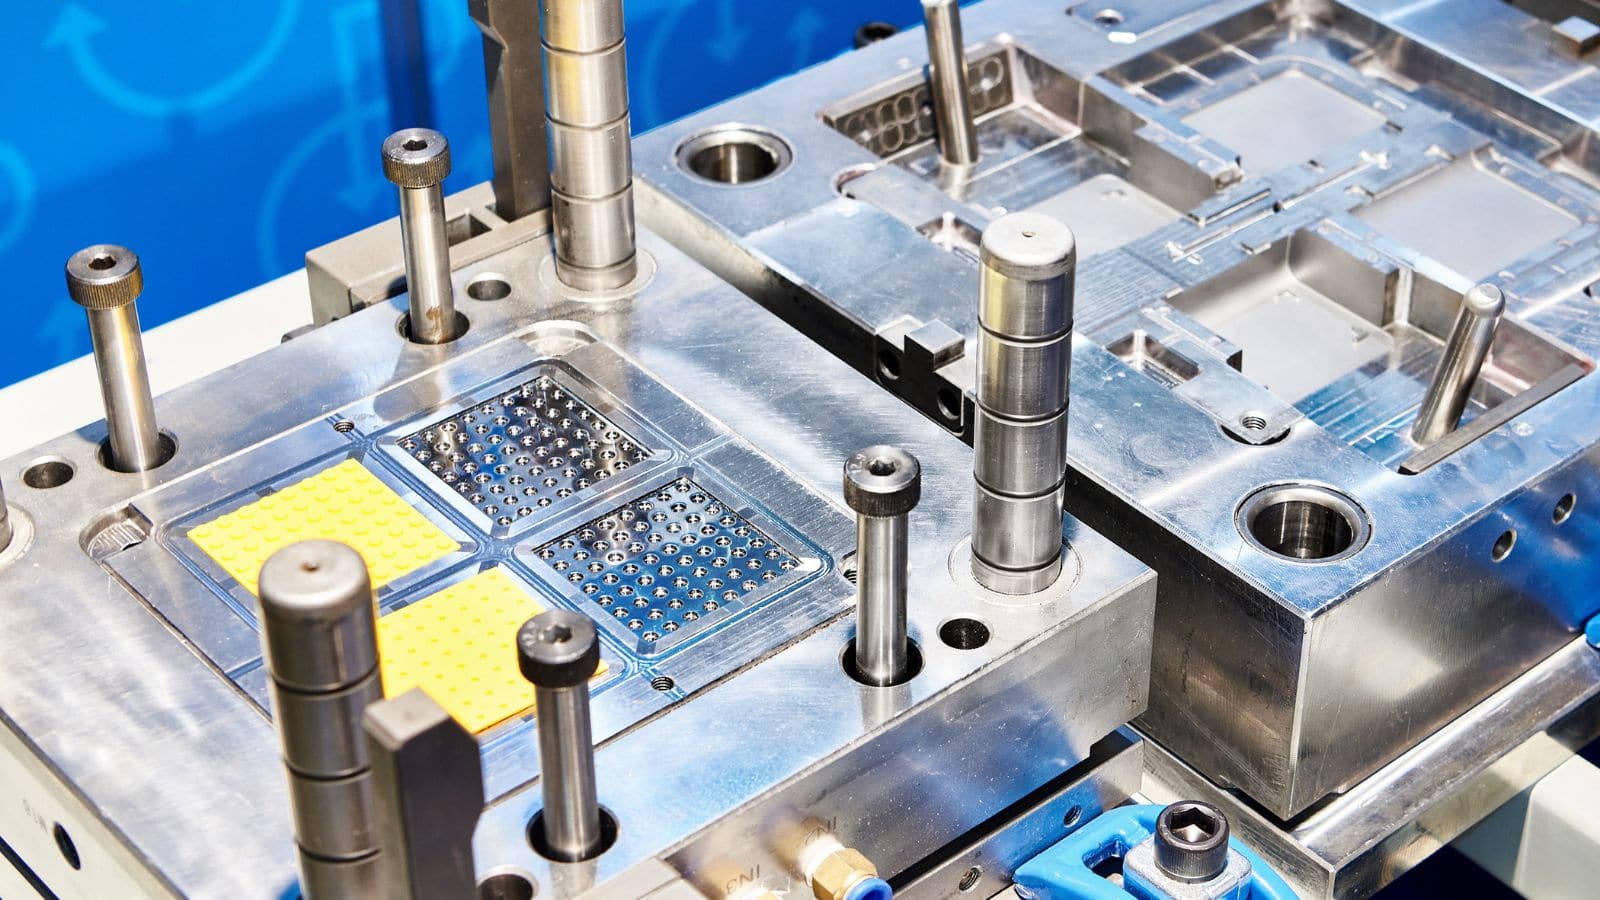
射出成形による照明部品では、表面欠陥が厳しく問われます。内部の構造用ブラケットなら許容されることもあるヒケ、反り、フローマークも、透明または半透明の光学部品では重大な品質不良につながります。
1. 均一な肉厚を実現する
肉厚の均一化は、光学部品設計の基本原則です。肉厚が急激に変化すると、金型内で冷却速度に差が生じます。その結果、外観面にヒケが発生し、内部応力による複屈折が光を予期しない方向に屈折させます。肉厚の変化が避けられない場合は、緩やかに変化させる必要があります。
2. リブとボスを最適化する
組立時間を短縮するため、照明カバーにはスナップフィット、ねじボス、取付タブを一体成形することがよくあります。ただし、こうした形状は根元部分の肉厚を増加させます。主要な光学面のヒケを防ぐには、内側のリブやボスの厚さを基準肉厚の50~60%に抑える必要があります。
3. フローマークを防ぐゲート配置
溶融樹脂が金型に流入する箇所であるゲートには、外観上の跡が残り、局所的な応力も発生します。レンズやカバーでは、ゲートを目に触れない端部に配置するか、最終組立時に不透明なベゼルで覆う必要があります。光学パネルには、樹脂を滑らかな層流として流し、ジェッティングやフローラインを防ぐため、タブゲートやファンゲートがよく使われます。
4. シボ加工を施した金型には十分な抜き勾配を設ける
表面仕上げには、フロスト加工、プリズムパターン、マット調のテクスチャなどがあり、配光を調整するために金型へのシボ加工によって付与されます。金型の段階で表面処理の仕上がりを決めることで、コストのかかる後加工を省けます。ただし、テクスチャのある表面を傷や引きずり跡を付けずに離型するには、より大きな抜き勾配が必要です。一般的な目安は、テクスチャの深さ0.025 mm(0.001インチ)ごとに、抜き勾配を1~1.5度追加することです。
照明用プラスチックの課題解決はMoldieとともに
適切な照明用成形部品を選ぶには、光学性能の目標、機械的要件、生産予算のバランスを取る必要があります。LEDの大量生産では、カスタム射出成形によって部品単価を最小限に抑えられ、取付部をプラスチック部品に直接一体化できます。
Moldieとともに、照明設計を形にしませんか。設計の初期段階から当社と連携することで、精密な樹脂流動解析と大量射出成形をご活用いただけます。優れた光学品質を備えた照明ソリューションを、競争力のある部品単価で実現します。







