
ポリメチルメタクリレート(PMMA)の射出成形は、有機ガラスやアクリルを金型のキャビティに射出し、冷却・固化させて製品を成形する加工方法です。この金型は、水槽、自動車の窓、携帯電話の画面など、さまざまな製品の製造に使用できます。多くのプラスチック射出成形会社が、優れた耐摩耗性を理由にガラスよりアクリルを選んでいます。
世界各地、特にアジアでは自動車産業が急速に成長しています。多くの国が、効率性に優れ、環境に配慮した素材を使用する自動車の製造に投資しています。これはPMMAにとって追い風であり、射出成形業界にも好影響をもたらすと期待されています。
アクリル射出成形の重要性
アクリルは、耐衝撃性が重視されない用途に適したプラスチックです。強度が重要な要素ではない用途において、経済的な代替素材となります。アクリル射出成形では、集中的なレーザー光の照射で素材が蒸発するため、技術者はレーザー切断技術を用いて精密な形状を作り出せます。光学的な透明性が重視される場合、アクリルは優れた選択肢です。通常、加工後には工具痕を取り除き、光学的な透明性を回復させるために、部品を研磨する必要があります。
PMMA射出成形が必要な製品をお持ちでしたら、高品質なサービスと専門的なアドバイスをご提供します。日常生活で使うプラスチック製品やガラス製品の多くが、ポリメチルメタクリレートを使って製造されていることをご存じないかもしれません。アクリル射出成形で作られる製品には、次のようなものがあります。
メガネレンズ
ファッションアクセサリー
携帯電話のケース
ランプホルダー
自動車のフロントガラス
コンピューターなどの電子機器のケース
成形アクリルには多くのメリットがあります
傷が付きにくい製品
誰もが、耐久性が高く長持ちする製品を求めています。アクリル成形材料は、ガラスと比べて傷が付きにくく、劣化することなく美しい外観を保てます。
PMMA射出成形(アクリル射出成形)のメリット
軽量な製品
アクリルの密度は1.185グラム/立方センチメートルと低く、軽量な製品の製造に適しています。
PMMA射出成形で複雑なデザインを実現
この加工方法では、金属射出成形など、ほかの成形方法では作れない複雑な形状を作れます。また、射出成形したアクリルは、形状、重量、サイズが同一の製品を複数製造できます。
生産効率の向上
アクリル射出成形では、成形工程を短縮できます。そのため、一定時間内により多くの製品を製造でき、生産量全体の向上につながります。
幅広いカラーバリエーション
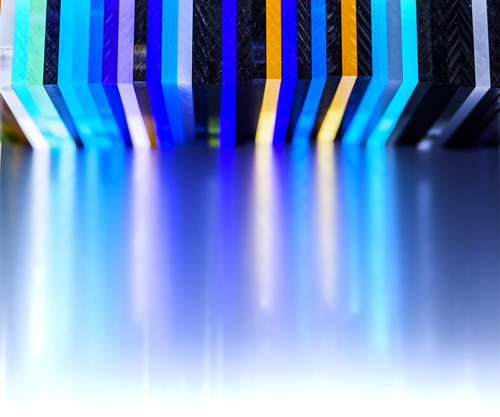
この加工方法では、樹脂と混ぜ合わせてさまざまな色の製品を作れます。アクリル射出成形は、色の柔軟性を高められる唯一の成形方法です。
耐摩耗性
ガラスの優れた代替素材であるアクリル製品には、ガラスのような外観が求められます。ほかのプラスチックより優れていますが、ガラスと同等の耐性があるわけではありません。ポリエチレンやポリプロピレンなどのプラスチックより耐摩耗性に優れ、製造中も製造後も光沢のある外観を保ちます。
光学的な透明性
PMMA射出成形では、優れた光学的透明性を実現できます。製品は非常に透明で、ガラスに近い透明度を備えます。
低い収縮率
PMMAの収縮率は0.2~0.8%と低い値です。ほかのプラスチックでは、収縮率が10%に達することもあります。収縮率が低いため、製品寸法がより安定します。
再生材の利用とリサイクル
PMMAは熱可塑性樹脂のため、リサイクルできます。劣化温度以下で加熱サイクルを抑えれば、製造工程中でも、製品寿命を終えた後でもリサイクルが可能です。
PMMAの種類
アクリル樹脂は、アクリル酸が初めて作られた1843年に発見されました。それからほぼ1世紀後の1933年、ドイツの化学者オットー・レームが「プレキシグラス」の商標を登録しました。現在では、多くの企業がさまざまな製造工程や独自の配合を用いて製造しています。
アクリルに毒性はありますか?
アクリルの大きな利点の一つは、加水分解時にビスフェノールA(BPA)を含まず、放出もしないことです。ポリカーボネートにはBPAが含まれていますが、その毒性については結論が出ていません。政府や業界の資金提供による研究では、BPAの健康リスクについて相反する結果がいくつか報告されています。研究結果には食い違いがあるものの、BPAを含まない種類のポリカーボネート製品も開発されています。
アクリルはBPAを含まず、固体の状態では無毒です。ただし、アクリルの3Dプリントで発生する煙を吸い込まないでください。気体状のポリマーによる影響を避けるため、製造工程は十分に換気された環境で行う必要があります。
PPMAの射出成形を専門家が適切に行わない場合、さまざまな不良が発生することがあります。代表的な不良には、シルバーストリーク、ショートショット、ヒケ、ボイド、ジェッティング、ウェルドマーク、クラック、反り、黒点、材料不純物などがあります。
PMMAの加工特性
PMMAは粘度が高く、流動性に劣ります。この問題に対応するには、射出成形工程で材料温度を高くし、射出圧力を上げる必要があります。射出圧力を高めることで、製品の収縮を抑えられます。
PMMAの溶融時の最適な射出温度は160度で、分解温度は270度と高温です。そのため、材料温度を幅広い範囲で調整できます。固化の工程を改善するには、金型温度を上げることが重要です。これにより、破損や傷を防ぎ、耐衝撃性と耐摩耗性を高められます。
PMMA射出成形には、一般的な射出成形機を使用します。縦型・横型のどちらの射出成形にも対応し、インサートを使用した成形も可能です。また、複雑な形状やデザインにも加工できます。射出成形工程には、さまざまな課題を避けるための専門知識が必要です。
当社には、お客様のビジネスに最高品質の製品をお届けできる、経験豊富な専門チームがいます。詳しくは当社ウェブサイトをご覧ください。







