
射出成形の要となるのが、成形品の内側形状を作る重要部品、金型コアです。射出成形コアの基本を理解することは、製品設計と品質の両方を最適化するうえで欠かせません。
この記事では、金型コアの基本的な役割を掘り下げ、製造工程や最終製品の性能にどのような影響を与えるかを解説します。材料選定や設計戦略などの重要なポイントを検討し、射出成形工程のベストプラクティスを実現したいエンジニアやメーカーに役立つ知見をお届けします。
まず、射出成形の基本的な工程を見ていきましょう。
射出成形では、いくつかの重要な工程を経てプラスチック材料を完成品へと加工します。基本的な流れは次のとおりです。
- 型締め:まず、通常は2つの型で構成される金型を閉じます。射出に備え、両方の型をしっかりと締め付けます。
- 射出:プラスチックの粒やペレットを加熱シリンダーに投入して溶かします。溶融したプラスチックをノズルから金型のキャビティに射出し、内部を隙間なく満たします。
- 保圧:圧力を加え、溶融プラスチックがキャビティの隅々まで行き渡るようにします。これにより、製品を金型の設計どおりの形状に仕上げます。
- 冷却:金型を冷却し、プラスチックを固めてキャビティの形状に成形します。
- 型開き:冷却後、金型を開いて固化した成形品を取り出せる状態にします。
- 突き出し:エジェクターピンなどの機構で成形品を金型から押し出し、後加工や梱包に進めます。
射出成形におけるコアとは?
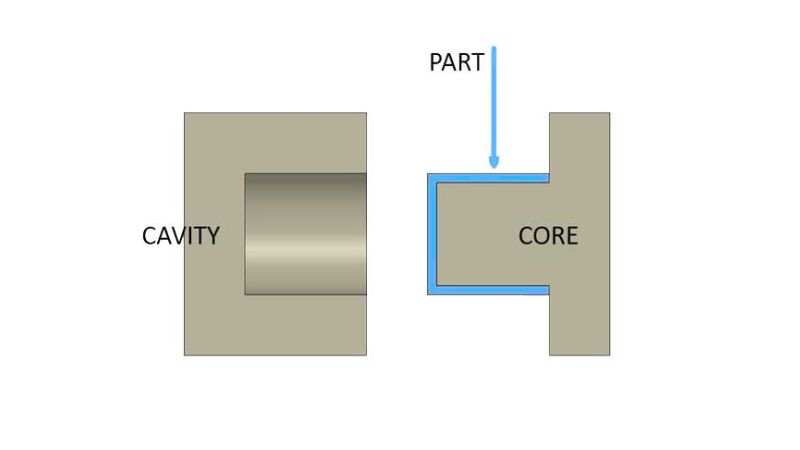
射出成形のコアは、金型内に設けられた固定式または可動式の部品で、最終成形品の内部形状や空洞を作ります。中空部分や複雑な内部構造など、製品に必要な内側の形状を形成します。
金型のキャビティとコアの違いとは?
コアと同様に、キャビティもプラスチック射出成形における重要な金型部品です。成形品に求められる最終的な表面仕上げを実現するため、キャビティは研磨されることがよくあります。コアとキャビティが連携して、成形品を形作ります。
コアは製品の内側形状を、キャビティは外側形状を形成します。
コアは可動側(B側)にあり、突き出し工程に関わることがよくあります。一方、キャビティは固定側(A側)にあり、突き出しへの関与は比較的限定的です。
射出成形用コアの製造方法
適切な材料の選定
コアの材料選定は非常に重要です。溶融プラスチックの高温や高圧に耐え、変形しない材料を選ぶ必要があります。
コアの性能は、射出成形工程の品質だけでなく効率にも直接影響し、厳格な仕様を満たす成形品の実現につながります。
- 鋼材:耐久性と耐摩耗性に優れる高品質の鋼材は、量産に適した定番の選択肢です。ステンレス鋼、P20、H13などがあります。
- アルミニウム:軽量で、加熱・冷却が速いことで知られています。試作用金型や少量生産によく用いられます。
- ベリリウム銅合金:急速な熱除去が必要な箇所や、複雑な形状の金型部品に使用されます。
- プリハードン鋼:要求の厳しくない用途に使われる、コスト効率に優れた選択肢です。追加の熱処理は必要ありません。
- 工具鋼:摩耗の激しい用途には、D2やA2などの工具鋼が使われ、優れた強度と長寿命を発揮します。
製造工程と精度
CNCフライス加工や放電加工(EDM)などの高度な加工技術は、コアに求められる高精度の実現に欠かせません。
- CNCフライス加工:コンピューター制御による加工で高精度を実現します。
- EDM:細部の加工や複雑な形状の形成に用いられます。
金型コアは製品の品質にどう影響する?
射出成形では、コアや金型の品質にばらつきが生じることがあります。成形品の性能や一貫性に影響する主な要因は次のとおりです。
| 原因 | 説明 |
| コアのずれ | 射出中に金型コアの位置がずれ、寸法精度に誤差が生じます。 |
| 固着 | 抜き勾配が不足していたり、摩擦が大きすぎたりすると、突き出し時にコアが成形品に引っかかったままになることがあります。 |
| 反り | 高温や圧力のサイクルによってコアが反り、寸法のゆがみが生じます。 |
| ひび割れ・破損 | 耐久性の低い材料を使用するなどして応力や圧力がかかり、コアが損傷します。 |
| 摩耗 | 継続的な使用による摩耗や侵食で、表面品質や寸法精度が低下します。 |
| 冷却の問題 | 冷却や熱伝達の効率が悪いと、サイクル時間が長くなり、反りや寸法変化が生じる可能性があります。 |
| ベントの問題 | 排気が不十分だと空気やガスが閉じ込められ、表面不良やボイド、充填不足につながります。 |
| 材料・設計のばらつき | 材料特性のばらつきや設計の複雑さが、金型の寿命や性能に影響します。 |
| メンテナンスの課題 | 定期的なメンテナンスを怠ると、腐食や汚染、劣化などが発生し、金型の性能や製品品質に影響します。 |
抜き勾配とは?
前のセクションで触れた抜き勾配とは、射出成形品の垂直面にわずかな傾斜をつけることです。この傾斜により、製品を傷つけずに金型から取り出しやすくなります。
一般的な成形品では、抜き勾配は通常1~2度が推奨されます。深い形状や表面にテクスチャがある場合は、より大きな勾配が必要です。
抜き勾配には正勾配と負勾配があります。基準方向に対して正の勾配をつけると、製品を取り出しやすくなります。負の勾配は、製品を取り出すために金型を複数の部品に分割する必要が生じるなど、金型設計を複雑にする場合があります。
射出成形におけるコアとキャビティの配置方法
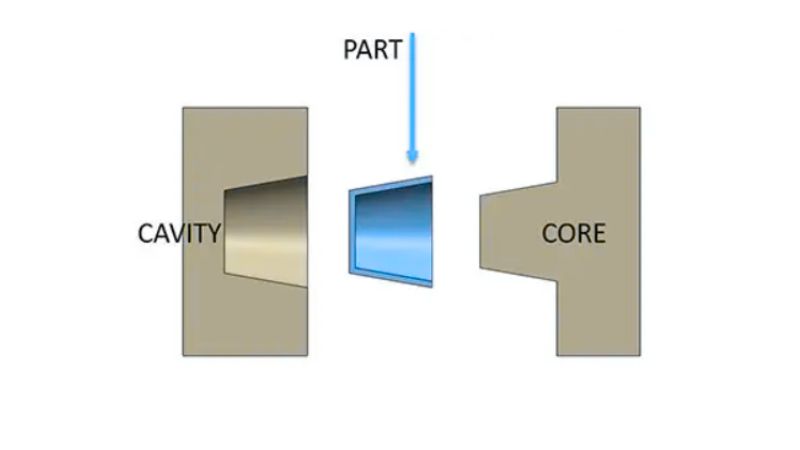
コアとキャビティの配置に影響する要因
射出成形におけるコアとキャビティの配置は、主に次の要因によって決まります。
製品設計
穴やくぼみなどの形状を含む、製品の複雑さや形状によってコアとキャビティの配置が決まります。突起形状には通常コアを使用し、くぼみ形状はキャビティで形成します。
材料特性
金型内のコアとキャビティの配置は、材料の収縮率、流動特性、射出速度によって左右されます。収縮率の低い材料では、成形品をエジェクタピン側に残すことが難しくなるため、特別な設計上の調整が必要です。
多くのプラスチックは大きく収縮しますが、材料特性がコアとキャビティの配置にどのような影響を及ぼすかを理解することが重要です。
エジェクタシステムの配置
冷却工程の後に金型を開く際、射出成形品は必ずエジェクタピン側に付着した状態で残らなければなりません。
エジェクタシステムの設計と形状は、成形品を安定して確実に取り出せるよう、コアとキャビティの配置に影響します。
対称性とゲート位置
スプルーは、射出成形機から金型へ溶融プラスチックを運ぶ主流路です。通常は金型へまっすぐつながりますが、金型キャビティに直接つながる場合もあり、その場合はダイレクトスプルーゲートと呼ばれます。
ランナーは、スプルーから枝分かれして溶融プラスチックを金型の各部へ分配する、より細い流路です。この構造により複数の成形品を一度に製造できるため、特に小型部品の生産でコスト効率が高まります。
ゲートは、ランナーから金型キャビティへプラスチックが流れ込む小さな開口部です。ランナーより幅が狭く、金型内に流れ込むプラスチックの量を調整します。







