
Le retrait est l’un des problèmes les plus courants du moulage par injection et affecte directement la précision et la qualité des pièces moulées. La méthode la plus efficace pour prévenir le retrait consiste à maîtriser le choix du matériau, la conception du moule, les paramètres de transformation et les conditions de refroidissement.
En maîtrisant ces facteurs, les fabricants améliorent la précision dimensionnelle tout en réduisant les déchets et les coûts de production. Aujourd’hui, sur Moldie.com, découvrez les stratégies permettant de prévenir le retrait en moulage par injection.
Comprendre le retrait en moulage par injection
Le retrait en moulage par injection se produit lorsque le plastique fondu refroidit et se contracte, réduisant ainsi la taille finale de la pièce moulée. Cette variation affecte la stabilité dimensionnelle, l’état de surface et les performances globales du produit. Pour maîtriser le retrait, il faut comprendre ses causes, son incidence sur la qualité et les types de défauts qu’il entraîne.
Qu’est-ce que le retrait et pourquoi se produit-il ?
Le retrait en moulage par injection correspond à la diminution de volume qui se produit lorsque le polymère fondu refroidit et se solidifie dans le moule. Tous les plastiques se contractent dans une certaine mesure, mais l’ampleur dépend du type de polymère, de la conception du moule et des conditions de transformation.
Les thermoplastiques à forte cristallinité, comme le nylon ou le polypropylène, présentent généralement un retrait supérieur à celui des matériaux amorphes comme l’ABS. En refroidissant, les structures cristallines se compactent davantage, ce qui entraîne une contraction plus importante.
Un refroidissement inégal ou rapide peut aussi provoquer un retrait localisé et nuire à la stabilité dimensionnelle. La pression de maintien et la durée de compactage ont également une incidence sur le retrait, car elles déterminent la quantité de matière qui remplit le moule avant la solidification.
Les propriétés du matériau, la température du moule et l’épaisseur des parois interagissent de manière complexe. Par exemple, les parois épaisses refroidissent plus lentement et présentent souvent davantage de retrait que les sections minces.
Incidence du retrait sur la qualité des produits
Le retrait affecte directement la précision et les performances des pièces moulées. Lorsque la contraction n’est pas uniforme, les pièces peuvent ne pas respecter les spécifications, ce qui entraîne des problèmes d’assemblage ou d’ajustement.
Un retrait irrégulier peut également créer des défauts de surface. Une pièce peut sembler déformée ou irrégulière, ce qui réduit son attrait visuel et complique son utilisation dans des applications de précision.
La stabilité dimensionnelle est particulièrement importante dans des secteurs comme l’automobile et les dispositifs médicaux, où même de faibles écarts peuvent provoquer des problèmes fonctionnels. Un retrait mal maîtrisé peut aussi réduire la résistance mécanique, car les contraintes internes risquent d’affaiblir le matériau.
Les fabricants ajustent souvent des paramètres de moulage tels que la pression de compactage, le temps de refroidissement et la température du moule pour améliorer la régularité. Un choix approprié du matériau joue également un rôle essentiel dans la réduction de la variabilité et le maintien de la qualité des produits.
Choix du matériau et rôle dans le retrait
Le choix de la résine, sa structure moléculaire et l’utilisation d’additifs influencent tous le retrait d’une pièce moulée pendant son refroidissement. Un séchage et une manipulation appropriés des matériaux contribuent également directement au maintien de la précision et à la réduction des défauts.
Taux de retrait des matériaux
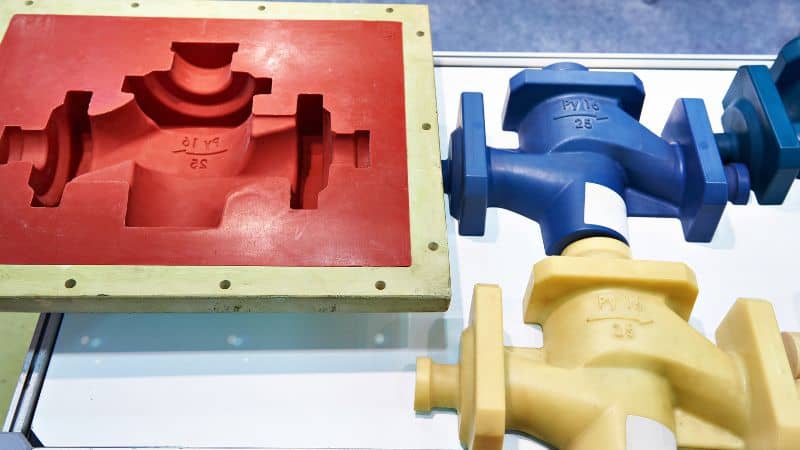
Chaque plastique possède un taux de retrait spécifique, généralement indiqué par son fournisseur. Ce taux précise dans quelle mesure la pièce se contractera après le moulage.
Les plastiques semi-cristallins comme le polypropylène (PP) et le polyamide (PA/nylon) présentent généralement un retrait supérieur à celui des plastiques amorphes comme le polycarbonate (PC) ou l’ABS. Par exemple, le PP peut présenter un retrait allant jusqu’à 2%, tandis que celui du PC reste souvent inférieur à 0.7%.
| Matériau | Taux de retrait typique | Remarques |
|---|---|---|
| PP | 1.0–2.5% | Retrait élevé, courant dans l’automobile |
| PA (nylon) | 0.7–1.5% | Le retrait varie selon l’humidité |
| PC | 0.5–0.7% | Faible retrait, adapté à la précision |
| ABS | 0.4–0.7% | Stable, largement utilisé en électronique |
Choisir des matériaux présentant un taux de retrait plus faible aide à maintenir des tolérances serrées et limite le besoin de modifier le moule ou la conception de la pièce.
Effet de la structure moléculaire
La structure interne d’un polymère a une forte incidence sur le retrait. Les plastiques semi-cristallins forment des régions ordonnées en refroidissant, ce qui entraîne une contraction plus importante. Les plastiques amorphes ne présentent pas cette structure ordonnée : ils se rétractent donc moins et plus uniformément.
Par exemple, le nylon (PA) a une structure semi-cristalline, ce qui lui confère un retrait supérieur à celui de l’ABS. C’est pourquoi l’ABS est souvent choisi pour les pièces exigeant une bonne stabilité dimensionnelle.
La masse moléculaire compte également. Les polymères de masse moléculaire plus élevée peuvent être moins fluides, ce qui crée un compactage irrégulier dans le moule et peut accroître le retrait dans les zones épaisses. Comprendre ces différences structurelles aide les ingénieurs à choisir des matériaux adaptés à la géométrie des pièces et aux exigences de tolérance.
Influence des additifs
Les additifs et les charges peuvent réduire considérablement le retrait. Les fibres de verre, le talc ou le carbonate de calcium limitent la contraction de la matrice polymère pendant le refroidissement.
- Le nylon chargé en fibres de verre présente moins de retrait que le nylon non chargé et offre une meilleure stabilité dimensionnelle.
- Polypropylène chargé au talc réduit le retrait et augmente la rigidité, ce qui est utile pour les panneaux automobiles.
Le pourcentage de charge influence également les résultats. Une teneur plus élevée réduit généralement le retrait, mais peut rendre le matériau plus cassant. Lorsqu’ils choisissent une nuance chargée, les ingénieurs doivent trouver un équilibre entre maîtrise du retrait et performances mécaniques.
Importance du séchage et de la manipulation
La teneur en humidité des matériaux, en particulier des résines hygroscopiques comme le nylon (PA), affecte directement le retrait. Si le séchage est insuffisant, l’eau absorbée peut provoquer une hydrolyse pendant le moulage, entraînant un retrait irrégulier et des pièces moins résistantes.
Un stockage dans des conteneurs hermétiques et l’emploi de sécheurs à dessiccant contribuent à préserver la stabilité des propriétés du matériau. Pour le PC et l’ABS, même une faible quantité d’humidité peut créer des bulles ou des défauts de surface qui nuisent à la précision.
La manipulation compte aussi. Des granulés contaminés ou dégradés peuvent modifier le comportement à l’écoulement et entraîner un compactage et un retrait irréguliers. Un séchage régulier et une manipulation propre garantissent le comportement attendu du matériau pendant le moulage.
Optimiser la conception du moule pour réduire le retrait
Le retrait en moulage par injection dépend souvent de la conception du moule et du refroidissement du plastique à l’intérieur. Une planification soignée des dimensions du moule, de l’épaisseur des parois et des systèmes de refroidissement aide à maîtriser l’écoulement et la solidification du matériau, réduisant ainsi le retrait irrégulier et améliorant la précision.
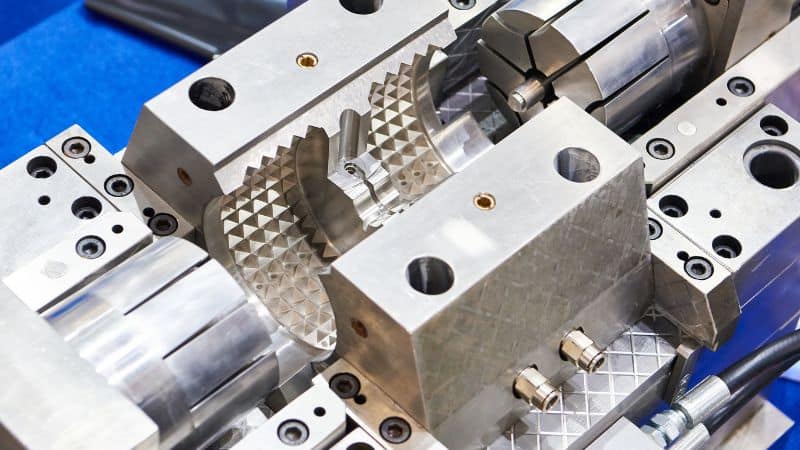
Prendre en compte le retrait dans les dimensions du moule
Chaque matière plastique présente un taux de retrait connu, à intégrer dans la conception du moule. Si ce facteur est ignoré, la pièce finale ne correspondra pas aux dimensions prévues. Les concepteurs utilisent les données de retrait fournies par les fabricants de matériaux pour dimensionner les empreintes afin que la pièce refroidie atteigne la taille requise.
Cette opération consiste souvent à ajuster légèrement les dimensions de l’empreinte selon un pourcentage. Par exemple, un matériau présentant un taux de retrait de 1.5% nécessite un moule légèrement plus grand que la pièce visée.
Pour les applications de précision, les ingénieurs prennent également en compte le retrait directionnel. Certains plastiques se rétractent davantage dans le sens de l’écoulement que transversalement. La prise en compte de cette anisotropie garantit le bon ajustement des pièces dans les assemblages.
Les pratiques clés comprennent :
- Utiliser les données de retrait du fournisseur
- Dimensionner les empreintes de manière appropriée
- Tenir compte des effets du retrait directionnel
Garantir une épaisseur de paroi uniforme
Une épaisseur de paroi irrégulière est l’une des causes les plus courantes de variations du retrait. Les sections épaisses refroidissent plus lentement que les sections minces, ce qui peut provoquer des défauts comme le gauchissement.
Les concepteurs visent une épaisseur de paroi uniforme sur toute la pièce afin de favoriser un refroidissement régulier et un retrait homogène. Lorsque des changements d’épaisseur sont inévitables, des transitions progressives, sous forme de congés ou de dépouilles, contribuent à réduire les contraintes et les déformations.
Une règle simple consiste à maintenir l’épaisseur dans une plage étroite, par exemple 2–4 mm pour de nombreux thermoplastiques. Si des nervures ou des bossages sont nécessaires pour renforcer la pièce, leur épaisseur ne doit pas dépasser 50–70% de celle de la paroi adjacente, afin d’éviter un retrait excessif.
Bonnes pratiques pour l’épaisseur des parois :
- Maintenir une épaisseur constante
- Prévoir des transitions progressives entre les sections
- Limiter les dimensions des nervures et des bossages par rapport aux parois
Concevoir des canaux de refroidissement efficaces
Le système de refroidissement du moule affecte directement le retrait. Un refroidissement irrégulier crée des écarts de température qui entraînent une contraction non uniforme. Des canaux de refroidissement correctement placés permettent d’évacuer la chaleur uniformément, réduisant les déformations et améliorant les temps de cycle.
Les canaux doivent être positionnés près des surfaces du moule sans en affaiblir la structure. Leur espacement et leur diamètre doivent être optimisés pour équilibrer l’efficacité et la résistance du moule.
Les conceptions avancées peuvent utiliser le refroidissement conforme, dont les canaux suivent la forme de l’empreinte. Cette méthode améliore le contrôle de la température des pièces complexes et réduit le retrait localisé.
Points à prendre en compte :
- Placer les canaux de manière uniforme autour des zones critiques
- Maintenir une profondeur et un espacement constants des canaux
- Utiliser le refroidissement conforme lorsque la géométrie de la pièce est complexe
Maîtriser les paramètres de transformation
Un contrôle précis des paramètres de transformation réduit les erreurs dimensionnelles et contribue à maintenir une qualité constante des pièces. Les principaux facteurs sont la pression, la vitesse, la température et les réglages de durée, qui influencent directement le retrait des pièces moulées.
Pression d’injection et pression de maintien
La pression d’injection détermine la capacité du plastique fondu à remplir l’empreinte. Si elle est trop faible, la matière risque de ne pas être suffisamment compactée, ce qui entraîne des vides et un retrait plus important. Une pression excessive peut toutefois provoquer des contraintes et du gauchissement.
La pression de maintien est tout aussi importante. Une fois le moule rempli, une pression constante maintient la matière compactée pendant son refroidissement. Cela réduit le retrait volumique en compensant la contraction du matériau.
Points clés pour le contrôle de la pression :
- Maintenir une pression d’injection suffisante pour remplir complètement le moule.
- Utiliser la pression de maintien pour compenser le retrait.
- Éviter une pression excessive susceptible de créer des contraintes dans la pièce.
L’équilibre entre les pressions d’injection et de maintien permet à la pièce de conserver ses dimensions prévues sans compactage excessif.
Optimisation de la vitesse d’injection
La vitesse d’injection influence l’écoulement du polymère fondu dans le moule. Un remplissage très rapide peut provoquer un écoulement irrégulier, de l’air emprisonné ou des lignes de soudure. Un remplissage trop lent peut entraîner un refroidissement prématuré, augmentant le retrait et les défauts.
Une vitesse d’injection modérée et constante offre généralement une meilleure stabilité dimensionnelle. Les ajustements doivent tenir compte de la géométrie de la pièce et du type de matériau. Par exemple, les pièces à parois minces nécessitent souvent des vitesses plus élevées pour éviter un remplissage incomplet.
Bonnes pratiques de contrôle de la vitesse :
- Utiliser des vitesses plus faibles pour les pièces épaisses afin d’éviter les contraintes internes.
- Appliquer des vitesses plus élevées aux sections minces pour éviter les pièces incomplètes.
- Surveiller l’équilibre de l’écoulement entre les différentes empreintes.
Température du fourreau et du moule
La température du fourreau détermine la qualité de fusion du polymère. Si la température de fusion est trop basse, le compactage peut être insuffisant et provoquer du retrait. Si elle est trop élevée, le polymère peut se dégrader ou présenter un retrait plus important en refroidissant.
La température du moule joue également un rôle essentiel. Un moule plus froid réduit généralement le temps de cycle, mais peut accroître le retrait en raison d’une contraction rapide. Un moule plus chaud favorise un refroidissement plus uniforme et peut améliorer la précision dimensionnelle.
Facteurs de contrôle de la température :
- Régler les zones du fourreau pour maintenir une viscosité de fusion constante.
- Maintenir la température dans la plage recommandée pour chaque polymère.
- Utiliser des régulateurs de température pour éviter les points chauds ou froids.
Temps de maintien et de refroidissement
Le temps de maintien permet de maintenir la pression sur la matière pendant sa solidification. Un temps trop court peut laisser des vides ou des retassures. Un temps trop long peut allonger le cycle sans amélioration notable.
Le temps de refroidissement est tout aussi important. Un refroidissement irrégulier ou insuffisant entraîne des contraintes internes et un retrait inégal. En maintenant des conditions contrôlées tout au long du moulage, on favorise une solidification uniforme sur toute l’épaisseur de la pièce.
Repères pour la gestion du temps :
- Adapter le temps de maintien à l’épaisseur de paroi de la pièce.
- Prolonger le refroidissement des pièces épaisses pour éviter le gauchissement.
- Équilibrer les canaux de refroidissement pour maintenir une répartition uniforme de la température.
L’optimisation des temps de maintien et de refroidissement réduit le retrait tout en préservant l’efficacité des cycles. Un minutage adapté garantit la stabilité dimensionnelle des pièces et les protège des défauts de moulage courants.







