
Kuivuminen on yksi yleisimpiä haasteita ruiskumuotituksessa, ja se vaikuttaa suoraan ruiskumuovattujen osien tarkkuuteen ja laatuun. Tehokkain tapa estää kutistuminen on kontrolloida materiaalivalintaa, muottisuunnittelua, prosessointiasetuksia ja jäähdytysolosuhteita.
Ne, jotka hoitavat nämä tekijät hyvin, eivät ainoastaan saavuta parempaa mittatarkkuutta, vaan myös vähentävät jäte- ja tuotantokustannuksia. Tänään Moldie.comissa tutustut strategioihin, joilla estetään ruiskumuotin kutistuminen.
Ruiskutuksen kuivumisen ymmärtäminen
Ruiskumuotin kutistuminen tapahtuu sulan muovin jäähtyessä ja supistuessa, mikä pienentää muottiosan lopullista kokoa. Tämä muutos vaikuttaa ulottuvuuksien vakauteen, pintakäsittelyyn ja tuotteen yleiseen suorituskykyyn. Kutinan hallinta vaatii sen syyn ymmärtämistä, sen vaikutusta laatuun ja sen luomiin vikoihin.
Mikä on kutistumista ja miksi se on sattumaa
Ruiskumuotin kutistuminen tarkoittaa sulan polymeerin jäähtymisen ja kiinteytymisen vähenemistä muotissa. Kaikki muovit supistuvat jossain määrin, mutta määrä riippuu polymeerityypistä, muotin suunnittelusta ja käsittely-olosuhteista.
Termomuovit, joissa on korkeampi kideluomi, kuten nailoni tai polypropeeni, kutistuvat yleensä enemmän kuin ABS:n kaltaiset amorfiset materiaalit. Kristallirakenteet paukkuvat tiukemmin, kun ne viilenevät ja supistuvat nopeammin.
Epätasainen tai nopea jäähtyminen voi myös aiheuttaa paikallista kutistumista, joka vaikuttaa ulottuvuuteen. Myös paineen pitäminen ja pakkausaika vaikuttavat kutistumiseen, koska ne säätelevät, kuinka paljon materiaali täyttää muotin ennen kiinteytymistä.
Materiaalin ominaisuudet, muotin lämpötila ja seinämänpaksuus vaikuttavat monimutkaisesti toisiinsa. Esimerkiksi paksut seinämät jäähtyvät hitaammin ja kutistuvat usein enemmän kuin ohuet osat.
Kuivumisen vaikutus tuotteiden laatuun
Kuivuminen vaikuttaa suoraan muottiosien tarkkuuteen ja suorituskykyyn. Kun supistaminen ei ole tasaista, osat eivät välttämättä täytä vaatimuksia, mikä johtaa kokoonpano-ongelmiin tai huonoon kuntoon.
Epäyhtenäinen kutistuminen voi myös aiheuttaa pintavaurioita. Osa voi vaikuttaa vääristyneeltä tai epätasaiselta, mikä vähentää sen visuaalista vetovoimaa ja vaikeuttaa sen käyttöä tarkkuussovelluksissa.
Dimensionaalinen vakaus on erityisen tärkeää auto- ja lääkinnällisten laitteiden kaltaisilla aloilla, joilla pienetkin poikkeamat voivat aiheuttaa toiminnallisia ongelmia. Hallitsematon kutistuminen voi myös heikentää mekaanista lujuutta, koska sisäinen rasitus voi heikentää materiaalia.
Valmistajat säätävät usein muottiparametreja, kuten pakkauspainetta, jäähdytysaikaa ja muotin lämpötilaa, jotta koostumus paranisi. Oikealla materiaalivalikoimalla on myös ratkaiseva merkitys tuotteiden vaihtelevuuden vähentämisessä ja laadun ylläpitämisessä.
Materiaalivalinta ja sen rooli kutistumisessa
Valikoima hartsista, sen molekyylirakenteesta ja lisäaineiden käytöstä vaikuttavat kaikki siihen, kuinka paljon muottiosa kutistuu jäähtyessään. Materiaalien oikea kuivuminen ja käsittely vaikuttavat myös suoraan tarkkuuden ylläpitoon ja vikojen vähentämiseen.
Materiaalien kutistumisasteet
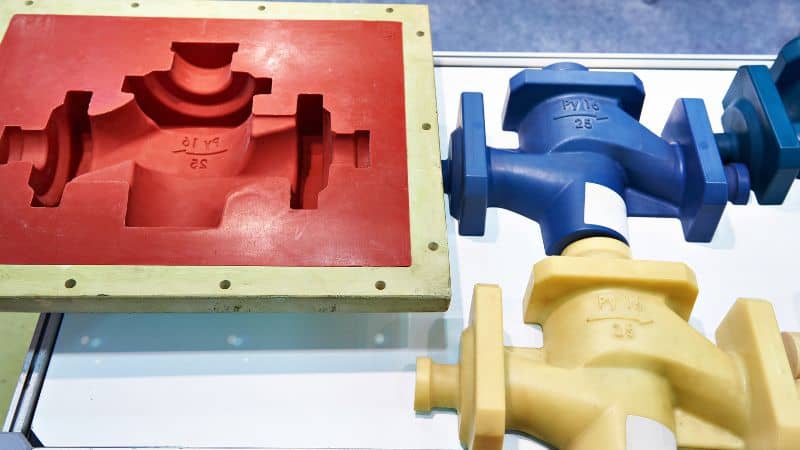
Jokaisessa muovissa on tietty kutistumisnopeus, jonka yleensä listaavat materiaalitoimittajat. Tämä luku kertoo, kuinka paljon osa supistuu muottien jälkeen.
Puolikiteiset muovit, kuten polypropeeni (PP) ja polyamidi (PA/nylon), kutistuvat yleensä enemmän kuin amorfiset muovit, kuten polykarbonaatti (PC) tai ABS. Esimerkiksi PP:n kutistuma voi olla jopa 2%, kun taas PC:n kutistuma jää usein alle 0.7%.
| Materiaali | Tyypillinen kutistumisprosentti | Huomautukset |
|---|---|---|
| PP | 1.0–2.5% | Runsas kutistuminen, yleinen autoilussa |
| PA (Nylon) | 0.7–1.5% | Kuivuminen vaihtelee kosteuden mukaan |
| PC | 0.5–0.7% | Alhainen kutistuminen, hyvä tarkkuus |
| ABS | 0.4–0.7% | Vakaa, laajalti käytetty elektroniikka |
Vähemmän kutistuvien materiaalien valitseminen auttaa pitämään yllä tiukempia toleransseja ja vähentää muottien ja osien muotoilun tarvetta.
Molekyylirakenteen vaikutus
Polymeerin sisäinen rakenne vaikuttaa voimakkaasti kutistumiseen. Puolikristallimuovit muodostavat tilattuja alueita niiden jäähtyessä, mikä johtaa suurempaan supistumiseen. Amorfisilta muoveilta puuttuu tämä tilattu rakenne, joten ne kutistuvat vähemmän ja tasaisemmin.
Esimerkiksi nailonilla (PA) on puolikristallirakenne, jonka ansiosta se kutistuu enemmän kuin ABS:llä. Tämän eron vuoksi ABS valitaan usein osiin, jotka vaativat ulottuvuuksien vakautta.
Molekyylipainollakin on merkitystä. Suuremmat molekyylipainopolymeerit saattavat vastustaa virtausta, mikä luo epätasaista pakkausta muottiin, mikä voi lisätä kutistumista paksummilla alueilla. Näiden rakenteellisten eroavaisuuksien ymmärtäminen auttaa insinöörejä sovittamaan materiaalit osaksi geometriaa ja sietokykyä.
Lisäaineiden vaikutus
Lisäaineet ja täyteaineet voivat merkittävästi vähentää kutistumista. Lasikuidut, talkki tai kalsiumkarbonaatti rajoittavat polymeerimatriisin supistumista jäähdytyksen aikana.
- Lasipäällysteinen nailon kutistuu alle täyttämättömän nailonin ja antaa paremman ulottuvuuksien vakauden.
- Talkkitäytteinen polypropeeni vähentää kutistumista ja lisää jäykkyyttä, josta on hyötyä autopaneelissa.
Täytteen prosenttiosuus vaikuttaa myös tuloksiin. Ylempi täyteainepitoisuus tarkoittaa yleensä pienempää kutistumista, mutta voi tehdä materiaalista hauraamman. Insinöörien on tasapainotettava kutistumisen hallinta mekaanisella suorituskyvyllä valittaessa täytettäviä luokkia.
Kuivauksen ja käsittelyn merkitys
Aineiden, erityisesti hygroskooppisten hartsien, kuten nailonin (PA) kosteuspitoisuus vaikuttaa suoraan kutistumiseen. Jos vettä ei kuivata kunnolla, se voi aiheuttaa hydrolyysiä muottien aikana, mikä johtaa epäyhtenäiseen kutistumiseen ja heikompiin osiin.
Asianmukainen säilytys suljetuissa säiliöissä ja kuivauskuivainten käyttö auttavat säilyttämään vakaat materiaaliominaisuudet. PC:lle ja ABS:lle pienetkin kosteusmäärät voivat aiheuttaa kuplia tai pintavaurioita, jotka vaikuttavat tarkkuuteen.
Käsittelyllä on myös merkitystä. Saastuneet tai hajonneet pelletit saattavat muuttaa virtauskäyttäytymistä, mikä johtaa epätasaiseen pakkaamiseen ja kutistumiseen. Johdonmukaiset kuivaus- ja puhtaat käsittelytavat varmistavat, että materiaali toimii odotetusti muottien aikana.
Moodisuunnittelun optimointi kutistumisen vähentämiseksi
Ruiskumuotin kutistuminen johtuu usein siitä, miten muotti on suunniteltu ja kuinka muovi jäähtyy sen sisällä. Muotin mittojen, seinän paksuuden ja jäähdytysjärjestelmien huolellinen suunnittelu auttaa ohjaamaan materiaalin virtausta ja kiinteytymistä, mikä vähentää epätasaista kutistumista ja parantaa tarkkuutta.
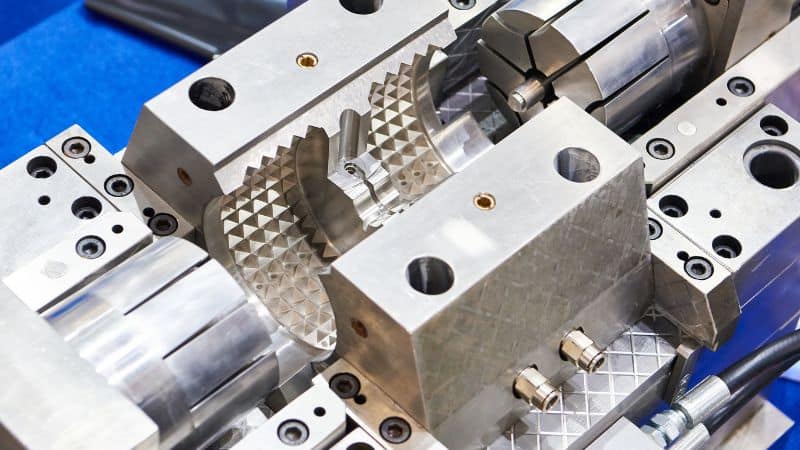
Mullan ulottuvuuksien kutistumista koskeva kirjanpito
Jokaisella muovimateriaalilla on tunnettu kutistumisaste, joka on huomioitava muotin suunnittelussa. Jos se sivuutetaan, valmiin osan mitat eivät vastaa tavoitetta. Suunnittelijat käyttävät materiaalitoimittajien kutistumistietoja muottipesien mittojen määrittämiseen niin, että jäähtynyt osa saavuttaa vaaditut mitat.
Tässä prosessissa muottipesän mittoja muutetaan usein hieman prosentuaalisesti. Esimerkiksi materiaali, jonka kutistuma on 1.5%, edellyttää muotilta hieman tavoiteosaa suurempia mittoja.
Tarkkuussovelluksissa insinöörit harkitsevat myös suuntaavaa kutistumista. Jotkut muovit kutistuvat enemmän virtaussuuntaan kuin sen yli. Tämän anisotroopin huomioon ottaminen varmistaa osien sopivuuden kokoonpanoihin.
Keskeisiä käytäntöjä ovat seuraavat:
- Toimittajan kutistumistietojen käyttö
- Kallistusontelon mitat sopivasti
- Suunnallisten kutistumisvaikutusten huomioon ottaminen
Yhdenmukaisen seinäpaksuuden varmistaminen
Epätasainen seinämän paksuus on yksi yleisimpiä kutistumisen syitä. Paksut osat viilenevät hitaammin kuin ohuet, mikä johtaa virheisiin kuten sotasivu.
Suunnittelijat pyrkivät tasaiseen seinän paksuuteen koko osan ajan, mikä edistää tasaista jäähdytystä ja tasaista kutistumista. Kun paksuuden muutokset ovat väistämättömiä, sujuvat muutokset, kuten fileet tai tapetit, auttavat vähentämään stressiä ja vääristymiä.
Yksinkertainen ohje on pitää seinämänpaksuus kapealla alueella, esimerkiksi 2–4 mm useimmilla kestomuoveilla. Jos lujuuden vuoksi tarvitaan jäykisteripoja tai kiinnityspomoja, niiden paksuuden tulisi olla enintään 50–70% viereisen seinämän paksuudesta liiallisen kutistuman välttämiseksi.
Seinän paksuuden parhaat käytännöt:
- Säilytä tasainen paksuus
- Käytä vaiheittaisia siirtymisiä osioiden välillä
- Rajaa kylkiluiden ja pomojen mitat suhteessa seiniin
Tehokkaan jäähdytyskanavan suunnittelu
Muotin jäähdytysjärjestelmä vaikuttaa suoraan kutistumiseen. Epätasainenkin jäähdytys aiheuttaa lämpötilaeroja, jotka aiheuttavat epäyhtenäistä supistusta. Oikein sijoitettujen jäähdytyskanavien avulla lämpö voidaan poistaa tasaisesti, vähentää vääristymiä ja parantaa kiertoaikoja.
Kanavat tulee sijoittaa lähelle muotin pintoja heikentämättä kuitenkaan muotin rakennetta. Niiden väli ja halkaisija on optimoitava, jotta jäähdytyksen tehokkuus ja muotin lujuus ovat tasapainossa.
Kehittyneissä malleissa voidaan käyttää konformoitua jäähdytystä, jossa kanavat seuraavat reiän muotoa. Tämä menetelmä parantaa lämpötilan säätelyä monimutkaisissa osissa ja vähentää paikallista kutistumista.
Suunnitteluun liittyvät näkökohdat:
- Aseta kanavat tasaisesti kriittisten alueiden ympärille
- Pidä kanavan syvyys ja etäisyys tasaisena
- Käytä mukautuvaa jäähdytystä, kun osageometria on monimutkainen
Hallintaprosessimuuttujat
Käsittelyparametrien tarkka hallinta vähentää mittavirheitä ja auttaa säilyttämään tasaisen osan laadun. Keskeisiä tekijöitä ovat paine, nopeus, lämpötila ja aika-asetukset, jotka vaikuttavat suoraan kutistumiseen muokatuissa osissa.
Ruiskutuspaine ja pitopaine
Ruiskutuspaine määrittää, kuinka hyvin sula muovi täyttää muottipesän. Jos paine on liian alhainen, materiaali ei välttämättä tiivisty kokonaan, mikä aiheuttaa huokosia ja lisää kutistumaa. Liian suuri paine puolestaan voi aiheuttaa jännityksiä ja vääntymistä.
Yhtä tärkeää on pitää kiinni paineesta. Vakaa paine pitää materiaalin pakkasen kylmänä. Tämä vähentää tilavuuden kutistumista kompensoimalla materiaalin supistumista.
Paineensäätelyyn liittyvät keskeiset seikat:
- Pidä ruiskutuspaine riittävänä, jotta muotti täyttyy täysin.
- Käytä painetta kutistumisen vastustamiseen.
- Vältä liiallista painetta, joka voi aiheuttaa stressiä osassa.
Sekä ruiskutus- että pitopaineen tasapainottaminen varmistaa, että osa säilyttää suunnitellun mittansa ylipakkaamatta.
Ruiskutusnopeuden optimointi
Ruiskutusnopeus vaikuttaa siihen, kuinka sula polymeeri virtaa muottiin. Hyvin nopea täyte voi aiheuttaa epätasaista virtausta, loukkuun jäänyttä ilmaa tai hitsausviivoja. Hyvin hidas täyte voi mahdollistaa ennenaikaisen jäähtymisen, kutistumisen ja vikojen lisääntymisen.
Kohtuullinen ja johdonmukainen ruiskutusnopeus tuottaa yleensä paremman mittavakauden. Säätöjen tulisi perustua osageometriaan ja materiaalityyppiin. Esimerkiksi ohutseinäiset osat tarvitsevat usein suurempia nopeuksia, jotta vältytään epätäydelliseltä täytöltä.
Parhaita käytäntöjä nopeudenhallinnassa:
- Käytä hitaampia nopeuksia paksuihin osiin sisäisen stressin estämiseksi.
- Laita nopeammat nopeudet ohuille osuuksille, jotta vältyt lyhyiltä laukauksilta.
- Seurataan virtauksen tasapainoa useiden onkaloiden välillä.
Barrelin ja Moldin lämpötila
Jos sulamislämpötila on liian matala, se ei välttämättä pakahda kunnolla, mikä johtaa kutistumiseen. Jos polymeeri on liian kuuma, se voi huonontua tai kutistua enemmän lämpötilan laskiessa.
Muotin lämpötilalla on myös tärkeä merkitys. Viileämpi muotti lyhentää tavallisesti jaksoaikaa, mutta voi lisätä kutistumaa nopean supistumisen vuoksi. Lämpimämpi muotti mahdollistaa tasaisemman jäähtymisen, mikä voi parantaa mittatarkkuutta.
Lämpötilan säätökertoimet:
- Aseta tynnyrialueet, jotta sulamisviskositeetti pysyy tasaisena.
- Pidä lämpötila suositellulla vaihteluvälillä jokaiselle polymeerille.
- Käytä lämpötilan säätölaitteita välttääksesi kuumia tai kylmiä paikkoja.
Ajan pitäminen ja viilentäminen
Pitoaika mahdollistaa paineen pysymisen materiaalissa, kun se kiinteytyy. Liian lyhyt pitoaika voi jättää tyhjiä tai nielujälkiä. Liian pitkä voi pidentää kiertoaikaa ilman merkittävää parannusta.
Jäähdytysaika on yhtä tärkeää. Epätasainen tai riittämätön jäähtyminen johtaa sisäiseen stressiin ja epäjohdonmukaiseen kutistumiseen. Se, että koko muottiprosessi tapahtuu valvotuissa olosuhteissa, voi taata, että osa kiinteytyy tasaisesti koko paksuudessaan.
Ajanhallinnan ohjeet:
- Ottelun pitoaika on osa-alueen seinämän paksuus.
- Jäähdytysaikaa pidennetään paksummille osille, jotta estetään vääristyminen.
- Käytä tasapainoisia jäähdytyskanavia lämpötilan tasaisen jakautumisen ylläpitämiseksi.
Pito- ja jäähdytysaikojen optimointi vähentää kutistumista samalla, kun jaksotusajat pysyvät tehokkaina. Oikealla ajoituksella varmistetaan, että osat ovat ulottumattoman vakaita ja että niissä ei ole yleisiä muottivirheitä.







