
La contracción es uno de los desafíos más comunes en el moldeo por inyección, y afecta directamente la precisión y la calidad de las piezas moldeadas por inyección. La forma más efectiva de prevenir la contracción es controlar la elección del material, el diseño del molde, los ajustes de procesamiento y las condiciones de enfriamiento.
Aquellos que manejan bien estos factores no solo logran una mejor precisión dimensional, sino que también reducen los desechos y los costos de producción. Hoy en Moldie.com, explorará las estrategias para prevenir la contracción en el moldeo por inyección.
Comprender la contracción en el moldeo por inyección
Encogimiento en moldeo por inyección ocurre cuando el plástico fundido se enfría y se contrae, reduciendo el tamaño final de la pieza moldeada. Este cambio afecta la estabilidad dimensional, el acabado de la superficie y el rendimiento general del producto. La gestión de la contracción requiere comprender por qué ocurre, cómo influye en la calidad y los tipos de defectos que crea.
Qué es la contracción y por qué ocurre
La contracción en el moldeo por inyección es la reducción de volumen que ocurre a medida que el polímero fundido se enfría y solidifica en el molde. Todos los plásticos se contraen hasta cierto punto, pero la cantidad depende del tipo de polímero, el diseño del molde y las condiciones de procesamiento.
Los termoplásticos con mayor cristalinidad, como el nylon o el polipropileno, generalmente muestran una mayor contracción que los materiales amorfos como el ABS. Las estructuras cristalinas se empaquetan más fuertemente a medida que se enfrían, lo que lleva a tasas de contracción más altas.
El enfriamiento desigual o rápido también puede crear una contracción localizada, lo que afecta la estabilidad dimensional. Mantener la presión y el tiempo de empaque también influyen en la contracción, ya que controlan la cantidad de material que llena el molde antes de la solidificación.
Las propiedades del material, la temperatura del molde y el grosor de la pared interactúan de manera compleja. Por ejemplo, las paredes más gruesas se enfrían más lentamente, lo que a menudo resulta en una mayor contracción en comparación con las secciones más delgadas.
Impacto de la contracción en la calidad del producto
La contracción afecta directamente la precisión y el rendimiento de las piezas moldeadas. Cuando la contracción no es uniforme, es posible que las piezas no cumplan con las especificaciones, lo que provoca problemas de ensamblaje o un ajuste deficiente.
La contracción inconsistente también puede crear defectos superficiales. Una pieza puede parecer deformada o desigual, lo que reduce su atractivo visual y hace que sea más difícil de usar en aplicaciones de precisión.
La estabilidad dimensional es especialmente importante en industrias como la automotriz y los dispositivos médicos, donde incluso pequeñas desviaciones pueden causar problemas funcionales. La contracción que no se controla también puede reducir la resistencia mecánica, ya que las tensiones internas pueden debilitar el material.
Los fabricantes a menudo ajustan los parámetros de moldeo, como la presión de embalaje, el tiempo de enfriamiento y la temperatura del molde para mejorar la consistencia. La selección adecuada del material también juega un papel crítico en la reducción de la variabilidad y el mantenimiento de la calidad del producto.
La selección de materiales y su papel en la contracción
La elección de la resina, su estructura molecular y el uso de aditivos influyen en cuánto se encoge una pieza moldeada a medida que se enfría. El secado y la manipulación adecuados de los materiales también desempeñan un papel directo en el mantenimiento de la precisión y la reducción de defectos.
Tasas de contracción de material
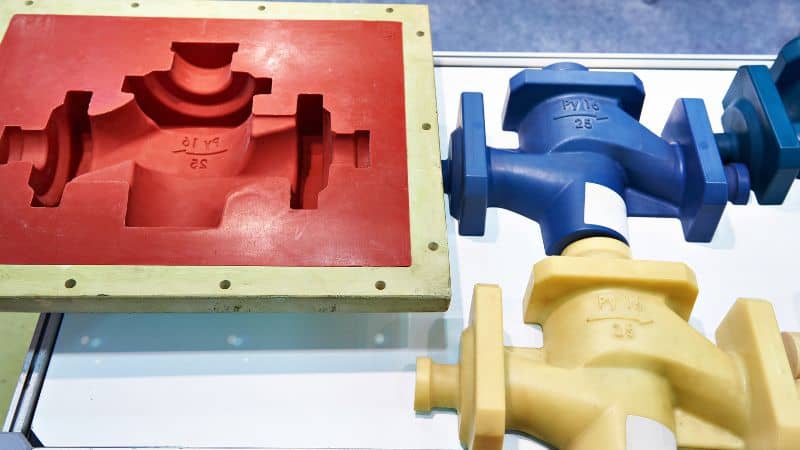
Cada plástico tiene una tasa de contracción específica, generalmente listada por proveedores de materiales. Esta tasa indica cuánto se contraerá la pieza después del moldeo.
Plásticos semicristalinos como polipropileno (PP) y poliamida (PA/nailon) generalmente se encogen más que los plásticos amorfos como policarbonato (PC) o ABS. Por ejemplo, PP puede reducirse hasta un 2%, mientras que PC a menudo se mantiene por debajo del 0,7%.
| Material | Tasa de contracción típica | Notas |
|---|---|---|
| PP | 1.0–2.5% | Alta contracción, común en el automóvil |
| PA (Nylon) | 0.7–1.5% | La contracción varía con la humedad |
| PC | 0.5–0.7% | Bajo encogimiento, bueno para la precisión |
| ABS | 0.4–0.7% | Estable, ampliamente utilizado en electrónica |
La selección de materiales con tasas de contracción más bajas ayuda a mantener tolerancias más estrictas y reduce la necesidad de ajustes de diseño de moldes y piezas.
Efecto de la estructura molecular
La estructura interna de un polímero afecta fuertemente la contracción. Plásticos semicristalinos Forman regiones ordenadas a medida que se enfrían, lo que conduce a una mayor contracción. Plásticos amorfos carecen de esta estructura ordenada, por lo que se encogen cada vez más uniformemente.
Por ejemplo, el nylon (PA) tiene una estructura semicristalina, lo que lo hace encogerse más que el ABS. Esta diferencia es la razón por la que el ABS se elige a menudo para piezas que requieren estabilidad dimensional.
El peso molecular también importa. Los polímeros de mayor peso molecular pueden resistir el flujo, creando un empaquetamiento desigual en el molde, lo que puede aumentar la contracción en áreas más gruesas. Comprender estas diferencias estructurales ayuda a los ingenieros a adaptar los materiales a las necesidades de geometría y tolerancia de las piezas.
Influencia de los aditivos
Los aditivos y rellenos pueden reducir significativamente la contracción. Fibras de vidrio, talco, o carbonato de calcio limitar cuánto se contrae la matriz polimérica durante el enfriamiento.
- Nylon relleno de vidrio se encoge menos que el nylon sin relleno y proporciona una mejor estabilidad dimensional.
- Polipropileno relleno de talco reduce la contracción y agrega rigidez, lo que es útil en paneles automotrices.
El porcentaje de relleno también afecta los resultados. Un mayor contenido de relleno generalmente significa una menor contracción, pero puede hacer que el material sea más quebradizo. Los ingenieros deben equilibrar el control de contracción con el rendimiento mecánico al seleccionar grados llenos.
Importancia del secado y la manipulación
El contenido de humedad en los materiales, especialmente las resinas higroscópicas como el nylon (PA), afecta directamente la contracción. Si no se seca adecuadamente, el agua absorbida puede causar hidrólisis durante el moldeo, lo que lleva a una contracción inconsistente y partes más débiles.
El almacenamiento adecuado en contenedores sellados y el uso de secadores desecantes ayudan a mantener estables las propiedades del material. Para PC y ABS, incluso pequeñas cantidades de humedad pueden crear burbujas o defectos superficiales que afectan la precisión.
El manejo también importa. Los gránulos contaminados o degradados pueden cambiar el comportamiento del flujo, lo que lleva a un empaquetamiento y contracción desiguales. Las prácticas consistentes de secado y manejo limpio aseguran que el material funcione como se espera durante el moldeo.
Optimización del diseño del molde para reducir el encogimiento
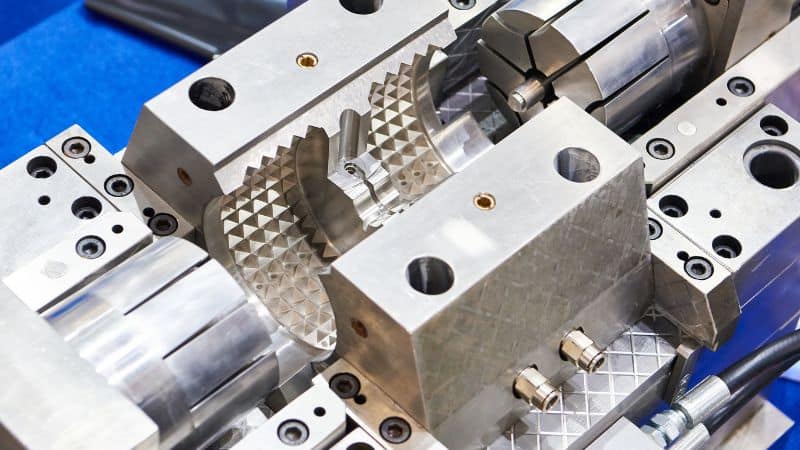
La contracción en el moldeo por inyección a menudo proviene de cómo se diseña el molde y cómo el plástico se enfría dentro de él. La planificación cuidadosa de las dimensiones del molde, el grosor de la pared y los sistemas de enfriamiento ayuda a controlar el flujo de material y la solidificación, lo que reduce la contracción desigual y mejora la precisión.
La contabilidad de la contracción en el molde Dimensiones
Cada material plástico tiene una tasa de contracción conocida que debe tenerse en cuenta en el diseño del molde. Si se ignora, la parte final no coincidirá con las dimensiones previstas. Los diseñadores utilizan los datos de contracción de los proveedores de materiales para escalar las cavidades del molde para que la pieza enfriada cumpla con el tamaño requerido.
Este proceso a menudo implica ajustar dimensiones de la cavidad por un pequeño porcentaje. Por ejemplo, un material con una tasa de contracción del 1,5% requiere que el molde sea ligeramente más grande que la parte objetivo.
En aplicaciones de precisión, los ingenieros también consideran la contracción direccional. Algunos plásticos se encogen más a lo largo de la dirección del flujo que a través de él. La contabilización de esta anisotropía garantiza que las piezas encajen correctamente en los ensamblajes.
Las prácticas clave incluyen:
- Uso de los datos de contracción del proveedor
- Dimensiones de la cavidad de escala apropiadamente
- Teniendo en cuenta los efectos de contracción direccional
Asegurando el espesor uniforme de la pared
El grosor desigual de la pared es una de las causas más comunes de la variación de la contracción. Las secciones gruesas se enfrían más lentamente que las delgadas, lo que lleva a errores como el alabeo.
Los diseñadores buscan espesor de pared uniforme en toda la pieza para promover un enfriamiento uniforme y una contracción constante. Cuando los cambios de grosor son inevitables, las transiciones suaves, como filetes o conos, ayudan a reducir la tensión y la distorsión.
Una pauta simple es mantener el grosor dentro de un rango estrecho, como 2–4 mm para muchos termoplásticos. Si se necesitan costillas o protuberancias para la resistencia, no deben ser más del 50-70% del grosor de la pared adyacente para evitar una contracción excesiva.
Mejores prácticas para el espesor de la pared:
- Mantenga el espesor constante
- Usar transiciones graduales entre secciones
- Limitar las dimensiones de la costilla y la protuberancia en relación con las paredes
Diseñando canales de enfriamiento efectivos
El sistema de enfriamiento en un molde afecta directamente la contracción. El enfriamiento desigual crea diferencias de temperatura que causan una contracción no uniforme. Correctamente colocado canales de enfriamiento permiten eliminar el calor de manera uniforme, reduciendo la distorsión y mejorando los tiempos de ciclo.
Los canales deben colocarse cerca de las superficies del molde sin debilitar la estructura del molde. Su espaciamiento y diámetro deben optimizarse para equilibrar la eficiencia y la resistencia del molde.
Los diseños avanzados pueden usar enfriamiento conforme, donde los canales siguen la forma de la cavidad. Este método mejora el control de la temperatura en piezas complejas y reduce la contracción localizada.
Consideraciones de diseño:
- Coloque los canales uniformemente alrededor de las áreas críticas
- Mantenga la profundidad y el espaciado del canal consistentes
- Utilice refrigeración conforme cuando la geometría de la pieza sea compleja
Controlar los parámetros de procesamiento
El control preciso de los parámetros de procesamiento reduce los errores dimensionales y ayuda a mantener una calidad constante de las piezas. Los factores clave incluyen ajustes de presión, velocidad, temperatura y tiempo, cada uno de los cuales afecta directamente el comportamiento de contracción en las piezas moldeadas.
Presión de inyección y presión de retención
La presión de inyección determina qué tan bien el plástico fundido llena la cavidad del molde. Si la presión es demasiado baja, el material puede no empaquetarse completamente, lo que lleva a vacíos y una mayor contracción. Sin embargo, la presión excesiva puede causar estrés y deformación.
Mantener la presión es igualmente importante. Después de llenar el molde, la aplicación de presión constante mantiene el material envasado a medida que se enfría. Esto reduce la contracción volumétrica compensando la contracción del material.
Consideraciones clave para el control de presión:
- Mantenga suficiente presión de inyección para llenar completamente el molde.
- Utilice la presión de retención para contrarrestar la contracción.
- Evite la presión excesiva que puede crear estrés en la pieza.
Equilibrar tanto la inyección como la presión de retención garantiza que la pieza conserve su dimensiones previstas Sin sobreembalaje.
Optimización de la velocidad de inyección
La velocidad de inyección afecta la forma en que el polímero fundido fluye hacia el molde. Un llenado muy rápido puede causar un flujo desigual, aire atrapado o líneas de soldadura. Un llenado muy lento puede permitir un enfriamiento prematuro, aumentando la contracción y los defectos.
La velocidad de inyección moderada y consistente generalmente produce una mejor estabilidad dimensional. Los ajustes deben basarse en la geometría de la pieza y el tipo de material. Por ejemplo, las piezas de paredes delgadas a menudo necesitan velocidades más altas para evitar el llenado incompleto.
Mejores prácticas para el control de velocidad:
- Utilice velocidades más lentas para las partes gruesas para evitar la tensión interna.
- Aplica velocidades más rápidas para secciones delgadas para evitar tiros cortos.
- Supervisar el equilibrio de flujo a través de múltiples cavidades.
Temperatura del barril y del molde
Barril temperatura controla qué tan bien se funde el polímero. Si la temperatura de fusión es demasiado baja, es posible que no se empaque adecuadamente, lo que lleva a la contracción. Si está demasiado caliente, el polímero puede degradarse o encogerse más a medida que su temperatura desciende.
La temperatura del molde también juega un papel crítico. Un molde más frío típicamente reduce el tiempo de ciclo, pero puede aumentar la contracción debido a la contracción rápida. Un molde más caliente permite un enfriamiento más uniforme, lo que puede mejorar la precisión dimensional.
Factores de control de temperatura:
- Establecer zonas de barril para mantener una viscosidad de fusión consistente.
- Mantenga la temperatura dentro del rango recomendado para cada polímero.
- Utilice unidades de control de temperatura para evitar puntos calientes o fríos.
Tiempo de espera y enfriamiento
Mantener el tiempo permite que la presión permanezca sobre el material mientras se solidifica. Un tiempo de espera demasiado corto puede dejar vacíos o marcas de hundimiento. Demasiado tiempo puede aumentar el tiempo del ciclo sin una mejora significativa.
El tiempo de enfriamiento es igualmente importante. El enfriamiento desigual o insuficiente conduce a tensión interna y contracción inconsistente. Asegurar que todo el proceso de moldeo tenga lugar en condiciones controladas puede garantizar que la pieza se solidifique uniformemente en todo su grosor.
Pautas para la gestión del tiempo:
- Coincidir el tiempo de espera con el grosor de la pared de la pieza.
- Amplíe el tiempo de enfriamiento de las piezas más gruesas para evitar la deformación.
- Utilice canales de enfriamiento equilibrados para mantener una distribución uniforme de la temperatura.
La optimización de los tiempos de retención y enfriamiento reduce la contracción al tiempo que mantiene los tiempos de ciclo eficientes. El tiempo adecuado garantiza que las piezas sean dimensionalmente estables y estén libres de defectos de moldeo comunes.







