
O encolhimento é um dos desafios mais comuns na moldagem por injeção, e afeta diretamente a precisão e a qualidade das peças moldadas por injeção. A maneira mais eficaz de evitar o encolhimento é controlar a escolha do material, o design do molde, as configurações de processamento e as condições de resfriamento.
Aqueles que gerenciam bem esses fatores não só alcançam uma melhor precisão dimensional, mas também reduzem os custos de desperdício e produção. Hoje em Moldie.com, você explorará as estratégias sobre como evitar o encolhimento na moldagem por injeção.
Entendendo o encolhimento na moldagem por injeção
O encolhimento na moldagem por injeção acontece quando o plástico fundido esfria e se contrai, reduzindo o tamanho final da peça moldada. Essa mudança afeta a estabilidade dimensional, o acabamento da superfície e o desempenho geral do produto. Gerenciar o encolhimento requer entender por que ocorre, como influencia a qualidade e os tipos de defeitos que cria.
O que é encolhimento e por que ocorre
O encolhimento na moldagem por injeção é a redução no volume que ocorre à medida que o polímero fundido esfria e solidifica no molde. Todos os plásticos se contraem até certo ponto, mas a quantidade depende do tipo de polímero, do design do molde e das condições de processamento.
Termoplásticos com maior cristalinidade, como nylon ou polipropileno, geralmente mostram maior encolhimento do que materiais amorfos como ABS. As estruturas cristalinas embalam mais firmemente à medida que esfriam, levando a maiores taxas de contração.
O resfriamento desigual ou rápido também pode criar encolhimento localizado, o que afeta a estabilidade dimensional. A pressão de retenção e o tempo de embalagem também influenciam o encolhimento, uma vez que controlam a quantidade de material que preenche o molde antes da solidificação.
Propriedades do material, temperatura do molde e espessura da parede interagem de maneiras complexas. Por exemplo, paredes mais grossas esfriam mais lentamente, muitas vezes resultando em mais encolhimento em comparação com seções mais finas.
Impacto do encolhimento na qualidade do produto
O encolhimento afeta diretamente a precisão e o desempenho das peças moldadas. Quando a contração não é uniforme, as peças podem não atender às especificações, levando a problemas de montagem ou mau ajuste.
O encolhimento inconsistente também pode criar defeitos de superfície. Uma peça pode parecer deformada ou irregular, o que reduz seu apelo visual e dificulta o uso em aplicações de precisão.
A estabilidade dimensional é especialmente importante em indústrias como dispositivos automotivos e médicos, onde mesmo pequenos desvios podem causar problemas funcionais. O encolhimento que não é controlado também pode reduzir a resistência mecânica, uma vez que as tensões internas podem enfraquecer o material.
Os fabricantes geralmente ajustam os parâmetros de moldagem, como pressão de embalagem, tempo de resfriamento e temperatura do molde, para melhorar a consistência. A seleção adequada de materiais também desempenha um papel crítico na redução da variabilidade e na manutenção da qualidade do produto.
Seleção de materiais e seu papel no encolhimento
A escolha da resina, sua estrutura molecular e o uso de aditivos influenciam o quanto uma peça moldada encolhe à medida que esfria. A secagem e o manuseio adequados dos materiais também desempenham um papel direto na manutenção da precisão e na redução de defeitos.
Taxas de encolhimento de material
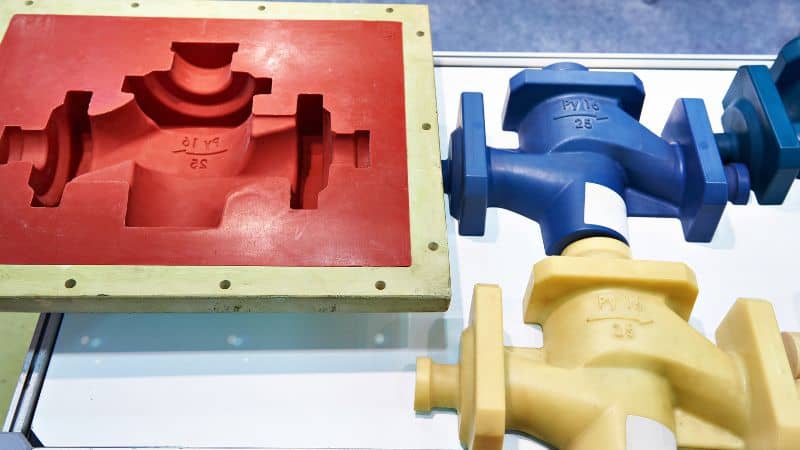
Cada plástico tem uma taxa de encolhimento específica, geralmente listada por fornecedores de materiais. Essa taxa indica quanto a peça se contrairá após a moldagem.
Plásticos semicristalinos como polipropileno (PP) e poliamida (PA / nylon) geralmente encolhem mais do que plásticos amorfos como policarbonato (PC) ou ABS. Por exemplo, PP pode encolher até 2%, enquanto PC muitas vezes permanece abaixo de 0,7%.
| Material | Taxa típica de encolhimento | Notas |
|---|---|---|
| PP | 1.0–2.5% | Encolhimento alto, comum no automóvel |
| PA (Nilão) | 0.7–1.5% | O encolhimento varia com a umidade |
| PC | 0.5–0.7% | Baixo encolhimento, bom para precisão |
| ABS | 0.4–0.7% | Estável, amplamente utilizado na eletrônica |
Selecionar materiais com menores taxas de encolhimento ajuda a manter tolerâncias mais apertadas e reduz a necessidade de ajustes de design de moldes e peças.
Efeito da estrutura molecular
A estrutura interna de um polímero afeta fortemente o encolhimento. Os plásticos semicristalinos formam regiões ordenadas à medida que esfriam, o que leva a uma contração mais alta. Os plásticos amorfos não têm essa estrutura ordenada, portanto encolhem cada vez mais uniformemente.
Por exemplo, o nylon (PA) tem uma estrutura semi-cristalina, o que o torna mais redutor do que o ABS. Essa diferença é a razão pela qual o ABS é frequentemente escolhido para peças que exigem estabilidade dimensional.
O peso molecular também importa. Polímeros de peso molecular mais altos podem resistir ao fluxo, criando uma embalagem desigual no molde, o que pode aumentar o encolhimento em áreas mais espessas. Entender essas diferenças estruturais ajuda os engenheiros a combinar materiais com as necessidades de geometria e tolerância de peças.
Influência dos aditivos
Os aditivos e enchimentos podem reduzir significativamente o encolhimento. Fibras de vidro, talco ou carbonato de cálcio limitam o quanto a matriz polimérica se contrai durante o resfriamento.
- O nylon cheio de vidro encolhe menos do que o nylon não preenchido e fornece melhor estabilidade dimensional.
- O polipropileno cheio de talco reduz o encolhimento e adiciona rigidez, o que é útil em painéis automotivos.
A porcentagem de enchimento também afeta os resultados. Maior conteúdo de enchimento geralmente significa menor encolhimento, mas pode tornar o material mais frágil. Os engenheiros devem equilibrar o controle de encolhimento com o desempenho mecânico ao selecionar as classes preenchidas.
Importância da secagem e manuseio
O teor de umidade em materiais, especialmente resinas higroscópicas como nylon (PA), afeta diretamente o encolhimento. Se não for seco adequadamente, a água absorvida pode causar hidrólise durante a moldagem, levando a encolhimento inconsistente e partes mais fracas.
O armazenamento adequado em recipientes selados e o uso de secadores dessecantes ajudam a manter propriedades materiais estáveis. Para PC e ABS, mesmo pequenas quantidades de umidade podem criar bolhas ou defeitos de superfície que afetam a precisão.
Manuseio também importa. Pellets contaminados ou degradados podem mudar o comportamento do fluxo, levando a embalagem e encolhimento irregulares. Práticas de secagem e manuseio limpo consistentes garantem que o material funcione como esperado durante a moldagem.
Otimizando o design do molde para reduzir o encolhimento
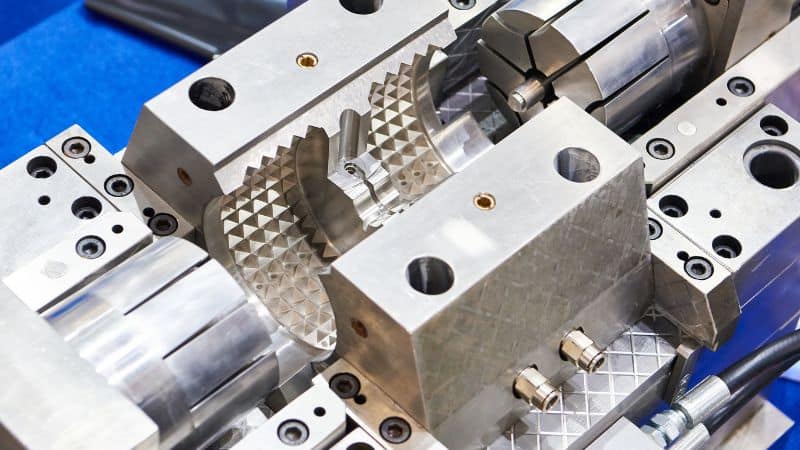
O encolhimento na moldagem por injeção geralmente vem de como o molde é projetado e como o plástico esfria dentro dele. O planejamento cuidadoso das dimensões do molde, da espessura da parede e dos sistemas de resfriamento ajuda a controlar o fluxo e a solidificação do material, o que reduz o encolhimento desigual e melhora a precisão.
Contabilização para Encolhimento em Dimensões de Moldes
Cada material plástico tem uma taxa de encolhimento conhecida que deve ser fatorada no design do molde. Se ignorado, a parte final não corresponderá às dimensões pretendidas. Os designers usam dados de encolhimento de fornecedores de materiais para dimensionar as cavidades do molde para que a peça resfriada atenda ao tamanho necessário.
Este processo geralmente envolve o ajuste das dimensões da cavidade por uma pequena porcentagem. Por exemplo, um material com uma taxa de encolhimento de 1,5% requer que o molde seja ligeiramente maior do que a parte alvo.
Em aplicações de precisão, os engenheiros também consideram o encolhimento direcional. Alguns plásticos encolhem mais ao longo da direção do fluxo do que através dele. A contabilidade para essa anisotropia garante que as peças se encaixem corretamente nos conjuntos.
As principais práticas incluem:
- Usando dados de encolhimento do fornecedor
- Dimensões da cavidade de escala adequadamente
- Considerando efeitos de encolhimento direcional
Garantindo a espessura uniforme da parede
Espessura de parede desigual é uma das causas mais comuns de variação de encolhimento. Seções grossas esfriam mais lentamente do que as finas, levando a erros como warpage.
Os designers visam espessura de parede uniforme em toda a peça para promover o resfriamento uniforme e o encolhimento consistente. Quando as mudanças de espessura são inevitáveis, transições suaves, como filetes ou cones, ajudam a reduzir o estresse e a distorção.
Uma orientação simples é manter a espessura em uma faixa estreita, como 2–4 mm para muitos termoplásticos. Se forem necessárias nervuras ou ressaltos de fixação para aumentar a resistência, eles não devem ultrapassar 50–70% da espessura da parede adjacente, a fim de evitar contração excessiva.
Melhores práticas para espessura de parede:
- Mantenha a espessura consistente
- Use transições graduais entre as seções
- Limite as dimensões das nervuras e dos ressaltos de fixação em relação às paredes.
Projetando canais de resfriamento eficazes
O sistema de resfriamento em um molde afeta diretamente o encolhimento. O resfriamento desigual cria diferenças de temperatura que causam contração não uniforme. Os canais de resfriamento adequadamente colocados permitem que o calor seja removido uniformemente, reduzindo a distorção e melhorando os tempos de ciclo.
Os canais devem ser posicionados perto das superfícies do molde sem enfraquecer a estrutura do molde. Seu espaçamento e diâmetro devem ser otimizados para equilibrar a eficiência e a força do molde.
Projetos avançados podem usar resfriamento conformal, onde os canais seguem a forma da cavidade. Este método melhora o controle de temperatura em peças complexas e reduz o encolhimento localizado.
Considerações de design:
- Coloque canais uniformemente em torno de áreas críticas
- Mantenha a profundidade e o espaçamento consistentes do canal
- Use resfriamento conformal quando a geometria da peça for complexa
Parâmetros de processamento de controle
O controle preciso dos parâmetros de processamento reduz os erros dimensionais e ajuda a manter a qualidade consistente das peças. Os principais fatores incluem configurações de pressão, velocidade, temperatura e tempo, cada um dos quais afeta diretamente o comportamento de encolhimento em peças moldadas.
Pressão de injeção e pressão de retenção
A pressão de injeção determina o quão bem o plástico fundido preenche a cavidade do molde. Se a pressão for muito baixa, o material pode não embalar totalmente, levando a vazios e maior encolhimento. A pressão excessiva, no entanto, pode causar estresse e deformação.
A pressão de retenção é igualmente importante. Depois que o molde é preenchido, a aplicação de pressão constante mantém o material embalado à medida que esfria. Isso reduz o encolhimento volumétrico compensando a contração do material.
Considerações-chave para controle de pressão:
- Mantenha a pressão de injeção suficiente para encher completamente o molde.
- Use a pressão de retenção para neutralizar o encolhimento.
- Evite a pressão excessiva que pode causar estresse na parte.
Equilibrar a pressão de injeção e de retenção garante que a peça mantenha suas dimensões pretendidas sem sobreembalagem.
Otimização da velocidade de injeção
A velocidade de injeção afeta como o polímero fundido flui para o molde. Um preenchimento muito rápido pode causar fluxo desigual, ar preso ou linhas de solda. Um preenchimento muito lento pode permitir o resfriamento prematuro, aumentando o encolhimento e os defeitos.
A velocidade de injeção moderada e consistente geralmente produz melhor estabilidade dimensional. Os ajustes devem ser baseados na geometria da peça e no tipo de material. Por exemplo, as peças de paredes finas geralmente precisam de velocidades mais altas para evitar o enchimento incompleto.
Melhores práticas para controle de velocidade:
- Use velocidades mais lentas para peças grossas para evitar o estresse interno.
- Aplique velocidades mais rápidas para seções finas para evitar tiros curtos.
- Monitore o equilíbrio do fluxo em várias cavidades.
Temperatura do barril e do molde
A temperatura do barril controla o quão bem o polímero derrete. Se a temperatura do derretimento for muito baixa, pode não embalar corretamente, levando ao encolhimento. Se estiver muito quente, o polímero pode degradar ou encolher mais à medida que sua temperatura cai.
A temperatura do molde também desempenha um papel crítico. Um molde mais frio normalmente reduz o tempo de ciclo, mas pode aumentar o encolhimento devido à contração rápida. Um molde mais quente permite um resfriamento mais uniforme, o que pode melhorar a precisão dimensional.
Fatores de controle de temperatura:
- Defina zonas de barril para manter a viscosidade de fusão consistente.
- Mantenha a temperatura dentro da faixa recomendada para cada polímero.
- Use unidades de controle de temperatura para evitar pontos quentes ou frios.
Tempo de retenção e resfriamento
O tempo de retenção permite que a pressão permaneça no material enquanto se solidifica. Um tempo de retenção muito curto pode deixar vazios ou marcas de afundamento. Muito tempo pode aumentar o tempo de ciclo sem melhorias significativas.
O tempo de resfriamento é igualmente importante. O resfriamento desigual ou insuficiente leva ao estresse interno e ao encolhimento inconsistente. Garantir que todo o processo de moldagem ocorra sob condições controladas pode garantir que a peça se solidifique uniformemente em toda a sua espessura.
Orientações para a gestão do tempo:
- Combine o tempo de retenção com a espessura da parede da peça.
- Estenda o tempo de resfriamento para peças mais grossas para evitar a deformação.
- Use canais de resfriamento equilibrados para manter a distribuição de temperatura uniforme.
Otimizar os tempos de retenção e resfriamento reduz o encolhimento, mantendo os tempos de ciclo eficientes. O tempo adequado garante que as peças sejam dimensionalmente estáveis e livres de defeitos comuns de moldagem.







