
収縮は射出成形で最もよく見られる課題のひとつで、成形品の寸法精度や品質に直接影響します。収縮を防ぐ最も効果的な方法は、材料の選定、金型設計、成形条件、冷却条件を適切に管理することです。
これらの要素を適切に管理すれば、寸法精度が高まるだけでなく、廃棄物や製造コストの削減にもつながります。今回はMoldie.comが、射出成形の収縮を防ぐための対策をご紹介します。
射出成形における収縮を理解する
射出成形における収縮とは、溶融したプラスチックが冷却・収縮し、成形品の最終寸法が小さくなる現象です。この変化は、寸法安定性や表面仕上げ、製品全体の性能に影響します。収縮を管理するには、発生する原因や品質への影響、発生する不具合の種類を理解する必要があります。
収縮とは何か、なぜ起こるのか
射出成形における収縮とは、溶融したポリマーが金型内で冷却・固化する際に体積が減少することです。すべてのプラスチックはある程度収縮しますが、その程度はポリマーの種類、金型設計、成形条件によって異なります。
ナイロンやポリプロピレンなど、結晶化度の高い熱可塑性樹脂は、ABSのような非晶性材料よりも収縮が大きい傾向があります。結晶性構造は冷却時により密に詰まるため、収縮率が高くなります。
冷却が不均一または急速な場合、局所的な収縮が生じ、寸法安定性に影響することがあります。また、保圧や保圧時間も、固化する前に金型をどれだけ材料で満たせるかを左右するため、収縮に影響します。
材料特性、金型温度、肉厚は複雑に関係しています。たとえば、肉厚が大きい部分は冷却に時間がかかり、薄肉部分より収縮が大きくなることがあります。
製品品質に及ぼす収縮の影響
収縮は成形品の精度や性能に直接影響します。収縮が均一でないと、部品が仕様を満たせず、組み立て時の問題やかみ合わせの不具合につながることがあります。
収縮のばらつきは、表面不良の原因にもなります。成形品に反りや凹凸が生じると、見た目が損なわれ、精密用途での使用も難しくなります。
寸法安定性は、自動車や医療機器などの業界で特に重要です。わずかな寸法のずれでも機能上の問題につながる可能性があるためです。収縮を適切に管理できないと、内部応力によって材料が弱くなり、機械的強度が低下することもあります。
メーカーは、均一性を高めるために保圧、冷却時間、金型温度などの成形条件を調整することがよくあります。適切な材料選定も、ばらつきを抑え、製品品質を維持するうえで重要な役割を果たします。
材料選定と収縮への影響
樹脂の種類や分子構造、添加剤の使用は、冷却時に成形品がどの程度収縮するかに影響します。また、材料を適切に乾燥・取り扱うことも、精度を保ち、不良を抑えるうえで重要です。
材料ごとの収縮率
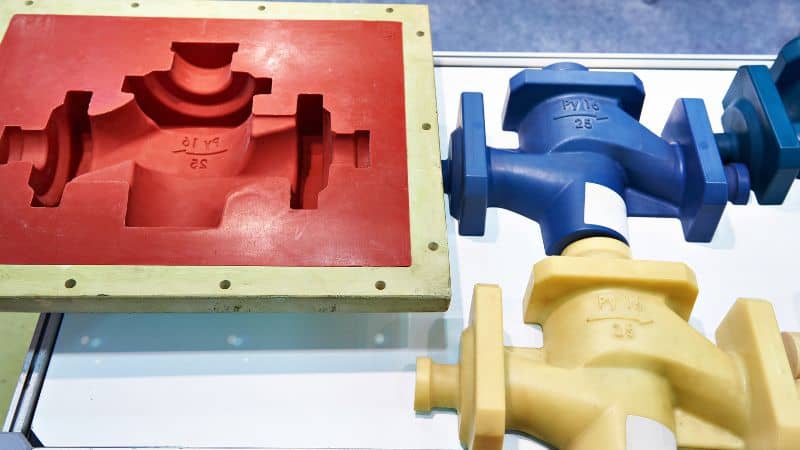
プラスチックにはそれぞれ固有の収縮率があり、通常は材料メーカーが公表しています。この数値は、成形後に部品がどの程度収縮するかを示します。
ポリプロピレン(PP)やポリアミド(PA/ナイロン)などの半結晶性プラスチックは、ポリカーボネート(PC)やABSなどの非晶性プラスチックより、一般に収縮が大きくなります。たとえば、PPは最大2%収縮する一方、PCは多くの場合0.7%未満です。
| 材料 | 一般的な収縮率 | 備考 |
|---|---|---|
| PP | 1.0~2.5% | 収縮が大きく、自動車分野で広く使用 |
| PA(ナイロン) | 0.7~1.5% | 収縮率は水分量によって変動 |
| PC | 0.5~0.7% | 収縮が小さく、精密用途に適する |
| ABS | 0.4~0.7% | 安定性が高く、電子機器で広く使用 |
収縮率の低い材料を選ぶと、公差を厳しく保ちやすくなり、金型や部品の設計変更も抑えられます。
分子構造の影響
ポリマーの内部構造は、収縮に大きく影響します。半結晶性プラスチックは、冷却時に規則的な領域を形成するため、収縮が大きくなります。非晶性プラスチックにはこのような規則構造がないため、収縮が小さく、より均一です。
たとえば、ナイロン(PA)は半結晶性構造を持つため、ABSより収縮が大きくなります。この違いから、寸法安定性が求められる部品にはABSがよく選ばれます。
分子量も影響します。分子量の大きいポリマーは流動しにくく、金型内で充填が不均一になり、肉厚の大きい部分で収縮が増すことがあります。こうした構造上の違いを理解することで、エンジニアは部品形状や公差の要件に合った材料を選定できます。
添加剤の影響
添加剤やフィラーは、収縮を大幅に抑えられる場合があります。ガラス繊維、タルク、炭酸カルシウムは、冷却時のポリマーマトリックスの収縮を抑えます。
- ガラス繊維強化ナイロンは、無充填ナイロンより収縮が小さく、寸法安定性にも優れています。
- タルク配合ポリプロピレンは収縮を抑え、剛性を高めるため、自動車のパネルに適しています。
フィラーの配合率も結果に影響します。フィラーの割合が高いほど収縮は小さくなる傾向がありますが、材料がもろくなることがあります。充填材入りグレードを選ぶ際は、収縮の抑制と機械的性能のバランスを取る必要があります。
乾燥と取り扱いの重要性
ナイロン(PA)のような吸湿性樹脂では、材料中の水分量が収縮に直接影響します。適切に乾燥させないと、吸収した水分によって成形中に加水分解が起き、収縮が不均一になったり、部品の強度が低下したりすることがあります。
密閉容器で適切に保管し、乾燥剤式乾燥機を使用することで、材料特性を安定させられます。PCやABSでは、わずかな水分でも気泡や表面不良が生じ、精度に影響することがあります。
取り扱い方も重要です。汚染・劣化したペレットは流動特性を変化させ、充填や収縮のばらつきを招くことがあります。一定の乾燥条件と清潔な取り扱いを徹底することで、成形時に材料の性能を安定して発揮できます。
収縮を抑える金型設計の最適化
射出成形の収縮は、金型の設計や金型内でのプラスチックの冷え方によって生じることがよくあります。金型寸法、肉厚、冷却システムを慎重に設計することで、材料の流動と固化を管理し、収縮のばらつきを抑えて精度を高められます。
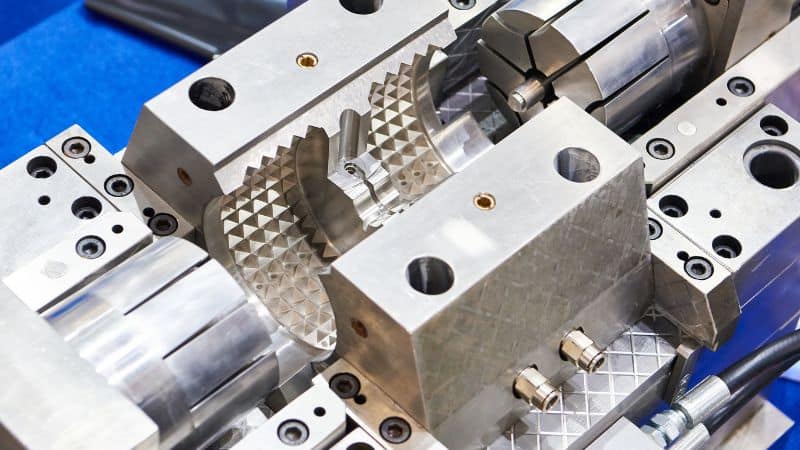
金型寸法への収縮率の反映
どのプラスチック材料にも固有の収縮率があり、金型設計に反映する必要があります。考慮しないと、成形品の最終寸法が設計どおりになりません。設計者は材料メーカーの収縮率データをもとに金型キャビティの寸法を調整し、冷却後の部品が要求寸法を満たすようにします。
この工程では通常、キャビティ寸法をわずかな割合で調整します。たとえば、収縮率が1.5%の材料を使う場合、金型は目標とする部品寸法より少し大きくする必要があります。
精密用途では、エンジニアは方向による収縮の違いも考慮します。プラスチックの中には、流動方向に直交する方向よりも流動方向に大きく収縮するものがあります。この異方性を考慮することで、部品を組み立て時に正しく適合させられます。
主な対策:
- 材料メーカーの収縮率データを使用する
- キャビティ寸法を適切に調整する
- 方向による収縮の影響を考慮する
肉厚を均一にする
肉厚の不均一は、収縮のばらつきが生じる最も一般的な原因のひとつです。厚肉部は薄肉部より冷却に時間がかかるため、反りなどの不具合につながります。
設計者は部品全体の肉厚を均一にし、冷却と収縮を均一にすることを目指します。肉厚の変更が避けられない場合は、フィレットやテーパーなどで滑らかにつなぐと、応力や変形を抑えられます。
一般的な熱可塑性樹脂では、肉厚を2~4 mmなどの狭い範囲に収めるのがひとつの目安です。強度確保のためにリブやボスが必要な場合は、過度な収縮を防ぐため、隣接する壁厚の50~70%以下にします。
肉厚設計のベストプラクティス:
- 肉厚を均一に保つ
- 各部の厚みを段階的に変化させる
- リブやボスの寸法を壁厚に対して適切な範囲に抑える
効果的な冷却水路の設計
金型の冷却システムは、収縮に直接影響します。冷却が不均一だと温度差が生じ、収縮にもばらつきが出ます。冷却水路を適切に配置すれば、熱を均一に取り除き、変形を抑えるとともにサイクルタイムを短縮できます。
金型構造を損なわない範囲で、金型表面に近い位置に水路を配置します。効率と金型強度のバランスを取れるよう、水路の間隔と直径を最適化する必要があります。
高度な設計では、キャビティの形状に沿って水路を配置するコンフォーマル冷却を採用する場合があります。この方法は複雑な形状の部品でも温度制御を向上させ、局所的な収縮を抑えます。
設計上の考慮事項:
- 重要な箇所の周囲に水路を均等に配置する
- 水路の深さと間隔を一定に保つ
- 部品形状が複雑な場合はコンフォーマル冷却を採用する
成形条件の制御
成形条件を精密に制御することで、寸法誤差を抑え、部品品質を安定させることができます。主な要因は圧力、速度、温度、時間の設定で、いずれも成形品の収縮挙動に直接影響します。
射出圧力と保圧
射出圧力は、溶融樹脂が金型キャビティにどれだけ適切に充填されるかを左右します。圧力が低すぎると、材料が十分に充填・圧縮されず、ボイドや収縮の増加につながるおそれがあります。一方、圧力が高すぎると、応力や反りが発生することがあります。
保圧も同様に重要です。金型への充填後、安定した圧力を加えることで、冷却中も材料を充填された状態に保てます。材料の収縮を補うことで、体積収縮を抑えます。
圧力制御の主なポイント:
- 金型全体に充填できる十分な射出圧力を確保する。
- 保圧をかけて収縮を抑える。
- 過剰な圧力による成形品内部の応力を避ける。
射出圧力と保圧のバランスを取ることで、過充填を防ぎながら成形品を所定の寸法に保てます。
射出速度の最適化
射出速度は、溶融樹脂が金型内を流れる様子に影響します。充填が速すぎると、流れの不均一や空気の巻き込み、ウェルドラインが生じることがあります。遅すぎると、樹脂が早期に冷却され、収縮や成形不良が増えるおそれがあります。
適度で安定した射出速度にすると、寸法安定性が向上します。調整は成形品の形状や材料の種類に応じて行いましょう。たとえば、薄肉部品では充填不足を防ぐため、射出速度を高める必要があることがよくあります。
射出速度を調整する際のポイント:
- 厚肉部品には低速で射出し、内部応力を防ぐ。
- 薄肉部には高速で射出し、ショートショットを防ぐ。
- 複数のキャビティ間で樹脂の流動バランスを確認する。
シリンダー温度と金型温度
シリンダーの温度は、樹脂の溶融状態を左右します。溶融温度が低すぎると、十分に充填できず、収縮につながることがあります。高すぎると、樹脂が劣化したり、温度低下に伴って収縮が大きくなったりするおそれがあります。
金型温度も重要な役割を果たします。金型温度を低くすると、通常は成形サイクルを短縮できますが、急激な収縮によって収縮率が高くなることがあります。金型温度を高めにすると、冷却が均一になり、寸法精度の向上につながります。
温度管理のポイント:
- シリンダーの各ゾーンを設定し、溶融粘度を一定に保つ。
- 各樹脂の推奨範囲内に温度を保つ。
- 温度調節機を使い、局所的な高温や低温を防ぐ。
保圧時間と冷却時間
保圧時間中は、樹脂が固化するまで圧力をかけ続けます。保圧時間が短すぎると、ボイドやヒケが発生することがあります。長すぎても、成形サイクルが延びる一方で、大きな改善は見込めません。
冷却時間も同様に重要です。冷却が不均一、または不十分だと、内部応力や収縮のばらつきが生じます。成形工程全体を管理された条件下で行うことで、成形品の厚み全体を均一に固化させられます。
時間管理のポイント:
- 成形品の肉厚に合わせて保圧時間を設定する。
- 厚肉部品は冷却時間を延ばし、反りを防ぐ。
- 冷却回路のバランスを整え、温度分布を均一に保つ。
保圧時間と冷却時間を最適化すると、成形サイクルを効率よく保ちながら収縮を抑えられます。適切な時間設定により、寸法が安定し、一般的な成形不良のない成形品を実現できます。







