
Il restringimento è una delle sfide più comuni nello stampaggio a iniezione e influisce direttamente sulla precisione e sulla qualità delle parti stampate a iniezione. Il modo più efficace per prevenire il restringimento è controllare la scelta del materiale, la progettazione della stampo, le impostazioni di elaborazione e le condizioni di raffreddamento.
Coloro che gestiscono bene questi fattori non solo ottengono una migliore precisione dimensionale, ma riducono anche gli sprechi e i costi di produzione. Oggi su Moldie.com, esplorerai le strategie per prevenire il restringimento nello stampaggio a iniezione.
Comprensione del restringimento nello stampaggio a iniezione
Restringimento in stampaggio ad iniezione si verifica quando la plastica fusa si raffredda e si contrae, riducendo le dimensioni finali della parte stampata. Questo cambiamento influisce sulla stabilità dimensionale, sulla finitura superficiale e sulle prestazioni complessive del prodotto. Gestire il restringimento richiede di capire perché si verifica, come influenza la qualità e i tipi di difetti che crea.
Cos’è il restringimento e perché si verifica
Il restringimento nello stampaggio a iniezione è la riduzione del volume che si verifica quando il polimero fuso si raffredda e solidifica nello stampo. Tutte le materie plastiche si contraggono in una certa misura, ma la quantità dipende dal tipo di polimero, dalla progettazione dello stampo e dalle condizioni di lavorazione.
Le termoplastiche con una maggiore cristallinità, come il nylon o il polipropilene, di solito mostrano un maggiore restringimento rispetto ai materiali amorfi come l’ABS. Le strutture cristalline si impacchettano più strettamente mentre si raffreddano, portando a tassi di contrazione più elevati.
Un raffreddamento non uniforme o rapido può anche creare restringimento localizzato, che influisce sulla stabilità dimensionale. Mantenere la pressione e il tempo di imballaggio influenzano anche il restringimento, poiché controllano la quantità di materiale che riempie lo stampo prima della solidificazione.
Le proprietà dei materiali, la temperatura della stampo e lo spessore della parete interagiscono in modi complessi. Ad esempio, le pareti più spesse si raffreddano più lentamente, spesso con conseguente maggiore restringimento rispetto alle sezioni più sottili.
Impatto del restringimento sulla qualità del prodotto
Il restringimento influisce direttamente sulla precisione e sulle prestazioni delle parti stampate. Quando la contrazione non è uniforme, le parti potrebbero non soddisfare le specifiche, portando a problemi di assemblaggio o scarsa vestibilità.
Il restringimento incoerente può anche creare difetti superficiali. Una parte può apparire deformata o irregolare, il che riduce il suo fascino visivo e rende più difficile l’uso in applicazioni di precisione.
La stabilità dimensionale è particolarmente importante in settori come quello automobilistico e dei dispositivi medici, dove anche piccole deviazioni possono causare problemi funzionali. Il restringimento non controllato può anche ridurre la resistenza meccanica, poiché le sollecitazioni interne possono indebolire il materiale.
I produttori spesso regolano i parametri di stampaggio come la pressione di imballaggio, il tempo di raffreddamento e la temperatura della stampo per migliorare la coerenza. Una corretta selezione dei materiali svolge anche un ruolo fondamentale nel ridurre la variabilità e mantenere la qualità del prodotto.
La selezione dei materiali e il suo ruolo nel restringimento
La scelta della resina, la sua struttura molecolare e l’uso di additivi influenzano tutti quanto una parte stampata si restringe mentre si raffredda. Anche una corretta asciugatura e manipolazione dei materiali svolgono un ruolo diretto nel mantenimento della precisione e nella riduzione dei difetti.
Tasso di restringimento dei materiali
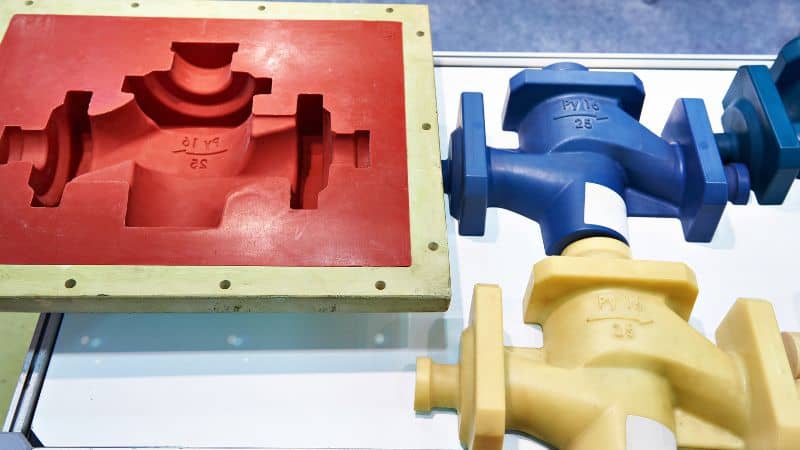
Ogni plastica ha un tasso di restringimento specifico, di solito elencato dai fornitori di materiali. Questo tasso indica quanto la parte si contrarrà dopo lo stampaggio.
materie plastiche semicristalline come polipropilene (PP) e poliammide (PA/nylon) generalmente si restringono più di plastica amorfa come policarbonato (PC) oppure ABS. Ad esempio, il PP può ridursi fino al 2%, mentre il PC spesso rimane al di sotto dello 0,7%.
| Materiale | Tasso tipico di restringimento | Note |
|---|---|---|
| PP | 1.0–2.5% | Restringimento elevato, comune nel settore automobilistico |
| PA (Nylon) | 0.7–1.5% | Il restringimento varia con l’umidità |
| PC | 0.5–0.7% | Restringimento basso, buono per precisione |
| ABS | 0.4–0.7% | Stabile, ampiamente usato in elettronica |
La selezione di materiali con tassi di restringimento più bassi aiuta a mantenere tolleranze più strette e riduce la necessità di modifiche alla progettazione di stampi e parti.
Effetto della struttura molecolare
La struttura interna di un polimero influisce fortemente sul restringimento. Plastica semicristallina forma le regioni ordinate mentre si raffreddano, il che porta a una maggiore contrazione. Plastica amorfa mancano di questa struttura ordinata, quindi si restringono sempre più uniformemente.
Ad esempio, il nylon (PA) ha una struttura semicristallina, che lo fa restringere più dell’ABS. Questa differenza è il motivo per cui l’ABS viene spesso scelto per le parti che richiedono stabilità dimensionale.
Anche il peso molecolare è importante. I polimeri ad alto peso molecolare possono resistere al flusso, creando un imballaggio irregolare nello stampo, che può aumentare il restringimento in aree più spesse. Comprendere queste differenze strutturali aiuta gli ingegneri a abbinare i materiali alle esigenze di geometria e tolleranza delle parti.
Influenza degli additivi
Additivi e riempitivi possono ridurre significativamente il restringimento. Fibre di vetro, talco, o carbonato di calcio limitare quanto la matrice polimerica si contrae durante il raffreddamento.
- Nylon pieno di vetro si restringe meno del nylon non riempito e offre una migliore stabilità dimensionale.
- Polipropilene pieno di talco riduce il restringimento e aggiunge rigidità, che è utile nei pannelli automobilistici.
La percentuale di riempimento influisce anche sui risultati. Un contenuto di riempimento più elevato di solito significa una riduzione del restringimento inferiore, ma può rendere il materiale più fragile. Gli ingegneri devono bilanciare il controllo del restringimento con le prestazioni meccaniche quando si selezionano i gradi pieni.
Importanza dell’essiccazione e della manipolazione
Il contenuto di umidità nei materiali, in particolare le resine igroscopiche come il nylon (PA), influisce direttamente sul restringimento. Se non asciugato correttamente, l’acqua assorbita può causare idrolisi durante lo stampaggio, portando a restringimento incoerente e parti più deboli.
Una corretta conservazione in contenitori sigillati e l’uso di essiccatori essiccanti aiutano a mantenere stabili le proprietà del materiale. Per PC e ABS, anche piccole quantità di umidità possono creare bolle o difetti superficiali che influenzano la precisione.
Anche il trattamento è importante. I pellet contaminati o degradati possono cambiare il comportamento del flusso, portando a imballaggio e restringimento irregolari. L’essiccazione costante e le pratiche di manipolazione pulite assicurano che il materiale funzioni come previsto durante lo stampaggio.
Ottimizzare la progettazione di stampi per ridurre il restringimento
Il restringimento nello stampaggio a iniezione spesso deriva da come viene progettato lo stampo e da come la plastica si raffredda al suo interno. Un’attenta pianificazione delle dimensioni degli stampi, dello spessore delle pareti e dei sistemi di raffreddamento aiuta a controllare il flusso dei materiali e la solidificazione, riducendo il restringimento irregolare e migliorando la precisione.
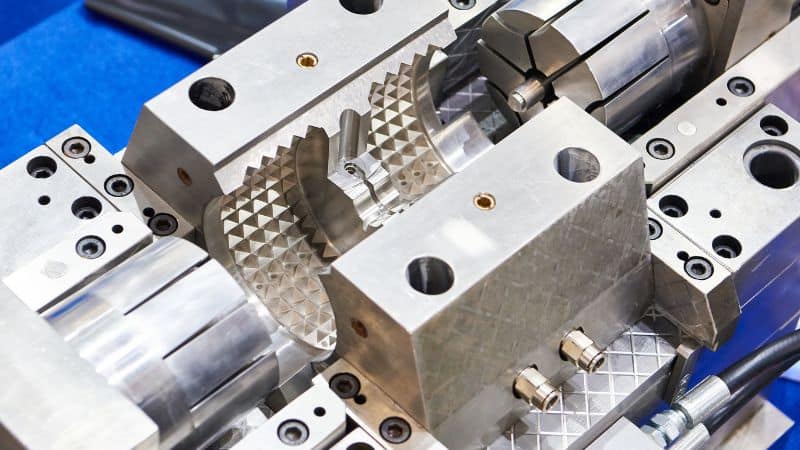
Contabilità per il restringimento in dimensioni stampo
Ogni materiale plastico ha un tasso di restringimento noto che deve essere preso in considerazione nella progettazione di stampi. Se ignorata, la parte finale non corrisponderà alle dimensioni previste. I progettisti utilizzano i dati di restringimento dei fornitori di materiali per ridimensionare le cavità degli stampi in modo che la parte raffreddata soddisfi le dimensioni richieste.
Questo processo spesso comporta la regolazione dimensioni cavità di una piccola percentuale. Ad esempio, un materiale con un tasso di riduzione dell’1,5% richiede che lo stampo sia leggermente più grande della parte target.
Nelle applicazioni di precisione, gli ingegneri considerano anche il restringimento direzionale. Alcune materie plastiche si restringono più lungo la direzione del flusso che attraverso di esso. La contabilità di questa anisotropia assicura che le parti si adattino correttamente agli assemblaggi.
Le pratiche chiave includono:
- Utilizzo dei dati di restringimento dei fornitori
- Scalatura dimensioni cavità in modo appropriato
- Considerando gli effetti di restringimento direzionale
Garantire lo spessore uniforme della parete
Lo spessore della parete non uniforme è una delle cause più comuni di variazione del restringimento. Le sezioni spesse si raffreddano più lentamente di quelle sottili, portando a errori come la deformazione.
I designer puntano a spessore uniforme della parete in tutta la parte per promuovere un raffreddamento uniforme e un restringimento coerente. Quando le variazioni di spessore sono inevitabili, transizioni lisce come filetti o coni contribuiscono a ridurre lo stress e la distorsione.
Una semplice linea guida è quella di mantenere lo spessore all’interno di un intervallo ristretto, come 2 4 mm per molti termoplastici. Se le costole o i capi sono necessari per la forza, non dovrebbero essere più del 50-70% dello spessore della parete adiacente per evitare un eccesso di restringimento.
Migliori pratiche per lo spessore della parete:
- Mantieni uno spessore costante
- Utilizzare le transizioni graduali tra le sezioni
- Limitare le dimensioni delle costole e del capo rispetto alle pareti
Progettazione di canali di raffreddamento efficaci
Il sistema di raffreddamento in uno stampo influisce direttamente sul restringimento. Il raffreddamento non uniforme crea differenze di temperatura che causano una contrazione non uniforme. Collocato correttamente canali di raffreddamento consentono di rimuovere il calore in modo uniforme, riducendo la distorsione e migliorando i tempi di ciclo.
I canali devono essere posizionati vicino alle superfici dello stampo senza indebolire la struttura dello stampo. La loro spaziatura e il diametro devono essere ottimizzati per bilanciare l’efficienza e la resistenza della stampo.
I progetti avanzati possono utilizzare il raffreddamento conforme, in cui i canali seguono la forma della cavità. Questo metodo migliora il controllo della temperatura in parti complesse e riduce il restringimento localizzato.
Considerazioni di progettazione:
- Posizionare i canali in modo uniforme intorno alle aree critiche
- Mantieni costante la profondità e la spaziatura del canale
- Utilizzare il raffreddamento conforme quando la geometria della parte è complessa
Controllo dei parametri di elaborazione
Il controllo preciso dei parametri di elaborazione riduce gli errori dimensionali e aiuta a mantenere una qualità costante dei pezzi. I fattori chiave includono la pressione, la velocità, la temperatura e le impostazioni del tempo, ognuno dei quali influisce direttamente sul comportamento di restringimento nelle parti stampate.
Pressione di iniezione e pressione di tenuta
La pressione di iniezione determina quanto bene la plastica fusa riempie la cavità dello stampo. Se la pressione è troppo bassa, il materiale potrebbe non essere completamente imballato, portando a vuoti e restringimento più elevato. Una pressione eccessiva, tuttavia, può causare stress e deformazioni.
Mantenere la pressione è altrettanto importante. Dopo che lo stampo è stato riempito, l’applicazione di una pressione costante mantiene il materiale imballato mentre si raffredda. Ciò riduce il restringimento volumetrico compensando la contrazione del materiale.
Considerazioni chiave per il controllo della pressione:
- Mantenere una pressione di iniezione sufficiente per riempire completamente lo stampo.
- Usa la pressione per contrastare il restringimento.
- Evitare la pressione eccessiva che può creare stress nella parte.
Il bilanciamento sia dell’iniezione che della pressione di tenuta assicura che la parte mantenga la sua dimensioni previste senza sovraconfezionamento.
Ottimizzazione della velocità di iniezione
La velocità di iniezione influisce sul modo in cui il polimero fuso fluisce nello stampo. Un riempimento molto veloce può causare flusso irregolare, aria intrappolata o linee di saldatura. Un riempimento molto lento può consentire un raffreddamento prematuro, aumentando il restringimento e i difetti.
La velocità di iniezione moderata e costante di solito produce una migliore stabilità dimensionale. Le regolazioni devono essere basate sulla geometria delle parti e sul tipo di materiale. Ad esempio, le parti a parete sottile spesso hanno bisogno di velocità più elevate per evitare il riempimento incompleto.
Migliori pratiche per il controllo della velocità:
- Utilizzare velocità più lente per parti spesse per prevenire lo stress interno.
- Applicare velocità più elevate per sezioni sottili per evitare scatti brevi.
- Monitorare l’equilibrio del flusso attraverso più cavità.
Temperatura del barile e della stampo
Barile temperatura controlla quanto bene il polimero si scioglie. Se la temperatura di fusione è troppo bassa, potrebbe non imballare correttamente, portando al restringimento. Se è troppo caldo, il polimero può degradarsi o ridursi di più quando la sua temperatura scende.
Anche la temperatura della stampo gioca un ruolo fondamentale. Uno stampo più fresco in genere riduce il tempo di ciclo, ma può aumentare il restringimento a causa della rapida contrazione. Uno stampo più caldo consente un raffreddamento più uniforme, che può migliorare la precisione dimensionale.
Fattori di controllo della temperatura:
- Impostare le zone del barile per mantenere la viscosità della fusione coerente.
- Mantenere la temperatura entro il range raccomandato per ciascun polimero.
- Utilizzare le unità di controllo della temperatura per evitare punti caldi o freddi.
Tempo di attesa e raffreddamento
Il tempo di tenuta consente alla pressione di rimanere sul materiale mentre si solidifica. Un tempo di detenzione troppo breve può lasciare vuoti o segni di ritiro. Troppo a lungo può aumentare il tempo di ciclo senza miglioramenti significativi.
Il tempo di raffreddamento è altrettanto importante. Un raffreddamento non uniforme o insufficiente porta a stress interno e restringimento incoerente. Garantire che l’intero processo di stampaggio avvenga in condizioni controllate può garantire che la parte si solidifichi uniformemente attraverso il suo spessore.
Linee guida per la gestione del tempo:
- Abbina il tempo di mantenimento allo spessore della parete della parte.
- Estendi il tempo di raffreddamento per parti più spesse per evitare deformazioni.
- Utilizzare canali di raffreddamento bilanciati per mantenere una distribuzione uniforme della temperatura.
L’ottimizzazione dei tempi di tenuta e raffreddamento riduce il restringimento mantenendo i tempi di ciclo efficienti. La corretta tempistica assicura che le parti siano dimensionalmente stabili e prive di difetti di stampaggio comuni.







