
Усадка — одна из наиболее распространённых проблем при литье пластмасс под давлением; она напрямую влияет на точность и качество отлитых деталей. Самый эффективный способ предотвратить усадку — контролировать выбор материала, конструкцию пресс-формы, параметры обработки и условия охлаждения.
Грамотное управление этими факторами помогает не только повысить точность размеров, но и сократить отходы и производственные затраты. Сегодня на Moldie.com вы познакомитесь со стратегиями предотвращения усадки при литье под давлением.
Понимание усадки при литье под давлением
Усадка при литье под давлением возникает, когда расплавленная пластмасса охлаждается и сжимается, из-за чего уменьшается размер готовой детали. Это изменение влияет на стабильность размеров, качество поверхности и общие эксплуатационные характеристики изделия. Для управления усадкой необходимо понимать причины её возникновения, влияние на качество и вызываемые ею виды дефектов.
Что такое крики и почему это происходит?
Усадка при литье пластмасс под давлением — это уменьшение объёма, происходящее при охлаждении и затвердевании расплавленного полимера в пресс-форме. Все пластики в некоторой степени усаживаются, однако величина усадки зависит от типа полимера, конструкции пресс-формы и условий обработки.
Термопласты с более высокой степенью кристалличности, например нейлон или полипропилен, обычно дают большую усадку, чем аморфные материалы, такие как ABS. При охлаждении кристаллические структуры упаковываются плотнее, что приводит к большей усадке.
Неравномерное или слишком быстрое охлаждение также может привести к локальной усадке, влияющей на размерную стабильность. На усадку влияют и давление выдержки, и время выдержки, поскольку они определяют, сколько материала заполнит пресс-форму до затвердевания.
Свойства материала, температура пресс-формы и толщина стенки сложным образом взаимосвязаны. Например, толстые стенки остывают медленнее и часто дают большую усадку, чем тонкие участки.
Влияние кренжажа на качество продукции
В тех случаях, когда сжимание не является однородным, его элементы могут не отвечать техническим требованиям, что приводит к возникновению проблем со сборкой или плохому приспособлению.
Непоследовательный спад может также вызывать дефекты поверхности. Часть может казаться изменчивой или неровной, что снижает ее визуальный привлекательность и затрудняет ее использование в точных прикладных программах.
Размерная стабильность особенно важна в таких отраслях, как автомобилестроение и производство медицинских устройств, где даже небольшие отклонения могут вызвать функциональные проблемы. Неконтролируемая усадка также может снизить механическую прочность, поскольку внутренние напряжения ослабляют материал.
Производители часто корректируют параметры формования, такие как давление выдержки, время охлаждения и температура пресс-формы, чтобы повысить стабильность результата. Правильный выбор материала также играет решающую роль в снижении вариативности и поддержании качества продукции.
Отбор материалов и их роль в кринке
Выбор смолы, её молекулярная структура и применение добавок влияют на степень усадки формованной детали при охлаждении. Правильная сушка и обращение с материалами также напрямую помогают сохранять точность и сокращать количество дефектов.
Коэффициент крена материала
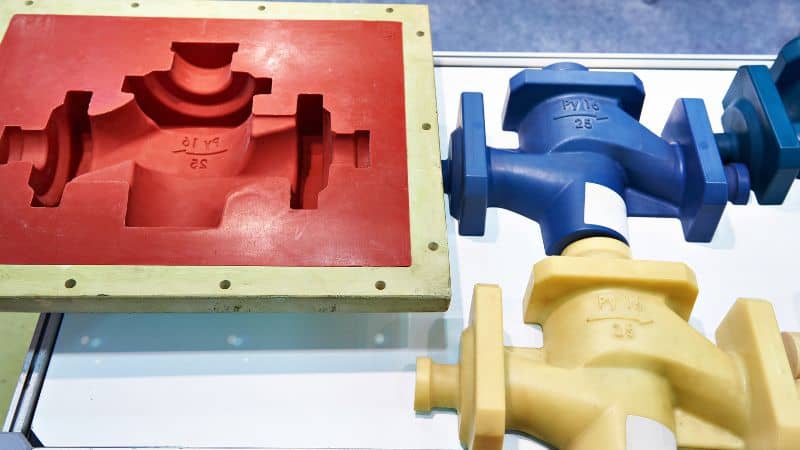
Каждый пластиковый материал имеет определенный коэффициент сокращения, обычно перечисляемый поставщиками материалов.
Полукристаллические пластики, такие как полипропилен (PP) и полиамид (PA/нейлон), обычно усаживаются сильнее, чем аморфные пластики, например поликарбонат (PC) или ABS. Например, усадка PP может достигать 2%, тогда как у PC она часто остаётся ниже 0.7%.
| Материал | Типичный коэффициент изменения курса | Примечания |
|---|---|---|
| PP | 1.0–2.5% | Высокое сокращение, обычное на автомобильном транспорте |
| ПА (Нилон) | 0.7–1.5% | Кринкаж зависит от влажности |
| ПК | 0.5–0.7% | Низкий упадок, положительный для точности |
| ABS | 0.4–0.7% | Стабильно, широко используется в электронике |
Отбор материалов с более низким коэффициентом сокращения помогает сохранять более жесткие допуски и уменьшает необходимость корректировки формы и части конструкции.
Воздействие молекулярной структуры
Внутренняя структура полимера сильно влияет на упадок. Полукристаллическая пластмассовая форма закачивает области по мере их охлаждения, что приводит к более высоким сокращениям. Аморфные пластмассы не имеют этой установленной структуры, поэтому они сокращаются все реже и более равномерно.
Например, нейлон (PA) имеет полукристаллическую структуру и поэтому усаживается сильнее, чем ABS. По этой причине ABS часто выбирают для деталей, которым необходима размерная стабильность.
Молекулярная масса также имеет значение. Полимеры с более высокой молекулярной массой могут хуже течь, из-за чего материал неравномерно уплотняется в пресс-форме и усадка может увеличиться в более толстых участках. Понимание этих структурных различий помогает инженерам подбирать материалы под геометрию детали и требуемые допуски.
Влияние аддитивов
Стеклянные волокна, тальк или карбонат кальция могут значительно сократить сокращение объема полимерной матрицы.
- Наполняемый стеклом нейлон сжимается меньше, чем незаполненный нейлон, и обеспечивает лучшую размерную стабильность.
- Полипропилен, наполненный Талком, уменьшает упадок и повышает жесткость, что полезно для автомобильных панелей.
На результат влияет и доля наполнителя. Более высокое содержание наполнителя обычно уменьшает усадку, но может сделать материал более хрупким. При выборе наполненных марок инженерам необходимо находить баланс между контролем усадки и механическими характеристиками.
Важность высушивания и обработки
Содержание влаги в материалах, особенно в гигроскопичных смолах, таких как нейлон (PA), напрямую влияет на усадку. При недостаточной сушке поглощённая вода может вызвать гидролиз во время формования, что приводит к нестабильной усадке и снижению прочности деталей.
Правильное хранение в герметичных контейнерах и использование сушилок с осушителем помогают поддерживать стабильность свойств материала. Даже небольшое количество влаги в PC и ABS может образовать пузырьки или поверхностные дефекты, влияющие на точность.
Важны и условия обращения с материалом. Загрязнённые или деградировавшие гранулы могут изменить характер течения, вызвать неравномерное уплотнение и привести к усадке. Постоянная сушка и чистое обращение с материалом помогают обеспечить ожидаемые свойства при формовании.
Оптимизация старого дизайна в целях сокращения креветок
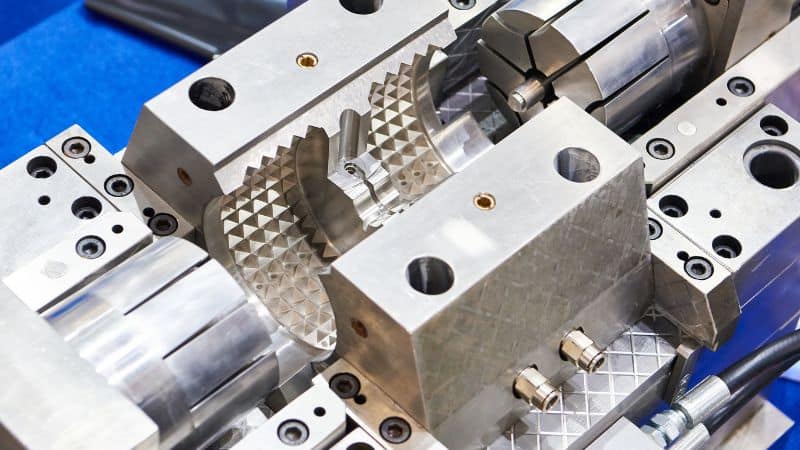
Усадка при литье пластмасс под давлением часто зависит от конструкции пресс-формы и охлаждения пластика внутри неё. Тщательное планирование размеров пресс-формы, толщины стенок и системы охлаждения помогает контролировать течение и затвердевание материала, уменьшая неравномерную усадку и повышая точность.
Бухгалтерский учет в мягких размерах
Для каждого пластикового материала известен коэффициент усадки, который необходимо учитывать при проектировании пресс-формы. Если его не учесть, итоговая деталь не будет соответствовать заданным размерам. Конструкторы используют данные об усадке от поставщиков материалов, чтобы увеличить размеры полостей пресс-формы и получить после охлаждения деталь требуемого размера.
Часто для этого размеры полости корректируют на небольшой процент. Например, при коэффициенте усадки материала 1.5% пресс-форма должна быть немного больше целевой детали.
Инженеры также рассматривают возможность сокращения направления движения. Некоторые пластмассы сжимаются вдоль направления потока больше, чем через него.
К числу основных видов практики относятся:
- Использование данных о сокращении поставщиков
- Адекватное увеличение размеров полости
- Рассмотрение последствий сокращения направления движения
Обеспечение однородности толщины стенок
Неравномерная толщина стенки является одной из наиболее распространенных причин сокращения. Толстые секции охлаждаются медленнее, чем тонкие, что приводит к ошибкам, таким как вариация.
В тех случаях, когда изменения толщины являются неизбежными, плавные изменения, такие, как филе или краны, помогают уменьшить напряжение и деформацию.
Простое правило — поддерживать толщину в узком диапазоне, например 2–4 mm для многих термопластов. Если для повышения прочности нужны рёбра или бобышки, их толщина не должна превышать 50–70% толщины прилегающей стенки, чтобы избежать избыточной усадки.
Передовая практика в отношении толщины стенок:
- Сохранять последовательную толщину
- Использовать постепенный переход между секциями
- Предельные размеры ребра и головки по отношению к стенкам
Проектирование эффективных каналов охлаждения
Система охлаждения пресс-формы напрямую влияет на усадку. Неравномерное охлаждение создаёт разницу температур и приводит к неодинаковой усадке. Правильно расположенные охлаждающие каналы обеспечивают равномерный отвод тепла, уменьшают деформацию и сокращают время цикла.
Каналы следует размещать близко к поверхностям пресс-формы, не ослабляя её конструкцию. Их шаг и диаметр необходимо оптимизировать, чтобы сбалансировать эффективность охлаждения и прочность пресс-формы.
В усовершенствованных конструкциях может использоваться конформное охлаждение, при котором каналы повторяют форму полости. Этот метод улучшает контроль температуры в сложных деталях и уменьшает локальную усадку.
Соображения, касающиеся конструкции:
- Равномерно устанавливать каналы вокруг критических районов
- Поддержание постоянной глубины и промежутков канала
- Использовать соответствующее охлаждение в случае сложной геометрии
Параметры обработки данных
Точный контроль параметров обработки уменьшает размерные погрешности и помогает поддерживать стабильное качество деталей. Ключевые факторы — давление, скорость, температура и время; каждый из них напрямую влияет на характер усадки формованных деталей.
Давление впрыска и удерживающее давление
Давление впрыска определяет, насколько хорошо расплавленный пластик заполнит полость пресс-формы. При слишком низком давлении материал может уплотниться не полностью, что приведёт к пустотам и повышенной усадке. Однако чрезмерное давление может вызвать напряжения и коробление.
Давление выдержки не менее важно. После заполнения пресс-формы постоянное давление поддерживает уплотнение материала во время охлаждения. Это уменьшает объёмную усадку, компенсируя сокращение материала.
Основные соображения, касающиеся регулирования давления:
- Поддерживайте достаточное давление впрыска, чтобы полностью заполнить пресс-форму.
- Чтобы противодействовать падению давления, используйте удерживающее давление.
- Избегайте чрезмерного давления, которое может вызвать стресс в части.
Сочетание как давления впрыска, так и давления удержания обеспечивает, чтобы часть сохраняла свои предполагаемые размеры без транспортного пакета.
Оптимизация скорости впрыскивания
Скорость впрыска влияет на течение расплавленного полимера в пресс-форме. Слишком быстрое заполнение может привести к неравномерному течению, захвату воздуха или образованию линий спая. При слишком медленном заполнении материал может преждевременно остыть, что увеличит усадку и число дефектов.
Умеренная и последовательная скорость впрыска, как правило, обеспечивает большую стабильность размеров. Регулировка должна основываться на геометрии части и типе материала. Например, тонкая стенка деталей часто требует более высоких скоростей во избежание неполного наполнения.
Передовая практика ограничения скорости:
- Для предотвращения внутреннего стресса используйте более низкие скорости для толстых частей.
- Для тонких участков применяйте более высокую скорость впрыска, чтобы избежать недолива.
- Контролировать баланс потока по многим участкам.
Температура барреля и молотка
Температура цилиндра определяет, насколько хорошо плавится полимер. Если температура расплава слишком низкая, материал может плохо уплотниться, что приведёт к усадке. Если она слишком высокая, полимер может деградировать или сильнее усесться при снижении температуры.
Важная роль также играет мягкая температура. Охлаждение, как правило, сокращает продолжительность цикла, но может привести к сокращению из-за быстрого сокращения.
Коэффициенты регулирования температуры:
- Установите стволы для поддержания постоянной плавкости.
- Поддерживать температуру в рекомендуемом диапазоне для каждого полимера.
- Для предотвращения возникновения горячих или холодных пятен используйте блоки регулирования температуры.
Время удержания и охлаждения
Время удержания позволяет сохранять давление на материал при его затвердении. Слишком короткое время может оставлять пустоты или поглотительные отметины. Слишком долгое время может увеличить продолжительность цикла без существенного улучшения.
Время охлаждения не менее важно. Неравномерное или недостаточное охлаждение приводит к внутренним напряжениям и нестабильной усадке. Контроль всего процесса формования позволяет обеспечить равномерное затвердевание детали по всей толщине.
Руководящие принципы рационального использования времени:
- Сопоставим время удержания с толщиной стенок части ост.
- Увеличить время охлаждения для более толстых частей, с тем чтобы предотвратить деформацию.
- Использование сбалансированных каналов охлаждения для поддержания равномерного распределения температуры.
Оптимизация времени удержания и охлаждения позволяет сокращать время выдерживания, сохраняя при этом эффективность в течение цикла.







