
Ruiskutusmullan jäähdytysjärjestelmän suunnittelu
Jäähdytysjärjestelmä varmistaa tasaisen jäähdytyksen ja tehokkaan lämpötilan säätelyn ruiskumuottia suunniteltaessa. Tämä ei vaikuta ainoastaan muotin laatuun, vaan vaikuttaa merkittävästi myös sykliaikaan ja jäähdytystehoon. Baffelit, kuplat ja lämpönastat ovat erikoisia jäähdytysstrategioita, joilla optimoidaan lämpötilan jakautuminen ruiskumuotteihin, erityisesti haastavilla alueilla, joihin säännölliset poratut kanavat eivät pääse tehokkaasti. Ne parantavat lämmönpoistoa lisäämällä jäähdytysaineen kosketuspinta-alaa tai käyttämällä faasinvaihtoa lämmönsiirrossa. Näiden ominaisuuksien asianmukainen suunnittelu on ratkaisevan tärkeää, jotta saavutetaan yhtenäinen osajäähdytys ja minimoidaan syklin ajat. Nyt tutkitaan niiden ainutlaatuisia toimintoja:
Hämärät
- Hämmennystä aiheuttaa jäähdytyskanava, joka porataan kohtisuoraan pääjäähdytyslinjaan nähden ja jonka terä erottaa kanavan kahdeksi puoliympyränmuotoiseksi käytäväksi.
- Jäähdytysaine virtaa terän toisella puolella päälinjasta, kääntyy kärjen ympäri toiselle puolelle ja virtaa sitten takaisin päälinjalle.
- Vaihteistot lisäävät pinta-alaa, jonka jäähdytysaine voi saavuttaa alueilla, joilla ei normaalisti jäähdytetä.
- Hämmennyksen muodostava metallilevy voidaan vääntää 12-50 mm:n halkaisijaltaan heliksi, jotta lämpötila jakautuu tasaisemmin.
- Yksi- tai kaksiportaiset spiraaliytimet ovat toinen hämmennysten kehitys.
Pähkinät
- Kuplatin muistuttaa hämmennystä, mutta korvaa terän pienellä putkella.
- Jäähdytysaine virtaa putken pohjaan ja ”kuplaa” ulos kärjestä ja virtaa sitten putken ulkopuolen ympäri takaisin pääkanavalle.
- Kuplalaitteet tarjoavat tehokkaimman jäähdytyksen hoikkaperäisille pohjille.
- Kuparin sisä- ja ulkohalkaisijan suhteen on oltava 0,707 tasavirtavastuksen osalta.
- Bubblereita voidaan käyttää myös viilentämään tasaisia muottiosuuksia, joihin ei mahdu porattuja kanavia.
Lämpöneulat
- Lämpötankki on vaihtoehto hämmennyksille ja kuplijoille, jotka koostuvat nesteellä täytetystä suljetusta sylinteristä.
- Neste höyrystyy ottaessaan lämpöä muotista ja tiivistyy luovuttaessaan lämmön jatkuvasti jäähdytysnesteeseen.
- Lämpötankkien lämmönsiirtoteho on lähes 10 kertaa suurempi kuin kupari- tai kupariseoksissa.
- Lämpötapin ja muotin välisiä ilmarakoja tulee välttää tai ne on täytettävä hyvin lämpöä johtavalla tiivisteaineella optimaalisen lämmönjohtumisen varmistamiseksi.
Erityyppiset ruiskujen mollijäähdytysjärjestelmät
Oikea jäähdytysjärjestelmä takaa tasaisen lämpötilan jakautumisen, minimoi vääristymisen ja kutistumisen sekä lisää energiatehokkuutta ja jäähdytystehoa.
Vedenkestävät järjestelmät
Vesijäähdytys on ruiskuvalussa yleisimmin käytetty jäähdytysmenetelmä tehokkaan ja vaikuttavan lämmönpoiston ansiosta. Järjestelmissä jäähdytetty vesi kiertää muotin kanavissa ja sitoo lämpöä sekä muotista että sulasta muovista. Menetelmä soveltuu erityisen hyvin monimutkaisille muoteille ja lämpötilaherkille materiaaleille, sillä se mahdollistaa erinomaisen lämpötilanhallinnan ja lämmön sitomisen.
Ilmatäytteiset järjestelmät
Ilmajäähdytysjärjestelmät poistavat lämpöä muotin pinnalta konvektion avulla puhaltimilla tai puhaltimilla. Menetelmä on toteuttaa vesijäähdytysjärjestelmää yksinkertaisempi ja edullisempi. Ilmajäähdytys sopii vähemmän monimutkaisiin muottirakenteisiin ja materiaaleille, jotka eivät ole yhtä herkkiä lämpötilanvaihteluille. Lämmön sitominen ja lämpötilan hallinta ovat kuitenkin tehottomampia kuin vesijäähdytyksessä.
Öljynkestävät järjestelmät
Öljyjäähdytettyjä järjestelmiä käytetään skenaarioissa, joissa tarvitaan erittäin nopeaa jäähdytystä. Nämä järjestelmät kiertävät öljyä, joka voi poistaa lämpöä tehokkaammin kuin ilma. Öljyjäähdytys on yleensä kalliimpaa kuin vesi tai ilmajäähdytys, mutta sitä suositaan suurissa ruiskutusmuovauksissa tai materiaaleissa, jotka tarvitsevat nopeaa siirtymistä korkeista lämpötiloista alhaisiin lämpötiloihin.
Kryogeeniset jäähdytysjärjestelmät
Jäähdytysjärjestelmät käyttävät erittäin matalalämpötilaisia aineita, kuten nestemäistä typpeä, jäähdyttääkseen muottia nopeasti. Tämä edistyksellinen menetelmä voi vähentää merkittävästi jäähdytysaikaa ja energiankulutusta, mutta se on yleensä varattu erikoissovelluksiin monimutkaisuuden ja kustannusten vuoksi.
Sekaviestinjäähdytysjärjestelmät
Lämmönhallinnan räätälöimiseksi saatetaan joutua kohtaamaan sekajäähdytysjärjestelmiä, joissa yhdistetään erilaisia jäähdytysaineita, kuten ilmaa ja vettä. Hybridijärjestelmien tarkoituksena on hyödyntää kunkin väliaineen hyötyjä, kuten veden nopeaa jäähdytystä ja ilmajärjestelmien yksinkertaisuutta, optimoimalla tehokkuus erityisissä ruiskutusmuovaussovelluksissa.
Ruiskutusmullan jäähdytyksen vaikutus muokattuihin tuotteisiin
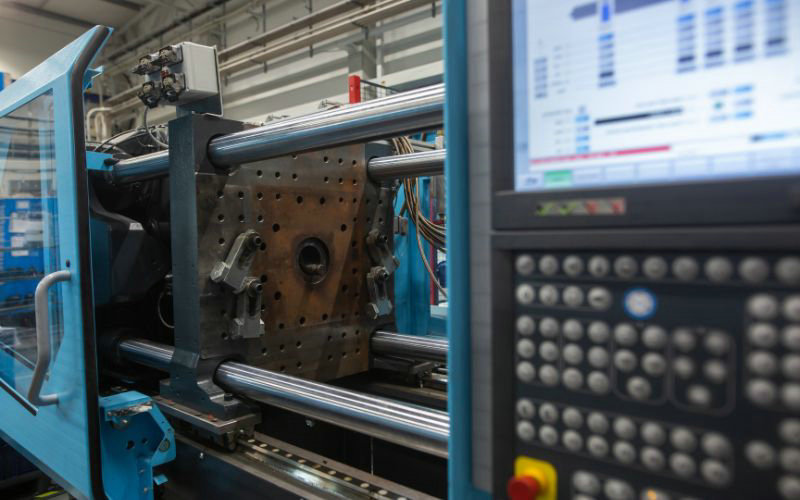
Injektointimuovauksen jäähdytysvaihe on ratkaisevassa asemassa määritettäessä muottituotteiden laatua, tehokkuutta ja kokonaismenestystä. Tämä vaihe vaikuttaa suoraan lopputuotteen eri puoliin, kuten muottien kiertoon, muottien muottiin, mittatarkkuuteen ja mekaanisiin ominaisuuksiin.
Muokkaussykli
Jäähdytysaika muodostaa merkittävän osan ruiskuvalujaksosta, noin 50%–80% kokonaisjaksosta. Tehokas jäähdytys on olennaista muovausjakson lyhentämiseksi sekä tuotannon tehokkuuden ja tuotantomäärän kasvattamiseksi. Hyvin suunniteltu jäähdytysjärjestelmä voi lyhentää jäähdytysaikaa huomattavasti vaarantamatta muovatun tuotteen laatua, mikä nopeuttaa tuotantoa ja alentaa valmistuskustannuksia.
Moduuli
Muovatun tuotteen valmistustapa viittaa sen fyysisiin ja esteettisiin ominaisuuksiin, kuten pintakäsittelyyn, sotasivuun ja vikoihin, kuten altaan merkkeihin tai hitsausliinoihin. Jäähdytysvaihe vaikuttaa näihin ominaisuuksiin vaikuttamalla siihen, miten materiaali kiinteytyy muottiin. Yhdenmukainen ja hallittu jäähdytys voi estää viat ja varmistaa laadukkaan pinnan viimeistelyn. Toisaalta epätasainen jäähdytys voi johtaa vääristymiin ja muihin vikoihin, jotka vaarantavat tuotteen ulkonäön ja toiminnallisuuden.
Mittatarkkuus
Mittatarkkuus on ratkaisevaa injektoitujen osien suorituskyvyn ja kokoonpanon kannalta. Jäähdytysvaihe vaikuttaa suoraan materiaalin kutistumiseen ja sotasivuun, mikä puolestaan vaikuttaa lopputuotteen mittatarkkuuteen. Oikea jäähdytys takaa tasaisen kutistumisen ja minimoi sotasivun, mikä johtaa tarkkojen mittavaatimusten mukaisiin osiin. Esimerkiksi muotin lämpötila, jäähdytyskanavan suunnittelu ja jäähdytysaine voidaan optimoida halutun mittatarkkuuden saavuttamiseksi.
Mekaaniset ominaisuudet
Jäähdytysvaihe vaikuttaa myös injektoitujen tuotteiden mekaanisiin ominaisuuksiin, kuten lujuuteen, jäykkyyteen ja iskunkestävyyteen. Nopea tai epätasainen jäähdytys voi aiheuttaa materiaaliin jäämiä, mikä voi vähentää voimaa ja lisätä alttiutta halkeamiselle tai epäonnistumiselle kuormituksessa. Hallittu jäähdytys voi edistää tasaista kiteytymistä puolikristallien polymeereissä ja vähentää jäännösjännitystä ja siten parantaa lopputuotteen mekaanisia ominaisuuksia.
Yhteenvetona voidaan todeta, että ruiskumuotin jäähdytysvaihe on keskeinen, jotta voidaan varmistaa muottikierron tehokkuus, muottituotteiden laatu ja muoto, niiden mittatarkkuus ja mekaaniset ominaisuudet. Hyvin suunniteltu jäähdytysjärjestelmä, joka on räätälöity materiaalin ja muokattavan osan erityisvaatimuksiin, on välttämätön, jotta saadaan aikaan korkealaatuisia injektoituja tuotteita, jotka täyttävät suorituskyky- ja esteettiset standardit tai ylittävät ne.







