
Kunststoffe für Beleuchtungsanwendungen bilden die Grundlage fast aller Formteile moderner gewerblicher und industrieller Leuchten. Für Ingenieure, OEM-Einkäufer und Produktentwickler ist die Wahl des richtigen Harzes und die Optimierung der Bauteilgeometrie für den Spritzguss keine bloße Designfrage.
Dieser Artikel behandelt die häufigsten Fertigungsaspekte für Beleuchtungskomponenten aus Kunststoff, vergleicht die wichtigsten Harze, erläutert entscheidende Regeln für die Werkzeugkonstruktion beim Spritzguss und zeigt, wie sich Teile für die Fertigung großer Stückzahlen optimieren lassen.
Gängige spritzgegossene Beleuchtungskomponenten
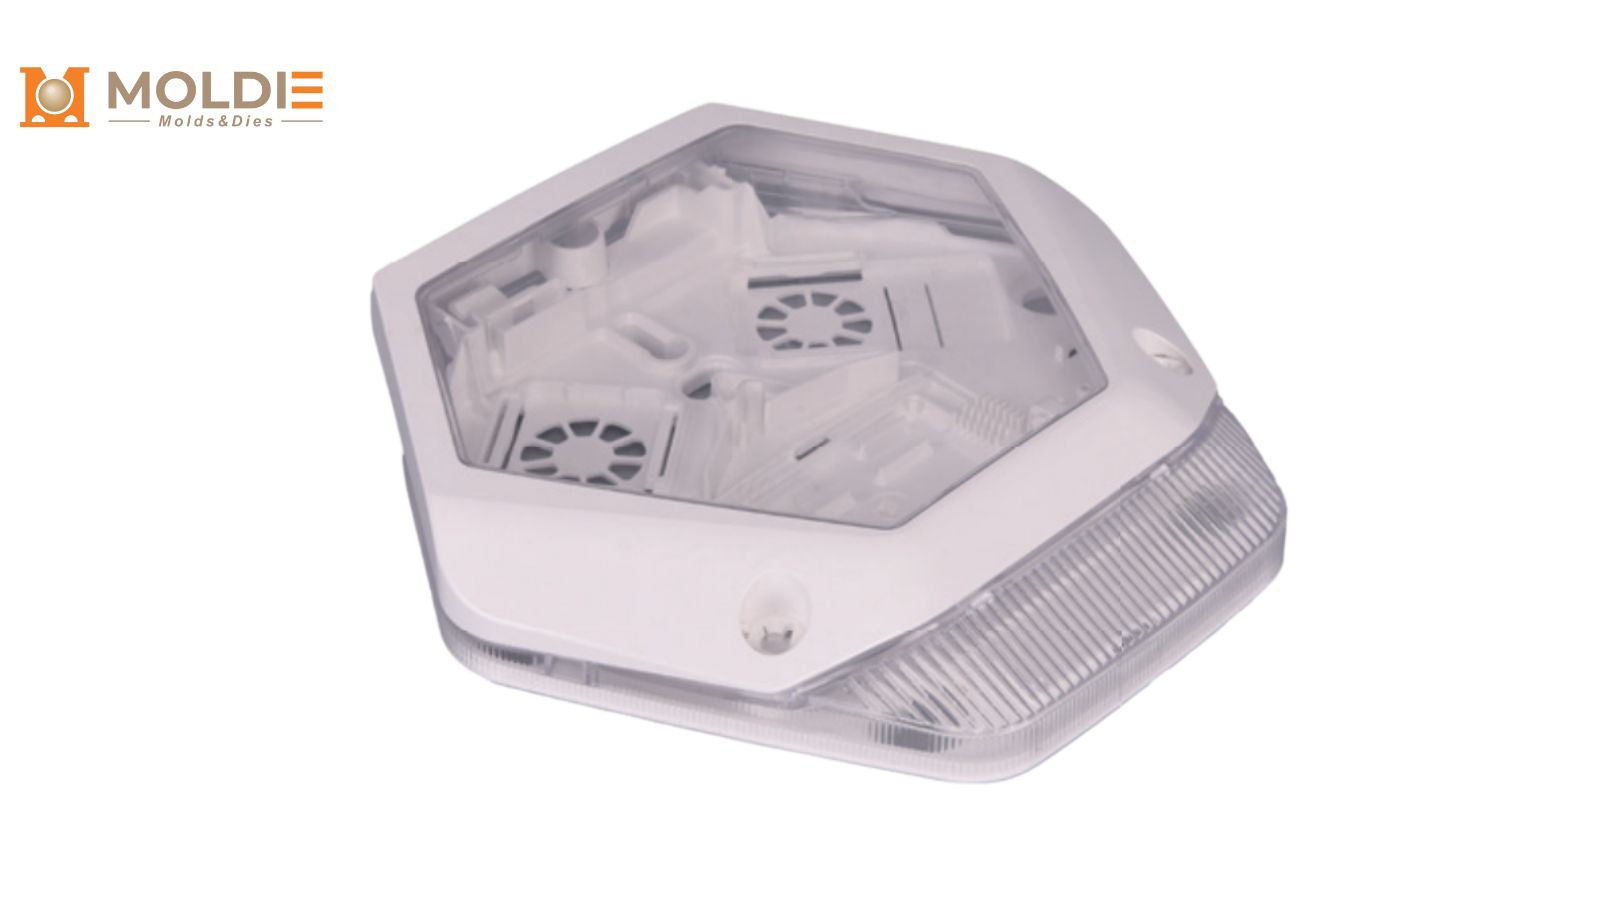
Spritzgegossene Beleuchtungskomponenten umfassen zahlreiche Formen und optische Anforderungen. Jede davon stellt eigene Anforderungen an den Werkzeugbau, die sich auf Teilequalität und Produktionszykluszeiten auswirken.
Linsen und LED-Optiken
Linsen gehören zu den optisch anspruchsvollsten Formteilen einer Leuchte. Sie steuern den Abstrahlwinkel und die Lichtstärkeverteilung. Für präzise LED-Linsen sind polierte Werkzeuge in optischer Qualität erforderlich, häufig mit SPI-Oberflächen der Klassen A-1 oder A-2, damit eine maximale Lichtdurchlässigkeit erreicht wird. Eine gleichmäßige Wandstärke ist entscheidend: Selbst mikroskopisch kleine Fließlinien oder innere Spannungen durch eine ungünstige Angussposition können den Lichtweg verzerren und sichtbare Hotspots erzeugen.
Kunststoff-Lichtdiffusoren
Diffusoren verteilen konzentrierte punktförmige LED-Lichtquellen zu einer breiten, angenehmen und gleichmäßigen Beleuchtung. Sie sind zwar ein fester Bestandteil von Büro-Rasterleuchten und linearen Leuchten, ihre Herstellung erfordert jedoch eine präzise Steuerung der eingeformten Texturen und lichtstreuenden Harzzusätze.
[Read our comprehensive guide on designing and specifying plastic light diffusers to learn more about UGR ratings and frosted finishes.]
Kugelschirme, Abdeckungen und Außengehäuse
Leuchtenabdeckungen bilden die äußerste Barriere zwischen der Lichtquelle und der Umgebung. Bei Straßenleuchten, Mastaufsatzleuchten und dampfdichten Leuchten erfordern diese Gehäuse komplexe Formenkonstruktionen, oft mit großen Kernzügen und dicken Wandbereichen, die das Risiko von Einfallstellen erhöhen.
[Explore our deep-dive on plastic outdoor lighting for a detailed breakdown of IP ratings, IK impact standards, and UV-stabilized resins.]
Wichtige Harze für den Spritzguss von Beleuchtungskomponenten
Die Materialwahl beeinflusst nicht nur die optische Leistung, sondern auch die Formbarkeit und die Schrumpfungsraten des fertigen Bauteils. Acryl und Polycarbonat dominieren den Markt.
Acryl (PMMA) für maximale optische Klarheit
Acryl, auch bekannt als PMMA (Polymethylmethacrylat), erreicht bis zu 92 % Lichtdurchlässigkeit bei transparenten Qualitäten und ist damit der Kunststoff, der Glas am nächsten kommt. Beim Spritzguss fließt PMMA gleichmäßig und hält äußerst enge Maßtoleranzen ein, weshalb es für Präzisionsoptiken und Linsen bevorzugt wird. Außerdem ist es von Natur aus besser gegen UV-bedingte Vergilbung beständig als Standard-PC.
Acryl ist jedoch spröde. Bei starken Stößen oder beim zu kraftvollen Entformen kann es brechen, wenn die Entformungsschrägen nicht ausreichen. Außerdem hat es eine niedrigere Wärmeformbeständigkeitstemperatur. Konstrukteure müssen daher sicherstellen, dass die Wärme des LED-Treibers den Grenzwert des Harzes nicht überschreitet.
Polycarbonat (PC) für Langlebigkeit und Hitzebeständigkeit
Polycarbonat bietet etwa die 200-fache Schlagfestigkeit von Glas und eine deutlich höhere Betriebstemperatur als Acryl. Bei transparenten Qualitäten liegt seine Lichtdurchlässigkeit bei etwa 88 %.
Aus Sicht der Formgebung hat PC eine höhere Schmelzeviskosität als Acryl und erfordert daher höhere Einspritzdrücke und Formtemperaturen. PC eignet sich besonders für Außen- und Industrieanwendungen, bei denen hohe Schlagfestigkeit unverzichtbar ist. Allerdings ist es anfällig für Kratzer und UV-bedingte Vergilbung, sofern nicht vor dem Formversuch ausdrücklich UV-stabilisierte Qualitäten festgelegt werden.
Weitere Harze (ABS und Polyethylen)
Obwohl ABS, Polyethylen hoher Dichte (HDPE) und Polypropylen (PP) nicht für optische Anwendungen verwendet werden, sind sie für die nicht beleuchteten Teile einer Leuchte unverzichtbar. ABS wird häufig für Elektrogehäuse und LED-Treibergehäuse verwendet, da es sich leicht formen lässt, verzugsbeständig ist und Nachbearbeitungen wie Galvanisieren ermöglicht.
Wichtige Konstruktionsregeln für das Formen optischer Kunststoffe
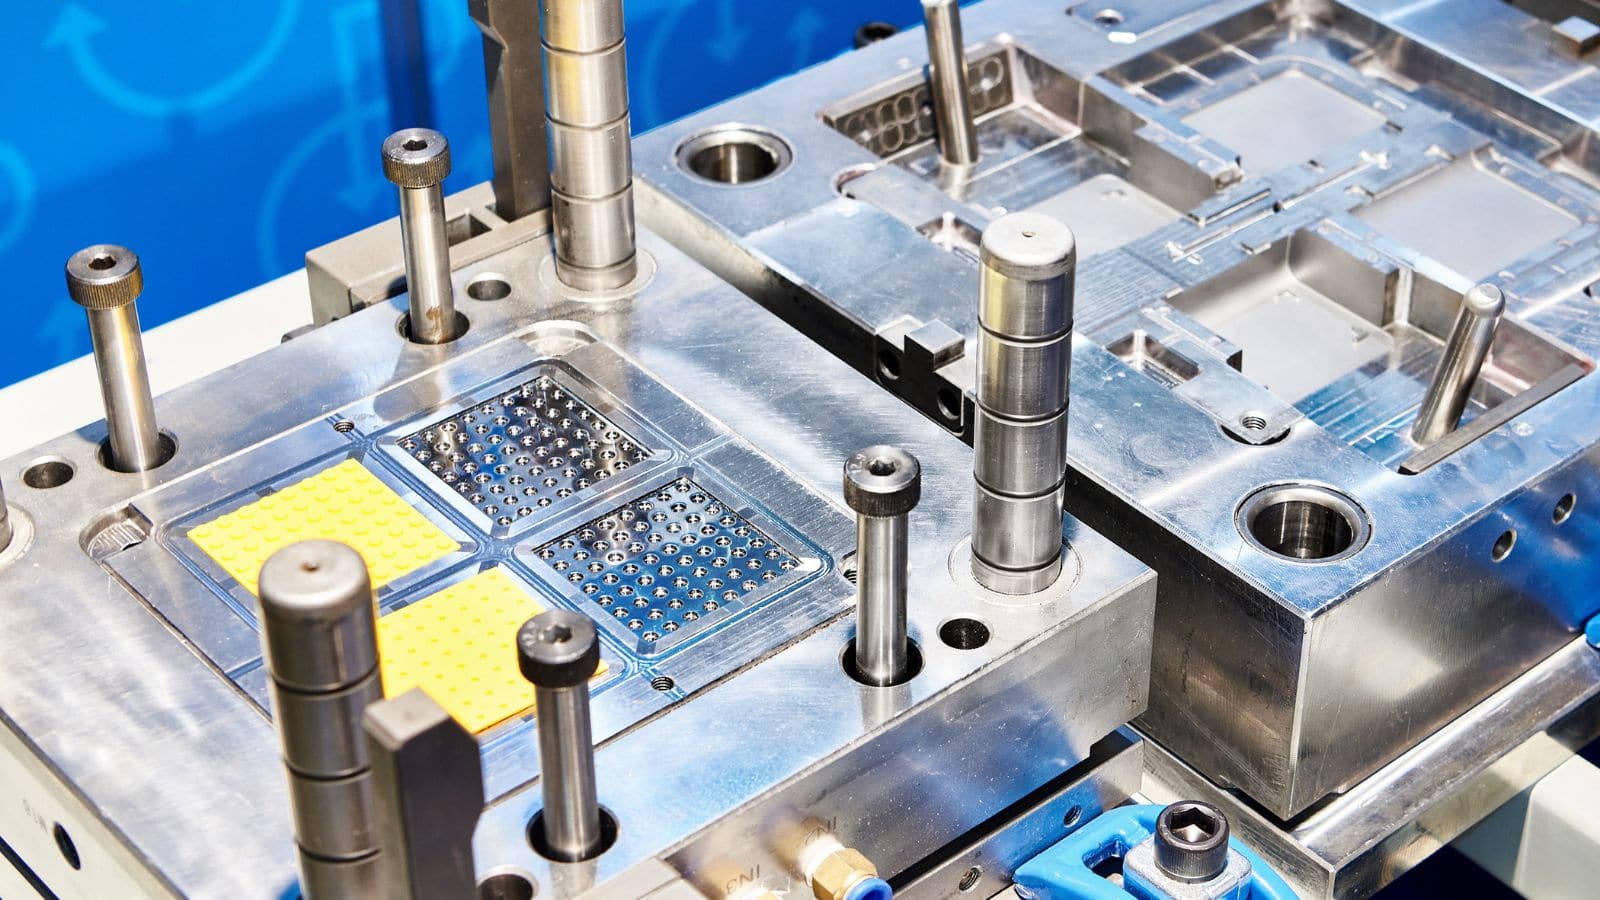
Spritzgussteile für Beleuchtungsanwendungen verzeihen keine Oberflächenfehler. Einfallstellen, Verzug und Fließlinien, die bei einer innenliegenden Strukturhalterung akzeptabel sein könnten, stellen bei transparenten oder lichtdurchlässigen optischen Komponenten deutliche Qualitätsmängel dar.
1. Gleichmäßige Wandstärke sicherstellen
Eine gleichmäßige Wandstärke ist die wichtigste Regel für optische Teile. Übergänge von dick zu dünn führen zu unterschiedlichen Abkühlgeschwindigkeiten in der Form. Dadurch entstehen Einfallstellen auf der sichtbaren Oberfläche und innere Spannungen (Doppelbrechung), die das Licht unvorhersehbar ablenken. Wenn Übergänge erforderlich sind, müssen sie allmählich ausgeführt werden.
2. Rippen und Dome optimieren
Schnappverbindungen, Schraubdome und Befestigungslaschen werden häufig direkt in Leuchtenabdeckungen eingeformt, um die Montagezeit zu verkürzen. Diese Merkmale erzeugen jedoch an ihrer Basis dickere Querschnitte. Um Einfallstellen auf der primären optischen Fläche zu vermeiden, sollte die Stärke jeder inneren Rippe oder jedes Doms auf 50 bis 60 % der nominalen Wandstärke begrenzt werden.
3. Angussposition zur Vermeidung von Fließmarken
Die Stelle, an der der Kunststoff in die Form eintritt (der Anguss), hinterlässt einen sichtbaren Makel und erzeugt lokale Spannungen. Bei Linsen und Abdeckungen müssen Angüsse an nicht sichtbaren Kanten sitzen oder in der Endmontage von einer undurchsichtigen Blende verdeckt werden. Bei optischen Abdeckungen kommen häufig Tab- oder Fächerangüsse zum Einsatz. Sie sorgen für eine gleichmäßige, laminare Harzströmung und verhindern Strahlbildung und Fließlinien.
4. Ausreichende Entformungsschrägen bei strukturierten Formen
Oberflächenstrukturen wie Mattierung, Prismenmuster und matte Texturen werden durch die Strukturierung der Form aufgebracht, um die Lichtverteilung zu verbessern. Die auf Werkzeugebene festgelegte Oberflächenbehandlung vermeidet kostspielige Nachbearbeitung. Jede strukturierte Oberfläche erfordert jedoch größere Entformungsschrägen, damit das Teil ohne Kratzer oder Schleifspuren aus der Form ausgeworfen werden kann. Als Richtwert gilt eine Entformungsschräge von 1 bis 1,5 Grad je 0,025 mm (0,001 Zoll) Strukturtiefe.
Mit Moldie Lösungen für Beleuchtungskunststoffe entwickeln
Bringen Sie Ihre Beleuchtungsentwürfe zum Leben. Arbeiten Sie bereits in einer frühen Entwurfsphase mit Moldie zusammen, damit wir präzise Formfüllsimulationen und Spritzguss in großen Stückzahlen planen können. Wir sorgen für einwandfreie optische Beleuchtungslösungen zu kosteneffizienten Stückkosten.







