
У високом притиску Дие Цастинг (ХПДЦ), дизајн калупа је један од најкритичнијих фактора који одређује успех пројекта, а ХПДЦ захтева филозофију дизајна за разлику од других процеса ливања смрти.
Добављачи одлука попут вас можда желе да сазнају више о ХПДЦ дизајну умирања пре него што се повежу са снабдевачима муљажа. Овај преглед има за циљ да пренесе релевантно знање и истражи кључне елементе дизајна умирања, укључујући конструкцију калупова, системе гејтовања и покретача и превенцију дефекта.
Основи ХПДЦ дизајна умирања
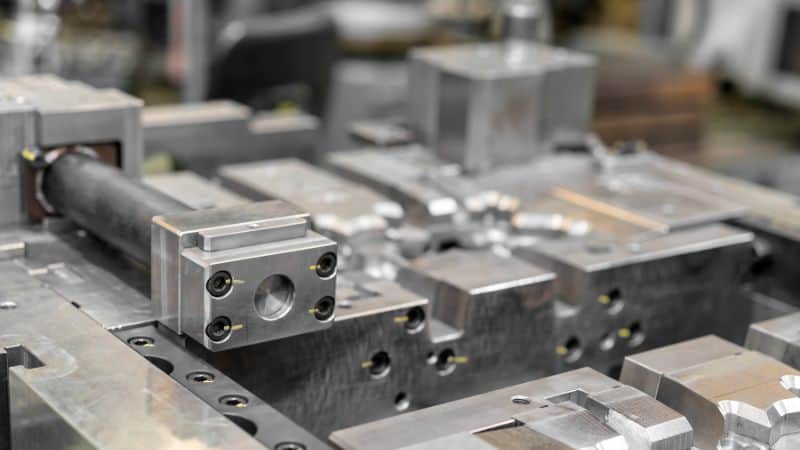
Шта је висок притисак Дие Цастинг?
Пре него што заронимо у детаље дизајна, неопходно је научити основе високог притиска Дие Цастинг. Ова производња техника је процес формирања метала где се истопљени метал убризгава у чврст челични калуп под високим притиском.
За више детаља, можете се осврнути на наш блог о високог притиска уливања.
Критични циљеви дизајна
Умреће ХПДЦ је суштинска компонента машине за ливање, а њен примарни циљ је да оствари поновљиве, висококвалитетне линије. Инжењери дизајнирају раздвајање линија, тркаче, капије и отворе како би управљали како метал улази и излази из шупљине, и у великој мери фокусирају се на димензионалну тачност, ливање интегритета и производњу живота смрти.
Ове могућности дизајна могу значајно утицати на пословне операције са њиховим предностима:
Униформни метални ток (баланцед Гатинг):
- Функција: да попуните шупљину калупа равномерно са свих капија.
- Погодности: предвидив квалитет и уштеђевина материјала. Ово елиминише слабе тачке, смањује брзину отпада и обезбеђује конзистентност.
Ефективно вентилисање:
- Функција: нека заробљени ваздух побегне док истопљени метал испуњава шупљину.
- Предности: спречава подршку, која ствара скривене гасове или ваздушне мехуриће који тешко ослабљавају део. Ово не само да обезбеђује висок интегритет делова, већ и штеди трошкове секундарне обраде да би се запечатила привлачност.
Контролисано охлађивање (унутрашњи канали):
- Функција: Држите брзину и униформитет чврстоће под контролом.
- Предности: такав дизајн повећава излаз са краћим циклусним временима и обезбеђује поновљиву тачност. Шта више, исправна контрола температуре смањује топлотни замор и стрес на калуп, продужавајући свој живот у служби.
Адекватни нацртани агли:
- Функција: слаба таблица на вертикалном зиду калупа.
- Предности: помаже деловима да се чисто избаце, смање ручни рад, и нуди краће одморно време за чишћење и одржавање, што је неопходно за производњу светла и аутоматизацију високог напретка. Такође, лако ослобађање избегава „дугање“ или галинг који може да огребе површину делова или, још горе, оштети скупу шупљину калупа током времена.
Прикладна дебелина зида (обично 1-3мм за алуминијум): минимизира коришћење материјала, што штеди материјалне трошкове и смањује тежину делова. Слаби зидови такође помажу деловима да се брже и равномерно охладе, омогућавају брже циклусе и смањују недостатке из дебелих секција.
Проектирање ХПДЦ модула
Фаза 1 — фондациона анализа ~@ ¦Амп¦Amp¦ сарадничко планирање
Цео процес почиње са педантним прегледом пројектовања делова, материјалних спецификација и циљева производње. Ова фаза темеља, док је процедурална, је место где је инжењерска стратегија исправно у складу са пословним циљевима клијента.
- Геометрија Део функције Амп: Да би се осигурало да се дизајн делова оптимизује за ливање, балансирање естетике, јачине и кастабилности. Специјални материјали попут цинка, алуминијума и магнезија могу захтевати посебну пажњу.
- Опрема за производњу: за прилагођавање архитектуре калупа (једини наспрам вишекасништва) и осигурање сагласности са циљним машинама за оптимална циклусна времена.
- Материјална Стратегија олаговања: Одабирање премија, челика за обрађене алатке (као Х13) за језгроне компоненте мувла, обезбеђујући да могу да издрже топлотни бициклизам и одржавају прецизност током целог живота.
Ова фаза често укључује прелиминарне дигиталне симулације за идентификовање могућих проблема са попуњавањем или хлађењем унапред, де-ризикујући пројекат пре него што било који челик буде пресечен.
Фаза 2 — дизајн за структурну оптимизацију произвођача (ДФМ)
У овој фази, калуп се прегледа и оптимизира за мануварност (ДФМ). Циљ је да се прилагоди геометрија – где је дозвољено – да се гарантује поуздана, квалитетна производња.
- Инжењери препоручују оптималну, униформну дебљину зида за промоцију чак и попуњавање и снагу, спречавање ратне странице.
- Нацртови и фибри су стратешки додати како би се осигурало чист део избацивање и побољшање металног протока, продужавајући живот калупа.
- Могућности, као што су веома мале рупе или сложени детаљи, идентификују се као кандидати за секундарно ЦНЦ механизовање. Ова пракса штити деликатне језгроне у калупу, смањујући смањено време одржавања и побољшавајући доследност делова.
Фаза 3 — дефиниција стратешке архитектуре модула за раздвајање редова
Постављање раздвајачке линије, шевове или линије на завршном делу где се две половине калупа споје, је кључна одлука која утиче на квалитет дела, трошкове алата и производњу.
- Површина раздвајања је изабрана да би се минимизовао бљесак, поједноставио избацивање и обезбедио формирање критичних козметичких или функционалних лица у једној половини умирања за супериорну завршетак.
- Систем распореда и хране за шупљине (капаја, тркача, прелива) дизајниран је као интегрисана целина. Ово обезбеђује избалансиран, без бурме проток метала у сваку шупљину у вишекатничким калуповима, јамчећи конзистентност од д› ијелова до дела.
Преглед компонената умири
ХПДЦ калуп садржи неколико главних компонента:
| Компонента | Функција | Уобичајени материјал |
|---|---|---|
| Поклопац умире. | Фиксна половина калупа; лица за убризгавање | челик за алат (Х13) |
| Избацивач умире | Премотана половина; избацује одливање | челик за алат (Х13) |
| Језгра и убацивања | Формирај унутрашње шупљине или детаље | Додатни челик |
| Хладни канали | Регулиши температуру калупа | бакарне цеви или избушене рупе |
| пинови избацивача | Гурајте чврсте делове из калуп | снажни челик |
Дизајн система за гатинг, извођач и довод
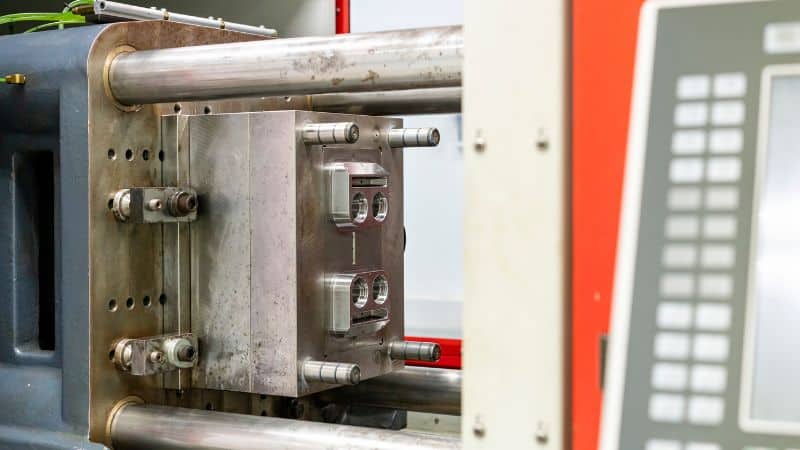
Гатинг системски принципи
Гатинг систем управља начином на који метал улази у мртву шупљину. Почиње на прскању или бисквитима, наставља се кроз тркач и завршава се на капији, која се директно повезује са шупљином. Величина, облик и локација ових канала одређују колико се празнина попуњава.
Дизајнери често циљају на ламинарни проток користећи поједностављене пресеке и минималне смерне измене. Циљ је да брзо попуните шупљину, али без прскања или оксидације.
Добро дизајниран систем гатинга побољшава интегритет лијања и време циклуса, држи притисак у складу са целом калупом, што резултира мањим дефектима и униформисанијим механичким својствама.
Разматрања дизајна извођача
Извођачи дистрибуирају истопљени метал из прскања до капије. Правилан распоред извођача обезбеђује чак и залихе метала у све делове умирућа. Дизајнери обично бирају између тангенцијалних и вентилаторских тркача. Тенгенски тркачи упућују прилазније смер тока, док извођачи вентилатора шире метал шире већим капијама.
Попречни пресек разводног канала обично је трапезоидног или полукружног облика како би се одржао несметан ток и спречила мртва подручја. Уравнотежен систем канала има једнаке дужине и попречне пресеке, тако да се свака шупљина пуни истом брзином.
Чиниоци дизајнирања кључева су:
- Ток униформитета: спречава неравномерне температуре и чврстост.
- Кратка дужина: смањује губитак притиска.
- Адекватна дебелина: одржава метал довољно вруће да стигне до свих капија.
Прилагођавање геометрије тркача такође може да утиче на брзину метала и брзину хлађења, помагајући контроли смањења и квалитета завршетка површине.
Дизајн прекорачења и вентилације
Прелив и отвори омогућавају гас и вишак метала да изађу из шупљине током пуњења. Без њих, заробљени ваздух формира празнине, блистере или непотпуне. У ХПДЦ, отвори обично седе на најдаљим тачкама од капије, где ваздух окупља како метал напредује.
Вентили морају бити довољно велики да ослободе гас, али довољно мали да зауставе топљене металне цурења. Заједнички дизајни отвора користе танке слојеве који се повезују са малим преливним џеповима. Ови џепови сакупљају нечистоће и прве метале који улазе, који могу садржати оксиде или хладне материјале.
Ефикасан систем за одзрачивање скраћује време пуњења и стабилизује притисак у шупљини. Инжењери често комбинују одзрачне канале и преливне џепове са вакуумским системима како би добили одливке високог интегритета.
Контрола управљања топлином и снагом
Распоред канала за охлађивање
Распоред канала за хлађење одређује како се топлота креће кроз умирање током сваког циклуса ливања. Дизајнери користе мешавину правог сушеног, прилагођеног и спота за одржавање профила температуре. Конформне канале, често направљене помоћу производње додатака, прате контур умируће шупљине и омогућавају прецизније уклањање топлоте близу сложених облика.
Уравнотежено хлађење смањује вруће тачке на подручју гејања или танких зидова и избегава прекомерно хлађење у мање активним зонама. Инжењери обично анализирају термалне градијенте користећи симулационе алатке за одлуку о оптималној брзини протока и размаку канала. Материјали са добром топлотном проводљивошћу, као што су бакарни уметци, могу помоћи у областима којима је потребна бржа топлота.
Стабилна температура кокиле омогућава бољу контролу скрућивања, краће циклусе и дужи век алата. Добро пројектован распоред смањује потрошњу енергије и термички замор, чиме се побољшавају продуктивност и квалитет дела.
Стратегије врућине
Топлински топови, и уграђени и спољашњи, помажу у управљању регионима који задржавају превише топлоте. Вишак енергије удаљавају од површине умирућа кроз проток провода или контролисаног охлађивача. Уобичајени материјали укључују бакарне легуре или графитне композиције, изабране за своју високу топлотну проводљивост и издржљивост.
Инжењери често постављају топлотне топове близу дебљих области ливања где је снага спорија. Комбинујући их са микроспрајом или локализованим хлађењем даље стабилизује температуру. Топлотне топови такође спречавају прекомерну температуру која би могла да изазове топлотно изобличење или димензионалне варијације у лијању.
Симулација тврђења
Симулација образаца за снагу помаже предвидети проток метала, смањење и привлачност пре него што умре. Софтверски алати као што су ADSTEFAN или FLOW-3D КАСТ модел како се истопљена легура попуњава и охлађује унутар шупљине. Ове симулације откривају где се могу догодити прерано стегање, замка ваздуха или неравномерно хлађење.
Прилагођавањем положаја уливних отвора, дебљине зидова и протока за хлађење у дигиталном моделу инжењери могу уравнотежити фронтове скрућивања и смањити унутрашња напрезања. Предиктивно моделовање омогућава одлуке засноване на подацима, скраћује време итерација дизајна и смањује шкарт у производњи.
Превенција дефекта у ХПДЦ дизајну умирања
Методи смањења порозе
Поред адекватног вентилације, контроле температуре умируће, и избалансираних гатинг система, постоје и друге методе за смањење подвижности.
Чистоћа метала има важну улогу. Редовно отплињавање и филтрирање уклањају нечистоће које подстичу заробљавање гасова. Превлаке кокиле помажу у одржавању стабилне температуре и спречавају локално скрућивање при ком се заробљавају мехурићи гаса.
Побољшање течности
Ливљивост описује колико лако растопљени метал тече кроз шупљину кокиле пре скрућивања. Лоша ливљивост изазива различите грешке при ливењу, укључујући непотпуно испуњење, хладне спојеве и недостатке на танким зидовима. Зависи од температуре метала, дизајна путање тока и брзине убризгавања.
Изаберите исправан састав легура такође утиче на течност. Метали са бољим понашањем лијања и ниском оксидацијом омогућавају тањи и прецизнији део. Мониторинг параметара убризгавања кроз симулационе алатке помаже инжењерима да оптимизирају профиле брзине како би обезбедили потпуњење без турбуленције.
Минимизација термалног уморства
Термални замор протиче умируће површине кроз понављање грејања и хлађења, што узрокује пукотину, ерозију и димензионалну варијацију током времена. Најдиректан метод превенције је контролисање температурних настројења кроз ефикасне канале хлађења и униформно уклањање топлоте.
Висококвалитетни умрли материјали са јаким отпором на термални удар продужавају животну средину. Површни третмани, као што су нитридирање или керамички облози, додају заштитне слојеве који ограничавају прилепљивање метала у умрло и топлотну штету.
Сарађуј са компанијом за дизајнирање квалитета ХПДЦ-а
Успешан ХПДЦ пројекат захтева беспрекорану интеграцију између дизајна калупа и процеса производње. Произвођач квалитета који увијек треба да усвоји свеобухватан процес дизајна, јер те оптимизације директно утичу на квалитет дела, и олакшавају ефикасна циклусна времена и дугорочна смртност у производном окружењу.
Ако желите детаљно да сазнате како искусан произвођач калупа води цео поступак корак по корак, кликните овде да бисте сазнали више о напредном систему развоја и управљања компаније Moldie!







