
Kod visokotlačnog tlačnog lijevanja (HPDC) dizajn kalupa najvažniji je čimbenik uspjeha projekta, a HPDC zahtijeva drukčiji pristup dizajnu od ostalih postupaka tlačnog lijevanja.
Donositelji odluka poput vas možda žele saznati više o dizajnu HPDC kalupa prije suradnje s dobavljačima kalupa. Ovaj pregled prenosi relevantno znanje i obrađuje ključne elemente dizajna kalupa, uključujući konstrukciju kalupa, uljevne sustave i sustave kanala te sprječavanje nedostataka.
Temelji HPDC dizajna umiranja
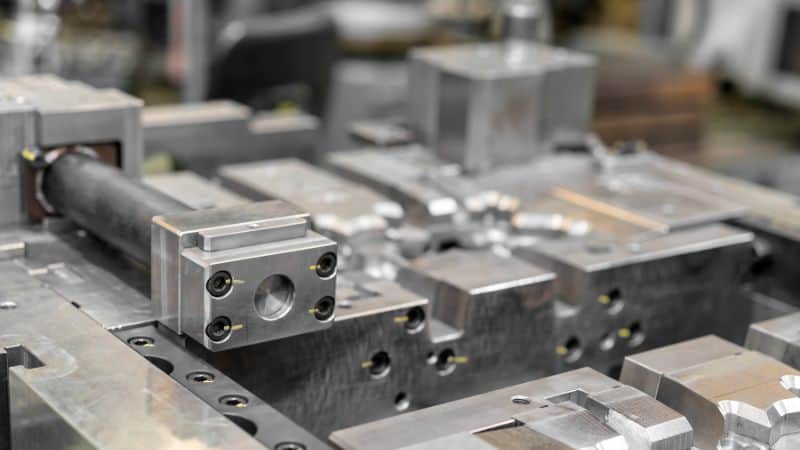
Što je visoki pritisak umrijeti Casting?
Prije detaljnog pregleda dizajna nužno je upoznati osnove visokotlačnog tlačnog lijevanja. Riječ je o postupku oblikovanja metala pri kojem se rastaljeni metal pod visokim tlakom ubrizgava u kalup od kaljenog čelika. Kalup oblikuje točan oblik gotovog dijela.
Za više detalja, možete se osvrnuti na naš blog o visokotlačnom procesu ulivanja.
Ciljevi kritičnog dizajna
HPDC umrijeti je temeljna komponenta lijevanje stroja, a njegov primarni cilj je ostvariti ponavljajući, visoke kvalitete ulivanja. Inženjeri dizajnirati razdvojene linije, trkači, kapije, i ventilacije kako bi upravljali kako metal ulazi i izlazi iz šupljine, a oni se uvelike fokusiraju na dimenzijsku točnost, lijevanje integriteta, i proizvodni život smrti.
Te karakteristike dizajna mogu značajno utjecati na poslovanje poslovanja s njihovim prednostima:
Uniformni metalni tok (Balanced Gating):
- Funkcija: Ravnomjerno ispuniti kalupnu šupljinu kroz sva uljevna mjesta.
- Prednosti: Prediktivna kvaliteta i materijalna štednja. To eliminira slabe točke, smanjuje stopu otpada i osigurava dosljednost.
Djelotvorno ventiliranje:
- Funkcija: Neka zarobljeni zrak pobjeći dok topljen metal ispunjava šupljinu.
- Prednosti: sprječava naklonost, koja stvara skriveni plin ili zračni mjehurići koji teško oslabljuju dio. To ne samo da osigurava visok integritet dijelova, nego i štedi troškove sekundarne obrade za brtvljenje.
Kontrolirano hlađenje (nutarnji kanali):
- Funkcija: držati stopu i ujednačenost čvrstoće pod kontrolom.
- Prednosti: Takav dizajn povećava proizvodnju i skraćuje cikluse uz ponovljivu točnost. Osim toga, pravilna regulacija temperature smanjuje toplinski zamor i naprezanje kalupa te mu produljuje vijek trajanja.
Adekvatni nacrt anglea:
- Funkcija: Lagane pločice na okomitom zidu kalup.
- Prednosti: Pomaže čistom izbacivanju dijelova, smanjuje ručni rad te skraćuje zastoje radi čišćenja i održavanja, što je ključno za proizvodnju bez prisutnosti operatera i automatizaciju velikog opsega. Jednostavno odvajanje sprječava i povlačenje ili zavarivanje materijala, koje može izgrepsti površinu dijela ili s vremenom oštetiti skupu kalupnu šupljinu.
Prikladna gustoća zida (obično 1-3 mm za aluminijum): To minimizira korištenje materijala, što uštedi troškove materijala i smanjuje dio težine. Mršavi zidovi također pomažu dijelovima hladiti brže i ravnomjerno, omogućuje brže cikluse i smanjuje defekte iz debljih dijelova.
Proces dizajniranja HPDC Mold
Faza 1 – Temeljna analiza & suradničko planiranje
Cijeli proces započinje temeljitim pregledom dijela dizajna, materijalnih specifikacija i ciljeva proizvodnje. Ova temeljna faza, dok je proceduralna, je mjesto gdje je inženjerska strategija pravilno usklađena s poslovnim ciljevima klijenta. Ključne analize uključuju:
- Dijelom Funkcija & Geometry: Kako bi se osiguralo da je dizajn dijela optimiziran za lijevanje, balansiranje estetike, čvrstoće i kastracije. Specifični materijali poput cinka, aluminija i magnezija mogu zahtijevati posebnu pozornost.
- Produkcija Volume & Oprema: Prilagoditi arhitekturu kalupova (jedinost protiv multi kaviteta) i osigurati kompatibilnost s ciljanim strojevima za optimalna ciklusna vremena.
- Materijal & Strategija oglašavanja: Odabir premija, toplinski obrađeni alatni čelici (kao H13) za osnovne komponente kalup, osiguravajući da mogu izdržati termalni biciklizam i održavati preciznost tijekom svog punog životnog vijeka.
Ova faza često uključuje preliminarne digitalne simulacije za prepoznavanje potencijalnih problema punjenja ili hlađenja unaprijed, de-rizikujući projekt prije nego što bilo koji čelik bude presječen.
Faza 2 – Dizajn za porijekloaktivnost (DFM) & strukturna optimizacija
U ovoj se fazi dizajn kalupa pregledava i optimizira za proizvodljivost (DFM). Cilj je prilagoditi geometriju, gdje je to dopušteno, kako bi se osigurala pouzdana i visokokvalitetna proizvodnja.
- Inžinjeri preporučuju optimalnu, jedinstvenu debljinu zida kako bi promicali čak i punjenje i čvrstoću, sprječavajući ratnu stranicu.
- Kutovi nagiba i zaobljenja dodaju se na strateškim mjestima kako bi se osiguralo čisto izbacivanje dijelova i poboljšao protok metala, čime se produljuje vijek kalupa.
- Značajke poput vrlo malih rupa ili složenih detalja prepoznaju se kao kandidati za naknadnu CNC obradu. Time se štite osjetljive jezgre u kalupu, smanjuju zastoji radi održavanja i poboljšava ujednačenost dijelova.
Faza 3 – Strateška Mold arhitektura & Definicija razdvojenih linija
Postavljanje razdvojene linije, šavova ili linije na završnom dijelu gdje se dvije polovice kalupa ujedinjuju, ključna je odluka koja utječe na kvalitetu dijela, trošak alata i proizvodnu učinkovitost.
- Odabrana je površina rastanka kako bi se smanjio bljesak, pojednostavilo izbacivanje i osiguralo formiranje kritičnih kozmetičkih ili funkcionalnih lica u jednoj polovici smrti za superiorni cilj.
- Raspored kalupnih šupljina i sustav dovoda (uljevna mjesta, kanali i preljevni spremnici) projektiraju se kao cjelina. Tako se osigurava uravnotežen protok metala bez turbulencija u svaku šupljinu višekanalnog kalupa i dosljednost među dijelovima.
Pregled komponenti umri
HPDC kalup sadrži nekoliko glavnih komponenti:
| Komponenta | Funkcija | Zajednički materijal |
|---|---|---|
| Pokrivaj me. | Fiksna polovica plijesni; lica ubrizgavaju stranu | Čelik za alate (H13) |
| Izbacivač umire | Polupola za motriti; izbacuje lijevanje | Čelik za alate (H13) |
| Jezgra i umetci | Formiraj unutarnje šupljine ili detalje | čelik za aloje |
| Kanali za hlađenje | Reguliši temperaturu kalup | s masenim udjelom bakra ili bušenih rupa |
| Izbacivačke igle | Učvršćeni dijelovi iz plijesni | Čelik za učvršćenje |
Dizajn sustava gatinga, trčanja i hranjenja
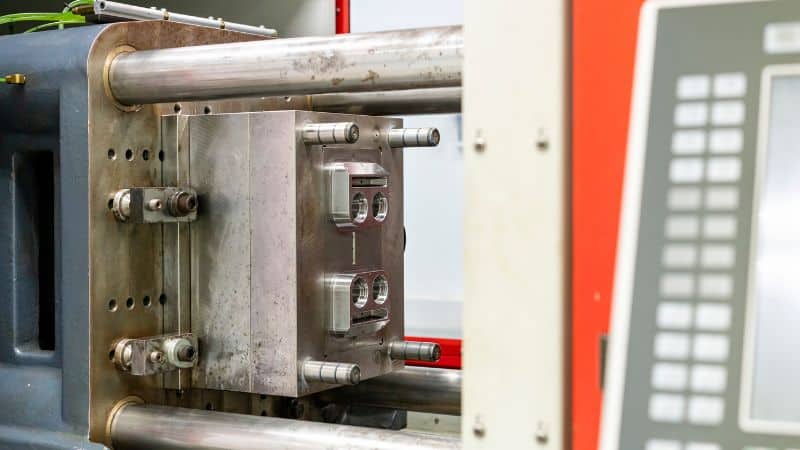
Načela gating sustava
Uljevni sustav upravlja ulaskom rastaljenog metala u kalupnu šupljinu. Počinje na spruu ili uljevnom kolaču, nastavlja se kroz uljevni kanal i završava na uljevnom mjestu koje je izravno povezano sa šupljinom. Veličina, oblik i položaj kanala određuju koliko se ravnomjerno šupljina puni.
Dizajneri često ciljaju laminarni protok uzorak pomoću pojednostavljenih presjeka i minimalnih smjernih promjena. Cilj je popuniti šupljinu brzo, ali bez prskanja ili oksidacije.
Dobro projektiran uljevni sustav poboljšava cjelovitost odljevka i skraćuje ciklus. Održava ujednačen tlak u kalupu, što smanjuje broj nedostataka i ujednačava mehanička svojstva.
Razmatranje o dizajnu trkača
Uljevni kanali raspoređuju rastaljeni metal od sprua do uljevnih mjesta. Pravilan raspored kanala osigurava ravnomjernu opskrbu metalom svih dijelova kalupa. Projektanti obično biraju tangencijalne ili lepezaste kanale. Tangencijalni kanali učinkovitije usmjeravaju tok, dok lepezasti šire metal preko većeg uljevnog mjesta.
Trkač presjek je obično trapezoidni ili polukružni za održavanje glatko protok i spriječiti mrtve zone. Balansirani sustav trkača ima jednake dužine i presjeke kako bi bili sigurni da svaka šupljina ispunjava istim tempom.
Ključni projektni čimbenici uključuju:
- Tok ujednačenosti: sprječava nejednake temperature i učvršćivanje.
- Kratka duljina: smanjuje gubitak tlaka.
- Adekvatna debljina: Metal drži dovoljno vruće da dođe do svih kapija.
Prilagođavanje trkačke geometrije također može utjecati na brzinu metala i brzinu hlađenja, pomaže u kontroli snižavanja i kvalitete završne površine.
Opterećenje i dizajn Venta
Preljevni spremnici i odušci omogućuju izlazak plina i viška metala iz šupljine tijekom punjenja. Bez njih zarobljeni zrak stvara šupljine, mjehuriće ili nepotpuno punjenje. Kod HPDC-a odušci se obično nalaze na najudaljenijim mjestima od uljevnih mjesta, gdje se skuplja zrak dok metal napreduje.
Ventili moraju biti dovoljno veliki da ispuste plin, ali dovoljno mali da zaustave topljeno curenje metala. Zajednički dizajni ventila koriste tanke utore koji se spajaju na male prelive džepove. Ovi džepovi prikupljaju nečistoće i prvi metal koji ulazi, koji može sadržavati okside ili hladan materijal.
Djelotvoran ventilacijski sustav skraćuje vrijeme punjenja i stabilizira tlak šupljine. Inžinjeri često kombiniraju ventilaciju i prelivaju dizajn s vakuumskim sustavima za visokointegritetne odlitke.
Kontrola upravljanja toplinom i očvršćivanja
Rasporedi kanala za hlađenje
Raspored kanala za hlađenje određuje kako se toplina kreće kroz smrt tijekom svakog ciklusa ulivanja. Dizajneri koriste mješavinu ravno sušenih, konformnih i spotova za održavanje čak i temperaturnih profila. Konformne kanale, često izrađene pomoću proizvodnje dodatka, prate konturu crijevne šupljine i omogućuju preciznije uklanjanje topline u blizini složenih oblika.
Uravnoteženo hlađenje smanjuje vruće točke na gatingu ili tankim zidovima i izbjegava prekomjerno hlađenje u manje aktivnim zonama. Inžinjeri obično analiziraju termalne gradijente koristeći simulacijske alate za odlučivanje o optimalnoj brzini protoka i razmaku kanala. Materijali s dobrom termalnom provođenjem, poput bakra, mogu pomoći u područjima koja zahtijevaju brže izvlačenje topline.
Stabilna temperatura smrti dovodi do bolje kontrole čvrstoće, kraći ciklus vremena, i dulje umrijeti život. Dobro dizajniran raspored smanjuje potrošnju energije i ograničava termalni umor, poboljšava produktivnost i kvalitetu dijela.
Strategije vrućine
Toplotni pomivaonici, kako ugrađeni tako i vanjski, pomažu upravljati regijama koje imaju tendenciju da zadrže previše topline. Oni vade višak energije daleko od površine smrti kroz provođenje ili kontroliran protok hlađenja. Zajednički materijali uključuju bakrene zlitine ili grafitne kompozicije, odabrane za svoju visoku termalnu prevodivost i izdržljivost.
Inžinjeri često stavljaju toplinske pomivaonike u blizini debljih ulivačkih područja gdje je čvršće sporije. Kombiniranje s mikrosprayom ili lokaliziranim hlađenjem dalje stabilizira smrtnu temperaturu. Toplotni sudoperi također sprječava prekoračenje temperature koje bi moglo uzrokovati termalno izobličenje ili dimenzijske varijacije u ulivanju.
Simulacija čvršćenja
Simulirajući obrasce učvršćivanja pomaže u predviđanju protoka metala, sniženja, i propusnosti prije nego što je izgrađena. Softverski alati kao što su ADSTEFAN ili FLOW-3D CAST model kako topljene zlitine ispunjava i hladi unutar šupljine. Ove simulacije otkrivaju gdje se može pojaviti prerano učvršćivanje, zamka zraka ili nejednako hlađenje.
Podešavanjem položaja uljevnih mjesta, debljine stijenki i protoka hlađenja u digitalnom modelu inženjeri mogu uravnotežiti fronte skrućivanja i smanjiti unutarnja naprezanja. Prediktivno modeliranje omogućuje odluke na temelju podataka, skraćuje vrijeme iteracija dizajna i smanjuje stopu škarta u proizvodnji.
Prevencija defekta u HPDC dizajnu umiranja
Metode smanjenja poroznosti
Osim adekvatnog ispuštanja, kontrole temperature smrti, i uravnoteženih sustava gatinga, postoje i druge metode za smanjenje podmićivanja.
Metalna čistoća igra važnu ulogu. Redovito degaziranje i filtracija ukloniti nečistoće koje promiču zamku plina. Umrijeti premazi pomažu održavati stabilne temperature i spriječiti lokaliziranu čvrstinu koja hvata plinski mjehurići.
Poboljšanje tekućine
Fluidnost definira kako je lako otopiti metal teče kroz crijevnu šupljinu prije učvršćivanja. Slaba fluidnost uzrokuje razne defekte ulivanja, uključujući pogreške, hladne zatvarače, i tanki zidne defekte. Ovisi o temperaturi metala, dizajnu putanje protoka i brzini injekcije.
Odabir ispravnog sastava legura također utječe na fluidnost. Metali s boljim lijevanjem i niskom oksidacijom omogućavaju tanji i precizniji dijelovi. Praćenje parametara ubrizgavanja kroz simulacijske alate pomaže inženjerima optimizirati brzine profila kako bi se osiguralo potpuno punjenje bez turbulencije.
Minimiziranje termalne umornosti
Termalni umor nosi dolje umiru površine kroz ponavljajućih ciklusa grijanja i hlađenja. To uzrokuje pukotine, erozije, i dimenzijske varijacije tijekom vremena. Najdirektnija metoda prevencije je kontroliranje temperaturnih gradijenata kroz učinkovite kanale hlađenja i ujednačeno uklanjanje topline.
Visokokvalitetni materijali za umiranje s snažnom otpornošću na termalni udar produžuju životnu dob alata. Površinski tretmani kao što su nitriding ili keramički premazi dodaju zaštitne slojeve koji ograničavaju pričvršćivanje metala u um i termalno oštećenje.
Suradnja s kvalitetom HPDC die Designing Company
Uspješan HPDC projekt zahtijeva besprijekornu integraciju između dizajna kalupa i proizvodnog procesa. Proizvoditelj kvalitete bi uvijek trebao usvojiti sveobuhvatan proces dizajna, jer te optimizacije izravno utječu na kvalitetu dijela, te olakšati učinkovita ciklusalna vremena i dugotrajna smrtnost u proizvodnom okruženju.
Ako želite detaljno ispitati kako iskusni proizvođač plijena upravlja cijelim procesom korak po korak, kliknite ovdje za više o naprednom razvoju & upravljački sustav Moldie!







