
Beim Hochdruck-Druckguss (HPDC) ist die Formenkonstruktion der wichtigste einzelne Faktor für den Projekterfolg. HPDC erfordert eine andere Konstruktionsphilosophie als andere Druckgussverfahren.
Entscheidungsträger wie Sie möchten möglicherweise mehr über die Formenkonstruktion für HPDC erfahren, bevor sie mit Formenlieferanten zusammenarbeiten. Dieser Überblick vermittelt relevantes Wissen und behandelt die wichtigsten Aspekte der Druckgussformonstruktion, einschließlich Formaufbau, Angusssystemen und Maßnahmen zur Fehlervermeidung.
Grundlagen der HPDC-Druckgussformonstruktion
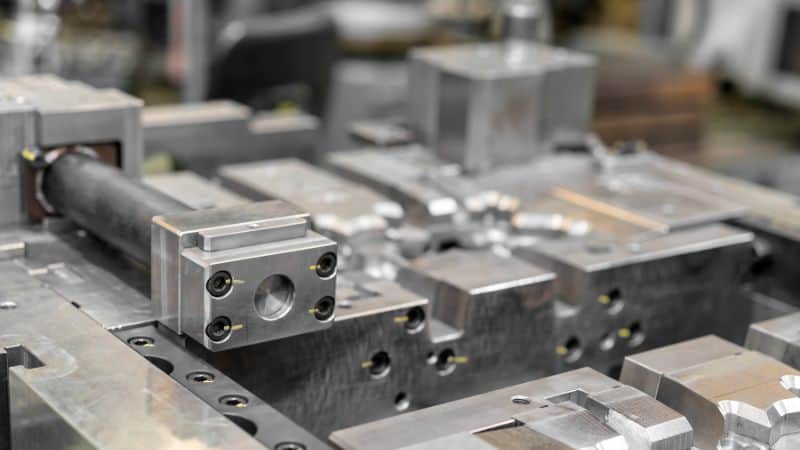
Was ist Hochdruck-Druckguss?
Bevor wir auf die Konstruktionsdetails eingehen, sollten Sie zunächst die Grundlagen des Hochdruck-Druckgusses kennen. Bei diesem Fertigungsverfahren wird geschmolzenes Metall unter hohem Druck in eine gehärtete Stahlform eingespritzt. Die Form, auch Druckgussform genannt, gibt dem Teil seine genaue Endgeometrie.
Weitere Einzelheiten finden Sie in unserem Blog über den Hochdruck-Druckgussprozess.
Wichtige Konstruktionsziele
Die HPDC-Druckgussform ist die zentrale Komponente einer Druckgussmaschine. Ihr Hauptziel ist die wiederholbare Herstellung hochwertiger Gussteile. Ingenieure gestalten Trennlinien, Angusskanäle, Anschnitte und Entlüftungen so, dass der Metallfluss in den Formhohlraum hinein und aus ihm heraus kontrolliert wird. Dabei stehen Maßgenauigkeit, Integrität des Gussstücks und Lebensdauer der Druckgussform im Mittelpunkt.
Diese Konstruktionsmerkmale können den Betrieb durch folgende Vorteile erheblich beeinflussen:
Gleichmäßiger Metallfluss (ausgewogenes Angusssystem):
- Funktion: Den Formhohlraum gleichmäßig über alle Anschnitte füllen.
- Vorteile: Vorhersehbare Qualität und Materialeinsparungen. Schwachstellen und Ausschuss werden reduziert und gleichbleibende Ergebnisse sichergestellt.
Effektive Entlüftung:
- Funktion: Eingeschlossene Luft entweichen lassen, während geschmolzenes Metall den Formhohlraum füllt.
- Vorteile: Verhindert Porosität, also verborgene Gas- oder Luftblasen, die das Teil stark schwächen. Dies gewährleistet nicht nur die Integrität der Teile, sondern spart auch Kosten für nachgelagerte Verfahren zur Abdichtung der Poren.
Kontrollierte Kühlung (Innenkanäle):
- Funktion: Geschwindigkeit und Gleichmäßigkeit der Erstarrung kontrollieren.
- Vorteile: Eine solche Konstruktion erhöht den Ausstoß durch kürzere Zykluszeiten und gewährleistet zugleich eine wiederholbare Genauigkeit. Zudem verringert eine geeignete Temperaturregelung thermische Ermüdung und Belastung des Druckgussforms und verlängert so dessen Lebensdauer.
Ausreichende Entformungsschräge Entformungsschrägen:
- Funktion: Leichte Verjüngungen an den senkrechten Formwänden.
- Vorteile: Sie ermöglicht ein sauberes Auswerfen der Teile, verringert den manuellen Arbeitsaufwand und verkürzt Stillstandszeiten für Reinigung und Wartung. Das ist für eine mannlose Fertigung und die Automatisierung hoher Stückzahlen unverzichtbar. Eine leichte Entformung verhindert zudem Schleifen oder Fressen, wodurch die Oberfläche zerkratzt oder im schlimmsten Fall der teure Formhohlraum mit der Zeit beschädigt werden könnte.
Geeignete Wandstärke (typischerweise 1–3 mm für Aluminium): Sie minimiert den Materialeinsatz und senkt dadurch Materialkosten und Teilegewicht. Dünnere Wände kühlen außerdem schneller und gleichmäßiger ab, was kürzere Zyklen ermöglicht und Fehler durch dicke Bereiche verringert.
Prozess der HPDC-Formenkonstruktion
Phase 1 – Grundlagenanalyse und gemeinsame Planung
Der gesamte Prozess beginnt mit einer sorgfältigen Prüfung der Bauteilkonstruktion, der Materialspezifikationen und der Produktionsziele. In dieser grundlegenden Phase wird die technische Strategie an den Geschäftszielen des Kunden ausgerichtet. Zu den wichtigsten Analysen zählen:
- Bauteilfunktion und Geometrie: Sicherstellen, dass die Bauteilkonstruktion für den Druckguss optimiert ist und Ästhetik, Festigkeit und Gießbarkeit in Einklang bringt. Bestimmte Materialien wie Zink, Aluminium und Magnesium können besondere Aufmerksamkeit erfordern.
- Produktionsmenge und Ausrüstung: Die Formarchitektur (Einfach- oder Mehrfachform) auf den Bedarf abstimmen und die Kompatibilität mit den vorgesehenen Maschinen sicherstellen, um optimale Zykluszeiten zu erreichen.
- Material- und Werkzeugstrategie: Für die Kernkomponenten der Form hochwertigen, wärmebehandelten Werkzeugstahl (z. B. H13) auswählen, der Temperaturwechseln standhält und über die gesamte Lebensdauer Präzision gewährleistet.
In dieser Phase werden häufig vorläufige digitale Simulationen durchgeführt, um mögliche Füll- oder Kühlprobleme frühzeitig zu erkennen und das Projektrisiko zu senken, bevor Stahl bearbeitet wird.
Phase 2 – Fertigungsgerechte Konstruktion (DFM) und Strukturoptimierung
In dieser Phase wird die Form auf Fertigungsgerechtigkeit geprüft und optimiert (DFM). Ziel ist es, die Geometrie – soweit zulässig – so anzupassen, dass eine zuverlässige Produktion hochwertiger Teile gewährleistet ist.
- Ingenieure empfehlen eine optimale, gleichmäßige Wandstärke, damit das Metall gleichmäßig fließt und erstarrt und kein Verzug entsteht.
- Entformungsschrägen und Rundungen werden gezielt ergänzt, um die Teile sauber auszuwerfen und den Metallfluss zu verbessern. Dadurch verlängert sich die Lebensdauer der Form.
- Merkmale wie sehr kleine Löcher oder komplexe Details werden als Kandidaten für eine nachgelagerte CNC-Bearbeitung identifiziert. Dadurch werden empfindliche Formkerne geschützt, Wartungsstillstände verringert und die Teilekonsistenz verbessert.
Phase 3 – Strategischer Formaufbau und Festlegung der Trennlinie
Die Position der Trennlinie – der Naht am fertigen Teil, an der die beiden Formhälften zusammentreffen – ist eine entscheidende Wahl, die Teilequalität, Werkzeugkosten und Produktionseffizienz beeinflusst.
- Die Trennebene wird so gewählt, dass Grat minimiert und das Auswerfen vereinfacht wird. Außerdem sollen wichtige sichtbare oder funktionale Flächen für eine bessere Oberflächengüte in nur einer Druckgussformhälfte geformt werden.
- Anordnung der Formhohlräume und Zuführsystem (Anschnitte, Angusskanäle und Überläufe) werden als integriertes Ganzes ausgelegt. So wird sichergestellt, dass das Metall in Mehrfachformen gleichmäßig und ohne Turbulenzen in jeden Formhohlraum fließt und die Teile untereinander konsistent sind.
Überblick über die Druckgussformkomponenten
Eine HPDC-Form umfasst mehrere Hauptkomponenten:
| Komponente | Funktion | Gängiges Material |
|---|---|---|
| Feststehende Druckgussformhälfte | Feste Formhälfte auf der Einspritzseite | Werkzeugstahl (H13) |
| Auswerfergesenk | Bewegliche Formhälfte; wirft das Gussteil aus | Werkzeugstahl (H13) |
| Kerne und Einsätze | Formen Innenhohlräume oder Details | Legierter Stahl |
| Kühlkanäle | Regeln die Formtemperatur | Kupferrohre oder gebohrte Kanäle |
| Auswerferstifte | Drücken erstarrte Teile aus der Form | Gehärteter Stahl |
Auslegung von Anschnitt-, Anguss- und Zuführsystemen
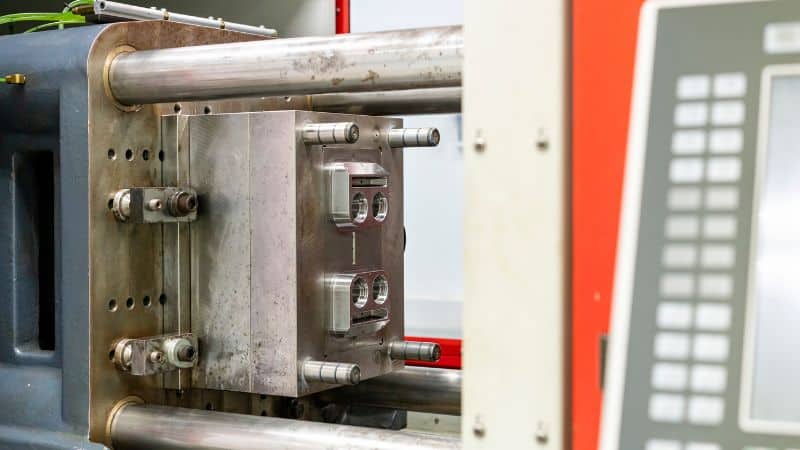
Grundlagen des Angusssystems
Das Angusssystem steuert, wie geschmolzenes Metall in den Druckgussformhohlraum eintritt. Es beginnt am Gießtrichter oder Pressrest, verläuft durch den Angusskanal und endet am Anschnitt, der direkt mit dem Formhohlraum verbunden ist. Größe, Form und Position dieser Kanäle bestimmen, wie gleichmäßig sich der Formhohlraum füllt.
Konstrukteure streben häufig eine laminare Strömung mit strömungsgünstigen Querschnitten und möglichst wenigen Richtungsänderungen an. Der Formhohlraum soll schnell, aber ohne Spritzer oder Oxidation gefüllt werden.
Ein gut ausgelegtes Angusssystem verbessert die Integrität des Gussteils und verkürzt die Zykluszeit. Es sorgt für gleichmäßigen Druck in der gesamten Form und dadurch für weniger Fehler und gleichmäßigere mechanische Eigenschaften.
Aspekte der Angusskanalauslegung
Angusskanäle verteilen geschmolzenes Metall vom Gießtrichter zu den Anschnitten. Eine geeignete Anordnung gewährleistet eine gleichmäßige Metallzufuhr zu allen Druckgussformbereichen. Konstrukteure wählen in der Regel zwischen tangentialen und fächerförmigen Angusskanälen. Tangentiale Kanäle lenken die Strömung besser, während fächerförmige Kanäle das Metall über einen breiteren Anschnitt verteilen.
Der Querschnitt der Angusskanäle ist üblicherweise trapezförmig oder halbkreisförmig, damit die Strömung gleichmäßig bleibt und Totzonen vermieden werden. Ein ausgewogenes Angusssystem weist gleiche Längen und Querschnitte auf, sodass sich alle Formhohlräume im selben Tempo füllen.
Wichtige Konstruktionsfaktoren:
- Gleichmäßiger Fluss: Verhindert ungleichmäßige Temperaturen und Erstarrung.
- Kurze Länge: Verringert Druckverluste.
- Ausreichende Dicke: Hält das Metall ausreichend heiß, damit es alle Anschnitte erreicht.
Eine Anpassung der Angusskanalgeometrie kann außerdem Metallgeschwindigkeit und Abkühlrate beeinflussen und so helfen, Schwindung und Oberflächengüte zu kontrollieren.
Auslegung von Überläufen und Entlüftungen
Überläufe und Entlüftungen ermöglichen, dass während der Füllung Gas und überschüssiges Metall aus dem Formhohlraum austreten. Ohne diese Elemente bildet eingeschlossene Luft Hohlräume, Blasen oder unvollständige Füllungen. Bei HPDC befinden sich Entlüftungen üblicherweise an den vom Anschnitt am weitesten entfernten Stellen, an denen sich beim Vorrücken des Metalls Luft sammelt.
Entlüftungen müssen groß genug sein, um Gas abzuführen, aber klein genug, damit kein geschmolzenes Metall austritt. Häufig werden dünne Schlitze verwendet, die mit kleinen Überlaufkammern verbunden sind. Diese Kammern nehmen Verunreinigungen und das zuerst eintretende Metall auf, das Oxide oder kaltes Material enthalten kann.
Ein wirksames Entlüftungssystem verkürzt die Füllzeit und stabilisiert den Druck im Formhohlraum. Für hochwertige Gussteile kombinieren Ingenieure Entlüftungen und Überläufe häufig mit Vakuumsystemen.
Temperaturmanagement und Kontrolle der Erstarrung
Anordnung der Kühlkanäle
Die Anordnung der Kühlkanäle bestimmt, wie sich die Wärme während jedes Gießzyklus durch das Druckgussform bewegt. Konstrukteure kombinieren gerade gebohrte, konturfolgende und punktuelle Kühlkanäle, um ein gleichmäßiges Temperaturprofil aufrechtzuerhalten. Konturfolgende Kanäle, die häufig additiv gefertigt werden, verlaufen entlang des Druckgussformhohlraums und ermöglichen eine präzisere Wärmeabfuhr nahe komplexer Geometrien.
Ausgewogene Kühlung verringert Wärmenester an Anschnitten oder dünnwandigen Bereichen und verhindert eine übermäßige Kühlung weniger aktiver Zonen. Ingenieure analysieren Temperaturgradienten üblicherweise mit Simulationswerkzeugen, um optimale Durchflussraten und Kanalabstände zu bestimmen. Materialien mit guter Wärmeleitfähigkeit, etwa Kupfereinsätze, unterstützen Bereiche, in denen Wärme schneller abgeführt werden muss.
Eine stabile Druckgussformtemperatur ermöglicht eine bessere Kontrolle der Erstarrung, kürzere Zykluszeiten und eine längere Druckgussformlebensdauer. Eine gut ausgelegte Anordnung senkt den Energieverbrauch und begrenzt thermische Ermüdung, wodurch Produktivität und Teilequalität steigen.
Strategien für Kühlkörper
Kühlkörper, sowohl integrierte als auch externe, helfen bei der Temperaturregelung in Bereichen, die zu viel Wärme speichern. Durch Wärmeleitung oder einen kontrollierten Kühlmittelfluss führen sie überschüssige Wärme von der Druckgussformoberfläche ab. Aufgrund ihrer hohen Wärmeleitfähigkeit und Haltbarkeit werden häufig Kupferlegierungen oder graphitbasierte Verbundwerkstoffe verwendet.
Ingenieure platzieren Kühlkörper häufig nahe dickeren Gussbereichen, in denen die Erstarrung langsamer verläuft. In Kombination mit Mikrosprüh- oder lokaler Kühlung lässt sich die Temperatur der Druckgussform weiter stabilisieren. Kühlkörper verhindern außerdem eine zu starke Temperaturerhöhung, die thermische Verformungen oder Maßabweichungen am Gussteil verursachen könnte.
Erstarrungssimulation
Die Simulation von Erstarrungsmustern hilft, Metallfluss, Schwindung und Porosität vorherzusagen, bevor die Druckgussform gebaut wird. Softwarewerkzeuge wie ADSTEFAN oder FLOW-3D CAST modellieren, wie geschmolzene Legierungen den Formhohlraum füllen und darin abkühlen. Diese Simulationen zeigen, wo vorzeitige Erstarrung, Lufteinschlüsse oder ungleichmäßige Kühlung auftreten können.
Durch Anpassungen der Anschnittpositionen, Wandstärken und Kühlmitteldurchflussraten im digitalen Modell können Ingenieure Erstarrungsfronten ausgleichen und innere Spannungen verringern. Die vorausschauende Modellierung ermöglicht datenbasierte Entscheidungen, die Konstruktionsschleifen verkürzen und die Ausschussquote in der Produktion senken.
Fehlervermeidung bei der HPDC-Formenkonstruktion
Verfahren zur Verringerung der Porosität
Neben ausreichender Entlüftung, Temperaturregelung der Druckgussform und ausgewogenen Angusssystemen gibt es weitere Verfahren zur Verringerung der Porosität.
Die Reinheit des Metalls spielt eine wichtige Rolle. Regelmäßiges Entgasen und Filtern entfernt Verunreinigungen, die Gaseinschlüsse begünstigen. Beschichtungen der Druckgussform helfen, stabile Temperaturen aufrechtzuerhalten und örtliche Erstarrung zu verhindern, bei der Gasblasen eingeschlossen werden.
Fließfähigkeit verbessern
Die Fließfähigkeit beschreibt, wie leicht geschmolzenes Metall durch den Formhohlraum fließt, bevor es erstarrt. Eine schlechte Fließfähigkeit verursacht verschiedene Gussfehler, darunter wie Fehlgüsse, Kaltläufe und Fehler an dünnwandigen Bereichen. Sie hängt von der Metalltemperatur, der Gestaltung des Fließwegs und der Einspritzgeschwindigkeit ab.
Auch die richtige Legierungszusammensetzung beeinflusst die Fließfähigkeit. Metalle mit guten Gießeigenschaften und geringer Oxidationsneigung ermöglichen dünnere und präzisere Teile. Durch die Überwachung der Einspritzparameter mit Simulationswerkzeugen können Ingenieure Geschwindigkeitsprofile optimieren, damit die Form vollständig und ohne Turbulenzen gefüllt wird.
Thermische Ermüdung minimieren
Thermische Ermüdung schädigt die Oberflächen der Druckgussform durch wiederholte Heiz- und Kühlzyklen. Mit der Zeit führt dies zu Rissen, Erosion und Maßabweichungen. Am direktesten lässt sich dies verhindern, indem Temperaturgradienten durch effiziente Kühlkanäle und gleichmäßige Wärmeabfuhr kontrolliert werden.
Hochwertige Formwerkstoffe mit hoher Temperaturwechselbeständigkeit verlängern die Werkzeuglebensdauer. Oberflächenbehandlungen wie Nitrieren oder Keramikbeschichtungen bilden Schutzschichten, die die Metallanhaftung an der Druckgussform und thermische Schäden begrenzen.
Mit einem erfahrenen Unternehmen für HPDC-Formenkonstruktion zusammenarbeiten
Ein erfolgreiches HPDC-Projekt erfordert eine nahtlose Abstimmung zwischen Formenkonstruktion und Produktionsprozess. Ein qualifizierter Druckgussformenhersteller sollte stets einen umfassenden Konstruktionsprozess anwenden, da diese Optimierungen die Teilequalität unmittelbar beeinflussen und effiziente Zykluszeiten sowie eine lange Lebensdauer der Druckgussform in der Produktion ermöglichen.
Wenn Sie im Detail erfahren möchten, wie ein erfahrener Formenhersteller den gesamten Prozess Schritt für Schritt durchführt, klicken Sie hier, um mehr über das fortschrittliche Entwicklungs- und Managementsystem von Moldie zu erfahren.







