
Korkeapainevalussa (HPDC) muotin rakenne on projektin menestyksen tärkein yksittäinen tekijä. HPDC edellyttää erilaista suunnitteluperiaatetta kuin muut painevaluprosessit.
Päätöksentekijöiden kannattaa perehtyä korkeapainepainevalumuotin suunnitteluun ennen muottitoimittajien kanssa työskentelyä. Tässä katsauksessa esitellään tärkeää taustatietoa ja käsitellään muotin suunnittelun keskeisiä osa-alueita, kuten muotin rakennetta, syöttö- ja jakokanavajärjestelmiä sekä vikojen ehkäisyä.
HPDC Die Designin perusteet
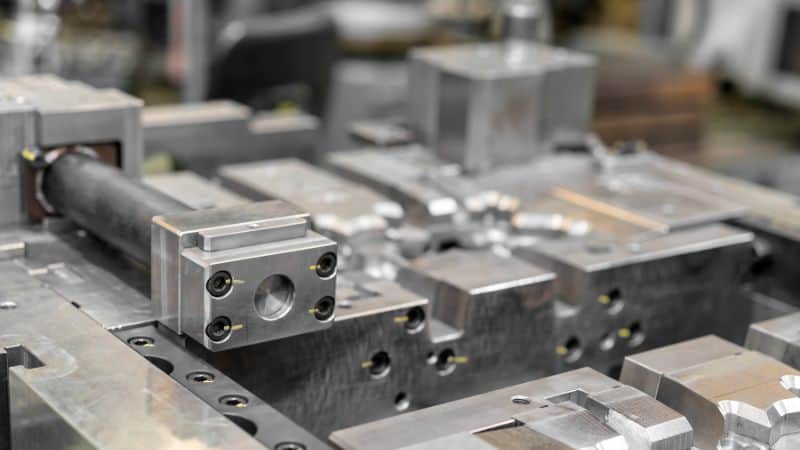
Mitä suuri paine heittää?
Ennen kuin sukellat suunnittelutietoihin, on välttämätöntä oppia High Pressure Die Castingin perusasiat. Tämä valmistustekniikka on metallinmuovausprosessi, jossa sulaa metallia ruiskutetaan kovalla paineella kovetettuun teräsmuottiin. Muoti tai kuona muodostavat lopullisen osan tarkan muodon.
Tarkempia tietoja saat blogistamme korkeapaineen die valu -prosessista.
Kriittiset suunnittelutavoitteet
HPDC die on die valu -koneen ydinkomponentti, ja sen ensisijainen tavoite on saavuttaa toistettavissa olevia, korkealaatuisia valuja. Insinöörit suunnittelevat erkanevia linjoja, juoksijoita, portteja ja tuuletusaukkoja hallitakseen sitä, miten metalli pääsee sisään ja ulos ontelosta, ja he keskittyvät vahvasti mittatarkkuuteen, valun eheyteen ja kuopion tuotanto-uraan.
Nämä design-ominaisuudet voivat merkittävästi vaikuttaa liiketoimintoihin hyötyineen:
Uniform Metal Flow (tasoitettu Gating):
- Toiminto: täyttää muottipesän tasaisesti kaikista syöttöaukoista.
- Hyödyt: Ennustettava laatu ja aineelliset säästöt. Tämä poistaa heikot kohdat, vähentää romun määrää ja varmistaa johdonmukaisuuden.
Tehokas Venting:
- Toiminto: Anna loukkuun jääneen ilman paeta, kun sula metalli täyttää ontelon.
- Hyödyt: Estää huokoisuutta, joka luo piilotettuja kaasu- tai ilmakuplia, jotka heikentävät osaa vakavasti. Näin varmistetaan osien korkea eheys, mutta myös säästytään jälkikäsittelyn kustannuksilta, jotta huokoisuus voidaan sinetöidä.
Ohjattu jäähdytys (sisäkanavat):
- Tehtävä: Pidä kiinteytyksen nopeus ja yhtenäisyys kurissa.
- Edut: tällainen rakenne maksimoi tuotannon ja lyhentää jaksoaikoja säilyttäen samalla toistettavan tarkkuuden. Lisäksi asianmukainen lämpötilanhallinta vähentää muotin lämpöväsymistä ja jännityksiä sekä pidentää sen käyttöikää.
Sopivat vetokulmat:
- Toiminto: muotin pystysuorissa seinämissä olevat pienet päästöt.
- Edut: kappaleet irtoavat siististi, manuaalisen työn tarve vähenee ja puhdistus- sekä huoltokatkot lyhenevät. Tämä on olennaista miehittämättömässä tuotannossa ja suurten tuotantomäärien automaatiossa. Helppo irrotus ehkäisee myös laahaamista ja kiinnileikkautumista, jotka voivat naarmuttaa kappaleen pintaa tai pahimmillaan vaurioittaa kallista muottipesää ajan mittaan.
Sopiva seinäpaksuus (tavallisesti 1-3 mm alumiinille): Tämä minimoi materiaalin käytön, mikä säästää materiaalikustannuksia ja vähentää osapainoa. Ohutseinät auttavat myös osia jäähtymään nopeammin ja tasaisesti, mikä mahdollistaa nopeammat syklit ja paksujen osien viat.
HPDC Mold Design Process
Vaihe 1 – Perusanalyysi ja yhteistyösuunnittelu
Koko prosessi alkaa huolellisella osasuunnittelun, materiaalierittelyjen ja tuotantotavoitteiden tarkastelulla. Tämä perusvaihe on prosessivaihe, jossa insinööristrategia on asianmukaisesti linjassa asiakkaan liiketoimintatavoitteiden kanssa. Keskeisiä analyysejä ovat:
- Osatoiminto & Geometria: Sen varmistamiseksi, että osa on optimoitu die valua, tasapainottaa estetiikkaa, voimaa ja valuvuutta. Tietyt materiaalit, kuten sinkki, alumiini ja magnesium, voivat vaatia erityistä huomiota.
- Production Volume & Equipment: Muotiarkkitehtuurin räätälöinti (yksinkertainen ja monikaistaisuus) ja yhteensopivuus kohdekoneiden kanssa optimaalisten pyörimisaikojen varmistamiseksi.
- Materiaali- ja työkalustrategia: Valitaan muotin ydinkomponentteihin premium-, lämpökäsitellyt työkaluteräkset (kuten H13), joilla varmistetaan, että ne kestävät lämpöpyöräilyn ja säilyttävät tarkkuuden koko käyttöiän ajan.
Tähän vaiheeseen kuuluu usein alustavia digitaalisia simulaatioita mahdollisten täyte- tai jäähdytysongelmien tunnistamiseksi etukäteen ja hankkeen riskin vähentämiseksi ennen kuin terästä leikataan.
Vaihe 2 – Valmistuskyvyn suunnittelu (DFM) ja rakenneoptimointi
Tässä vaiheessa muottia tarkistetaan ja optimoidaan valmistusta (DFM) varten. Tavoitteena on mukauttaa geometriaa, jos se on sallittua, luotettavan ja laadukkaan tuotannon takaamiseksi.
- Insinöörit suosittelevat optimaalista, yhtenäistä seinän paksuutta, joka edistää jopa tankkausta ja kiinteytymistä ja estää sodankäynnin.
- Päästöt ja pyöristykset suunnitellaan niin, että kappale irtoaa siististi ja metalli virtaa paremmin, mikä pidentää muotin käyttöikää.
- Pienet reiät ja monimutkaiset yksityiskohdat voidaan tunnistaa toissijaisen CNC-koneistuksen tarpeiksi. Näin suojataan muotin herkkiä sydäntappeja, vähennetään huoltoon kuluvaa seisokkiaikaa ja parannetaan kappaleiden yhdenmukaisuutta.
Vaihe 3 – Strateginen Mold Architecture & Parting Line Definition
Erotuslinjan, sauman tai linjan sijoittaminen valmiiseen osaan, jossa muotin kaksi puoliskoa yhdistyvät, on keskeinen päätös, joka vaikuttaa osan laatuun, työkalukustannuksiin ja tuotannon tehokkuuteen.
- Eroava pinta on valittu salaman välähdyksen minimoimiseksi, ejektion yksinkertaistamiseksi ja sen varmistamiseksi, että kriittiset kosmeettiset tai toiminnalliset kasvot muodostuvat yhteen puolikkaaseen ylivertaista viimeistelyä varten.
- Rakon layout- ja syöttöjärjestelmä (portit, kaistat, ylivuodot) on suunniteltu integroiduksi kokonaisuudeksi. Tämä takaa tasapainoisen, myrskyttömän metallivirran jokaiseen reikään moniportaisissa muoteissa, mikä takaa johdonmukaisuuden osittain.
Die Components Yleiskatsaus
HPDC-muoti sisältää useita pääosia:
| Komponentti | Toiminto | Yhteinen materiaali |
|---|---|---|
| Peitekuollut | Kiinteä puoli muottia; kasvoille ruiskutuspuoli | Työkaluteräs (H13) |
| Ejektori kuolee | Siirrettävä puolikas; valukappaleet | Työkaluteräs (H13) |
| Cores ja insertit | Muodosta sisäiset onkalot tai yksityiskohdat | Seosteräs |
| Jäähdytyskanavat | Säädä muotin lämpötilaa | Kupariputket tai poratut reiät |
| Ejektorin nastat | Push kiinteytetyt osat muotista | Karkaistu teräs |
Syöttö-, juoksu- ja syöttöjärjestelmän suunnittelu
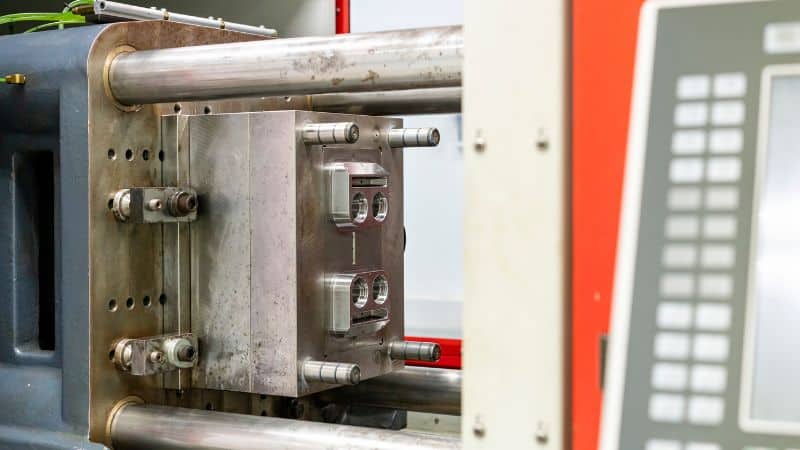
Laatikkojärjestelmän periaatteet
Syöttöjärjestelmä ohjaa sulan metallin muottipesään. Se alkaa syöttökanavasta tai metallin syöttökammiosta, jatkuu jakokanavan kautta ja päättyy syöttöaukkoon, joka yhdistyy suoraan pesään. Kanavien koko, muoto ja sijainti määräävät, kuinka tasaisesti pesä täyttyy.
Suunnittelijat kohdistavat laminaarivirtauskuvion usein virtaviivaisiin poikkileikkaus- ja minimaalisiin suunnanmuutoksiin. Tavoitteena on täyttää aukko nopeasti, mutta ilman roiskumista tai hapettumista.
Hyvin suunniteltu gating-järjestelmä parantaa valun eheyttä ja kiertoaikaa. Se pitää paineen tasaisena koko muotin ajan, mikä johtaa vähemmän vikoihin ja yhtenäisempiin mekaanisiin ominaisuuksiin.
Jakokanavan suunnittelussa huomioitavaa
Jakokanavat johtavat sulan metallin syöttökanavasta syöttöaukkoihin. Hyvin suunniteltu kanavisto varmistaa tasaisen metallivirtauksen muotin kaikkiin osiin. Suunnittelussa valitaan usein tangentiaalisten ja viuhkamaisten jakokanavien välillä. Tangentiaalinen kanava ohjaa virtausta tehokkaasti, kun taas viuhkamainen rakenne levittää metallin laajemmalle syöttöaukolle.
Jakokanavan poikkileikkaus on yleensä puolisuunnikkaan tai puoliympyrän muotoinen, jotta virtaus pysyy tasaisena eikä kanavaan synny kuolleita alueita. Tasapainoisessa kanavajärjestelmässä kanavien pituudet ja poikkileikkaukset ovat yhtä suuret, jotta kaikki muottipesät täyttyvät samaan tahtiin.
Keskeisiä suunnittelutekijöitä ovat seuraavat:
- Virtauksen yhtenäisyys: Estää epätasaisia lämpötiloja ja kiinteytymistä.
- Lyhyt pituus: vähentää painehäviötä.
- Riittävä paksuus: pitää metallin riittävän kuumana, jotta se pääsee kaikille porteille.
Rungon geometrian säätäminen voi vaikuttaa myös metallin nopeuteen ja jäähdytykseen, mikä auttaa ohjaamaan kutistumista ja pinnan viimeistelyn laatua.
Ylivirtaus ja Vent Design
Ylivirtausten ja tuuletusaukkojen avulla kaasu ja ylimääräinen metalli pääsevät ulos aukosta täyttämisen aikana. Ilman niitä loukkuun jäänyt ilma muodostaa aukkoja, rakkuloita tai epätäydellisiä täytöksiä. HPDC:ssä tuuletusaukot istuvat yleensä kaukaisimpiin kohtiin porteista, joissa ilma kerääntyy metallin edetessä.
Venttiilien on oltava riittävän suuria, jotta kaasua vapautuu, mutta riittävän pieniä sulan metallivuodon pysäyttämiseksi. Yhteiset venttiilit käyttävät ohuita aukkoja, joissa on yhteys pieniin ylivuototaskuihin. Nämä taskut keräävät epäpuhtauksia ja ensimmäisen sisään tulevan metallin, joka voi sisältää oksideja tai kylmämateriaalia.
Tehokas tuuletusjärjestelmä lyhentää täyttöaikaa ja vakauttaa ontelopainetta. Insinöörit yhdistävät usein tyhjö- ja ylivuotosuunnittelun korkea-arvoisiin valulaitteisiin.
Lämpöjohtaminen ja kiinteyttäminen
Jäähdytyskanavan asettelu
Jäähdytyskanavan layout määrittelee, kuinka lämpö liikkuu kuvun läpi jokaisen valukierroksen aikana. Suunnittelijat käyttävät suora-, mukautus- ja pilkkujäähdytyskanavien yhdistelmää ylläpitääkseen lämpötilaprofiileja. Epäviralliset kanavat, joissa käytetään usein additiivista valmistusta, seuraavat die-ontelon ääriviivaa ja mahdollistavat tarkemman lämmönpoiston monimutkaisten muotojen läheisyydessä.
Tasapainoinen jäähdyttäminen vähentää kuumia pisteitä lauteilla tai ohutseinäisillä alueilla ja välttää ylijäähdytyksen vähemmän aktiivisilla alueilla. Insinöörit yleensä analysoivat lämpögradientteja simulointityökaluilla päättääkseen optimaalisen virtauksen ja kanavavälin. Hyvällä lämmönjohtavuudella varustetut materiaalit, kuten kuparia sisältävät lisälaitteet, voivat auttaa alueilla, jotka vaativat nopeampaa lämmönottoa.
Vakaa die lämpötila parantaa kiinteyttä, lyhentää syklin kestoa ja pidempää käyttöikää. Hyvin suunniteltu layout vähentää energiankulutusta ja rajoittaa lämpöväsymystä, mikä parantaa sekä tuottavuutta että osittainen laatua.
Heat Sink Strategies
Sekä sisäänrakennetut että ulkoiset lämpöaltaat auttavat hallitsemaan alueita, joilla on taipumus pitää liikaa lämpöä. Ne vetävät liikaa energiaa pois valuvalta pinnalta johtamalla tai kontrolloimalla jäähdytysnesteen virtausta. Tavallisia materiaaleja ovat kupariseokset tai grafiittipohjaiset komposiitit, jotka on valittu niiden korkeaan lämmönjohtavuuteen ja kestävyyteen.
Insinöörit sijoittavat usein lämpöaltaat paksumpien valualueiden lähelle, joissa kiinteytyminen on hitaampaa. Kun ne yhdistetään mikroruiskuun tai paikallistettuun jäähdytykseen, lämpötila tasaantuu entisestään. Lämpöaltaat estävät myös lämpötilojen ylittymisen, joka voi aiheuttaa lämpövääristymiä tai ulottuvuuksien vaihteluita valussa.
Konsolidointisimulaatio
Kiinteiden kuvioiden simulointi auttaa ennustamaan metallin virtausta, kutistumista ja huokoisuutta ennen kudin rakentamista. Ohjelmistotyökalut, kuten ADSTEFAN tai FLOW-3D CAST -malli, kuinka sula seos täyttää ja jäähtyy reiän sisällä. Simulaatiot paljastavat, missä voi tapahtua ennenaikaista kiinteytymistä, ilmajäädytystä tai epätasaista jäähdytystä.
Säätämällä portin asentoja, seinän paksuutta ja jäähdytysvirtaa digitaalisessa mallissa insinöörit voivat tasapainottaa kiinteytymisrintamat ja vähentää sisäisiä paineita. Ennakoiva mallintaminen mahdollistaa datavetoiset päätökset, jotka lyhentävät design-iterointiaikaa ja vähentävät tuotannon romutusmääriä.
Puutteiden ehkäisy HPDC Die Designissa
Haihtuvuuden vähentämismenetelmät
Riittävän tuuletuksen, die-lämpötilan säätelyn ja tasapainoisten gating-järjestelmien lisäksi on myös muita keinoja vähentää huokoisuutta.
Metallin puhtaudella on suuri merkitys. Säännöllinen kaasujen poisto ja suodatus poistavat kaasujen sitomista edistäviä epäpuhtauksia. Kuivien pinnoitteiden avulla pidetään yllä vakaita lämpötiloja ja estetään kaasukuplia aiheuttava paikallinen kiinteytyminen.
Nesteytyksen parantaminen
Nesteys määrittää, kuinka helposti sulaa metallia virtaa die-ontelon läpi ennen kiinteytymistä. Huono nesteys aiheuttaa erilaisia valuvirheitä, kuten valuvirheitä, kylmäsulkuja ja ohutseinävikoja. Se riippuu metallin lämpötilasta, virtauspolun suunnittelusta ja ruiskutusnopeudesta.
Oikean seoksen koostumuksen valitseminen vaikuttaa myös nesteytykseen. Metallit, joissa on parempi valukäyttäytyminen ja alhainen hapettumisnopeus, mahdollistavat ohuempien ja tarkempien osien syntymisen. Insinöörit voivat optimoida nopeusprofiilit simulointityökalujen avulla varmistaakseen, että ne täyttyvät täydellisesti ilman turbulenssia.
Lämpöväsymyksen vähentäminen
Lämpöväsymys kuluttaa pintaa toistuvilla lämmitys- ja jäähdytysjaksoilla, mikä aiheuttaa ajan myötä halkeamia, eroosiota ja ulottuvuuksien vaihtelua. Suorin estokeino on lämpötilan kaltevuuksien sääteleminen tehokkailla jäähdytyskanavilla ja yhtenäinen lämmönpoisto.
Korkealaatuiset die-materiaalit, joilla on vahva lämpöshokinkestävyys, pidentävät työkalujen käyttöikää. Pintakäsittelyt, kuten nitriili- tai keramiikkapinnoitteet, lisäävät suojakerroksia, jotka rajoittavat metallin tarttuvuutta ja lämpövaurioita.
Yhteistyössä laadukkaan HPDC Die Designing Companyn kanssa
Menestyksekäs HPDC-projekti edellyttää saumatonta integroitumista muottisuunnittelun ja tuotantoprosessin välillä. Laatuvalmistajan tulisi aina ottaa käyttöön kattava suunnitteluprosessi, koska nämä optimoinnit vaikuttavat suoraan osan laatuun ja helpottavat tehokasta sykliaikaa ja pitkän aikavälin kestävyyttä tuotanto-ympäristössä.
Jos haluat nähdä yksityiskohtaisesti, miten kokenut muottivalmistaja hoitaa koko prosessin vaihe vaiheelta, napsauta tästä ja lue lisää Moldien edistyneestä kehitys- & hallintajärjestelmästä!







