
高圧ダイカスト(HPDC)では、プロジェクトの成否を左右する最も重要な要素が金型設計です。また、HPDCには他のダイカストプロセスとは異なる設計思想が求められます。
金型メーカーに相談する前に、HPDC金型の設計について詳しく知りたいとお考えの方も多いでしょう。本概要では、金型構造、ゲート・ランナーシステム、欠陥防止など、金型設計の重要な要素を取り上げ、関連知識をご紹介します。
HPDC金型設計の基本
高圧ダイカストとは?
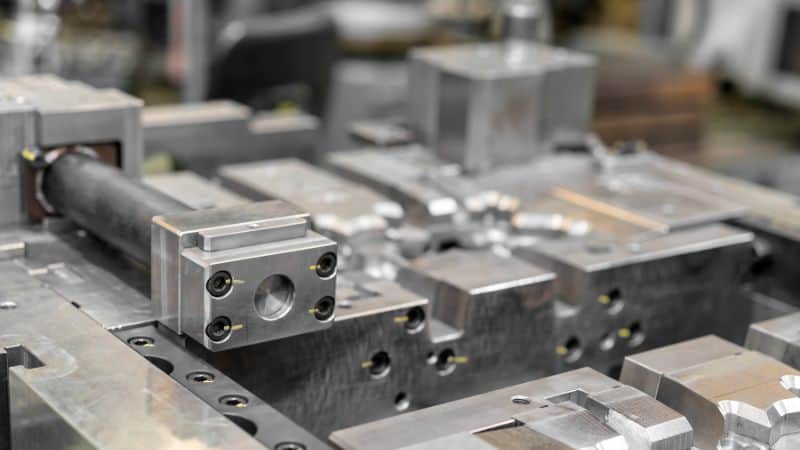
設計の詳細に入る前に、まず高圧ダイカストの基本を理解することが重要です。この製造技術は、溶融金属を高圧で硬化鋼製の金型に射出する金属成形プロセスです。金型は、最終部品の形状を正確に成形します。
詳しくは、高圧ダイカストプロセスに関するブログをご覧ください。
重要な設計目標
HPDC金型はダイカストマシンの中核部品であり、主な目的は品質の高い鋳物を安定して製造することです。エンジニアは、金属がキャビティに流入・流出する様子を制御するため、パーティングライン、ランナー、ゲート、ベントを設計します。また、寸法精度、鋳物の健全性、金型の寿命を重視します。
こうした設計上の特徴は、次のようなメリットを通じて事業運営に大きな影響を与えます。
金属流動の均一化(ゲートバランス):
- 機能:すべてのゲートから金型キャビティに均等に充填します。
- メリット:品質の安定化と材料の節約につながります。弱点の発生を防ぎ、不良率を低減するとともに、一貫した品質を実現します。
効果的なガス抜き:
- 機能:溶融金属がキャビティに充填される際、閉じ込められた空気を排出します。
- メリット:部品を大きく弱める原因となる、内部のガスや空気の気泡によるポロシティを防ぎます。部品の健全性を確保できるだけでなく、ポロシティを塞ぐ二次加工のコストも削減できます。
冷却の制御(内部冷却流路):
- 機能:凝固速度と均一性を制御します。
- メリット:適切な設計により、サイクルタイムを短縮しながら生産量を最大化し、安定した精度を実現できます。さらに、適切な温度管理は金型の熱疲労や応力を軽減し、寿命を延ばします。
適切な 抜き勾配:
- 機能:金型の垂直壁面にわずかな傾斜を設けます。
- メリット:部品をスムーズに取り出しやすくし、手作業を減らすとともに、清掃やメンテナンスによる停止時間を短縮します。これは、無人運転や大量生産の自動化に不可欠です。また、離型性を高めることで、部品表面に傷が付く「かじり」や、さらに深刻な場合には高価な金型キャビティが経時的に損傷する事態を防ぎます。
適切な肉厚(アルミニウムの場合、通常1~3mm):材料使用量を抑え、材料コストと部品重量を削減します。薄肉化によって部品をより速く均一に冷却できるため、サイクルを短縮し、厚肉部に起因する欠陥も減らせます。
HPDC金型設計のプロセス
フェーズ1 – 基礎分析と共同計画
プロセスは、部品設計、材料仕様、生産目標を綿密に確認することから始まります。この基礎段階は手順に沿って進めるものですが、エンジニアリング戦略をクライアントの事業目標に適切に合わせる重要な機会です。主な分析項目は次のとおりです。
- 部品の機能と形状:外観、強度、鋳造性のバランスを取り、部品設計がダイカストに最適化されていることを確認します。亜鉛、アルミニウム、マグネシウムなど、材料ごとに特別な配慮が必要となる場合があります。
- 生産量と設備:金型構造(単一キャビティか多キャビティか)を最適化し、目標サイクルタイムを達成できるよう、対象設備との適合性を確認します。
- 材料と金型製作の方針:H13などの高品質な熱処理工具鋼を金型の主要部品に選定し、熱サイクルに耐え、寿命を通じて精度を維持できるようにします。
この段階では、鋼材の加工に入る前に、充填や冷却に関する潜在的な問題を特定し、プロジェクトのリスクを低減するため、予備的なデジタルシミュレーションを行うこともあります。
フェーズ2 – 製造性設計(DFM)と構造最適化
この段階では、製造性を高めるために金型をレビューし、最適化します(DFM)。信頼性の高い高品質な生産を実現するため、許容される範囲で形状を調整することが目標です。
- 均一な充填と凝固を促し、反りを防ぐため、最適で均一な肉厚を推奨します。
- 部品をきれいに取り出し、金属の流動性を高めて金型寿命を延ばすため、抜き勾配やフィレットを適切に追加します。
- 極小の穴や複雑な形状などの特徴を、二次CNC加工の候補として特定します。この方法により、金型の繊細なコアピンを保護し、メンテナンスによる停止時間を短縮しながら、部品品質の一貫性を高められます。
フェーズ3 – 金型構造の最適化とパーティングラインの決定
パーティングラインとは、金型の2つの半分が合わさる部分に完成品上にできる継ぎ目や線のことで、その位置の決定は部品品質、金型コスト、生産効率を左右する重要な判断です。
- パーティング面は、バリを最小限に抑え、離型を容易にし、外観または機能上重要な面を金型の片側だけで成形して優れた仕上がりを実現できるよう選定します。
- キャビティの配置と給湯システム(ゲート、ランナー、オーバーフロー)は、一体のシステムとして設計します。これにより、多数個取り金型のすべてのキャビティに、バランスよく乱れのない金属流動を実現し、部品ごとの品質を安定させます。
金型部品の概要
HPDC金型は、主に次の部品で構成されます。
| 部品 | 機能 | 一般的な材料 |
|---|---|---|
| 固定型 | 金型の固定側。射出側に面する | 工具鋼(H13) |
| 可動型 | 金型の可動側。鋳物を取り出す | 工具鋼(H13) |
| コアとインサート | 内部の空洞や細部を成形する | 合金鋼 |
| 冷却流路 | 金型温度を調整する | 銅管またはドリル穴 |
| エジェクタピン | 凝固した部品を金型から押し出す | 焼入れ鋼 |
ゲート、ランナー、給湯システムの設計
ゲートシステムの基本原則
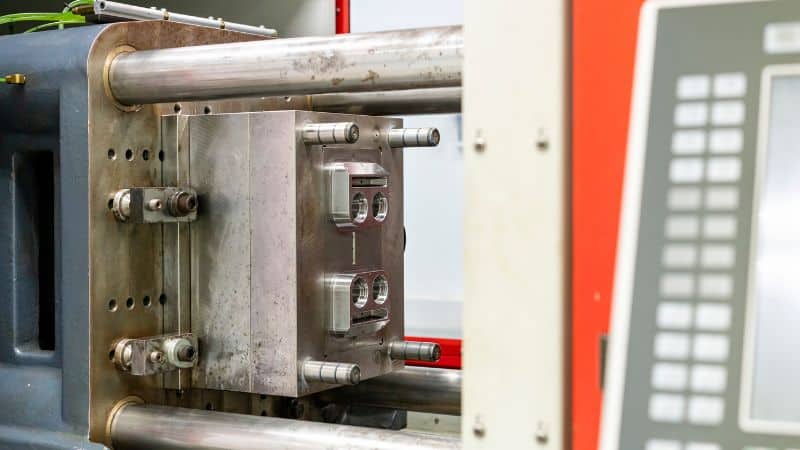
ゲートシステムは、溶融金属が金型キャビティに流入する経路を制御します。スプルーまたはビスケットから始まり、ランナーを通って、キャビティに直接つながるゲートで終わります。流路の大きさ、形状、位置によって、キャビティがどれほど均一に充填されるかが決まります。
設計者は、流線形の断面と流れの方向転換を最小限に抑えた設計によって、層流を目指すことがよくあります。目標は、飛散や酸化を起こさず、キャビティに素早く充填することです。
適切に設計されたゲートシステムは、鋳物の健全性を高め、サイクルタイムを短縮します。金型全体で圧力を一定に保ち、欠陥を減らして機械的特性を均一にします。
ランナー設計で考慮すべき点
ランナーは、スプルーからゲートへ溶融金属を分配します。適切なランナー配置により、金型の各部に金属を均等に供給できます。設計者は一般に、接線ランナーとファンランナーを使い分けます。接線ランナーは流れの方向をより効果的に導き、ファンランナーはより広いゲート全体に金属を広げます。
ランナーの断面は、滑らかな流れを維持し、停滞域を防ぐため、通常は台形または半円形です。バランスの取れたランナーシステムでは、長さと断面を同じにし、各キャビティが同じ速度で充填されるようにします。
主な設計要素は次のとおりです。
- 流れの均一性: 温度や凝固のばらつきを防ぎます。
- 短い流路: 圧力損失を抑えます。
- 十分な厚み: 金属がすべてのゲートに届くまで高温を保ちます。
ランナー形状の調整は、金属の流速や冷却速度にも影響し、収縮や表面仕上げの品質を制御するのに役立ちます。
オーバーフローとベントの設計
オーバーフローとベントは、充填中にガスや余分な金属をキャビティから排出します。これらがないと、閉じ込められた空気によって空洞、ブリスター、充填不良が発生します。HPDCでは、金属の進行に伴って空気が集まるゲートから最も遠い位置にベントを設けるのが一般的です。
ベントはガスを逃がせる大きさが必要ですが、溶融金属の漏出を防げる小ささも求められます。一般的なベントは、薄いスリットを小さなオーバーフローポケットにつないだ構造です。ポケットは不純物や最初に流入する金属を受け止めます。これらには酸化物や低温の金属が含まれる場合があります。
効果的なベントシステムは充填時間を短縮し、キャビティ内の圧力を安定させます。高品質な鋳物を得るため、エンジニアはベントやオーバーフローの設計に真空システムを組み合わせることもよくあります。
熱管理と凝固制御
冷却回路の配置
冷却回路の配置によって、各鋳造サイクルで金型内を熱がどのように移動するかが決まります。設計者は、均一な温度分布を保つため、直線穴あけ、コンフォーマル、局所冷却の各回路を組み合わせます。付加製造で作られることの多いコンフォーマル冷却回路は、金型キャビティの輪郭に沿うため、複雑な形状の近くでより精密に熱を取り除けます。
冷却を均衡させることで、ゲート部や薄肉部のホットスポットを抑え、熱負荷の低い領域の過冷却も防げます。エンジニアは通常、シミュレーションツールで熱勾配を解析し、最適な流量と回路間隔を決定します。銅製インサートなど、熱伝導性に優れた材料は、より速い熱除去が必要な箇所に役立ちます。
金型温度を安定させると、凝固制御が向上し、サイクルタイムの短縮と金型寿命の延長につながります。適切に設計された回路配置は、エネルギー消費と熱疲労を抑え、生産性と部品品質の両方を高めます。
ヒートシンクの活用
内蔵型・外付け型のヒートシンクは、熱がこもりやすい領域の温度管理に役立ちます。熱伝導や冷却液の流量制御によって、金型表面から余分な熱を逃がします。熱伝導性と耐久性に優れた銅合金やグラファイト系複合材が、一般的な材料として使われます。
エンジニアは、凝固が遅い厚肉部の近くにヒートシンクを配置することがよくあります。マイクロスプレーや局所冷却と組み合わせると、金型温度をさらに安定させられます。また、鋳物の熱変形や寸法ばらつきにつながる温度の過上昇も防ぎます。
凝固シミュレーション
凝固パターンをシミュレーションすることで、金型の製作前に金属の流動、収縮、気孔を予測できます。ADSTEFANやFLOW-3D CASTなどのソフトウェアツールは、溶融合金がキャビティ内をどのように充填・冷却するかをモデル化します。これにより、早期凝固、空気の巻き込み、冷却のばらつきが起こりうる箇所を特定できます。
デジタルモデル上でゲート位置、肉厚、冷却流量を調整することで、エンジニアは凝固前線のバランスを整え、内部応力を低減できます。予測モデリングに基づくデータ主導の判断により、設計の反復時間を短縮し、量産時のスクラップ率を抑えられます。
HPDC金型設計における欠陥防止
気孔を減らす方法
適切なベント、金型温度制御、バランスの取れたゲートシステムに加え、気孔を減らす方法はほかにもあります。
金属の清浄度は重要な役割を果たします。定期的な脱ガスとろ過によって、ガスの巻き込みを引き起こす不純物を除去できます。金型コーティングは温度を安定させ、気泡を閉じ込める局所的な凝固を防ぎます。
流動性の向上
流動性とは、溶融金属が凝固する前に金型キャビティ内をどれだけ流れやすいかを示します。流動性が低いと、鋳造欠陥がさまざまな形で発生し、 湯回り不良、コールドシャット、薄肉部の欠陥などにつながります。流動性は金属温度、流路設計、射出速度によって左右されます。
適切な合金組成を選ぶことも、流動性に影響します。鋳造性に優れ、酸化しにくい金属を使えば、より薄く精密な部品を製造できます。シミュレーションツールで射出条件を監視すると、乱流を起こさずに完全充填できるよう、エンジニアが速度プロファイルを最適化できます。
熱疲労の最小化
熱疲労は、加熱と冷却の繰り返しによって金型表面を劣化させます。時間の経過とともに、亀裂、侵食、寸法ばらつきが生じます。最も直接的な予防策は、効率的な冷却回路と均一な熱除去によって温度勾配を制御することです。
耐熱衝撃性に優れた高品質な金型材料は、金型寿命を延ばします。窒化処理やセラミックコーティングなどの表面処理は保護層を形成し、金属の金型への付着や熱損傷を抑えます。
高品質なHPDC金型設計会社と協力する
HPDCプロジェクトを成功させるには、金型設計と製造工程をシームレスに連携させる必要があります。優れた金型メーカーは、包括的な設計プロセスを採用すべきです。こうした最適化は部品品質に直接影響し、生産現場でのサイクルタイムの効率化と金型の長期耐久性にもつながります。
経験豊富な金型メーカーが全工程をどのように段階的に進めるのか詳しく知りたい方は、こちらをクリックして、Moldieの先進的な開発・管理システムをご覧ください。







