
ショットブラストは、表面処理と後加工の両方に適した、非常に汎用性の高い表面加工技術です。以下では、その仕組みや使用する設備、研磨材の種類を紹介し、生産ニーズに応じたポイントも解説します。
ショットブラストとは?
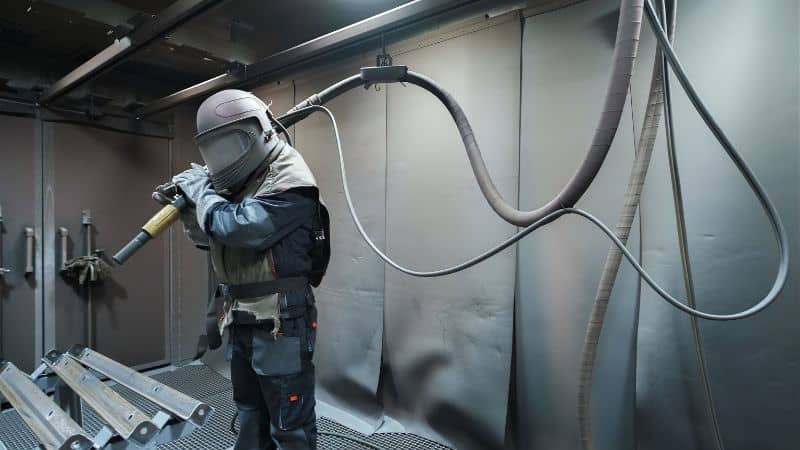
定義と目的
ショットブラストは、球状または角状の研磨材を高速で投射する機械的な表面処理方法です。材料の表面を平滑化または粗面化しながら、錆や酸化物、汚れを取り除きます。
さまざまな業界で、金属やコンクリートなどの耐久性の高い素材の処理に使われています。表面を清浄にして適度に粗面化することで、塗装やコーティング、接着の前処理に役立ち、密着性を高めます。
化学洗浄とは異なり、ショットブラストは物理的な衝撃で材料を洗浄・強化し、疲労強度や応力腐食への耐性も向上させます。研磨材を繰り返し打ち付けることで、表面層に有益な圧縮応力を付与することもできます。この関連技術はショットピーニングと呼ばれます。
ショットブラストとサンドブラストの違い
「ショットブラスト」と「サンドブラスト」は同じ意味で使われることがありますが、表面処理における異なる概念を指します。
ショットブラストは、遠心式ホイールを使って研磨材を機械的に高速投射する方法を指します。「ショット」という名称は、スチールショットのような球状研磨材の使用を強く示唆しますが、角状の研磨材(グリット)も使用できます。高い処理効率と均一性が特長で、大量処理や重負荷の産業用途に適しています。
研磨材ブラスト(グリットブラスト)は、研磨材を表面に勢いよく吹き付けて洗浄・下地処理する、あらゆる方法を含む、より広義で正確な総称です。次の方法があります。
- 圧縮空気(空気式ブラスト):サンドブラスト用キャビネット、屋外作業、細部の処理で最も一般的な方法です。砂、ガラスビーズ、クルミ殻、スチールグリットなど、幅広い研磨材を使用できます。
- 遠心式ホイール(機械式ブラスト):上記で説明したショットブラストがこれに該当します。
- 研磨材を混ぜた水(ウェットブラスト/ハイドロブラスト)。
主な違いは、処理する素材よりも、投射方法と一般的な処理規模にあります。
ショットブラストの工程
作業の流れ
ショットブラストの工程は、主に次の3段階で構成されます。
-
投入・ブラスト:ワークを密閉チャンバー内に固定します。ホイールが遠心力を利用して研磨材を高速で投射し、表面の錆やスケール、旧塗膜を除去します。
-
研磨材の回収・再利用:使用済みの研磨材や除去物はチャンバーの底に落ちます。回収システムが、再利用できる清浄な研磨材と汚染廃棄物を分離します。集じん機は視界とシステム効率を保ちます。
-
検査・調整:処理後の表面の清浄度と粗さを確認します。次の製造工程に必要な仕上がりを得るため、作業者は研磨材の種類やホイールの回転速度などを微調整できます。
表面の洗浄方法
素材や表面の状態によって、適した洗浄方法は異なります。遠心式ホイールブラストは、鋼鉄や鋳鉄などの耐久性の高い金属に適しています。一方、空気式ブラストシステムは圧縮空気を使うため、より繊細な部品の処理に向いています。
研磨材の選択も仕上がりに影響します。
| 研磨材の種類 | 特性 | 主な用途 |
|---|---|---|
| スチールショット | 丸く、強度が高い | 硬い表面の研磨 |
| スチールグリット | 角状で鋭い | 頑固な錆やスケールの除去 |
| ガラスビーズ | 滑らかで軽い | 軟質金属の洗浄 |
洗浄の強さに応じて、研磨材のサイズを選びます。小さな研磨材はより滑らかに仕上がり、大きなグリットはより速く削り、コーティングの密着性を高める粗さを付けます。
ショットブラストの設備と構成部品
ショットブラスト機
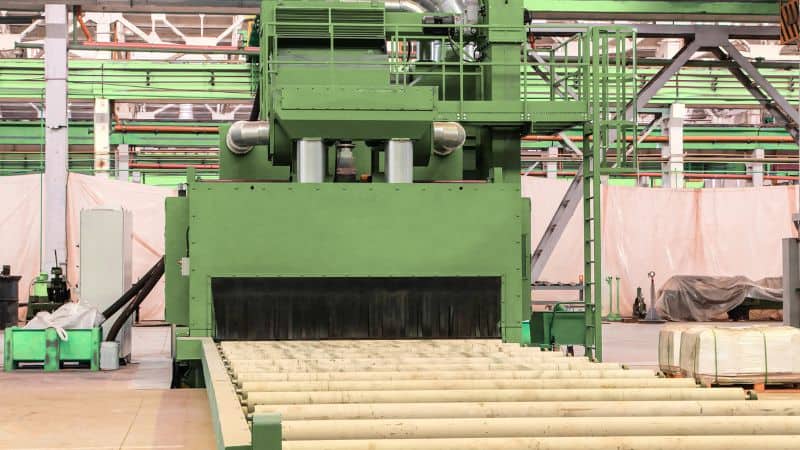
密閉型のショットブラスト機は、システム全体の中核です。主な構成部品は次のとおりです。
- ブラストホイール – 研磨材の流れを作り、方向を制御します。
- 制御システム – 研磨材の速度と流量を調整します。
- キャビネットまたはチャンバー – 安全性と効率性を確保するため、ブラスト領域を囲います。
ショットブラスト機は通常、研磨材や除去物を回収・再利用できるように密閉されたシステムです。キャビネット型、ルーム型、連続搬送トンネル型などがあります。製造現場での部品加工には、この設計が標準的です。船舶や橋、貯蔵タンクなどの大型で動かせない構造物には、屋外で使用する移動式ショットブラスト装置が用いられます。多くの場合、研磨材の回収機能はありません。
ブラストキャビネットとノズル
ブラストキャビネットは、小型部品や細部の処理を行うための密閉空間です。作業者はグローブポートから作業エリアにアクセスし、密閉状態を保って粉じんや研磨材の飛散を抑えます。キャビネットには、空気圧またはホイールの駆動力で研磨材を対象面に投射するノズルが組み込まれていることもあります。
主な特長には、耐久性の高い内張り材、照明、精密作業に適した透明な覗き窓があります。キャビネット内では、硬度と求める仕上がりに応じて、一般にスチールショット、スチールグリット、またはセラミックビーズが使われます。圧力調整式ノズルで洗浄の強さを制御することで、表面を傷めずに繊細な部品を処理できます。
| 構成部品 | 機能 |
|---|---|
| キャビネット本体 | 研磨材と除去物を内部に保持 |
| グローブと覗き窓 | 操作性と視認性を確保 |
| ノズル | 研磨材の噴流を照射 |
回収・ろ過システム
回収システムは、使用済み研磨材を集め、洗浄して再利用します。一般的な構成には、バケットエレベーター、分離器、貯蔵ホッパーなどがあります。これらの部品で使用済み研磨材を回収し、粉じんや破砕片を除去して、清浄な研磨材をブラストホイールまたはノズルに戻します。
ろ過システム(多くの場合、集じん機)は、空気中の微粒子を除去し、視界を確保するとともに作業者を保護します。フィルターには、機械のサイズや風量に応じて、カートリッジ式、バッグ式、サイクロン式などがあります。効率的な回収と粉じん対策により、研磨材の寿命を延ばし、廃棄物を減らし、より安全な作業環境を実現できます。
研磨材の種類
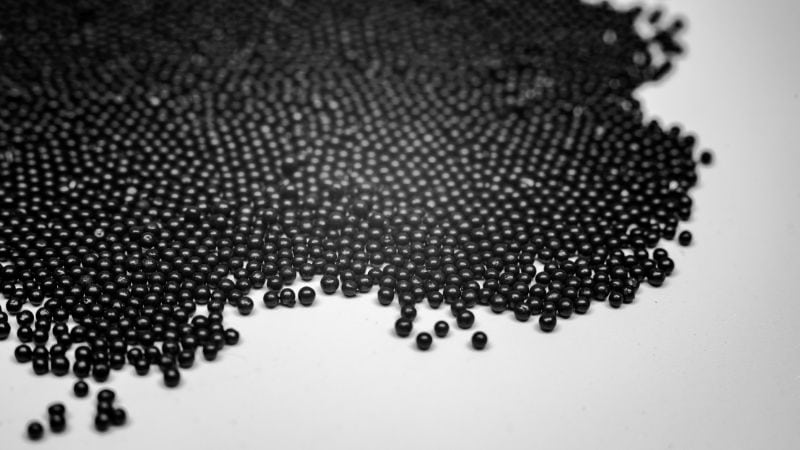
スチールショットとスチールグリット
スチールショットとスチールグリットは、高炭素鋼またはステンレス鋼製の金属研磨材です。球状のスチールショットは均一なピーニングと洗浄を行い、金属部品にかかる応力を軽減します。鋼構造物の錆やスケール、塗料の除去のほか、自動車・航空宇宙部品の強化にも使われます。
サイズや硬度にはさまざまな種類があります。硬化スチールショット(約50~60 HRC)は重負荷の作業に適し、軟質グレード(20~30 HRC)はアルミニウムや非鉄金属に向いています。耐久性が高いため、繰り返し使用でき、安定した表面仕上げが得られます。
| 特性 | 一般的な範囲 | 利点 |
|---|---|---|
| 硬度 | 40~60 HRC | 耐摩耗性が高い |
| 密度 | 約7.8 g/cm³ | 強い衝撃エネルギー |
| 再利用性 | 最大100サイクル | コスト効率 |
スチール系研磨材によるショットブラストは、塗料やコーティングの密着性を高める表面粗さの形成にも役立ちます。適切にろ過して再利用すれば、費用対効果が高く、環境負荷を管理しやすい仕上げ工程になります。
ガラスビーズと酸化アルミニウム
ガラスビーズは、母材を過度に削ることなく、表面の洗浄やピーニング、仕上げを行います。金属、プラスチック、複合材に、滑らかでサテンのような質感をもたらします。非金属で化学的に不活性なため、腐食や汚染を引き起こしません。丸い形状で表面への損傷を抑えられるため、タービンブレードや医療器具などの精密加工や装飾用途に適しています。
酸化アルミニウムは、より鋭利で角張った研磨材です。切削力が高く、塗膜や錆、バリを効率よく除去します。モース硬度で約9という硬さを持つため、深い表面洗浄やエッチングが必要な難削合金や鋼材部品に適しています。
ガラスビーズが表面にやさしい仕上がりをもたらすのに対し、酸化アルミニウムは、塗膜の密着性を高める表面形状を作るための強力な研磨に適しています。どちらの材料も複数回リサイクルできますが、最適な性能を得るには、それぞれに合った噴射圧力とノズル設定が必要です。
その他の研磨材
用途に応じて、さまざまな研磨材が使われます。尿素樹脂またはメラミン樹脂製のプラスチックメディアは、変形させることなく、軟質金属や複合材から塗膜を除去します。クルミ殻やトウモロコシの芯を使った研磨材は、繊細な表面を洗浄し、自動車・航空宇宙分野のメンテナンスで油分を吸着します。こうした有機系の研磨材は熱の蓄積を抑え、軽量部品の損傷を防ぎます。
銅スラグ、ガーネット、セラミックグリットは中程度の硬度を持ち、安全上の理由から珪砂が制限されている現場で広く使われます。表面粗さを制御しやすいため、船舶構造物や建設用鋼材に適しています。
適切な研磨材は、硬度、密度、粒子形状、再利用性を考慮して選びます。これらの条件を対象面に合わせることで、ショットブラストの性能とコストを最適化できます。
用途と業界別の活用例
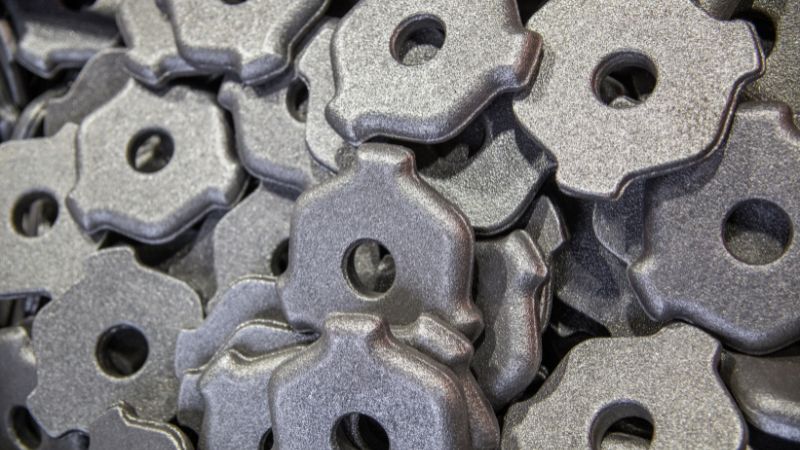
製造・金属加工
製造現場では、塗装、コーティング、溶接の前に、鋳物、鍛造品、金属加工部品の洗浄にショットブラストを使用します。酸化皮膜や残留物を除去することで、コーティングの密着性が高まり、耐久性も向上します。鋼板、梁、機械部品を扱う生産ラインで広く採用されています。
鋳造工場では、タンブラー式やコンベヤ式のブラスト機を使い、小型から中型の部品をまとめて処理します。この工程は洗浄だけでなく、制御された研磨によって金属表面を強化します。
主な用途:
- 鋳鉄・鋼材部品の洗浄
- 溶接スラグや熱処理スケールの除去
- 仕上げ前の歯車、ばね、工具の下地処理
表面の質感を均一に保つことで、品質管理の向上と製品寿命の延長につながります。
建設・造船
建設や造船の現場では、大型鋼構造物に保護コーティングを施す前の下地処理にショットブラストを活用します。鋼製の梁や橋、船体は、腐食を取り除き塗料の密着性を高めるため、徹底した洗浄が必要になることがあります。こうした下地処理により、過酷な環境での塗膜の劣化を防ぎます。
重作業向けに設計された表面処理機は、梁、鋼板、溶接構造物を処理します。これらのシステムは連続稼働し、船舶、パイプライン、海洋プラットフォームに使われる大量の資材を処理します。
主な効果:
| 目的 | 効果 |
|---|---|
| 錆・スケールの除去 | 金属表面をより清浄に |
| 塗料の密着性向上 | 塗膜の寿命延長 |
| 均一な表面仕上げ | 溶接品質の向上 |
造船所で定期的にショットブラストを行うことで、船舶の構造健全性を一定に保ち、検査基準への適合を確実にします。
航空宇宙・特殊部品
航空宇宙分野の製造では、部品の強度と精度を保つため、精密な表面処理が欠かせません。ショットブラストは、寸法を変えることなく、エンジンハウジング、着陸装置、アルミニウム部品から汚染物質を除去します。
より滑らかな仕上がりを得て軟質金属の損傷を避けるため、セラミックやガラスビーズなどの特殊な研磨材がよく使われます。また、噴射条件を適切に管理することで、特に高応力部品の疲労強度を高める表面を作ることができます。
精密洗浄は、コーティングや接着などの後工程も支えます。汚染物質が残ると性能が損なわれるためです。こうした環境では、厳格な工程管理により、各部品が業界の安全・品質基準を満たすようにします。







