
Em High Pressure Die Casting (HPDC), o design do molde é o fator mais crítico que determina o sucesso de um projeto, e a HPDC exige uma filosofia de design diferente de outros processos de fundição.
Os tomadores de decisão como você podem querer saber mais sobre o design da matriz HPDC antes de se envolver com fornecedores de moldes. Esta visão geral visa transmitir conhecimento relevante e explorar os principais elementos do design da matriz, incluindo a construção de moldes, sistemas de gating e runner e prevenção de defeitos.
Fundamentos do HPDC Die Design
O que é fundição de alta pressão?
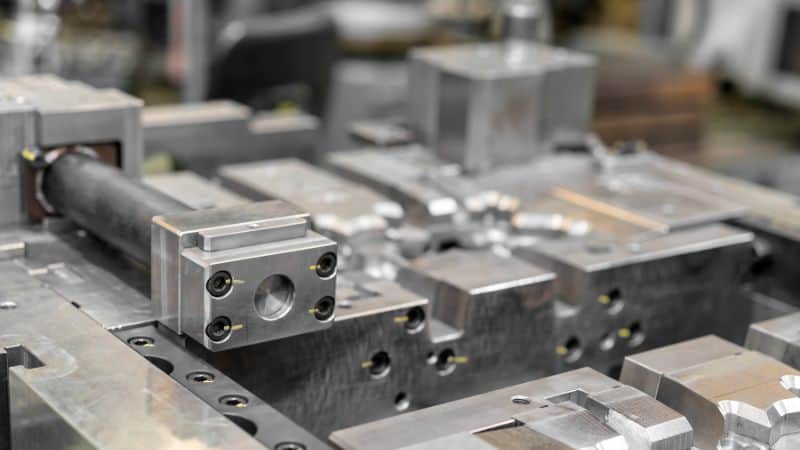
Antes de analisar os detalhes do projeto, é importante compreender os fundamentos da fundição sob pressão (HPDC). Neste processo de conformação de metais, o metal fundido é injetado sob alta pressão num molde de aço endurecido. O molde, também chamado matriz, confere à peça final a forma exata.
Para mais detalhes, você pode consultar nosso blog sobre o processo de fundição sob pressão.
Objetivos Críticos de Design
A matriz HPDC é o componente central de uma máquina de fundição, e seu principal objetivo é alcançar fundições repetíveis de alta qualidade. Os engenheiros projetam linhas de separação, canais de alimentação, pontos de injeção e aberturas para gerenciar como o metal entra e sai da cavidade, e eles se concentram fortemente na precisão dimensional, integridade de fundição e vida útil da produção da matriz.
Esses recursos de design podem influenciar significativamente as operações de negócios com seus benefícios:
Fluxo uniforme de metal (gating equilibrado):
- Função: Para preencher a cavidade do molde uniformemente de todos os pontos de injeção.
- Benefícios: Qualidade previsível e economia de material. Isso elimina pontos fracos, reduz a taxa de sucata e garante consistência.
Ventilação eficaz:
- Função: Deixe o ar preso escapar enquanto o metal fundido preenche a cavidade.
- Benefícios: Impede a porosidade, que cria bolhas escondidas de gás ou ar que enfraquecem severamente a peça. Isso não apenas garante a alta integridade das peças, mas também economiza os custos do processamento secundário para selar a porosidade.
Refrigeração controlada (canais internos):
- Função: Mantenha a taxa e a uniformidade da solidificação sob controle.
- Benefícios: Esse projeto maximiza a saída com tempos de ciclo mais curtos, garantindo precisão repetível. Além disso, o controle de temperatura adequado reduz a fadiga térmica e o estresse no molde, prolongando sua vida útil.
ngulos de projecto adequados:
- Função: Torneiras leves na parede vertical do molde.
- Benefícios: Ele ajuda as peças a ejetar de forma limpa, reduz o trabalho manual e oferece menor tempo de inatividade para limpeza e manutenção, o que é essencial para a fabricação sem luzes e automação de alto volume. Além disso, a liberação fácil evita “arrastamento” ou galanteamento que pode arranhar a superfície da peça ou, pior, danificar a cavidade do molde caro ao longo do tempo.
Espessura de parede apropriada (normalmente 1-3mm para alumínio): Isso minimiza o uso do material, o que economiza custos de material e reduz o peso da peça. Paredes mais finas também ajudam as peças a esfriar mais rápido e uniformemente, permitindo ciclos mais rápidos e reduzindo defeitos de seções grossas.
Processo de Design de Moldes HPDC
Fase 1 – Análise de Fundamentos & Planejamento Colaborativo
Todo o processo começa com uma revisão meticulosa do design da peça, especificações de materiais e metas de produção. Esta fase fundamental, enquanto processual, é onde a estratégia de engenharia está devidamente alinhada com os objetivos de negócios do cliente. As principais análises incluem:
- Função de peça & Geometria: Para garantir que o design da peça seja otimizado para fundição, a estética de equilíbrio, a força e a castabilidade. Materiais específicos como zinco, alumínio e magnésio podem exigir atenção especial.
- Volume de produção & amp; Equipamento: Para adaptar a arquitetura do molde (único vs. multi-cavidade) e garantir a compatibilidade com máquinas-alvo para tempos de ciclo ideais.
- Estratégia de ferramentas: Selecionando aços de ferramentas premium e tratados termicamente (como H13) para componentes principais do molde, garantindo que eles possam suportar o ciclismo térmico e manter a precisão ao longo de toda a sua vida útil.
Essa fase geralmente inclui simulações digitais preliminares para identificar possíveis problemas de enchimento ou resfriamento antecipadamente, diminuindo o risco do projeto antes que qualquer aço seja cortado.
Fase 2 – Design para Manufacturabilidade (DFM) & Otimização Estrutural
Nesta fase, o molde é revisado e otimizado para fabricação (DFM). O objetivo é adaptar a geometria – onde permitido – para garantir uma produção confiável e de alta qualidade.
- Os engenheiros recomendam espessura de parede ideal e uniforme para promover o enchimento uniforme e a solidificação, evitando a deformação.
- Rascunhos e filetes são estrategicamente adicionados para garantir a ejeção de peças limpas e melhorar o fluxo de metal, prolongando a vida útil do molde.
- Características como furos muito pequenos ou detalhes intrincados são identificados como candidatos para usinagem CNC secundária. Esta prática protege pinos de núcleo delicados no molde, reduzindo o tempo de inatividade da manutenção e melhorando a consistência da peça.
Fase 3 – Arquitetura Estratégica de Moldes & Definição de Linha de Partida
A colocação da linha de separação, a costura ou a linha em uma peça acabada onde as duas metades do molde se juntam, é uma decisão fundamental que afeta a qualidade da peça, o custo da ferramenta e a eficiência da produção.
- A superfície de separação é selecionada para minimizar o flash, simplificar a ejeção e garantir que as faces cosméticas ou funcionais críticas sejam formadas em uma única metade para um acabamento superior.
- O layout da cavidade e o sistema de alimentação (pontos de injeção, canais de alimentação, transbordamentos) são projetados como um todo integrado. Isso garante um fluxo de metal equilibrado e sem turbulência para cada cavidade em moldes de várias cavidades, garantindo consistência de parte a parte.
Die Components Visão geral
Um molde HPDC inclui vários componentes principais:
| Componente | Função | Material comum |
|---|---|---|
| Capa morrer | Fixo metade do molde; faces lado da injeção | Aço ferramenta (H13) |
| Ejetor morrer | Metade móvel; ejeta a fundição | Aço ferramenta (H13) |
| Núcleos e inserções | Formar cavidades internas ou detalhes | Liga de aço |
| Canais de refrigeração | Regular a temperatura do molde | Tubos de cobre ou furos perfurados |
| Pinos ejetores | Empurre as peças solidificadas do molde | Aço endurecido |
Design de sistema de alimentação, canal de alimentação e grade
Princípios do Sistema de Gating
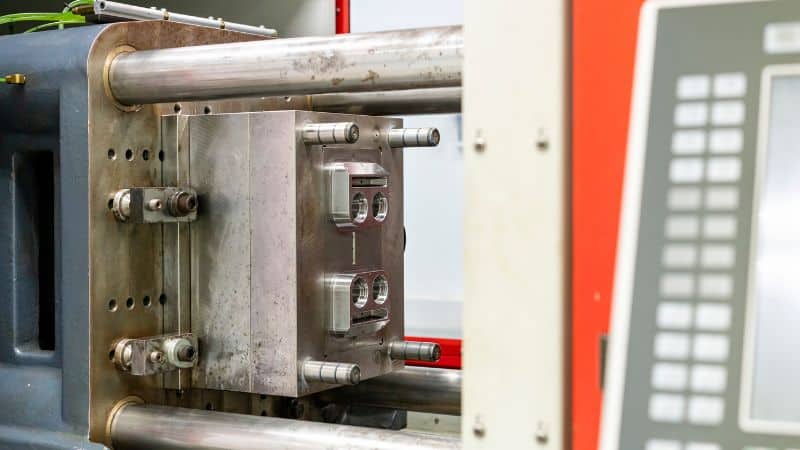
O sistema de gating controla como o metal fundido entra na cavidade da matriz. Ele começa no sprue ou biscoito, continua através do canal de alimentação e termina no ponto de injeção, que se conecta diretamente à cavidade. O tamanho, a forma e a localização desses canais determinam o quão uniformemente a cavidade se enche.
Os designers geralmente visam um padrão de fluxo laminar usando seções transversais simplificadas e mudanças direcionais mínimas. O objetivo é preencher a cavidade rapidamente, mas sem salpicos ou oxidação.
Um sistema de gating bem projetado melhora a integridade da fundição e o tempo de ciclo. Mantém a pressão consistente em todo o molde, o que resulta em menos defeitos e propriedades mecânicas mais uniformes.
Considerações Runner Design
canais de alimentação distribuem metal fundido do sprue para os pontos de injeção. O layout adequado do canal de alimentação garante um fornecimento uniforme de metal para todas as seções do molde. Os designers geralmente escolhem entre canais de alimentação tangenciais e de fãs. canais de alimentação tangenciais guiam a direção do fluxo de forma mais eficaz, enquanto os canais de alimentação de fãs espalham o metal mais amplamente por um ponto de injeção maior.
A seção transversal do canal de alimentação é geralmente trapezoidal ou semicircular para manter o fluxo suave e evitar zonas mortas. Um sistema de canal de alimentação equilibrado tem comprimentos e seções transversais iguais para garantir que cada cavidade se encha na mesma taxa.
Os principais fatores de design incluem:
- Uniformidade de fluxo: evita temperaturas irregulares e solidificação.
- Comprimento curto: reduz a perda de pressão.
- Espessura adequada: Mantém o metal quente o suficiente para alcançar todos os pontos de injeção.
Ajustar a geometria do canal de alimentação também pode influenciar a velocidade do metal e a taxa de resfriamento, ajudando a controlar o encolhimento e a qualidade do acabamento da superfície.
Overflow e Vent Design
Fluxos e aberturas permitem que o gás e o excesso de metal saiam da cavidade durante o enchimento. Sem eles, o ar preso forma vazios, bolhas ou preenchimentos incompletos. No HPDC, as aberturas geralmente se sentam nos pontos mais distantes dos pontos de injeção, onde o ar se reúne à medida que o metal avança.
Os ventiladores devem ser grandes o suficiente para liberar gás, mas pequenos o suficiente para parar o vazamento de metal fundido. Os projetos comuns de ventilação usam slots finos que se conectam a pequenos bolsos transbordantes. Esses bolsos coletam impurezas e o primeiro metal que entra, que pode conter óxidos ou material frio.
Um sistema de ventilação eficaz reduz o tempo de enchimento e estabiliza a pressão da cavidade. Os engenheiros geralmente combinam o design de ventilação e transbordamento com sistemas de vácuo para fundições de alta integridade.
Gestão Térmica e Controle de Solidificação
Layout de canal de refrigeração
A disposição dos canais de refrigeração determina como o calor se desloca pelo molde durante cada ciclo de fundição. Os projetistas combinam canais perfurados em linha reta, canais conformes de refrigeração e canais de resfriamento localizado para manter perfis de temperatura uniformes. Os canais conformes, frequentemente fabricados por manufatura aditiva, acompanham o contorno da cavidade do molde e permitem remover o calor com mais precisão perto de geometrias complexas.
O resfriamento equilibrado reduz os pontos quentes nas áreas de revestimento ou de paredes finas e evita o resfriamento excessivo em zonas menos ativas. Os engenheiros geralmente analisam gradientes térmicos usando ferramentas de simulação para decidir a taxa de fluxo ideal e o espaçamento do canal. Materiais com boa condutividade térmica, como inserções de cobre, podem ajudar em áreas que exigem extração de calor mais rápida.
A temperatura de matriz estável leva a um melhor controle de solidificação, tempos de ciclo mais curtos e vida útil mais longa. Um layout bem projetado reduz o uso de energia e limita a fadiga térmica, melhorando a produtividade e a qualidade da peça.
Estratégias de dissipação de calor
Os dissipadores de calor, internos e externos, ajudam a gerenciar regiões que tendem a reter muito calor. Eles retiram o excesso de energia da superfície da matriz por meio de condução ou fluxo de refrigerante controlado. Materiais comuns incluem ligas de cobre ou compostos à base de grafite, escolhidos por sua alta condutividade térmica e durabilidade.
Os engenheiros muitas vezes colocam dissipadores de calor perto de áreas de fundição mais espessas, onde a solidificação é mais lenta. Combinando-os com microspray ou resfriamento localizado estabiliza ainda mais a temperatura da matriz. Os dissipadores de calor também evitam o excesso de temperatura que poderia causar distorção térmica ou variações dimensionais na fundição.
Simulação de solidificação
A simulação de padrões de solidificação ajuda a prever o fluxo de metal, o encolhimento e a porosidade antes que a matriz seja construída. Ferramentas de software como ADSTEFAN ou FLOW-3D CAST modelam como a liga fundida preenche e resfria dentro da cavidade. Essas simulações revelam onde pode ocorrer solidificação prematura, aprisionamento de ar ou resfriamento desigual.
Ao ajustar as posições da ponto de injeção, a espessura da parede e as taxas de fluxo de resfriamento no modelo digital, os engenheiros podem equilibrar as frentes de solidificação e reduzir as tensões internas. A modelagem preditiva permite decisões baseadas em dados que reduzem o tempo de iteração do projeto e reduzem as taxas de sucata na produção.
Prevenção de defeitos no HPDC Die Design
Métodos de redução de porosidade
Além de ventilação adequada, controle de temperatura de matriz e sistemas de gating equilibrados, há também outros métodos para reduzir a porosidade.
A limpeza do metal desempenha um papel importante. A desgaseificação e a filtração regulares removem as impurezas que promovem a armadilha do gás. Os revestimentos de matriz ajudam a manter temperaturas estáveis e impedem a solidificação localizada que prende as bolhas de gás.
Melhorando a fluidez
A fluidez define a facilidade com que o metal fundido flui através da cavidade da matriz antes de solidificar. A fluidez ruim causa uma variedade de defeitos de fundição, incluindo falhas, fechamentos a frio e defeitos de parede fina. Depende da temperatura do metal, do design do caminho de fluxo e da velocidade de injeção.
A seleção da composição correta da liga também influencia a fluidez. Os metais com melhor comportamento de fundição e baixas taxas de oxidação permitem peças mais finas e precisas. O monitoramento dos parâmetros de injeção por meio de ferramentas de simulação ajuda os engenheiros a otimizar os perfis de velocidade para garantir o preenchimento completo sem turbulência.
Minimizando a fadiga térmica
A fadiga térmica desgasta as superfícies de matriz através de ciclos repetidos de aquecimento e resfriamento. Isso causa rachaduras, erosão e variação dimensional ao longo do tempo. O método de prevenção mais direto é controlar gradientes de temperatura através de canais de resfriamento eficientes e remoção uniforme de calor.
Materiais de matriz de alta qualidade com forte resistência ao choque térmico prolongam a vida útil da ferramenta. Tratamentos de superfície, como revestimentos de nitretação ou cerâmica, adicionam camadas protetoras que limitam a adesão de metal para morrer e danos térmicos.
Cooperar com uma qualidade HPDC Die Designing Company
Um projeto bem-sucedido da HPDC requer uma integração perfeita entre o design do molde e o processo de produção. Um fabricante de matrizes de qualidade deve sempre adotar um processo de design abrangente, pois essas otimizações afetam diretamente a qualidade da peça e facilitam tempos de ciclo eficientes e durabilidade de matrizes a longo prazo em um ambiente de produção.
Se você quiser examinar em detalhes sobre como um fabricante de moldes experiente lida com todo o processo passo a passo, clique aqui para saber mais sobre o sistema de gerenciamento de desenvolvimento avançado do Moldie!







