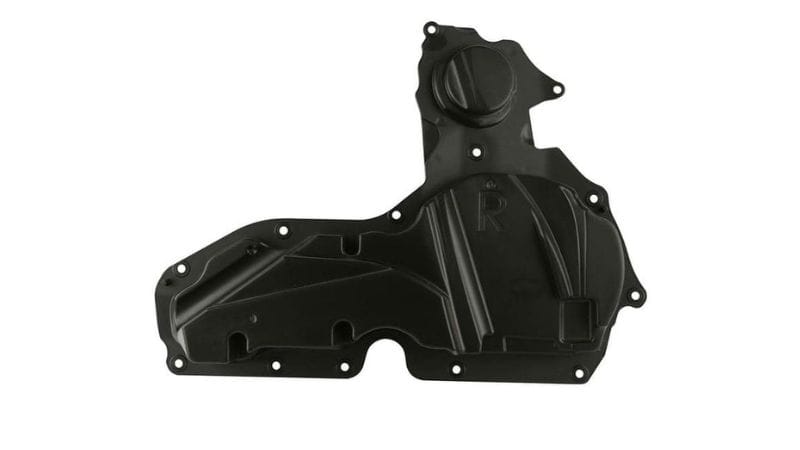
O galvanoplastia é um dos melhores métodos para produzir peças fabricadas com superfícies de alta qualidade, e não se limita apenas ao metal, pois as peças plásticas comuns também podem assumir a aparência e algumas propriedades do metal através do galvanoplastia.
Este guia da Moldie explicará os princípios por trás do serviço de galvanoplastia de plástico, os materiais envolvidos e os métodos usados em diferentes indústrias, para que você possa tomar decisões sólidas para seus projetos e saber o que esperar ao negociar com seus fabricantes de peças plásticas.
Diferenças entre chapeamento de plástico e metal
Os plásticos de revestimento diferem dos metais de galvanoplastia principalmente porque os plásticos não têm condutividade natural. Este gráfico abaixo resume suas principais diferenças.
| Característica | Substrato de metal | Substrato plástico |
|---|---|---|
| Condutividade Elétrica | Naturalmente condutiva | Não condutor |
| Método de Adesão | Ligação direta metal-metal | Requer uma superfície gravada e ativada |
| Camadas Base Comuns | Níquel, cobre | Cobre ou níquel sem eletricidade |
| Fatores de risco | Oxidação, rugosidade superficial | Peeling, baixa adesão |
Materiais para chapeamento em plástico
Plásticos comumente usados para chapeamento
ABS (Acrylonitrile Butadiene Styrene) é o plástico de galvanoplastia mais comum porque sua fase de butadieno permite fácil gravação de superfície e forte adesão metálica. Ele fornece um bom equilíbrio de resistência à resistência e resistência ao calor, tornando-se uma escolha padrão para peças automotivas e de consumo.
As misturas ABS/PC combinam a capacidade de chapeamento do ABS com a resistência à resistência e ao impacto do policarbonato. Esta mistura se adapta a peças que exigem maior resistência sem reduzir a qualidade da superfície.
Outros materiais, como nylon (PA), polipropileno (PP), éter poliéter cetona (PEEK) e polieterimida (PEI), podem ser chapeados após modificação de superfície ou ajuste aditivo.
PP e polietileno (PE) precisam de enchimentos como talco ou carbonato de cálcio para melhorar a rugosidade para melhor adesão.
O PVC e o PLA são menos adequados devido ao calor mais fraco e à resistência química. Para tais materiais, uma tinta metálica adesiva pode às vezes ser usada como uma alternativa decorativa, embora não forneça a mesma durabilidade ou propriedades condutoras que a galvanoplastia.
| Tipo plástico | Facilidade de chapeamento | Casos de uso comum |
|---|---|---|
| ABS | Excelente | Automotivo guarnição, alças |
| ABS/PC | Muito Bom | Caixas, painéis |
| Nylon | Moderado | Peças mecânicas |
| PP | Baixa (necessidade de tratamento) | Tampas de baixo peso |
| PEEK / PEI | Moderado | Componentes de alta temperatura |
Como escolher resinas com base nas características
Uma boa resina de revestimento deve tolerar produtos químicos agressivos durante e agentes de limpeza durante o pré-tratamento.
- O ABS é valorizado pela confiabilidade e valor. Ele permite que o processo de gravação crie uma superfície microscopicamente áspera, garantindo as ligações do revestimento de metal. Isso se traduz em altos rendimentos de produção e acabamentos consistentes para acabamento automotivo, alças de aparelhos e bens de consumo.
- Nylon (PA) é uma escolha poderosa quando seu projeto exige maior resistência, rigidez ou resistência ao calor. Embora a absorção de umidade possa representar um problema, um processo de pré-tratamento controlado ainda pode garantir uma adesão perfeita. Os resultados são peças fortes, mas leves e os benefícios funcionais / decorativos de uma superfície metálica.
- PEEK e PEI oferecem grande desempenho em resistir a temperaturas extremas e produtos químicos agressivos inerentemente. Ele permite que você aplique camadas metálicas uniformes e aderentes que complementam sua estabilidade inata, criando peças que são tanto de alto funcionamento quanto visualmente superiores.
Influência da moldagem por injeção e acabamento de superfície
A moldagem por injeção é uma prática comum na produção de peças plásticas e, como o primeiro passo de todo o processo de fabricação, sua qualidade afeta o quão bem o metal adere às peças plásticas durante a galvanoplastia.
Se o pós-processamento não for implementado adequadamente, os agentes de liberação residual ou a tensão superficial podem causar descamação ou má adesão, e o encolhimento ou deformação desigual mudará a energia da superfície, afetando onde as ligações de revestimento.
Para evitar tais defeitos, os fabricantes de plástico muitas vezes adotam rigoroso controle de qualidade para garantir superfícies lisas e livres de defeitos para gravação e revestimento químico uniforme, usar moldes limpos e evitar danos ao molde para melhorar os resultados do revestimento. Qualquer polimento final da superfície chapeada também é mais eficaz quando o substrato plástico subjacente é liso e livre de defeitos.
Preparação & Processos de galvanoplastia para plástico
Limpeza e Tratamento de Superfícies
Depois de ser ejetado de moldes de injeção, as superfícies das peças plásticas geralmente contêm agentes de liberação de molde, graxa e poeira que impedem que o metal fique. Os detritos são frequentemente limpos com uma solução alcalina ou detergente suave, ou um banho ultra-sônico se houver pequenas fendas.
Um banho de neutralização curto segue para eliminar os álcalis ou ácidos restantes e manter a superfície quimicamente equilibrada. A limpeza adequada garante que os próximos estágios químicos atuem uniformemente, especialmente em formas complexas ou componentes de paredes grossas.
Gravura e ativação com banhos químicos
Nesta etapa, as peças plásticas são gravadas para desenvolver poros microscópicos que seguram o metal firmemente para que possam desenvolver a condutibilidade. A maioria gravura industrial usa uma solução do ácido ou do banho para desbastar a superfície do plástico.
Após a gravação, o plástico ainda não é condutor. Para prepará-lo para o chapeamento, ele passa por dois importantes banhos químicos:
-
Sensibilização: A peça é tratada com uma solução que prima a superfície, tornando-a pronta para atrair partículas de metal.
-
Ativação: Em seguida, é imerso em um banho contendo paládio. Uma reação química deposita partículas de paládio na superfície gravada. Estes agem como os pontos de partida para o revestimento de metal começar a crescer.
A parte é então completamente enxaguada para lavar quaisquer produtos químicos restantes, deixando apenas as sementes de paládio ancoradas para trás. Este passo deve ser feito com cuidado para manter os locais ativos intactos.
Conseguir este estágio de preparação corretamente é crucial. Se a gravação ou ativação não for uniforme, o revestimento de metal final pode ser irregular, fraco ou propenso a descamação. Uma superfície uniforme e bem preparada garante que o revestimento seja forte, consistente e durável.
Criando uma superfície condutora
Uma vez que a superfície é ativada com sementes de paládio, a peça está pronta para receber seu primeiro revestimento metálico – a base condutora essencial. Esta é quase sempre uma camada de cobre.
Esta primeira camada de chapeamento de cobre é aplicada através de chapeamento eletroless, um processo químico (não elétrico). A parte é imersa em uma solução contendo sais de cobre e um agente redutor.
As “sementes” de paládio desencadeiam uma reação controlada, fazendo com que o cobre sólido se acumule partícula por partícula, criando uma casca de metal fina e uniforme em toda a parte – cobrindo geometrias complexas e superfícies internas que a eletricidade não poderia alcançar.
Uma vez que a camada de cobre eletroless estabelece a condutividade total, a peça pode ser movida para um banho de galvanoplastia tradicional e agora está pronta para a fase final de galvanoplastia.
Fase de galvanoplastia
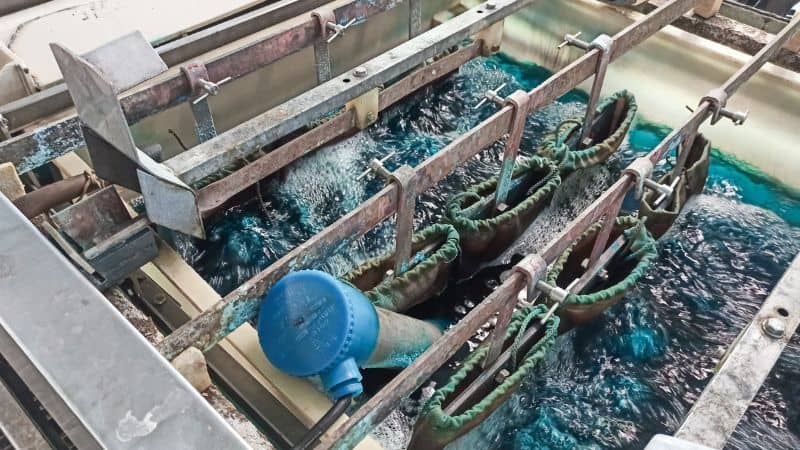
Após a preparação da superfície, a peça entra no processo final de revestimento. O substrato agora condutor é imerso em banhos de eletrólitos sob corrente elétrica controlada para deposição.
Os íons metálicos são reduzidos na superfície do cátodo, depositando uma camada metálica densa e uniforme. Os parâmetros-chave – densidade atual, química do banho, temperatura e tempo de imersão – são calibrados precisamente para alcançar a espessura e as propriedades do alvo.
A qualidade, espessura e propriedades funcionais desta camada metálica são ditadas por um conjunto de parâmetros meticulosamente controlados. Este rigoroso controle garante que o chapeamento atinja as especificações exatas do alvo, seja para maior resistência à corrosão, características de desgaste aprimoradas, condutividade elétrica específica ou um acabamento estético desejado.