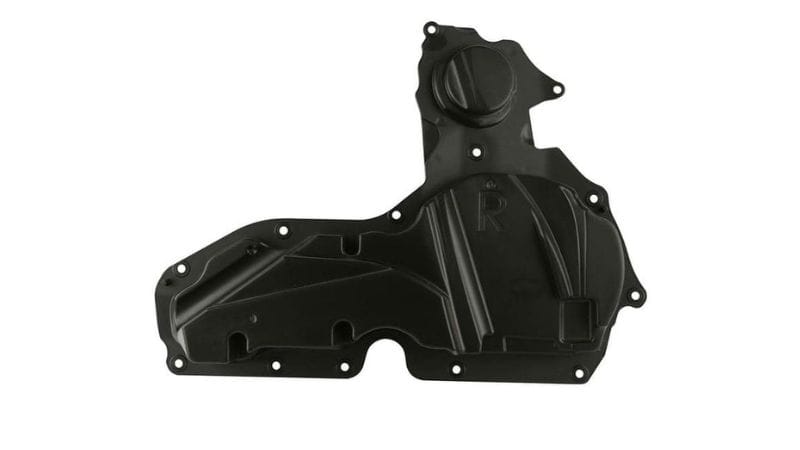
Elektroplating jest jedną z najlepszych metod produkcji wyprodukowanych części o wysokiej jakości powierzchni i nie ogranicza się tylko do metalu, ponieważ zwykłe części z tworzywa sztucznego mogą również nabierać wygląd i niektóre właściwości metalu poprzez elektroplating.
Ten przewodnik z Moldie wyjaśni Ci zasady usługi elektroplatingu tworzyw sztucznych, związane z nim materiały oraz metody stosowane w różnych gałęziach przemysłu, dzięki czemu możesz podejmować solidne decyzje dla swoich projektów i wiedzieć, czego należy się spodziewać podczas negocjacji z producentami części z tworzyw sztucznych.
Różnice między platowaniem tworzyw sztucznych i metalu
Placowanie tworzyw sztucznych różni się od metali elektroplatyzujących głównie dlatego, że tworzywa sztuczne brak naturalnej przewodności. Ten wykres poniżej sumuje ich duże różnice.
| Charakterystyczne | Podstrefa metalu | Podstacja z tworzyw sztucznych |
|---|---|---|
| Przewodność elektryczna | Naturalnie przewodzące | Nieprzewodniczy |
| Metoda uzupełniania | Bezpośredni związek metalowo-metalowy | Wymaga odlepionej i aktywowanej powierzchni |
| Powszechne powlekanie | Nikiel, miedzi | Miedź lub niklu bez elektroniki |
| Czynniki ryzyka | Utlenienie, sztywność powierzchni | Zerwanie, słaba przyczepność |
Materiały do naklejania na tworzywo sztuczne
Plastycy często używane do naklejania
ABS (Acrylonitryl Butadien Styrene) jest najczęstszym plastikiem elektroplateningowym, ponieważ jego faza butadienowa pozwala na łatwe klejenie powierzchni i silne przyleganie do metalu. Zapewnia dobrą równowagę twardości i odporności na ciepło, co sprawia, że standardowy wybór dla części samochodowych i konsumpcyjnych.
Mieszanki ABS/PC łączą zdolność polerowania ABS z wytrzymałością i odpornością na uderzenia poliwęglanu. Ta mieszanina odpowiada częściom, które wymagają większej wytrzymałości bez zmniejszenia jakości powierzchni.
Inne materiały, takie jak nylon (PA), polipropylen (PP), polieterowy keton (PEEK) i polieterymid (PEI), mogą być pokryte po zmianie powierzchni lub dostosowaniu dodatku.
PP i polietylen (PE) potrzebują wypełniaczy, takich jak talk lub węglan wapnia, aby poprawić sztywność dla lepszej przyczepności.
PCV i PLA są mniej odpowiednie ze względu na słabsze ciepło i odporność chemiczną. Do takich materiałów farba metaliczna kleju może być czasami używana jako dekoracyjna alternatywa, choć nie zapewni takich samych właściwości trwałości lub przewodzących jak elektroplating.
| Typ z tworzywa sztucznego | Ease płatkowe | Przypadki powszechnego użycia |
|---|---|---|
| ABS | Doskonale. | Koszulki samochodowe, uchwyty |
| ABS/PC | Bardzo dobrze. | Mieszkalnie, panele |
| Nylon | Umiarkowane | Części mechaniczne |
| PP | Niskie (niezbędne leczenie) | Pokrycia o niskiej masie |
| PEEK / PEI | Umiarkowane | Składniki wysokotemperaturowe |
Jak wybrać opory oparte na cechach
Dobry żywic polerujący musi tolerować surowe chemikalia podczas i środki czyszczące podczas obróbki wstępnej.
- ABS jest ceniony za niezawodność i wartość. Pozwala to proces klejenia na stworzenie mikroskopicznie surowej powierzchni, zapewniając obligacje powłoki metalu. Przekłada się to na wysoką wydajność produkcji i konsekwentne wykończenia dla wykończenia motoryzacyjnego, uchwyty urządzeń i towarów konsumpcyjnych.
- Nylon (PA) jest potężnym wyborem, kiedy Twój projekt wymaga większej wytrzymałości, sztywności lub odporności na ciepło. Mimo że wchłanianie wilgoci może stanowić problem, kontrolowany proces wstępnego obróbki może nadal zapewnić doskonałą przyczepność. Wyniki są mocne, ale lekkie części i funkcjonalne/dekoracyjne korzyści metalowej powierzchni.
- PEEK i PEI oferują wielką wydajność w oporności na ekstremalne temperatury i surowe chemikalia. Pozwala na zastosowanie jednolitych, przylegających warstw metalicznych, które uzupełniają ich wrodzoną stabilność, tworząc części, które są zarówno wysoko funkcjonujące, jak i wizualnie lepsze.
Wpływ formowania i wykończenia powierzchni
Formowanie wtryskowe jest powszechną praktyką w produkcji części z tworzyw sztucznych i jako pierwszy etap procesu produkcji, jego jakość wpływa na to, jak dobrze metal przylega do części z tworzywa sztucznego podczas elektroplatacji.
Jeżeli po przetworzeniu nie jest prawidłowo wdrożone, resztkowe środki uwalniające lub naprężenie powierzchniowe mogą powodować łuszczenie się lub słabą przyczepność, a nierówne skurczenie lub warp zmieniają energię powierzchniową, wpływając na miejsce, gdzie powlekane obligacje.
Aby zapobiec takim wadom, producenci tworzyw sztucznych często przyjmują rygorystyczne sterowanie jakością, aby zapewnić płynne, wolne od wad do jednolitej kleju i polerowania chemicznego, używać czyste formy, i uniknąć uszkodzenia formy, aby poprawić wyniki polerowania. Wszelkie końcowe polerowanie powierzchni płyty jest również najbardziej skuteczne, gdy podstawowy podłoże tworzywa sztucznego jest gładki i bez wad.
Przygotowanie procesów elektroplaterów & do tworzyw sztucznych
Obróbka w zakresie czyszczenia i powierzchni
Po wyrzuceniu z form do wstrzykiwań, powierzchnie części z tworzywa sztucznego często zawierają środki uwalniające pleśń, smar i pył, które zapobiegają przyklejeniu metalu. Odpady są często czyszczone roztworem alkalicznym lub łagodnym detergentem, lub kąpiel ultradźwiękową, jeśli są małe szczeliny.
Krótka kąpiel neutralizacji następuje w celu wyeliminowania pozostałości alkaliz lub kwasów i utrzymać powierzchnię chemicznie zrównoważone. Odpowiednie czyszczenie zapewnia kolejne etapy chemiczne działać równomiernie, zwłaszcza na złożonych kształtach lub grubych komponentów.
Pojmowanie i aktywowanie z wannami chemicznymi
W tym kroku części z tworzywa sztucznego są wytłaczane, aby rozwijać mikroskopowe pory, które mocno trzymają metal, aby mogły rozwijać przewodność. Większość klejenia przemysłowego wykorzystuje kwas lub łazienkę roztwór do szorowania powierzchni plastiku.
Po lepeniu, tworzywo sztuczne nie jest jeszcze przewodzące. Aby przygotować go do polerowania, przechodzi przez dwie ważne kąpiele chemiczne:
-
Czucie: Część jest leczona roztworem, który preprecyzuje powierzchnię, dzięki czemu jest gotowa do przyciągnięcia cząstek metalu.
-
Aktywacja: Następnie, jest zanurzona w kąpieli zawierającej pallad. Reakcja chemiczna znosi cząstki palladu na powierzchni struszonej. Działają one jako punkt wyjścia dla metalu polerowania, aby zacząć rosnąć.
Część jest następnie dokładnie spłukany, aby zmyć resztki chemikaliów, pozostawiając tylko zakotwiczone nasiona palladu. Krok ten musi być wykonany starannie, aby utrzymać aktywne miejsca nienaruszone.
Uzyskanie tego etapu przygotowania jest kluczowe. Jeśli lepienie lub aktywacja nie jest nawet, końcowe powłoki metalowe może być patchyczne, słabe, lub podatne na łuszczenie. Jednolita, dobrze przygotowanej powierzchni zapewnia poszycie będzie silne, konsekwentne i trwałe.
Tworzenie powierzchni przewodniej
Gdy powierzchnia zostanie aktywowana z nasionami palladu, część jest gotowa do otrzymania pierwszej powłoki metalu – podstawowej fundacji przewodniczej. Jest to prawie zawsze warstwa miedzi.
Pierwsza miedziana warstwa powlekania jest stosowana w procesie powlekania bezelektrycznego, chemicznym (nie elektrycznym). Część ta jest zanurzona w roztworze zawierającym sole miedziane i redukującym.
Pallad „nasiona” wywołują kontrolowaną reakcję, powodując stałą miedź do budowania cząstek po części, tworząc cienką, jednolitą powłokę metalową na całej części – nawet pokrywającą złożone geometria i wewnętrzne powierzchnie, do których elektryczność nie mogła dojść.
Gdy bezelektroiczna warstwa miedzia ustali pełną przewodność, część może zostać przeniesiona do tradycyjnej kąpieli elektroplaterów i jest już gotowa na końcową fazę elektroplaterów.
Etap elektroplatyzacji
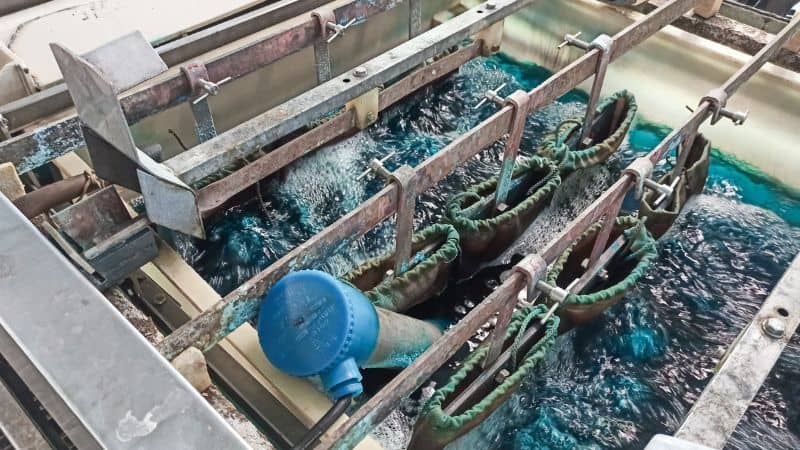
Po przygotowaniu powierzchni część wchodzi do procesu naklejania końcowego. Obecnie-przewodniczy substrat jest zanurzony w kąpieli elektrolitowych pod sterowanym prądem elektrycznym do depozycji.
Ionty metalowe są zredukowane na powierzchni katody, depozytując gęstą, jednolitą warstwę metaliczną. Parametry kluczowe – gęstość, chemia, temperatura i czas zanurzenia – są dokładnie kalibrowane, aby osiągnąć grubość celu i właściwości.
Jakość, grubość i właściwości funkcjonalne tej warstwy metalicznej dyktuje zestaw skrupulatnie sterowanych parametrów. Ta rygorystyczne sterowanie zapewnia poszycie osiąga dokładne specyfikacje docelowe, niezależnie od tego, czy dla zwiększonej odporności na korozję, ulepszonych cech zużycia, konkretnej przewodności elektrycznej, czy też pożądanej wykończenia estetycznej.