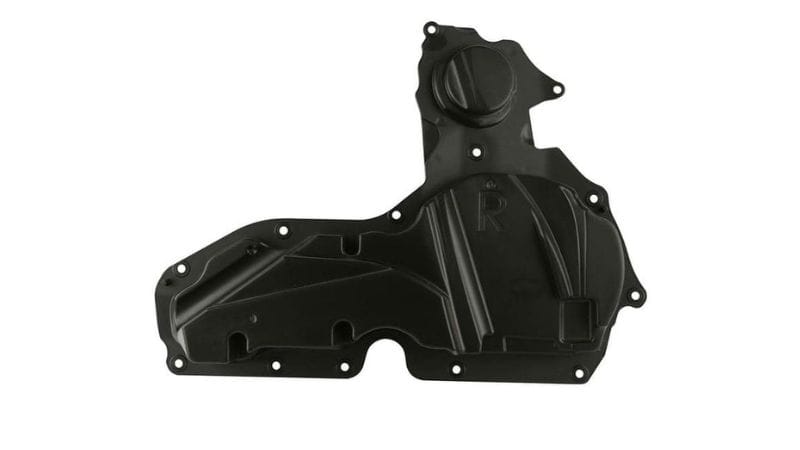
Электроплирование является одним из наилучших методов производства изготовляемых деталей с высококачественными поверхностями, и оно не ограничивается только металлом, поскольку обычные пластиковые детали могут также приобретать внешний вид и некоторые свойства металла в результате электрошокирования.
В этом руководстве Moldie объясняет принципы гальванического покрытия пластика, используемые материалы и методы, применяемые в разных отраслях. Это поможет вам принимать обоснованные решения по проектам и понимать, чего ожидать при переговорах с производителями пластиковых деталей.
Различия между пластиком и металлом
Платящие пластики отличаются от электрошокирующих металлов главным образом из-за отсутствия естественной проводимости пластмасс.
| Характеристики | Металлический субстрат | Пластиковая субстрата |
|---|---|---|
| Проводимость электрооборудования | Естественно токопроводящий | Непроводимость |
| Метод сцепления | Прямая связь между металлом и металлом | Требует выдержанной и активированной поверхности |
| Общие базовые слои | никель, медь | Беспроводная медь или никель |
| Факторы риска | Окисление, неровность поверхности | Очистка, плохое сцепление |
Материалы для нанесения пластика
Пластмассы, обычно используемые для нанесения пластиков
ABS (акрилонитрилбутадиенстирол) — наиболее распространённый пластик для гальванического покрытия, поскольку бутадиеновая фаза позволяет легко протравливать поверхность и обеспечивает прочное сцепление с металлом. Материал сочетает ударную вязкость с термостойкостью, поэтому является стандартным выбором для автомобильных и потребительских деталей.
Смеси ABS/PC сочетают способность ABS принимать гальваническое покрытие с прочностью и ударостойкостью поликарбоната. Такая смесь подходит для деталей, которым нужна повышенная прочность без ухудшения качества поверхности.
Другие материалы, например нейлон (PA), полипропилен (PP), полиэфирэфиркетон (PEEK) и полиэфиримид (PEI), можно покрывать металлом после модификации поверхности или корректировки состава добавок.
PP и полиэтилен (PE) нуждаются в наполнителях, таких, как тальк или карбонат кальция, для улучшения шероховатости в целях улучшения сцепления.
В случае таких материалов в качестве декоративной альтернативы может иногда использоваться клейкая металлическая краска, хотя она не обеспечивает такой же долговечности или токопроводящих свойств, как электрошокировка.
| Пластиковый тип | Облегчение | Примеры общего использования |
|---|---|---|
| ABS | Отлично. | Автомобильная отделка, ручки |
| ABS/PC | Очень хорошо. | Жилье, панели |
| Нейлон | Умеренный | Механические части |
| PP | Низкий (потребность в лечении) | Надбавка с низким весом |
| ПЭЭК/ПЭИ | Умеренный | Высокотемпературные компоненты |
Как выбирать сосны на основе особенностей
Хорошая смола из обшивки должна выдерживать жесткие химикаты во время предварительной обработки и очищающие средства.
- ABS ценят за надёжность и доступную стоимость. Травление создаёт микроскопически шероховатую поверхность, обеспечивая сцепление с металлическим покрытием. Это позволяет получать высокий выход годных изделий и стабильную отделку для автомобильных молдингов, ручек бытовой техники и потребительских товаров.
- Nylon (PA) — это мощный выбор, когда дизайн требует большей прочности, жесткости или теплостойкости. Хотя поглощение влаги может создать проблемы, контролируемый процесс предварительной обработки может обеспечить идеальное сцепление. Результаты являются сильными, но легковесными частями и функциональными/декоративными преимуществами металлической поверхности.
- PEEK и PEI предлагают отличные результаты в борьбе с экстремальными температурами и жесткими химикатами по своей природе. Это позволяет применять однородные, скрепленные металлические слои, которые дополняют их врожденную стабильность, создавая элементы, которые являются как высокофункциональными, так и визуально улучшенными.
Влияние литья под давлением на качество поверхности
Литьё под давлением широко применяется при производстве пластиковых деталей и является первым этапом всего производственного процесса. Его качество влияет на то, насколько хорошо металл будет сцепляться с пластиковыми деталями при гальваническом покрытии.
Если послепереработка не осуществляется надлежащим образом, остаточные агенты или поверхностный стресс могут вызывать очистку или плохое сцепление, а неравномерное сокращение или износ приведет к изменению поверхностной энергии, что повлияет на место покрытия.
Для предотвращения таких дефектов производители пластиковых деталей часто применяют строгий контроль качества: обеспечивают гладкую поверхность без дефектов для равномерного химического травления и нанесения покрытия, используют чистые пресс-формы и предотвращают их повреждение. Финишная полировка поверхности с покрытием также наиболее эффективна, если пластиковая основа гладкая и не имеет дефектов.
В. Процессы подготовки и электрошокирования пластмасс
Уборка и обработка поверхностей
После извлечения из пресс-форм поверхности пластиковых деталей часто покрыты разделительными составами, смазкой и пылью, мешающими сцеплению металла. Загрязнения обычно удаляют щелочным раствором или мягким моющим средством; при наличии мелких углублений используют ультразвуковую ванну.
Затем деталь ненадолго помещают в ванну нейтрализации, чтобы удалить остатки щёлочи или кислоты и восстановить химический баланс поверхности. Тщательная очистка обеспечивает равномерную работу последующих химических этапов, особенно на деталях сложной формы или с толстыми стенками.
Посещение и активация с использованием химических ванн
На этом этапе пластиковые части вытягиваются для развития микроскопических пор, которые прочно удерживают металл, чтобы развить проводимость.
После травки пластик еще не кондуктивный. Чтобы подготовить его к обшивке, он проходит через две важные химические ванны:
-
Сенсибилизация: Часть обрабатывается раствором, который расщепляет поверхность и позволяет ей привлекать металлические частицы.
-
Активация: Затем онс погружается в ванну, содержащую палладий. Химическая реакция отбрасывает частицы палладия на выдержанную поверхность. Они служат отправными точками для начала роста металлической обшивки.
Затем эта часть тщательно промывается, чтобы смыть остатки химических веществ, оставляя позади только якорные семена палладия.
Для того чтобы сделать эту подготовительную стадию правильной, важно, чтобы в случае, если герметизация или активация даже не происходит, конечное металлическое покрытие могло быть щекотливым, слабым или склонным к плавке, однородная, хорошо подготовленная поверхность обеспечивала, чтобы покрытие было сильным, последовательным и прочным.
Создание токопроводящей поверхности
Как только поверхность активируется семенами палладия, она готова получить свое первое металлическое покрытие — необходимое токопроводящее основание, которое почти всегда представляет собой слой меди.
Этот первый слой медной обшивки наносится с помощью электрообшивки, химического (не электрического) процесса, который погружается в раствор, содержащий медные соли и редукционный агент.
Палладиум «семена» вызывает контролируемую реакцию, вызывая образование твердой меди для получения частиц по частицам, создавая тонкий, однородный металлический корпус на всей части, даже покрывая сложные геометрии и внутренние поверхности, до которых не могли добраться электричество.
Как только медный слой без электрозащиты установит полную проводимость, часть может быть перенесена в традиционную электрошокирующую ванну и в настоящее время готова к заключительной фазе электрошокирования.
Электрическая фаза
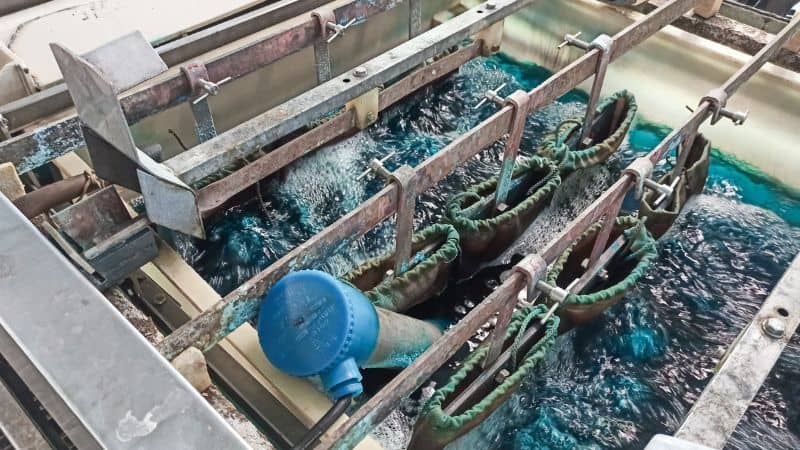
После подготовки поверхности деталь переходит на заключительный этап нанесения покрытия. Проводящую основу погружают в электролитические ванны, где металл осаждается под действием контролируемого электрического тока.
Ионы металла восстанавливаются на поверхности катода, формируя плотный равномерный металлический слой. Для достижения требуемой толщины и свойств точно калибруют основные параметры: плотность тока, состав электролита, температуру и время погружения.
Качество, толщина и функциональные свойства этого металлического слоя определяются комплексом тщательно регулируемых параметров, который обеспечивает, чтобы нанесение покрытий соответствовало конкретным целевым спецификациям, будь то повышенная коррозионная стойкость, улучшенные характеристики износа, специфическая электрическая проводимость или желаемый эстетический хребет.