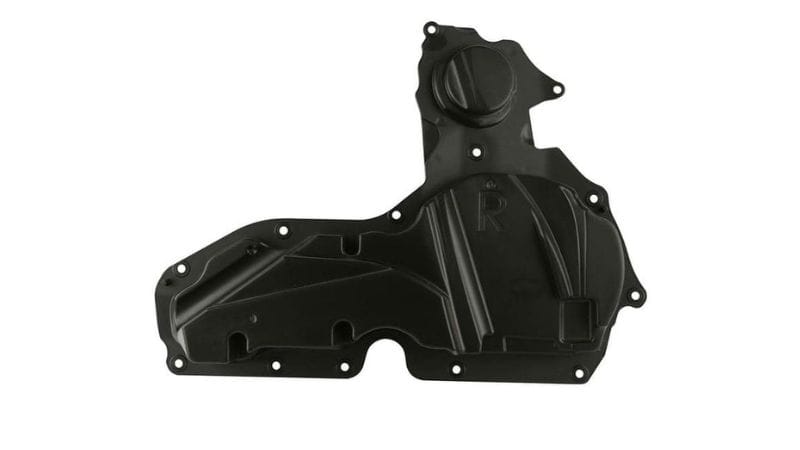
Електроплатинг је једна од најбољих метода за производњу производње делова са висококвалитетним површинама, и не само да је ограничена на само метал, јер обични пластични делови такође могу да наступају и на изглед и нека својства метала кроз електроплатинг.
Овај водич компаније Moldie објашњава начела галванизације пластике, коришћене материјале и методе које се примењују у различитим индустријама. Тако ћете моћи да доносите информисане одлуке за своје пројекте и знате шта да очекујете у разговору са произвођачима пластичних делова.
Разлике између пластике и метала
Пластирање пластике се разликује од електроплатирајућих метала углавном зато што пластика нема природну преводљивост.
| карактеристично | Метална супстрата | Пластична супстрата |
|---|---|---|
| Електрична кондиционалност | Природно проводиво | Неизводљиво |
| Метод лепљења | Директна метална до метална веза | Захт› ијева угравирану и активирану површину |
| Уобичајени слојеви базе | Никел, бакар | Електромагнетни бакар или никел |
| Фактори ризика | оксидација, површина грубоћа | Пеелинг, јадна адхезија |
Материјали за пластирање на пластици
Пластика за пластирање
ABS (акрилонитрил-бутадиен-стирен) најчешћа је пластика за галванизацију јер његова бутадиенска фаза омогућава лако нагризање површине и снажно пријањање метала. Пружа добар однос жилавости и отпорности на топлоту, због чега је стандардни избор за аутомобилске делове и производе широке потрошње.
Мешавине ABS-a и PC-a комбинују могућност галванизације ABS-a са жилавошћу и отпорношћу поликарбоната на ударце. Погодне су за делове којима је потребна већа чврстоћа без смањења квалитета површине.
Други материјали, попут најлона (PA), полипропилена (PP), поли(етер-етер-кетона) (PEEK) и поли(етер-имида) (PEI), могу се галванизовати након измене површине или прилагођавања адитива.
PP-u и полиетилену (PE) потребна су пунила попут талка или калцијум-карбоната како би се повећала храпавост површине и побољшало пријањање.
PVC и PLA мање су погодни због слабије отпорности на топлоту и хемикалије. За ове материјале понекад се као декоративна алтернатива може користити метализована боја са лепком, али она не пружа исту трајност и електричну проводљивост као галванизација.
| Пластични тип | Лако стављање | Уобичајено коришћење слова |
|---|---|---|
| ABS | Одлично. | Аутоматско исечање, ручке |
| ABS/PC | Врло добро. | Куће, панели |
| Најлон | Умерено | Механички делови |
| PP | низак (потребан третман) | Омоти ниске тежине |
| ПИЕК / ПИ | Умерено | Компоненте високе температуре |
Како изабрати ставке на основу могућности
Добра смола мора толерисати грубе хемикалије током и средство за чишћење током пре лечења.
- ABS је цењен због поузданости и повољне цене. Омогућава да се нагризањем створи микроскопски храпава површина за чврсто везивање металне превлаке. Тако се постижу високи производни приноси и уједначена завршна обрада аутомобилских украсних делова, ручки кућних апарата и робе широке потрошње.
- Најнол (ПА) је моћан избор када ваш дизајн захтева већу снагу, укоченост или отпор топлоте. Иако апсорпција влаге може представљати проблем, контролисани процес пре обраде може и даље да осигура савршену прилагођавање. Резултати су јаки, али лаки делови и функционалне/декоративне користи металне површине.
- ПЕЕК и ПЕИ нуде одличне перформансе у одолевању екстремним температурама и грубим хемикалијама. Омогућава вам да примените униформне, придржане металне слојеве који допуњују своју урођену стабилност, стварајући делове који су и високофункционалан и визуелно супериорни.
Утицај на м› ијењање и завршетак ињекције
Ињекција обликовање је уобичајена пракса у производњи пластичних делова, и као први корак у целом процесу производње, његов квалитет утиче на то колико се метал придржава за пластичне делове током електроплатирања.
Ако се после обраде не спроведе како треба, преостали агенти ослобађања или стрес на површини могу да узрокују лупење или лоше причвршћивање, а неравномерно смањење или изопачење ће променити енергију површине, утицајући на место где су облоге веза.
Да би спречили овакве дефекте, произвођачи пластике често усвојују строгу контролу квалитета како би обезбедили глатке, без дефекта површине за ујединствено хемијско утапање и пластирање, користе чисте калупе и избегавају оштећење калупа да би побољшали исходе пластмаса.
Припрема ~@ ¦Амп¦Amp¦ електроплатинг процеса за пластику
Третман чишћења и површине
Након вађења из калупа за бризгање, на површини пластичних делова често остају средства за одвајање из калупа, маст и прашина који спречавају пријањање метала. Нечистоће се обично уклањају алкалним раствором или благим детерџентом, а код уских пукотина може се користити ултразвучна купка.
Следи кратка купка за неутрализацију преосталих алкалија или киселина и хемијско уравнотежење површине. Правилно чишћење обезбеђује равномерно деловање наредних хемијских фаза, нарочито код сложених облика и компоненти са дебелим зидовима.
Етхинг и активирање са хемијским купкама
У овом кораку пластични делови се хемијски нагризају како би настале микроскопске поре које чврсто задржавају метал и омогућавају електричну проводљивост. У већини индустријских поступака за нагризање користи се киселина или раствор у купки који храпави површину пластике.
Након еттинга, пластика још није проводива.
-
Осјећај: део се третира раствором који отвара површину, што га чини спремним за привлачење металних честица.
-
Активација: Затим се део урања у купку која садржи паладијум. Хемијска реакција наноси честице паладијума на нагризену површину. Оне служе као почетна места за раст металне превлаке.
Део се затим темељно испира како би се уклониле преостале хемикалије и остала само везана језгра паладијума. Овај корак мора се обавити пажљиво како би активна места остала нетакнута.
Ако ова фаза припреме није чак ни кључна. Ако није чак ни припрема или активирање, коначна метална облога може бити замршена, слаба, или склона да се љуља. Униформна, добро припремљена површина обезбеђује да ће плавање бити јака, доследна и трајна.
Стварање проводљиве површине
Када се површина активира семеном паладијума, део је спреман да прими свој први метални облог – суштински преводљиви темел.
Овај први слој бакра се примењује електронским платингом, хемијским (не електричним) процесом. Део је утопљен у раствор који садржи бакарне соли и средство за смањење.
Паладијум „семена“ покреће контролисану реакцију, узрокујући чврсти бакар да изгради честице по честице, стварајући танке, униформне металне шкољке преко целог дела – чак и покривајући комплексне геометрије и унутрашње површине које струја није могла да достигне.
Када електронски бакарни слој успостави пуну преводљивост, део може бити премештен у традиционалну купатило за електроплатирање и сада је спреман за завршну фазу електроплатирања.
Фаза електроплатовања
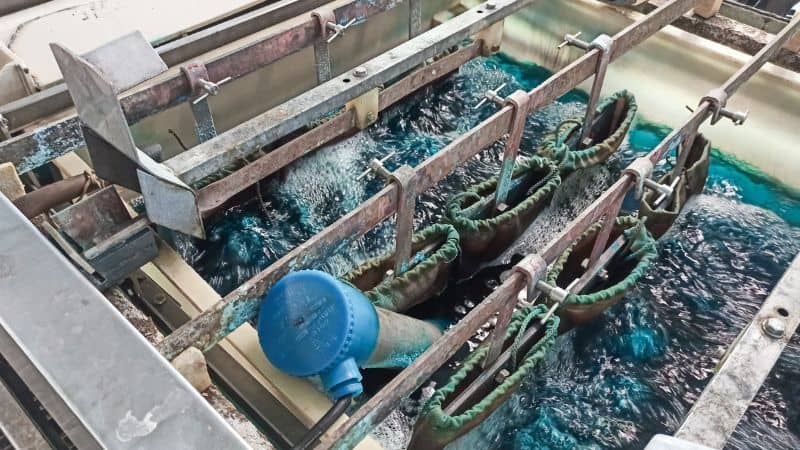
Након припреме површине, део улази у завршни процес плавања. Садашњи производни субстрат је утопљен у електролитне купатила под контролом електричне струје за одлагање.
Метални иони су смањени на катадној површини, депонирајући густи, униформни метални слој, кључни параметри – текућа густина, хемија купатила, температура и време потапања – тачно су калибрисани да би постигли дебљину циља и својства.
Квалитет, дебљина и функционална својства овог металног слоја диктира пакет педантно контролисаних параметара. Ова строга контрола обезбеђује да платинг постиже тачне циљне спецификације, било за побољшани отпор корозије, побољшане карактеристике ношења, специфичну електричну преводљивост или жељену естетску завршетак.