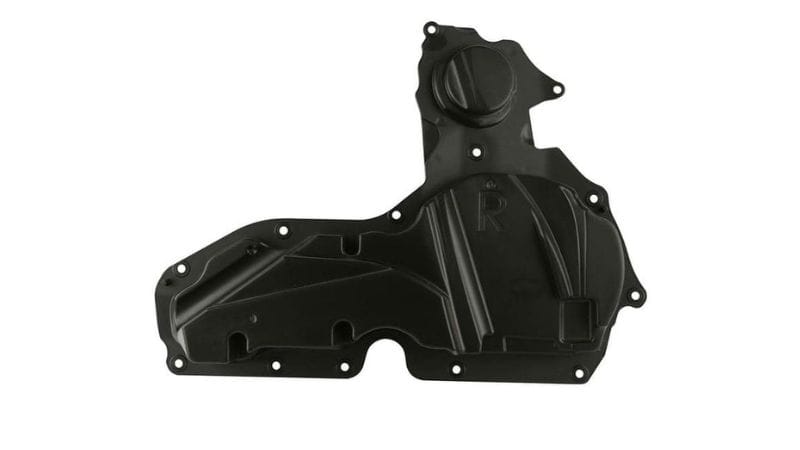
Електроплатирането е един от най-добрите методи за производство на произведени части с висококачествени повърхности и не е ограничено само до метал, тъй като обикновените пластмасови части също могат да се възползват от външния вид и някои свойства на метал чрез електроплатиране.
Този пътеводител от Moldie ще ви обясни принципите зад пластмасова електропластмасова услуга, включените материали и методите, използвани в различните индустрии, така че можете да вземете здрави решения за вашите проекти и да знаете какво да очаквате, когато преговаряте с вашите пластмасови производства.
Разлики между пластмаса и метал
Пластирането на пластмаси се различава от електропластиращите метали главно, защото на пластмасите им липсва естествена превеждамост. Тази графика по-долу сумира основните им различия.
| Характеристични | Метален субстрат | Пластмасов субстрат |
|---|---|---|
| Електрическата проводимост | Естествено проводим | Непроводствено |
| Метод на лепене | Пряка метална до метална връзка | Изисква нарязана и активирана повърхност |
| Чести основни слоеве | Никел, мед | Мед или никел без електричество |
| Рискови фактори | Оксидация, повърхностна грубост | Пеелинг, бедна адхезия |
Материали за пластмаса
Пластмаси, които обикновено се използват за наплащане
ABS (Акрилонитрил Бутадиен Стирен) е най-често срещаната електропластична пластмаса, тъй като неговата бутадиена фаза позволява лесна повърхностна и силна прикрепване на метал. Тя осигурява добър баланс на твърдост и топлосъпротивление, което го прави стандартен избор за автомобилни и потребителски части.
Смесите ABS/PC комбинират способността на ABS за плаване с твърдостта и устойчивостта на поликарбонат. Тази смес отговаря на части, които изискват по-висока сила, без да намаляват качеството на повърхността.
Други материали, като найлон (PA), полипропилен (PP), полиетерен кетон (PEEK) и полиетимид (PEI), могат да бъдат обзаведени след промяна на повърхността или корекция на добавката.
PP и полиетилен (PE) се нуждаят от пълнители като талк или калциев карбонат, за да се подобри грубостта за по-добро адхезия.
PVC и PLA са по-малко подходящи поради по-слаба топлина и химична устойчивост. За такива материали понякога може да се използва лепило метална боя като декоративна алтернатива, въпреки че тя няма да осигури същите устойчиви или проводителни свойства като електроплатинг.
| Пластмасов тип | Изплащане на лесното тегло | Случаи за често използвана употреба |
|---|---|---|
| ABS | Чудесно. | Автомотивен трим, дръжки |
| ABS/PC | Много добре. | Жилищни къщи, панели |
| Найлон | Средни | Механични части |
| PP | Ниско (необходимо лечение) | Покривки с ниско тегло |
| ПИК / ПИК | Средни | Компоненти с висока температура |
Как да избирате останки въз основа на функциите
Една добра смола за плаване трябва да толерира сурови химикали по време на и почистващи средства по време на предварителната обработка.
- ABS е ценен за надеждността и стойността. Тя позволява процеса на ендхинг да се създаде микроскопично груба повърхност, като се гарантира облицовката на металното покритие. Това се превежда до високи производствени доходи и последователни завършеци за автомобилни трими, уредни дръжки, и потребителски стоки.
- Nylon (PA) е мощен избор, когато дизайнът Ви изисква по-голяма сила, твърдост или топлосъпротивление. Въпреки че влагата може да представлява проблем, контролиран процес на преобработка все още може да осигури перфектна адхезия. Резултатите са силни, но леки части и функционални / декоративни ползи на метална повърхност.
- PEEK и PEI предлагат отлични резултати в съпротивлението на екстремни температури и сурови химикали в природозащитни условия. Тя ви позволява да прилагате еднакви, придържащи се метални слоеве, които допълват вродената им стабилност, създавайки части, които са както високофункционални, така и визуално по-високи.
Влияние на инжектирането и повърхностно завършване
Инжектирането е обичайна практика в производството на пластмасови части и като първата стъпка от целия производствен процес, качеството му засяга колко добре металът се придържа към пластмасови части по време на електроплатирането.
Ако след обработката не се прилага правилно, остатъчните средства за освобождаване или повърхностния стрес могат да предизвикат лупене или лошо закрепване, а неравномерното свиване или изкривяване ще променят повърхностната енергия, засягаща облицовката.
За предотвратяване на такива дефекти производителите на пластмасови изделия често прилагат строг контрол на качеството, за да осигурят гладки повърхности без дефекти за равномерно химическо ецване и галванично покритие, използват чисти матрици и предотвратяват повреждането им, за да подобрят резултата от покритието. Финалното полиране на покритата повърхност също е най-ефективно, когато основата от пластмаса е гладка и без дефекти.
Приготвяне на електропластични процеси за пластмаса
Почистване и повърхностна обработка
След изваждане от матриците за шприцване по повърхността на пластмасовите детайли често има разделителни агенти, грес и прах, които пречат на метала да полепне. Замърсяванията обикновено се отстраняват с алкален разтвор или мек почистващ препарат, а при малки процепи — с ултразвукова вана.
Къса неутрализираща баня следва да елиминира остатъка от алкали или киселини и да поддържа повърхността химически балансиран. правилното почистване гарантира, че следващите химически етапи действат равномерно, особено върху сложни форми или дебели стени компоненти.
Отглеждане и активиране с химически бани
В тази стъпка, пластмасовите части са ектратирани, за да се развият микроскопични пори, които държат метал твърдо, така че те да могат да развият проводимост. Повечето промишлени еттинг използва киселина или вана разтвор, за да се свие повърхността на пластмаса.
След разтваряне пластмасата все още не е проводима. За да я подготвите за подплата, тя преминава през две важни химични вани:
-
Чувствително: Частта се третира с разтвор, който поставя повърхността и я прави готова да привлече метални частици.
-
Активиране: След това се потопява в баня, съдържаща паладий. Химическата реакция поставя частици от паладий върху едрата повърхност. Те действат като начална точка за металното плаване да започне да расте.
След това частта се измива напълно, за да се измият всички остатъчни химикали, оставяйки само закотвените паладиеви семена зад себе си. Тази стъпка трябва да се направи внимателно, за да запази активните места непокътнати.
В този етап на приготвяне е от решаващо значение. Ако еталонирането или активирането не е дори, окончателното метално покритие може да бъде замъглено, слабо, или склонно да се лъска. Униформната, добре подготвена повърхност осигурява на пластмаса ще бъде силен, последователен и траен.
Създаване на проводителна повърхност
След като повърхността се активира със семена от паладиум, частта е готова да получи първото си метално покритие – основната проводителна основа. Това почти винаги е слой мед.
Този първи меден платинг слой се прилага чрез без електромагнитно платинг, химичен (не електрически) процес. Частта се потопява в разтвор, съдържащ медни соли и редуциращо средство.
Паладиумът „семена“ предизвиква контролирана реакция, причиняваща твърда мед да се изгради частици по частици, създавайки тънка, еднаква метална обвивка над цялата част – дори покриваща комплексни геометрии и вътрешни повърхности, които електричеството не може да достигне.
След като безелектронният меден слой установи пълна проводимост, тази част може да бъде преместена към традиционната електроплатираща баня и сега е готова за последната фаза на електроплатиране.
Електропластираща фаза
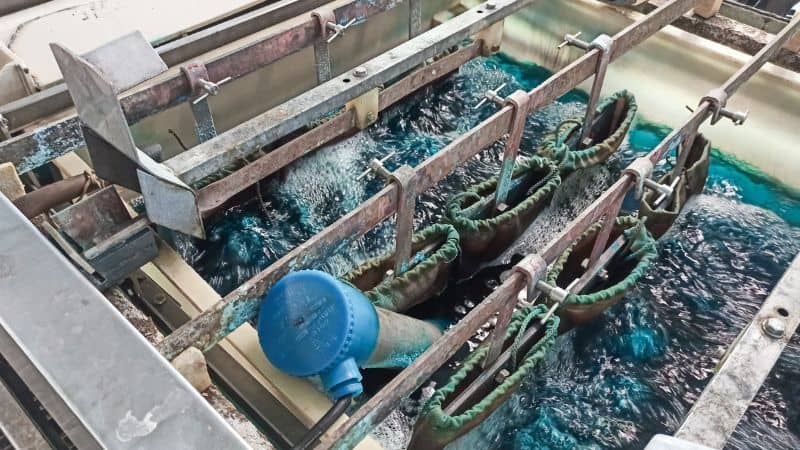
След подготовката на повърхността, частта влиза в окончателния процес на плаване. Сегашният производствен субстрат се потопява в електролитни вани под контролиран електрически ток за подаване.
Метални йони се намаляват на повърхността на катадода, депозирайки плътен, единичен метален слой. Ключови параметри – текущата плътност, химията на вана, температурата и времето на потапяне – са точно калибрирани, за да се постигне целева дебелина и свойства.
Качеството, дебелината и функционалните свойства на този метален слой са диктирани от комплект от педантично контролирани параметри. Този строг контрол гарантира, че платингът постига точните целеви спецификации, независимо дали за подобрена устойчивост на корозията, подобрени характеристики на износване, специфична електрическа проводимост или желана естетически завършек.