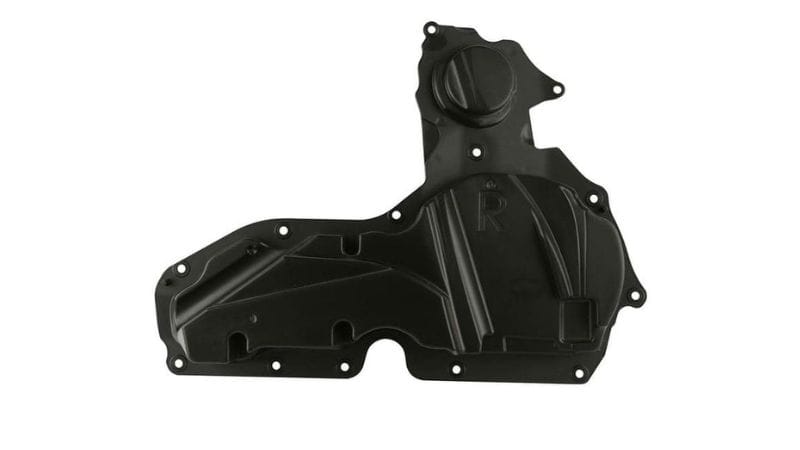
전기 도금은 고품질의 표면으로 제조 된 부품을 생산하는 가장 좋은 방법 중 하나이며 일반 플라스틱 부품이 전기 도금을 통해 금속의 모양과 일부 특성을 취할 수 있기 때문에 금속에만 국한되지 않습니다.
Moldie가 제공하는 이 가이드에서는 플라스틱 전기도금 서비스의 원리와 관련 재료, 다양한 산업에서 사용하는 방법을 설명합니다. 이를 통해 프로젝트에 적합한 결정을 내리고 플라스틱 부품 제조업체와 협의할 때 무엇을 기대해야 하는지 알 수 있습니다.
도금 플라스틱과 금속의 차이
도금 플라스틱은 주로 플라스틱이 자연 전도도가 없기 때문에 전기 도금 금속과 다릅니다. 아래의이 차트는 주요 차이점을 요약합니다.
| 회사연혁 | 금속 기판 | 플라스틱 기판 |
|---|---|---|
| 전기 전도도 | 자연적으로 전도성 | 비전도성 |
| 접착 방법 | 직접적인 금속에 금속 유대 | 에칭되고 활성화된 서페이스 필요 |
| 공통 기본 계층 | 니켈, 구리 | Electroless 구리 또는 니켈 |
| 위험 요소 | 산화, 표면 거칠기 | 필링, 빈약한 접착 |
플라스틱에 도금하는 물자
도금에 일반적으로 사용되는 플라스틱
ABS(아크릴로니트릴 부타디엔 스티렌)는 가장 일반적으로 전기도금에 사용되는 플라스틱입니다. 부타디엔상이 표면 에칭을 용이하게 하고 금속의 접착력을 높이기 때문입니다. 인성과 내열성의 균형이 뛰어나 자동차 및 소비재 부품의 표준 재료로 사용됩니다.
ABS/PC 혼합은 ABS의 도금 능력과 폴리카보네이트의 인성과 충격 저항을 결합합니다. 이 혼합물은 표면 품질을 저하시키지 않으면서도 높은 강도를 요구하는 부품에 적합합니다.
나일론 (PA), 폴리 프로필렌 (PP), 폴리 에테르 에테르 케톤 (PEEK) 및 폴리 에테르 이미드 (PEI)와 같은 다른 재료는 표면 개질 또는 첨가제 조정 후 도금 될 수 있습니다.
PP와 폴리에틸렌 (PE)은 더 나은 접착력을 위해 거칠기를 개선하기 위해 활석이나 탄산 칼슘과 같은 필러가 필요합니다.
PVC와 PLA는 더 약한 열 및 내화학성 때문에 보다 적게 적당합니다. 그런 물자를 위해, 전기도금을 하기와 동일한 내구성 또는 전도성 재산을 제공하지 않더라도, 접착성 금속 페인트는 장식적인 대안으로 때때로 이용될 수 있습니다.
| 플라스틱 종류 | 지금 연락 | 일반적인 사용 사례 |
|---|---|---|
| ABS | 아주 좋은 | 자동차 트림, 핸들 |
| ABS/PC | 매우 좋음 | 주거, 패널 |
| 나일론 | 보통 | 기계 부품 |
| PP | 치료 필요성(needs treatment) | 낮은 무게 커버 |
| 엿봄 / PEI | 보통 | 고온 부품 |
특징에 따라 수지를 선택하는 방법
좋은 도금 수지는 전처리 도중 가혹한 화학물질 및 청소 대리인을 관대히 다루어야 합니다.
- ABS는 신뢰성과 가치로 높이 평가됩니다. 에칭 공정은 미세하게 거친 표면을 만들어 금속 코팅의 결합을 보장합니다. 이는 높은 생산 수율과 자동차 트림, 가전 제품 핸들 및 소비재의 일관된 마감으로 이어집니다.
- 나일론 (PA)는 당신의 디자인이 더 중대한 힘, 뻣뻣함, 또는 열저항을 요구할 때 강력한 선택입니다. 습기 흡수가 문제를 제기하더라도, 통제되는 전처리 과정은 아직도 완벽한 접착을 지킬 수 있습니다. 결과는 금속 표면의 강한 그러나 경량 부속 그리고 기능 적이고/장식적인 이익입니다.
- PEEK와 PEI는 극한의 온도와 가혹한 화학 물질에 대한 내성에서 뛰어난 성능을 제공합니다. 이를 통해 고유한 안정성을 보완하는 균일하고 부착성이 뛰어난 금속 층을 적용하여 고기능성 및 시각적으로 우수한 부품을 만들 수 있습니다.
사출 성형 및 표면 마감의 영향
사출 성형은 플라스틱 부품 생산에서 일반적인 관행이며 전체 제조 공정의 첫 번째 단계로서 금속이 전기 도금 중에 플라스틱 부품을 얼마나 잘 부착하는지에 영향을 미칩니다.
후처리가 제대로 수행되지 않으면 잔류 이형제 또는 표면 응력이 박리 또는 불량한 접착을 유발할 수 있으며 고르지 않은 수축 또는 뒤틀림은 표면 에너지를 변화시켜 코팅 결합에 영향을 미칩니다.
이러한 결함을 방지하기 위해 플라스틱 제조업체는 균일 한 화학 에칭 및 도금을위한 매끄럽고 결함이없는 표면을 보장하고 깨끗한 금형을 사용하고 금형 손상을 방지하여 도금 결과를 개선하기 위해 엄격한 품질 관리를 채택합니다. 도금 된 표면의 최종 연마는 기본 플라스틱 기판이 매끄럽고 결함이없는 경우에도 가장 효과적입니다.
준비 & 플라스틱을 위한 전기도금을 하는 과정
청소 및 표면 처리
사출 금형에서 배출 된 후 플라스틱 부품의 표면에는 종종 금형 이형제, 그리스 및 먼지가 포함되어있어 금속이 달라 붙지 않습니다. 파편은 종종 알칼리성 용액 또는 중성 세제 또는 작은 틈새가있는 경우 초음파 욕조로 청소됩니다.
짧은 중화 목욕은 남은 알칼리 또는 산을 제거하고 표면의 화학적 균형을 유지합니다. 적절한 청소는 특히 복잡한 모양이나 두꺼운 벽 구성 요소에서 다음 화학 단계가 균등하게 작용하도록합니다.
화학 목욕으로 에칭 및 활성화
이 단계에서는 플라스틱 부품을 에칭하여 금속을 단단히 고정시키는 미세한 모공을 개발하여 전도성을 개발할 수 있습니다. 대부분의 산업용 에칭은 산 또는 목욕 용액을 사용하여 플라스틱 표면을 황삭합니다.
에칭 후 플라스틱은 아직 전도성이 없습니다. 도금을 준비하기 위해 두 가지 중요한 화학 목욕을 거칩니다.
-
민감화: 이 부품은 표면을 프라이밍하는 용액으로 처리되어 금속 입자를 끌어당길 준비가 됩니다.
-
활성화 : 다음으로 팔라듐이 함유 된 욕조에 담급니다. 화학 반응은 식각 된 표면에 팔라듐 입자를 침착시킵니다. 이들은 금속 도금이 성장하기 시작하는 출발점 역할을합니다.
그런 다음 남은 화학 물질을 씻어 내고 고정 된 팔라듐 씨앗 만 남겨두기 위해 철저히 헹굽니다. 이 단계는 활성 부위를 손상시키지 않도록주의 깊게 수행해야합니다.
이 준비 단계 권리를 얻는 것은 결정적입니다. 식각 또는 활성화가 동등한 경우에, 마지막 금속 코팅은 덧대고, 약하거나, 박리에 수그릴지도 모릅니다. 제복, 잘 준비된 표면은 도금이 강하고, 일관되고, 튼튼할 것이라는 점을 보증합니다.
전도성 표면 만들기
표면이 팔라듐 종자로 활성화되면, 부품은 첫 번째 금속 코팅 인 필수 전도성 기초를받을 준비가되어 있습니다. 이것은 거의 항상 구리 층입니다.
이 첫번째 구리 도금 층은 electroless 도금, 화학제품 (전기 아닙니다) 과정을 통해 적용됩니다. 부분은 구리 소금과 감소시키는 대리인을 포함하는 해결책에서 가라앉힙니다.
팔라듐 “씨앗”은 통제 된 반응을 유발하여 단단한 구리가 입자별로 형성되어 전체 부분에 얇고 균일 한 금속 껍질을 만들고 심지어 전기가 도달 할 수없는 복잡한 형상과 내부 표면을 덮습니다.
일단 무전해 구리 층이 완전한 전도도를 설정하면 부품을 전통적인 전기 도금 욕조로 옮길 수 있으며 이제 최종 전기 도금 단계에 대비할 수 있습니다.
전기도금을 하는 단계
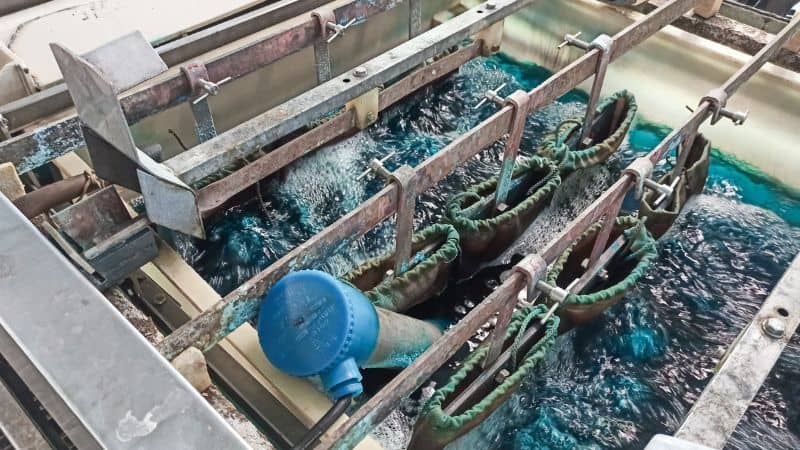
표면 처리 후, 부품은 최종 도금 공정에 들어갑니다. 현재 전도성 기판은 증착을 위해 제어 된 전류 하에서 전해질 욕조에 침지됩니다.
금속 이온은 음극선 표면에서 감소되어 밀도가 높고 균일한 금속 층을 증착합니다. 주요 파라미터인 전류 밀도, 목욕 화학, 온도 및 침지 시간은 목표 두께 및 특성을 달성하기 위해 정밀하게 보정됩니다.
이 금속 층의 질, 간격 및 기능적인 재산은 세심하게 통제한 모수의 한 벌에 의해 지시됩니다. 이 엄격한 통제는 강화한 내식성, 개량한 착용 특성, 특정한 전기 전도도, 또는 원한 심미적인 끝을 위해 도금이 정확한 표적 명세를, 달성한다는 것을 지킵니다.