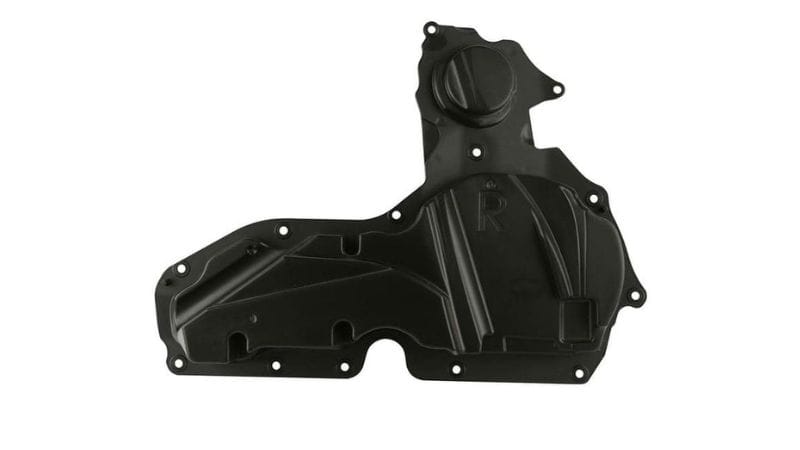
Elektroplatiranje je jedna od najboljih metoda za proizvodnju proizvedenih dijelova s visokokvalitetnim površinama, a ne samo da je ograničena na samo metal, jer obični plastični dijelovi također mogu uzeti na izgled i neke osobine metala kroz elektroplatiranje.
Ovaj vodič od Moldie će vam objasniti načela koje stoje iza plastičnog elektroplatiranja, uključenih materijala i metoda koje se koriste u različitim industrijama, tako da možete donijeti zdrave odluke za svoje projekte i znati što očekivati kada pregovarate s plastičnim proizvodima.
Razlike između platiranja plastike i metala
Plasiranje plastike razlikuje od elektroplatacijskih metala uglavnom zato što plastika nedostaje prirodne prevodivosti. Ovaj grafikon ispod sumira njihove glavne razlike.
| Karakteristika | Metalni supstrat | Plastična supstrata |
|---|---|---|
| Električna kondicionljivost | Prirodno provođenje | Neprovodni |
| Metoda lepljenja | izravne metal-na-metalne veze | Zahtijeva urezanu i aktiviranu površinu |
| Uobičajeni osnovni slojevi | Niklja, bakra | Neelektrični bakar ili niklj |
| Faktori rizika | Oksidacija, površinska grubost | Peeling, jadna pričvršćenost |
Materijali za platiranje na plastici
Plastika se obično koristi za platiranje
ABS (Akrilonitrilni butadien Stiren) najčešća je plastika elektroplatiranja jer njegova butadiena faza omogućuje jednostavnu površinu i jaku pričvršćivanje metala. Ostvaruje dobru ravnotežu tvrdoće i otpornosti na toplinu, čineći je standardnim izborom za automobilske i potrošačke dijelove.
ABS/PC mješavine kombiniraju ABS-ovu sposobnost platiranja s čvrstoćom i otpornošću polikarbonata. Ova mješavina odgovara dijelovima koji zahtijevaju veću jačinu bez smanjenja kvalitete površine.
Ostali materijali, kao što su najlon (PA), polipropilen (PP), polieter keton (PEEK) i polieterimid (PEI), mogu se tablirati nakon promjene površine ili prilagodbe dodatka.
PP i polietilen (PE) trebaju punila poput smukavca ili kalcijevog karbonata kako bi se poboljšala grubost za bolju adheziju.
PVC i PLA su manje prikladni zbog slabije topline i kemijske otpornosti. Za takve materijale, ljepljiva metalna boja ponekad se može koristiti kao dekorativna alternativa, iako neće pružiti ista izdržljivost ili provodeća svojstva kao i elektroplatiranje.
| Plastična vrsta | Olakšica | Česti slučajevi upotrebe |
|---|---|---|
| ABS | Odlično. | Automotivni trim, ručke |
| ABS/PC | Vrlo dobro. | Kuće, ploče, ploče |
| Najlon | Umjereno | Mehanički dijelovi |
| PP | Niska (potreba liječenja) | Pokrivači s niskom težinom |
| PEEK / PEI | Umjereno | Komponente visoke temperature |
Kako odabrati otopine na temelju značajki
Dobra smola za platiranje mora tolerisati oštre kemikalije tijekom i sredstva za čišćenje tijekom prethodnog liječenja.
- ABS je cijenjen za pouzdanost i vrijednost. Omogućuje proces ethinga da stvori mikroskopski grubu površinu, osiguravajući veze metalnog premaza. To se odnosi na visoke proizvodne dobivenosti i dosljedne završne obrade automobila, ručke uređaja i potrošačke robe.
- Nylon (PA) je snažan izbor kada vaš dizajn zahtijeva veću snagu, ukočenost ili otpornost na toplinu. Iako apsorpcija vlage može predstavljati problem, kontrolirani proces predobrade još uvijek može osigurati savršenu pričvršćivanje. Rezultati su jaki, ali lagani dijelovi i funkcionalne / dekorativne koristi metalne površine.
- PEEK i PEI nude odličnu performansu u odupiranju ekstremnim temperaturama i oštrim kemikalijama. Omogućuje vam da nanesete uniformne, privržene metalne slojeve koji nadopunjuju njihovu urođenu stabilnost, stvarajući dijelove koji su i visokofunkcionalni i vizualno superiorni.
Utjecaj bacanja injekcije i završne površine
Oblikovanje injekcije je uobičajena praksa u proizvodnji plastičnih dijelova, a kao prvi korak cijelog proizvodnog procesa, njegova kvaliteta utječe na to kako se metal dobro drži na plastične dijelove tijekom elektroplatiranja.
Ako nakon obrade nije pravilno implementirano, rezidualna sredstva za oslobađanje ili površinski stres može uzrokovati ljuštenje ili loše pričvršćivanje, a nejednako snižavanje ili izobličenje promijenit će energiju površine, utječući na mjesto premazanja obveznice.
Kako bi spriječili takve nedostatke, proizvođači plastike često provode strogu kontrolu kvalitete radi glatkih površina bez nedostataka, pogodnih za ujednačeno kemijsko jetkanje i galvanizaciju. Koriste čiste kalupe i sprječavaju njihovo oštećenje kako bi poboljšali rezultate galvanizacije. Završno poliranje galvanizirane površine također je najučinkovitije kada je plastična podloga glatka i bez nedostataka.
Priprema & procesi elektroplatiranja za plastiku
Čišćenje i površna obrada
Nakon što su izbačeni iz kalupa za injekciju, površine plastičnih dijelova često sadrže sredstva za oslobađanje kalupa, mast, i prašinu koja sprječavaju da se metal zalijepi. Ostanci se često čiste alkalnom otopinom ili blagim deterdžentom ili ultrazvučnom kadom ako postoje male pukotine.
Kratka neutralizacija kupka slijedi kako bi se uklonili ostaci alkalnih ili kiselina i zadržati površinu kemijski uravnotežena. Pravilno čišćenje osigurava sljedeće kemijske faze djelovati ravnomjerno, posebno na složenim oblicima ili debljim zidnim komponentama.
Etting i aktiviranje s kemijskim kupaćima
U ovom koraku, plastični dijelovi su urezani kako bi se razvile mikroskopske pore koje čvrsto drže metal kako bi mogle razviti provodljivost. Većina industrijskih ething koristi kiselinu ili otopinu za kupanje kako bi se osušila plastična površina.
Nakon otapanja, plastika još uvijek nije provodljiva. Da bi se pripremila za plakanje, prolazi kroz dvije važne kemijske kupke:
-
Osjetljiv: Dio se tretira otopinom koja proizlazi iz površine, čime je priprema za privlačenje metalnih čestica.
-
Aktiviranje: Slijedeće, to je uronjen u kadi koja sadrži paladij. Kemijska reakcija polaže čestice paladija na uklesanu površinu. To djeluje kao polazna točka za metalno platiranje početi rasti.
Dio se potom temeljito ispere kako bi se oprale sve ostatke kemikalija, ostavljajući samo usidrene sjemenke paladija iza sebe. Ovaj korak mora se učiniti pažljivo kako bi aktivno mjesto bilo netaknuto.
Od presudne je važnosti dobiti ovu pripremnu fazu. Ako ething ili aktivacija nije čak ni, konačna metalna obloga može biti zakrpava, slaba, ili sklona blještanju. Uniforma, dobro pripremljena površina osigurava da će plating biti snažan, dosljedan i izdržljiv.
Stvaranje vodeće površine
Nakon što je površina aktivirana paladijevim sjemenima, dio je spreman primiti svoj prvi metalni premaz – esencijalni prevodivi temelj. To je gotovo uvijek sloj bakra.
Ovaj prvi sloj bakarnog platiranja nanosi se elektrotehničkim platiranjem, kemijskim (ne električnim) procesom. Dio je utopljen u otopinu koja sadrži bakrene soli i sredstvo za smanjenje.
Paladij “sjeme” pokreće kontroliranu reakciju, uzrokujući čvrsti bakar za izgradnju čestica po čestica, stvarajući tanku, jedinstvenu metalnu ljusku tijekom cijelog dijela – čak i pokrivajući složene geometrije i unutarnje površine koje struja nije mogla dohvatiti.
Nakon što elektronski bakarni sloj uspostavi potpunu prevodivost, dio se može premjestiti u tradicionalnu elektroplatirajuću kupku i sada je spreman za završnu fazu elektroplatiranja.
Faza elektroplatiranja
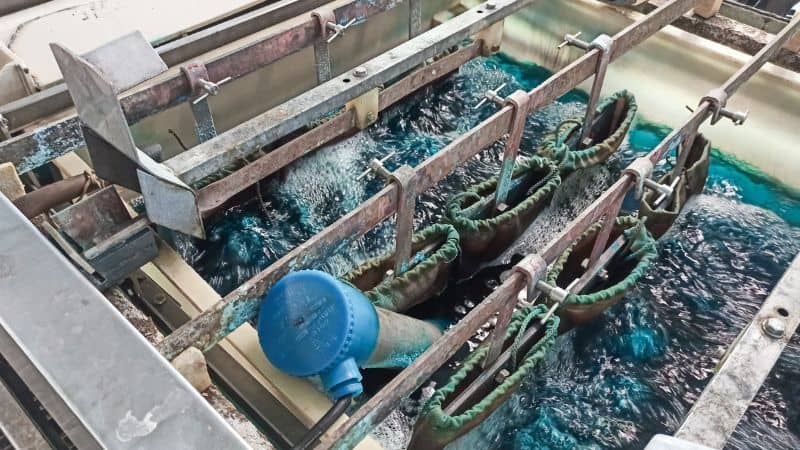
Nakon pripreme površine, dio ulazi u konačni proces platiranja. Sada-provodni supstrat je uronjen u elektrolitne kupke pod kontroliranom električnom strujom za polaganje.
Metalni ioni se smanjuju na katodnoj površini, polaganje gustog, ravnomjernog metalnog sloja. Ključni parametri – tekuća gustoća, kemija kade, temperatura i vrijeme potapanja – točno su kalibrirani kako bi se postigla ciljna debljina i svojstva.
Kvaliteta, debljina i funkcionalna svojstva ovog metalnog sloja diktira se skupom pedantno kontroliranih parametara. Ova stroga kontrola osigurava da plating postiže točne ciljne specifikacije, bilo za poboljšanu otpornost na koroziju, poboljšane karakteristike nošenja, specifičnu električnu prevodivost, ili željenu estetsku završnicu.