
При леенето под високо налягане (HPDC) конструкцията на матрицата е най-важният фактор за успеха на проекта и изисква подход, различен от този при други процеси на леене под налягане.
Преди да се свържат с доставчици на матрици, вземащите решения като вас може да искат да научат повече за проектирането на матрици за HPDC. Този обзор представя необходимите знания и разглежда ключови елементи на конструкцията, включително изработката на матрицата, леяковите и каналните системи и предотвратяването на дефекти.
Основания на HPDC умри дизайн
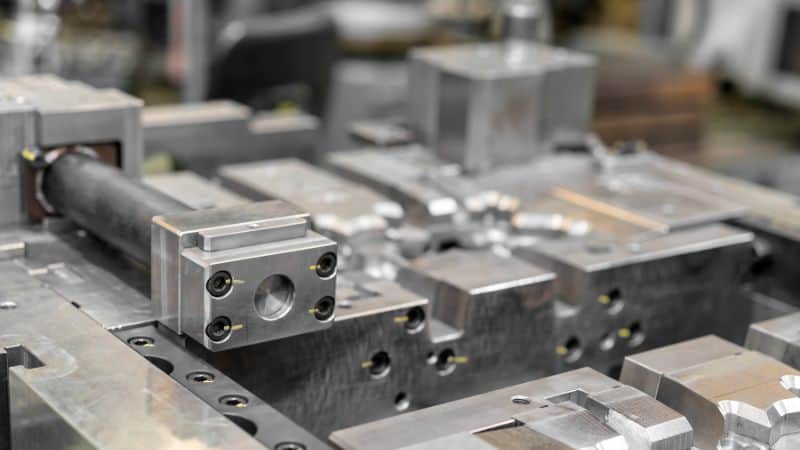
Какво е високото налягане да умре Кастинг?
Преди да разгледаме подробностите по проектирането, е важно да се запознаете с основите на леенето под високо налягане. Това е процес на формоване на метал, при който разтопен метал се впръсква под високо налягане в закалена стоманена матрица. Матрицата придава точната форма на крайния детайл.
За повече подробности вижте нашата статия за процеса на леене под високо налягане.
Критични цели за дизайн
Матрицата за HPDC е основният компонент на машината за леене под налягане и основната ѝ цел е да осигурява повтаряеми, висококачествени отливки. Инженерите проектират разделителни линии, литникови канали, ливници и вентилационни отвори, за да управляват навлизането и излизането на метала от кухината. Основното внимание е насочено към точността на размерите, целостта на отливката и експлоатационния живот на матрицата.
Тези дизайнерски характеристики могат значително да повлияят на бизнес операциите с техните ползи:
Униформен метален поток (Balanced Gating):
- Функция: Равномерно запълване на кухината на матрицата през всички ливници.
- Предимства: Предсказуемо качество и материални спестявания. Това елиминира слаби петна, намалява процента на отпадъци и гарантира последователност.
Ефективно вентилиране:
- Функция: Нека капан въздух избяга, тъй като топеният метал запълва кухината.
- Предимства: Предотвратява прозрачност, която създава скрити газове или въздушни мехурчета, които силно отслабват частта. Това не само гарантира високата почтеност на частите, но също така спестява разходите за вторична обработка, за да се запечата ревностност.
Контролирано охлаждане (Вътрешни канали):
- Функция: Запазване на скоростта и еднаквостта на стабилизацията под контрол.
- Предимства: Тази конструкция увеличава производителността и съкращава циклите, като същевременно осигурява постоянна точност. Освен това правилният температурен контрол намалява термичната умора и напрежението в матрицата и удължава експлоатационния ѝ живот.
Адекватни чертежи:
- Функция: Леки наклони на вертикалната стена на матрицата.
- Предимства: Детайлите се изваждат чисто, намалява се ръчният труд и се съкращават престои за почистване и поддръжка — важно условие за производство без оператори и автоматизация при големи обеми. Лесното освобождаване предотвратява и „влачене“ или задиряне, което може да надраска повърхността на детайла или дори с времето да повреди скъпата кухина на матрицата.
Съответна стена дебелина (обикновено 1-3мм за алуминий): Това намалява използването на материали, които спестяват материални разходи и намаляват частично тегло. Тънки стени също помагат на частите да се охлаждат по-бързо и равномерно, като позволяват по-бързи цикли и намаляват дефектите от дебели секции.
Проектиране на HPDC Mold
Фаза 1 – Фундаментален анализ & Сътрудничество планиране
Целият процес започва с педантичен преглед на проектирането на части, материалните спецификации и производствените цели. Тази основателна фаза, докато процедурална, е, когато инженерната стратегия е правилно съобразена с целите на клиента. Ключови анализи включват:
- Част функция & Геометрия: За да се гарантира, че част дизайн е оптимизиран за ливане, балансиране естетика, сила и кастабилност. Специфичните материали като цинк, алуминий и магнезий могат да изискват специално внимание.
- Производствен обем и оборудване: Конструкцията на матрицата (с една или няколко кухини) се избира според нуждите и съвместимостта с целевата машина, за да се постигне оптимално време на цикъла.
- Стратегия за материали и инструментална екипировка: За основните компоненти на матрицата се избират висококачествени термично обработени инструментални стомани (например H13), които издържат на термични цикли и запазват точността през целия си експлоатационен живот.
Тази фаза често включва предварителни цифрови симулации за идентифициране на потенциални проблеми с пълненето или охлаждането отпред, като се отстранява риска от проекта преди всяка стомана да бъде прерязана.
Фаза 2 – Проектиране за производствена активност (DFM) & Strukturna оптимизация
На този етап матрицата се преглежда и оптимизира за технологичност (DFM). Целта е геометрията да се адаптира, където е допустимо, за да се осигури надеждно и висококачествено производство.
- Инженерите препоръчват оптимална, еднаква дебелина на стената, за да се насърчи дори запълване и затвърждане, предотвратяване на военната страница.
- За чисто изваждане на детайлите и подобряване на течението на метала стратегически се добавят наклони и радиуси, което удължава живота на матрицата.
- Елементи като много малки отвори или сложни детайли се определят като подходящи за последваща CNC обработка. Така се предпазват деликатните сърцевинни щифтове в матрицата, намаляват се престоят за поддръжка и се повишава постоянството на детайлите.
Фаза 3 – Стратегически Молд Архитектура &Amp; Разделяне Линия Определяне
Разположението на разделителната линия — шева върху готовия детайл, където се съединяват двете половини на матрицата — е ключово решение, което влияе върху качеството на детайла, цената на инструмента и производствената ефективност.
- Разделителната повърхност се избира така, че да се намалят мустаците, да се опрости изваждането и важните видими или функционални повърхности да се оформят в една половина на матрицата за по-добро качество.
- Разположението на кухините и захранващата система (ливници, литникови канали и преливници) се проектират като едно цяло. Това осигурява балансиран поток на метала без турбулентност към всяка кухина в многокухинните матрици и гарантира постоянство между отливките.
Общ преглед на компонентите на матрицата
Матрицата за HPDC включва няколко основни компонента:
| Компонент | Функция | Общи материали |
|---|---|---|
| Неподвижна половина на матрицата | Неподвижна половина на матрицата; обърната към страната на впръскване | Инструментна стомана (H13) |
| Подвижна половина с изхвърляща система | Половината на завъртане; изхвърляне на отливки | Инструментна стомана (H13) |
| Елементи и вложки | Формиране на вътрешните каюти или подробности | Стомана от алуминий |
| Програми за охлаждане | Регулиране на температурата на матрицата | Медни тръби или пробити дупки |
| Игли за изхвърляне | Избутване на втвърдените детайли от матрицата | Затегната стомана |
Проектиране на леяковата, каналната и захранващата система
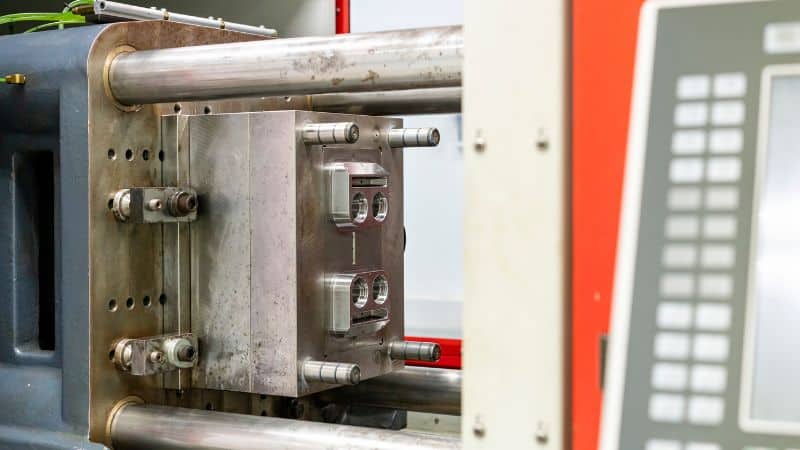
Принципи на системата за гаринг
Леяковата система управлява навлизането на разтопения метал в кухината на матрицата. Тя започва от леяка или пресовата таблетка, продължава през литниковия канал и завършва при ливника, който се свързва директно с кухината. Размерът, формата и разположението на тези канали определят равномерността на запълването.
Дизайнери често се насочват към ламинарен поток модел с помощта на опростени напречни секции и минимални направлени промени. Целта е да запълните кухината бързо, но без пръскане или окисление.
Добре проектираната леякова система подобрява целостта на отливката и съкращава цикъла. Тя поддържа постоянно налягане в цялата матрица, което води до по-малко дефекти и по-равномерни механични свойства.
Съображения за проектиране на беглец
Литниковите канали разпределят разтопения метал от леяка към ливниците. Правилното им разположение осигурява равномерно подаване на метал към всички участъци на матрицата. Проектантите обикновено избират между тангенциални и ветрилообразни канали. Тангенциалните канали насочват потока по-ефективно, а ветрилообразните разпределят метала по-широко през по-голям ливник.
Напречното сечение обикновено е трапезно или полукръгло за поддържане на гладък поток и предотвратяване на мъртвите зони. Балансирана система за подбор има равни дължини и напречни секции, за да се гарантира, че всяка кухина запълва със същата скорост.
Основните дизайнерски фактори включват:
- Токът се уедначава: предотвратява неравномерни температури и затвърденост.
- Кратка дължина: Намаляване на загубата на налягане.
- Адекватна дебелина: Поддържа метала достатъчно горещ, за да достигне всички порти.
Настройването на геометрия на беглеца може също да повлияе на скоростта на метала и скоростта на охлаждане, като помага за контрола на свиване и качеството на повърхността.
Преодоляване и дизайн на вентилации
Преходните потоци и вентилации позволяват газ и излишък метал да излезе от кухината по време на запълване. Без тях, в капан въздух формира празнини, блистери или непълни пълни. В HPDC, вентилации обикновено се намират на най-далечните точки от портите, където въздухът се събира, докато металът напредва.
Вентилациите трябва да са достатъчно големи, за да освободят газ, но достатъчно малки, за да спрат разтопения метален теч. Общите вентилационни дизайни използват тънки слотове, които се свързват с малки преливащи джобове. Тези джобове събират примеси и първия метал, който влиза, който може да съдържа оксиди или студени материали.
Ефективната вентилационна система съкращава времето за запълване и стабилизира налягането в кухините. Инженерите често комбинират вентилационните и преливат дизайна с вакуумни системи за високоинтегривни отливки.
Контрол на топлинното управление и стабилизиране
Разпоредба за охлаждане на канали
Разположението на охлаждащите канали определя движението на топлината през матрицата във всеки цикъл на леене. Проектантите съчетават праволинейно пробити, конформни и локални охлаждащи канали, за да поддържат равномерно температурно поле. Конформните канали, често произведени чрез адитивно производство, следват контура на кухината и позволяват по-прецизно отвеждане на топлината около сложни форми.
Балансираното охлаждане намалява горещите петна в галационните или тънките стени и избягва прекомерно охлаждане в по-малко активни зони. Инженерите обикновено анализират топлинни градиенти с помощта на симулативни инструменти, за да решат оптималната скорост на потока и размяната на каналите. Материали с добра топлинна проводимост, като медни вложки, могат да помогнат в областите, изискващи по-бързо извличане на топлина.
Стабилната температура на матрицата осигурява по-добър контрол на втвърдяването, по-кратки цикли и по-дълъг експлоатационен живот на матрицата. Добре проектираното разположение на каналите намалява консумацията на енергия и ограничава термичната умора, като подобрява производителността и качеството на детайлите.
Стратегии за топлинна енергия
Вградените и външните топлинни поглътители помагат за контрол на зоните, които задържат прекомерно количество топлина. Те отвеждат излишната енергия от повърхността на матрицата чрез топлопроводност или контролиран поток на охлаждащ флуид. Често използваните материали са медни сплави или композити на основата на графит, избрани заради високата им топлопроводимост и издръжливост.
Инженерите често разполагат топлинни поглътители близо до по-дебелите зони на отливката, където втвърдяването протича по-бавно. Комбинирането им с микропръскане или локално охлаждане допълнително стабилизира температурата на матрицата. Топлинните поглътители предотвратяват и прекомерното повишаване на температурата, което може да доведе до термична деформация или отклонения в размерите на отливката.
Симулация на твърдост
Симулацията на моделите на втвърдяване помага да се предвидят течението на метала, свиването и порьозността преди изработката на матрицата. Софтуерни инструменти като ADSTEFAN или FLOW-3D CAST моделират запълването и охлаждането на сплавта в кухината. Симулациите показват къде може да възникнат преждевременно втвърдяване, задържане на въздух или неравномерно охлаждане.
Чрез промяна на позициите на ливниците, дебелината на стените и скоростите на охлаждащия поток в цифровия модел инженерите могат да балансират фронтовете на втвърдяване и да намалят вътрешните напрежения. Прогнозното моделиране позволява решения, основани на данни, съкращава времето за итерации в проектирането и намалява брака в производството.
Превенция на дефекта в HPDC умри дизайн
Методи за намаляване на порозите
Освен адекватно вентилиране, умри температурен контрол, и балансирани гатационни системи, има и други методи за намаляване на подвижността.
Чистотата на метала има съществено значение. Редовното дегазиране и филтриране отстраняват примесите, които насърчават задържането на газове. Покритията на матрицата помагат за стабилизиране на температурата и предотвратяват локално втвърдяване, което задържа газови мехурчета.
Подобряване на течността
Течността определя колко лесно се топи метал през кухината, преди да се затвърди. Лошата течност предизвиква различни дефекти, включително грешки, студени затворници и дефекти на тънката стена. Зависи от температурата на метала, дизайна на пътеката и скоростта на инжектиране.
Избирането на правилния състав на сплава също влияе на течността. Метали с по-добро хвърляне поведение и ниски оксидации позволяват на по-тънки и по-прецизни части. Мониторинг на параметрите за инжектиране чрез симулации помага на инженерите оптимизиране на бързи профили, за да се осигури пълно запълване без турбуленция.
Минимизиране на термичното умора
Термичната умора износва повърхностите на матрицата при повтарящи се цикли на нагряване и охлаждане. С течение на времето това причинява пукнатини, ерозия и отклонения в размерите. Най-прекият метод за предотвратяване е контролът на температурните градиенти чрез ефективни охлаждащи канали и равномерно отвеждане на топлината.
Висококачествените материали за матрици с добра устойчивост на термичен удар удължават живота на инструмента. Повърхностни обработки като азотиране или керамични покрития добавят защитни слоеве, които ограничават прилепването на метала към матрицата и термичните повреди.
Сътрудничество с качествена компания за проектиране на матрици за HPDC
Успешният проект за HPDC изисква безпроблемна интеграция между конструкцията на матрицата и производствения процес. Качественият производител на матрици трябва винаги да прилага цялостен процес на проектиране, тъй като тези оптимизации пряко влияят върху качеството на детайлите, ефективността на циклите и дългосрочната издръжливост на матрицата в производствена среда.
Ако искате да разгледате подробно как опитен производител на матрици изпълнява целия процес стъпка по стъпка, щракнете тук, за да научите повече за усъвършенстваната система на Moldie за разработване и управление!







